
 EN

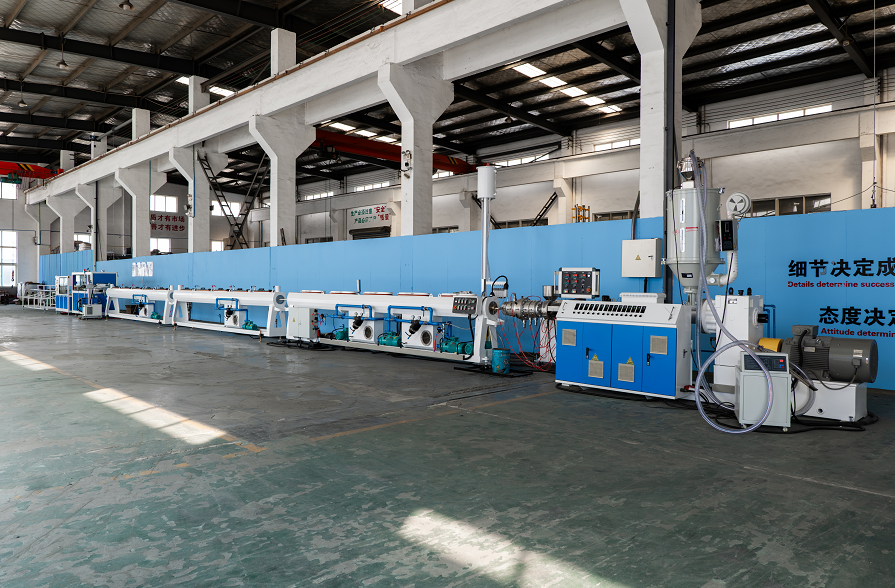
ارتقای سیستم خنککننده یکی از مؤثرترین سرمایهگذاریهایی است که میتوانید انجام دهید تا ظرفیت تولید در یک خط تولید لوله های PPR تولید مدرن لولههای پیپیآر نیازمند کنترل دقیق دما در تمام مراحل اکسترودر، خنککنندگی و شکلدهی است. سیستم خنککنندهای بهخوبی طراحیشده بهطور مستقیم بر سرعت تولید، یکنواختی محصول و ظرفیت کلی تأثیر میگذارد. در صورت عدم داشتن ظرفیت خنککنندگی کافی، خط تولید لولههای پیپیآر شما با کارایی کمتری عمل خواهد کرد و منجر به ایجاد گلوگاه، ناهمگونی کیفیت و از دست رفتن فرصتهای درآمدی خواهد شد.
اهمیت رابطهٔ بین عملکرد سیستم خنککننده و ظرفیت خط تولید لولههای پلیپروپیلن (PPR) قابلانکار است. هنگامی که سیستم خنککنندهٔ شما نتواند بهطور مؤثر گرما را دفع کند، مادهٔ اولیهٔ لوله بهصورت یکنواخت سفت نمیشود و در نتیجه برای جلوگیری از عیوب، سرعت خط تولید باید کاهش یابد. با ارتقای سیستم خنککننده به راهحلی کارآمدتر، تولیدکنندگان میتوانند چرخههای تولید را تسریع کنند، نرخ ضایعات را کاهش دهند و سودآوری سرمایهگذاری خود در خط تولید لولههای PPR را به حداکثر برسانند.
درک نیاز سیستم خنککننده در تولید لولههای پیپیآر
چرا مدیریت حرارتی برای خروجی لولههای پیپیآر اهمیت دارد
در فرآیند اکسترود لولههای PPR، مقدار قابلتوجهی گرما هنگام عبور مواد اولیه از بدنه و سرآهنگ ایجاد میشود. خط تولید لولههای PPR باید این ماده را بهسرعت و بهصورت یکنواخت خنک کند تا دقت ابعادی و استحکام مکانیکی مطلوب حاصل شود. خنککردن ناکافی مجبور میسازد اپراتورها سرعت اکسترود را کاهش دهند؛ بنابراین ظرفیت تولید خط تولید لولههای PPR صرفنظر از توان بالای اکسترودر شما، محدود میشود. مدیریت گرما به عامل محدودکننده تبدیل میشود و سرمایهگذاری شما را به داراییای با عملکرد پایین تبدیل میکند.
سیستمهای تولید مدرن لولههای پلیپروپیلن (PPR) از سرمایش چندمرحلهای استفاده میکنند: مخازن سرمایشی در خط، جکتهای آبی دور قالبها و بُردهای سرمایشی پس از اکسترود. هر مرحله باید بهصورت هماهنگ عمل کند. اگر هر یک از مراحل سرمایش عملکرد ضعیفی داشته باشد، خط تولید لولههای PPR با گلوگاههایی روبهرو میشود. ارتقای ظرفیت سرمایشی تضمین میکند که هر مرحله بر اساس مشخصات طراحیشده خود کار کند و خط تولید لولههای PPR شما به حداکثر ظرفیت خود برسد.
تأثیر عملکرد حرارتی بر سرعت تولید
سرعت تولید در خط تولید لولههای PPR ذاتاً توسط سرعتی که لوله سفتشده میتواند جابهجا و منتقل شود، محدود میشود. اگر سرمایش کند باشد، لوله با نرمی بیش از حد از خط خارج میشود و نمیتوان آن را بلافاصله کشید یا برش زد. این امر اپراتورها را مجبور میکند که خط تولید لولههای PPR را با نیمی از سرعت طراحیشده یا کندتر اجرا کنند و بهطور چشمگیری خروجی را کاهش دهند. سیستمهای سرمایشی با بازده بالا لوله را بهسرعت سفت میکنند و امکان افزایش سرعت خط و افزایش حجم روزانه تولید در خط تولید لولههای PPR شما را فراهم میسازند.
سنسورهای دما در سراسر خط تولید لولههای پیپیآرِ بهخوبی طراحیشده، بازخورد بلادرنگی از عملکرد سیستم خنککننده فراهم میکنند. هنگام ارتقا، سیستمهایی را انتخاب کنید که نظارت دقیق بر دما را در هر مرحله از فرآیند خنکسازی امکانپذیر سازند. این رویکرد مبتنی بر داده، اطمینان حاصل میکند که خط تولید لولههای پیپیآر شما در شرایط بهینه کار کند و بیشترین ظرفیت تولید را بدون کاهش کیفیت محصول فراهم آورد.
اجزای اصلی ارتقاء یک سیستم سردکننده مؤثر
تناسب ظرفیت سردکننده با نرخ اکسترود
محاسبه ظرفیت مناسب خنککنندگی برای خط تولید لولههای پیپیآر نیازمند آگاهی از نرخ اکسترودر بر حسب کیلوگرم در ساعت و میزان کاهش دمای مورد نیاز ماده است. یک خط تولید لولههای پیپیآر با قطر ۲۰ تا ۶۳ میلیمتر معمولاً بسته به ضخامت دیواره و طراحی، بین ۵۰ تا ۱۵۰ کیلوگرم در ساعت اکسترود میکند. هر کیلوگرم از ماده باید از دمای تقریبی ۲۲۰ درجه سانتیگراد به زیر ۶۰ درجه سانتیگراد خنک شود تا بتوان آن را دستکاری کرد. این کاهش عظیم دما، نیازمند توان خنککنندگی قابل توجهی است.
سیستمهای خنککنندهی کوچکتر از اندازهی لازم، سقفی پایدار بر تولید خط تولید لولههای PPR ایجاد میکنند. اگر ظرفیت خنککنندگی شما تنها ۳۰ کیلووات گرما را در هر ساعت حذف کند، اما خط تولید لولههای PPR شما ۴۵ کیلووات گرما تولید کند، سیستم نمیتواند دمای هدف را حفظ کند و این امر باعث کاهش سرعت تولید میشود. ارتقای سیستم خنککننده به اندازهی مناسب، اطمینان حاصل میکند که هر کیلوگرم از مواد از خط تولید لولههای PPR شما در دمای صحیح خارج شود و این امر امکان دستیابی به سرعتهای تولید اسمی را فراهم میکند.
فناوری گردش آب و چیلر
قلب بیشتر سیستمهای خنککنندهی خط تولید لولههای PPR، یک چیلر آب است که دمای آب در حال گردش را در محدودهی ۱۵ تا ۲۵ درجهی سانتیگراد نگه میدارد. چیلرهای پیشرفتهای که مجهز به درایوهای فرکانس متغیر هستند، خروجی خنککنندگی را با تقاضای لحظهای تطبیق میدهند و این امر باعث بهبود بازده انرژی و کنترل دقیقتر دما در خط تولید لولههای PPR میشود. مدلهای قدیمیتر چیلرها با ظرفیت ثابت کار میکنند و در زمانهای تولید با سرعت پایینتر، انرژی را هدر میدهند.
بهروزرسانی به سیستم خنککننده مدرن برای خط تولید لولههای پپآر معمولاً شامل مزایایی مانند زمان پاسخدهی سریعتر، هزینههای کارکرد پایینتر و مصرف آب کمتر است. پمپهای گردشی نیز باید با ظرفیت سیستم خنککننده بهروزشده هماهنگ باشند. خط تولید لولههای پپآر که با سرعت بالاتری کار میکند، نیازمند نرخ جریان بالاتری در مدارهای خنککننده است. اطمینان حاصل کنید که تمام اجزای گردشی بهگونهای انتخاب شدهاند که بتوانند خروجی تولید هدف شما را پشتیبانی کنند.
استراتژی اجرای بهروزرسانیهای سیستم خنککننده
ارزیابی گلوگاههای عملکردی فعلی
پیش از سرمایهگذاری در تجهیزات خنککننده جدید، خط تولید فعلی لولههای پپآر را بررسی کنید تا نقاطی که محدودیتهای حرارتی سرعت را کاهش میدهند، شناسایی شوند. تولید را در حداکثر تنظیمات انجام دهید و دمای خروجی مرحله خنککننده را زیر نظر بگیرید. اگر دماها بهطور مداوم از محدوده هدف فراتر روند، سیستم خنککننده نقطه تنگی است. سرعتهای فعلی تولید و دمای مواد را ثبت کنید تا پایهای برای پروژه بهبود خط تولید لولههای پپآر شما ایجاد شود.
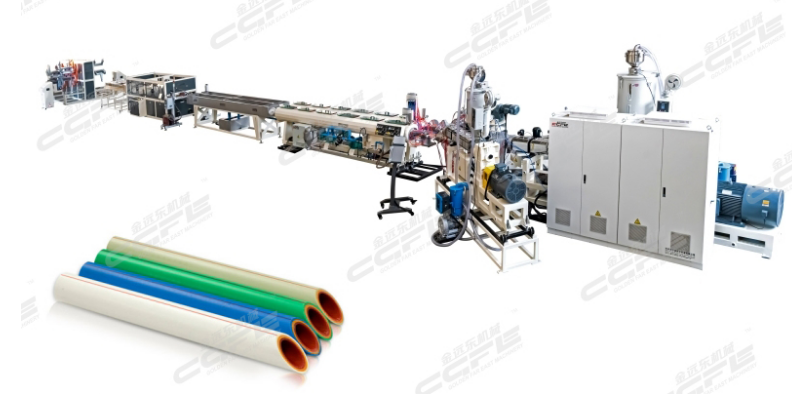
بسیاری از واحدها کشف میکنند که خط تولید لولههای PPR آنها میتواند خروجی خود را تنها با ارتقای ظرفیت سیستم خنککننده و بدون تغییر در تجهیزات اکسترودر ۲۰ تا ۴۰ درصد افزایش دهد. این بازده بالا از سرمایهگذاری، ارتقای سیستم خنککننده را به گام اول عالیای برای تولیدکنندگانی تبدیل میکند که به دنبال افزایش سریع تولید از خط تولید لولههای PPR خود هستند.
برنامهریزی برای نصب و راهاندازی
ارتقاء سیستم خنککننده در یک خط تولید لوله های PPR نیازمند زمانبندی دقیق است تا وقفه در تولید به حداقل برسد. اغلب این ارتقاها شامل نصب چیلرهای جدید، گسترش خطوط گردش آب و گاهی افزودن مراحل ثانویه خنککننده میشود. این ارتقا را در طول توقف برنامهریزیشده تولید یا در فصل غیرفعال تولید انجام دهید. با تأمینکنندگان تجهیزات همکاری کنید تا اطمینان حاصل شود که تمام اجزای جدید بهصورت کامل با خط تولید لولههای PPR موجود شما یکپارچه میشوند.
پس از نصب، سیستم ارتقا یافته را با افزایش تدریجی سرعت تولید و همزمان پایش دما در هر مرحلهٔ خنککنندگی راهاندازی کنید. فرآیند راهاندازی یک خط تولید لولهٔ PPR معمولاً ۱ تا ۲ هفته طول میکشد تا تنظیم بهینه حاصل شود. در این مرحله، دادهها را جمعآوری کنید تا اطمینان حاصل شود که خط تولید لولهٔ PPR شما با ظرفیت خنککنندگی جدید، به نرخ تولید هدف و معیارهای کیفیت محصول دست یافته است.
پرسشهای متداول
با ارتقای سیستم خنککنندگی، چقدر میتوانم خروجی خط تولید لولهٔ PPR را افزایش دهم؟
بیشتر تولیدکنندگان گزارش دادهاند که پس از انتخاب مناسب ظرفیت خنککنندگی برای خط تولید لولهٔ PPR خود، افزایش خروجی ۲۵ تا ۳۵ درصدی داشتهاند. میزان دقیق این افزایش بستگی به میزان شدید عدم انطباق سیستم اولیه با نیازهای حرارتی دارد. برخی از واحدها که سیستم خنککنندگی آنها بهطور حیاتی ناکافی بوده است، افزایش ۴۰ تا ۵۰ درصدی را تجربه کردهاند، در حالی که واحدهایی که تنها محدودیتهای حرارتی جزئی داشتهاند، بهبود ۱۵ تا ۲۰ درصدی را مشاهده کردهاند. بررسی تخصصی خط تولید لولهٔ PPR، پتانسیل خاص شما را آشکار میسازد.
سرمایهگذاری معمول برای ارتقای سیستم خنککنندگی خط تولید لولهٔ PPR چقدر است؟
بهروزرسانیهای سیستم خنککننده برای خط تولید لولههای PPR معمولاً بین ۲۰٫۰۰۰ تا ۶۰٫۰۰۰ دلار آمریکا متغیر است و این محدوده بستگی به نیازهای ظرفیت و زیرساخت موجود دارد. هزینهٔ بهروزرسانی پایهٔ چیلر با خطوط جدید گردش سیال کمتر از افزودن مراحل خنککنندگی ثانویه به خط تولید موجود لولههای PPR است. برای محاسبهٔ بازگشت سرمایه (ROI)، حجم افزایشیافتهٔ تولید را در سود هر کیلوگرم ضرب کنید. بیشتر این بهروزرسانیها از طریق افزایش فروش در خط تولید لولههای PPR شما، در عرض ۶ تا ۱۲ ماه خود را تأمین میکنند.
آیا میتوانم سیستم خنککنندگی خط تولید موجود لولههای PPR خود را بدون تعویض اکسترودر بهروزرسانی کنم؟
بله، بهروزرسانیهای سیستم خنککننده مستقل از تجهیزات اکستروژن هستند و با هر خط تولید موجود لولههای PPR سازگانپذیرند. در حقیقت، بسیاری از تولیدکنندگان متوجه میشوند که اکسترودر فعلیشان نسبت به ظرفیت خنککنندگی بزرگتر از حد لازم است. با بهروزرسانی سیستم خنککنندگی، میتوانید تمام قابلیتهای خط تولید موجود لولههای PPR خود را بدون سرمایهگذاری اولیه در واحدهای جدید اکسترودن بهکار ببرید.