
 EN

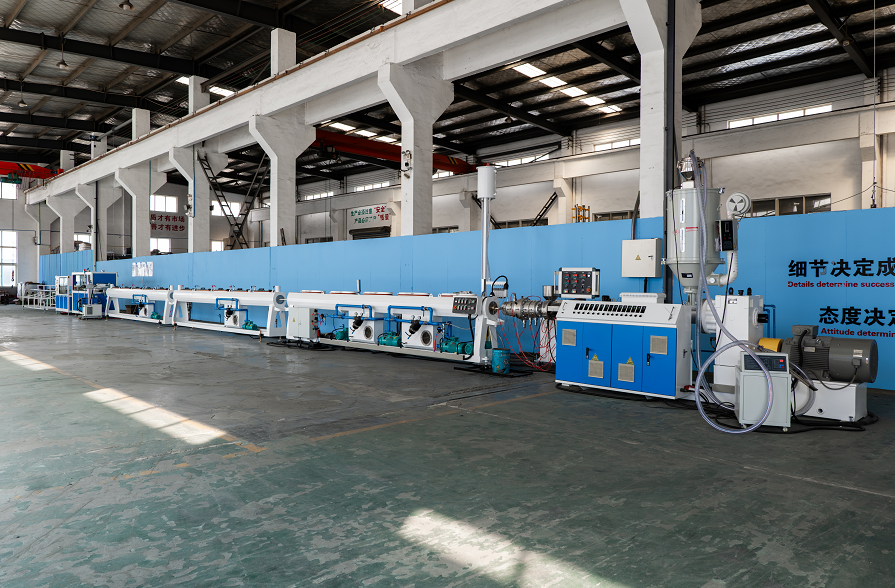
PPR trubalari ishlab chiqarish liniyasida quvvatni oshirish uchun sovutish tizimingizni yangilash — bu eng samarali investitsiyalardan biridir. PPR quvurlari ishlab chiqarish liniyasi zamonaviy PPR quvur ishlab chiqarish ekstruziya, sovutish va shakllantirish bosqichlarida aniq issiqlik nazoratini talab qiladi. Yaxshi loyihalangan sovutish tizimi ishlab chiqarish tezligi, mahsulot doimiylik darajasi va umumiy quvvatga bevosita taʼsir qiladi. Yetarli sovutish quvvatiga ega boʻlmasangiz, PPR quvur ishlab chiqarish liniyangiz kam samaradorlikda ishlaydi, bu esa toʻsiqlarga, sifatdagi noaniqliklarga va daromad olish imkoniyatlarini yoʻqotishga olib keladi.
Sozish quvvati va PPR trubka ishlab chiqarish liniyasi quvvatining o'rtasidagi munosabatni ortiqcha ta'kidlamoq mumkin emas. Agar sovutish tizimingiz issiqlikni samarali chiqarib yubora olmasa, trubka materiali bir xil qattiqshmaydi va nuqsonlarni oldini olish uchun liniya tezligini sekinlashtirish talab qilinadi. Samaraliroq sovutish yechimiga o'tish orqali ishlab chiqaruvchilar ishlab chiqarish sikllarini tezlashtirishlari, rad etilgan mahsulotlar ulushini kamaytirishlari va PPR trubka ishlab chiqarish liniyasi investitsiyasining daromadli potensialini maksimal darajada oshirishlari mumkin.
PPR trubalarni ishlab chiqarishda sovitish tizimining talablari haqida tushuncha
Nima uchun PPR trubalarni ishlab chiqarishda issiqlikni boshqarish muhim?
PPR trubka ekstruziyasi paytida xom ashyo gilzadan va kalıplardan o'tganda katta miqdorda issiqlik ajraladi. PPR trubka ishlab chiqarish liniyasi o'lchov aniqligini va mexanik mustahkamlikni ta'minlash uchun ushbu materialni tez va bir xil ravishda sovutishga majbur. Yetarli darajada sovutish qilinmasa, operatorlar ekstruziya tezligini pasaytirishga majbur bo'ladi; bu esa ekstruder qanchalik quvvatli bo'lishidan qat'i nazar, PPR trubka ishlab chiqarish liniyasi quvvatini cheklab qo'yadi. Issiqlikni boshqarish cheklovchi omilga aylanadi va sizning investitsiyangizni past samarali aktivga aylantiradi.
Zamonaviy PPR trubalarini ishlab chiqarish tizimlari ko'p bosqichli sovutishga tayanadi: chiziqli sovutish tanklari, mandrellar atrofidagi suv gilzalari va ekstruziyadan keyingi sovutish yotqizuvlari. Har bir bosqich bir-biri bilan uyg'un ishlashi kerak. Agar istalgan sovutish bosqichi yetarli darajada ishlamasa, butun PPR trubalarini ishlab chiqarish liniyasi to'siqqa uchraydi. Sovutish quvvatini yangilash har bir bosqichning loyiha me'yorida ishlashini ta'minlaydi va shu orqali sizning PPR trubalarini ishlab chiqarish liniyangiz maksimal quvvatga erisha oladi.
Issiqlik ishlash qobiliyati ishlab chiqarish tezligiga qanday ta'sir qiladi
PPR trubalarini ishlab chiqarish liniyasidagi ishlab chiqarish tezligi asosan qattiq bo'lgan trubalarni qanchalik tez qabul qilish va olib ketish mumkinligiga bog'liq. Agar sovutish sekin bo'lsa, trubalar hali ham yumshoq holatda chiqib keladi va darhol tortish hamda kesish mumkin emas. Bu operatorlarga PPR trubalarini ishlab chiqarish liniyasini yarmi tezlikda yoki undan ham sekinroq ishlatishga majbur qiladi, natijada ishlab chiqarish hajmi keskin pasayadi. Yuqori samarali sovutish tizimlari trubalarni tez qattiq qiladi, bu esa liniya tezligini oshirish va sizning PPR trubalarini ishlab chiqarish liniyangizdan kunlik ishlab chiqarish hajmini oshirish imkonini beradi.
Yaxshi loyihalangan PPR trubali ishlab chiqarish liniyasida har xil joylarga o'rnatilgan harorat sensorlari sovutish samaradorligi haqida haqiqiy vaqt rejimida ma'lumot beradi. Yangilash paytida har bir sovutish bosqichida aniq haroratni kuzatish imkonini beruvchi tizimlarni tanlang. Bu ma'lumotga asoslangan yondashuv PPR trubali ishlab chiqarish liniyangizni optimal sharoitda ishlashini ta'minlaydi va mahsulot sifatini pasaytirmasdan ishlab chiqarish hajmini maksimal darajada oshiradi.
Samara li sovutish tizimini yangilashning asosiy komponentlari
Sovutish quvvatini ekstruziya tezligiga moslashtirish
PPR trubali ishlab chiqarish liniyasi uchun to'g'ri sovutish quvvatini hisoblash uchun soatiga kilogrammda ekstruziya tezligini va materialning kerakli harorat pasayishini bilish kerak. 20–63 mm diametrli PPR trubali ishlab chiqarish liniyasi odatda devor qalinligi va dizayniga qarab soatiga 50–150 kg material ekstruziya qiladi. Har bir kilogramm materialni qo'llashdan oldin taxminan 220°C dan 60°C dan pastga sovutish kerak. Bu katta harorat pasayishi sezilarli sovutish quvvatini talab qiladi.
Kichik sovutish tizimlari PPR trubalari ishlab chiqarish liniyasi uchun doimiy ishlab chiqarish chegarasini yaratadi. Agar sizning sovutish quvvatingiz soatiga faqat 30 kVt issiqlikni olib tashlay oladigan bo'lsa, lekin PPR trubalari ishlab chiqarish liniyangiz soatiga 45 kVt issiqlik hosil qilsa, tizim maqsadli haroratlarni saqlay olmaydi va bu tezlikni kamaytirishga majbur qiladi. To'g'ri o'lchamli sovutish tizimiga yangilash — har bir kilogramm material PPR trubalari ishlab chiqarish liniyasidan mos haroratda chiqishini ta'minlaydi va shu orqali reytingdagi ishlab chiqarish tezligini qo'llash imkonini beradi.
Suv aylanishi va sovutish apparati texnologiyasi
Ko'pchilik PPR trubalari ishlab chiqarish liniyalari sovutish tizimlarining yuragi — aylanuvchi suvni 15–25°C da saqlaydigan suv sovutgichi. O'zgaruvchan chastotali dvigatellarga ega ilg'or sovutgichlar real vaqt rejimida sovutish quvvatini talabga moslashtiradi va PPR trubalari ishlab chiqarish liniyasida energiya samaradorligini yaxshilaydi hamda aniq harorat nazoratini ta'minlaydi. Eski sovutgich modellari doimiy quvvatda ishlaydi va past tezlikda ishlab chiqarish paytida energiyani sarflaydi.
PPR trubali ishlab chiqarish liniyasi uchun zamonaviy sovutgichga yangilash odatda javob berish vaqti tezlashishi, ishlash xarajatlari pasayishi va suv iste’moli kamayishi kabi afzalliklarni o’z ichiga oladi. Aylanma nasoslar ham yangilangan sovutgich quvvatiga mos kelishi kerak. Yuqori tezlikda ishlaydigan PPR trubali ishlab chiqarish liniyasi sovutish tizimlaridan proporsional ravishda yuqori oqim tezligini talab qiladi. Barcha aylanma komponentlar maqsadli ishlab chiqarish hajmini qo’llab-quvvatlash uchun moslashtirilganligiga ishonch hosil qiling.
Sovutish tizimini yangilash amalga oshirish strategiyasi
Joriy ishlashda vujudga kelgan to'siqlarni baholash
Yangi sovutish jihozlarga investitsiya qilishdan oldin, tezlikni cheklovchi issiqlik cheklovlari qayerda joylashganini aniqlash uchun joriy PPR trubali ishlab chiqarish liniyangizni tekshiring. Sovutish bosqichi chiqishidagi haroratlarni kuzatib borib, to’liq ish sozlamalari bilan ishlab chiqarishni amalga oshiring. Agar harorat doimiy ravishda maqsadli diapazondan oshsa, sovutish tizimi sizning to’siq nuqtangizdir. PPR trubali ishlab chiqarish liniyasi takomillashtirish loyihangiz uchun asosiy ko’rsatkich sifatida joriy ishlab chiqarish tezligi va material haroratini hujjatlashtiring.
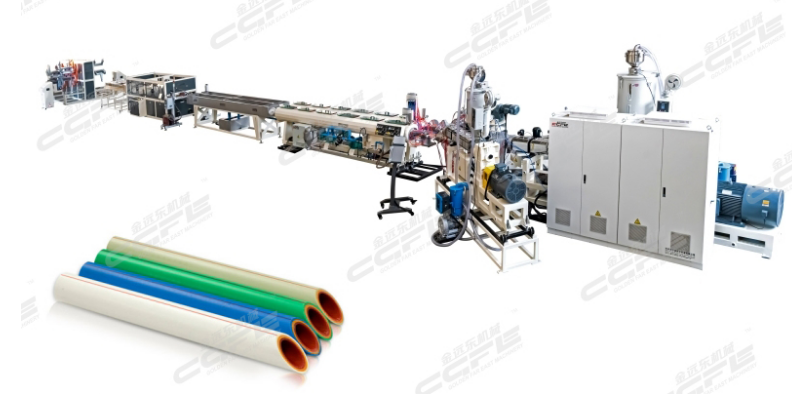
Ko'plab korxonalar o'zlarining PPR trubali ishlab chiqarish liniyalarining chiqish quvvatini ekstruziya uskunalari o'zgartirilmasdan faqat sovutish quvvatini yangilash orqali 20–40% ga oshirishlari mumkinligini aniqlaydilar. Bu yuqori investitsiya rentabelligi sovutishni yangilashni PPR trubali ishlab chiqarish liniyasidan tez ishlab chiqarish oshirishini istagan ishlab chiqaruvchilar uchun ajoyib birinchi qadam qiladi.
O'rnatish va ishga tushirishni rejalashtirish
Faol PPR quvurlari ishlab chiqarish liniyasi sovutishni yangilash ishlarini amalga oshirishda ishlab chiqarishni to'xtatish vaqtini minimal darajada qisqartirish uchun ehtiyotkorlik bilan jadval tuzish kerak. Aksariyat yangilash ishlari yangi sovutgichlarni o'rnatishni, suv aylanish chiziqlarini kengaytirishni va ba'zan ikkinchi darajali sovutish bosqichlarini qo'shishni o'z ichiga oladi. Yangilash ishlarini rejalashtirilgan ishlab chiqarish to'xtatish vaqtida yoki mavsumdan tashqari davrda amalga oshiring. Barcha yangi komponentlarning mavjud PPR trubali ishlab chiqarish liniyangiz bilan silliq integratsiyasini ta'minlash uchun uskuna etkazib beruvchilari bilan hamkorlik qiling.
O'rnatilgandan keyin, har bir sovutish bosqichidagi haroratlarni kuzatib borib, ishlab chiqarish tezligini asta-sekin oshiring. PPR trubkalar ishlab chiqarish liniyasi ishga tushirish jarayoni odatda yangi sovutish quvvatiga mos keladigan optimal kalibratsiyani olish uchun 1–2 hafta davom etadi. Ushbu bosqichda ma'lumotlarni yig'ing, shunda siz PPR trubkalar ishlab chiqarish liniyasi yangi sovutish quvvati bilan maqsad qilingan ishlab chiqarish hajmi va mahsulot sifati me'yoriy ko'rsatkichlariga erishganligini tasdiqlashingiz mumkin.
Tez-tez so'raladigan savollar
PPR trubkalar ishlab chiqarish liniyasining sovutish tizimini yangilash orqali ishlab chiqarish hajmini qanchalik oshirish mumkin?
Ko'pchilik ishlab chiqaruvchilar PPR trubkalar ishlab chiqarish liniyasi uchun sovutish quvvatini to'g'ri tanlagandan keyin ishlab chiqarish hajmini 25–35% ga oshirishni bildirishadi. Aniq oshish miqdori dastlabki tizim qanchalik kam quvvatli ekanligiga bog'liq. Ba'zi korxonalar juda yetishmaydigan sovutish tizimiga ega bo'lganligi sababli 40–50% gacha oshishni, boshqa korxonalar esa faqat ozgina issiqlik cheklovlari tufayli 15–20% gacha oshishni kuzatishadi. PPR trubkalar ishlab chiqarish liniyasi auditini o'tkazish sizning aniq imkoniyatlaringizni aniqlashga yordam beradi.
PPR trubkalar ishlab chiqarish liniyasining sovutish tizimini yangilash uchun odatda qancha investitsiya talab qilinadi?
PPR trubali ishlab chiqarish liniyasi uchun sovutish tizimini yangilash narxlari odatda quvvat talablari va mavjud infratuzilma darajasiga qarab 20 000 AQSH dollari dan 60 000 AQSH dollari gacha o'zgaradi. Yangi aylanish chiqishlari bilan asosiy sovutish qurilmasini yangilash PPR trubali ishlab chiqarish liniyasiga ikkinchi darajali sovutish bosqichlarini qo'shishdan arzonroq. ROI ni hisoblash uchun ishlab chiqarish hajmida o'sishni bir kilogramm mahsulotdagi foyda bilan ko'paytiring. Ko'pchilik yangilashlar PPR trubali ishlab chiqarish liniyasi bo'yicha sotuvlarning o'sishi tufayli 6–12 oy ichida o'z qiymatini qaytaradi.
Mavjud PPR trubali ishlab chiqarish liniyasidagi sovutish tizimini ekstruderlarni almashtirmasdan yangilash mumkinmi?
Ha, sovutish tizimini yangilash ekstruziya jihozlari bilan bog'liq emas va har qanday mavjud PPR trubali ishlab chiqarish liniyasiga integratsiya qilinadi. Haqiqatda, ko'p ishlab chiqaruvchilar hozirgi ekstruderlari sovutish quvvatiga nisbatan ortiqcha kuchga ega ekanligini topishadi. Sovutish tizimini yangilash sizga yangi ekstruziya birligiga kapital investitsiya qilmasdan mavjud PPR trubali ishlab chiqarish liniyasining to'liq imkoniyatlaridan foydalanish imkonini beradi.
Mundarija
- PPR trubalarni ishlab chiqarishda sovitish tizimining talablari haqida tushuncha
- Samara li sovutish tizimini yangilashning asosiy komponentlari
- Sovutish tizimini yangilash amalga oshirish strategiyasi
-
Tez-tez so'raladigan savollar
- PPR trubkalar ishlab chiqarish liniyasining sovutish tizimini yangilash orqali ishlab chiqarish hajmini qanchalik oshirish mumkin?
- PPR trubkalar ishlab chiqarish liniyasining sovutish tizimini yangilash uchun odatda qancha investitsiya talab qilinadi?
- Mavjud PPR trubali ishlab chiqarish liniyasidagi sovutish tizimini ekstruderlarni almashtirmasdan yangilash mumkinmi?