
 EN

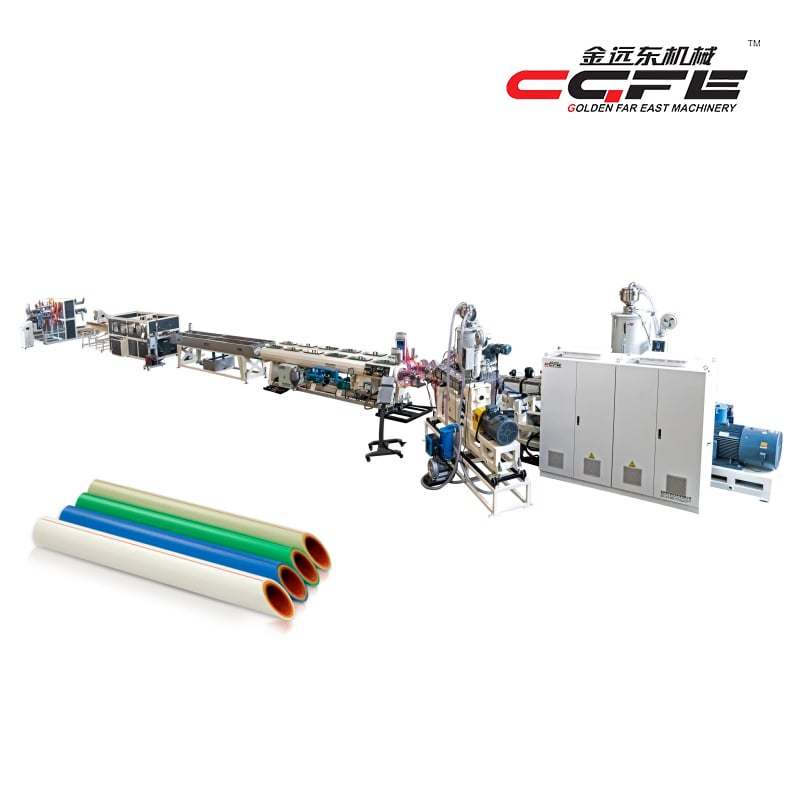
طباقی الگ ہونا (ڈیلیمنیشن) جدید پلاسٹک کے پائپ بنانے کے عمل میں سب سے زیادہ مہنگی معیاری ناکامیوں میں سے ایک ہے، اور اسے روکنا براہ راست پیداواری کارکردگی اور حتمی مصنوعات کی قابل اعتمادی کو متاثر کرتا ہے۔ جب آپ پی وی سی پائپ کی پیداواری لائن چلا رہے ہوتے ہیں، تو pVC پائپ پروڈکشن لائن ، ڈیلیمنیشن کی بنیادی وجوہات کو سمجھنا اور پیشگی کنٹرول کے اقدامات نافذ کرنا مستقل پیداوار کو یقینی بناتا ہے اور فضول کو کم کرتا ہے۔ یہ چیلنج خاص طور پر دو دیواری گھنے ہوئے ڈیزائنز میں انتہائی اہم ہو جاتا ہے، جہاں مواد کی تہیں پورے ایکسٹروژن عمل کے دوران بالکل مکمل طور پر جڑی ہونی چاہئیں۔
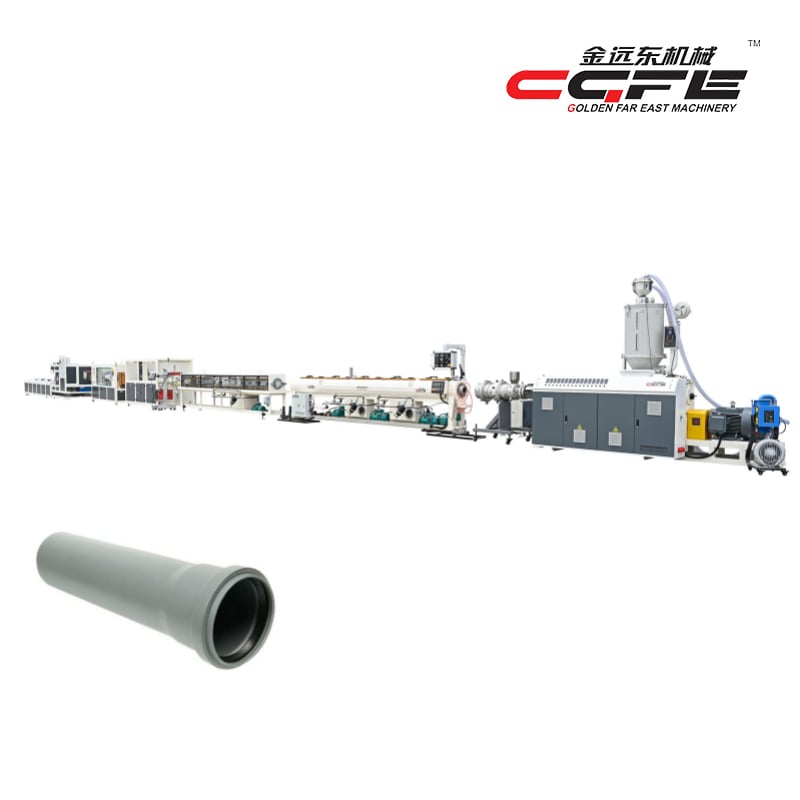
کامیاب pVC پائپ پروڈکشن لائن تیاری کے ہر مرحلے پر درجہ حرارت، مواد کی بہاؤ کی شرح اور ٹھنڈا کرنے کی حرکیات پر درست کنٹرول کی ضرورت ہوتی ہے۔ جب اندر کی دیوار، فوم کور اور باہر کی دیوار کے درمیان چپکنے کی صلاحیت خراب ہو جاتی ہے تو الگ ہونا ہوتا ہے، جو غیر کافی دباؤ، درجہ حرارت کے عدم مطابقت یا مواد کے فیڈ میں آلودگی کی وجہ سے ہوتا ہے۔ الگ ہونے کو روکنے کے طریقوں پر عبور حاصل کرنا آپ کی آپریشنل قابل اعتمادی کو بدل دیتا ہے اور آپ کی اسکریپ شرح کو کافی حد تک کم کر دیتا ہے pVC پائپ پروڈکشن لائن .
آپ کی پی وی سی پائپ تیاری کی لائن میں ڈی لامینیشن کی بنیادی وجوہات کو سمجھنا
مواد کا درجہ حرارت اور بہاؤ کا ہم آہنگی
پی وی سی پائپ تیاری لائن کے ایکسٹروژن ہیڈ میں درجہ حرارت کی یکسانی بانڈ فارمیشن کے لیے غیر قابلِ قبول نہیں ہے۔ جب بیرونی دیوار کا مواد فوم کور لیئر کے مقابلے میں کافی مختلف درجہ حرارت پر داخل ہوتا ہے، تو انٹرفیس پر تھرمل تناؤ پیدا ہوتا ہے، جس کی وجہ سے علیحدگی آجاتی ہے۔ تین لیئرز کی ساخت میں ہر مواد کو ایک ہی پروسیسنگ ونڈو تک ایک ہی وقت پر پہنچنا ضروری ہے؛ ورنہ وسکوسٹی کے عدم تطابق کی وجہ سے ڈائی کے اندر اہم ویلڈنگ کے لمحے پر مناسب مالیکولر التصاق نہیں ہو سکتا۔
ایک درست طریقے سے کیلیبریٹ کردہ پی وی سی پائپ تیاری لائن تمام ہیٹنگ زونز میں مثبت یا منفی دو سیلسیس کے اندر درستگی برقرار رکھتی ہے۔ یہ سخت کنٹرول یقینی بناتا ہے کہ جب لیئرز ایک دوسرے سے ملتی ہیں تو ان کی فلو کی خصوصیات اور بانڈنگ کے لیے مالیکولر توانائی دونوں یکساں ہوتی ہیں۔ ایکسٹروژن ہیڈ کے اوپر کی طرف لگے درجہ حرارت کے سینسر آپریٹرز کو الگ ہونے سے پہلے ڈریفٹ کو پکڑنے کی اجازت دیتے ہیں۔
دباو کا توازن اور ڈائی ڈیزائن کی بہتری
پی وی سی پائپ تیاری کی لائن میں ڈائی کے اندر لیئرز کے امتزاج کے دوران لگایا گیا دباؤ بنیادی طور پر آپ کی پی وی سی پائپ تیاری کی لائن کے لیے چپکنے کی طاقت کو طے کرتا ہے۔ پیچھے کا ناکافی دباؤ مرکزی مواد کو ڈھانچے یا حرکت دینے کی اجازت دیتا ہے، جس سے وہ بیرونی دیوار کے مواد کے ساتھ مکمل رابطہ قائم نہیں کر پاتا۔ اس کے برعکس، زیادہ دباؤ فوم کے مرکزی ڈھانچے کو بگاڑ سکتا ہے، جس سے پائپ کے ساختی فائدے کو فراہم کرنے والی گہری لہروں کی شکل متاثر ہوتی ہے۔
ڈائی کی ڈیزائن براہ راست اس بات کو متاثر کرتی ہے کہ یہ دباؤ کیسے وجود میں آتے ہیں۔ مناسب طریقے سے انجینئر کی گئی ڈائی کی جیومیٹری والی پی وی سی پائپ تیاری کی لائن ایک ایسا بہاؤ کا راستہ بناتی ہے جو درست وقت پر لیئرز کو آہستہ سے ایک دوسرے کے ساتھ دباتی ہے، جب مواد کی چپکنے والی خصوصیت ایسی ہوتی ہے کہ وہ چپکنے کو مدد دے سکے بغیر کشیدگی کے نقصان کے۔ ڈائی کے امتزاجی علاقے میں دباؤ کی غیر یکسان تقسیم مصنوعات کے آخری ورژن میں کمزور دھاریوں کی شکل میں ظاہر ہونے والے مقامی طور پر الگ ہونے کے نقاط پیدا کرتی ہے۔
اپنی پی وی سی پائپ تیاری کی لائن پر عملی کنٹرول کے اقدامات نافذ کرنا
مواد کی فراہمی کی مسلسل حالت اور پیشِ پروسیسنگ
خام مادہ میں آلودگی اور نمی پی وی سی پائپ تیاری کی لائن پر کسی بھی قسم کی چپکنے والی صلاحیت کو براہ راست متاثر کرتی ہے۔ طبقات کے درمیان پھنسی نمی گرمی کے دوران مائیکرو اسکوپک آواز کے جیبیں بناتی ہے جو گرم ہونے پر پھیلتی ہیں اور چپکنے کے عمل کے مکمل ہونے سے پہلے طبقات کو الگ کر دیتی ہیں۔ آپ کی پی وی سی پائپ تیاری کی لائن کے لیے خام مادہ کو اخراج سے پہلے چار سے چھ گھنٹے تک سوئی ڈرائی کرنے کے مراحل سے گزرنا ضروری ہے جہاں درجہ حرارت 60 سے 80 درجہ سیلسیس برقرار رکھی جاتی ہے، جو ماحولیاتی نمی اور خام مادہ کی قسم کے مطابق مختلف ہو سکتی ہے۔
پی وی سی پائپ تیاری کی لائن کا آپریٹر خام مادہ کی داخلی جانچ کا نظام لاگو کرنا چاہیے جس میں فیڈ متعارف کروانے سے پہلے نمی کی مقدار کو ماپا جائے۔ اگر نمی کی شرح 0.05 فیصد سے زیادہ ہو تو اس مادہ کو مسترد کر دینا چاہیے یا دوبارہ سوئی ڈرائی کرنا چاہیے۔ اس کے علاوہ، غیر متعلقہ ذرات، رنگ کی تبدیلی یا بافت میں تبدیلی کی جانچ کریں جو آلودگی کی نشاندہی کرتی ہے؛ یہ اکثر اوپر کی طرف کے عملی مسائل کی علامت ہوتی ہیں جو آپ کی پی وی سی پائپ تیاری کی لائن میں طبقات کے الگ ہونے کا باعث بن سکتے ہیں۔
حقیقی وقت کی نگرانی اور ایڈجسٹمنٹ کے طریقہ کار
مودرن pVC پائپ پروڈکشن لائن آلات میں ڈیجیٹل نگرانی کے نظام شامل ہیں جو پگھلنے کا درجہ حرارت، سکرول کی رفتار، واپسی کا دباؤ اور ٹھنڈے پانی کا درجہ حرارت کو مسلسل ٹریک کرتے ہیں۔ یہ ایکیویٹڈ سینسرز حقیقی وقت میں فیڈ بیک لوپ بناتے ہیں جو آپریٹرز کو انتباہ دیتے ہیں جب کوئی بھی پیرامیٹر قابلِ قبول حد سے باہر چلا جاتا ہے۔ ایک مضبوط پی وی سی پائپ تیاری لائن میں خودکار درستگی کی خصوصیات شامل ہوتی ہیں جو کسی بھی انحراف کا پتہ لگاتے ہی چند سیکنڈوں میں سکرول کی رفتار یا گرمی کے علاقوں کے درجہ حرارت کو ایڈجسٹ کر دیتی ہیں۔
خودکار نظاموں کے علاوہ، آپ کی پی وی سی پائپ تیاری لائن کی کامیابی کے لیے تربیت یافتہ آپریٹرز کا ہونا انتہائی ضروری ہے۔ آپریٹرز کو عمل کے لاگز کا ہر گھنٹے بعد جائزہ لینا چاہیے اور اصل پیرامیٹرز کا موازنہ ہدف کے معیارات سے کرنا چاہیے۔ نرم الگاویں — جیسے کہ ایک گرم کرنے والے علاقے میں درجہ حرارت کا تدریجی اضافہ یا مخصوص تیاری کی رفتار پر دباؤ کی لہریں — اکثر پی وی سی پائپ تیاری لائن پر بڑے الگاویں کے واقعات سے پہلے پیش آتی ہیں، اور ابتدائی شناخت سے مصنوعات کے متاثر ہونے سے پہلے روک تھام کے اقدامات کا امکان پیدا ہو جاتا ہے۔
سرد کرنے کی حکمت عملی اور خارج ہونے کے بعد استحکام
لیئر کی یکسانی کے لیے کنٹرول شدہ سرد کرنے کی شرحیں
سرد کرنے کا مرحلہ ایک انتہائی اہم دور ہوتا ہے جس میں آپ کی PVC پائپ تیاری لائن پر لیئرز کے الگ ہونے کا خطرہ برقرار رہتا ہے۔ تیزی سے سرد کرنے سے لیئرز کے درمیان مختلف سکڑن پیدا ہوتی ہے؛ بیرونی دیوار فوم کے مرکز کے مقابلے میں تیزی سے ٹھنڈی ہوتی ہے، جس سے اندرونی تناؤ پیدا ہوتا ہے جو بانڈ کو توڑ سکتا ہے۔ ایک PVC پائپ تیاری لائن کو مرحلہ وار سرد کرنے کا نظام استعمال کرنا چاہیے جہاں پائپ بالکل کنٹرول شدہ درجہ حرارت پر پانی کے ٹینکس میں داخل ہوتا ہے، عام طور پر 45 ڈگری سیلسیس سے شروع ہو کر آہستہ آہستہ فضا کے درجہ حرارت تک کم کیا جاتا ہے۔
ٹھنڈا ہونے کا دورانیہ درجہ بندی کے لیے بھی اتنی ہی اہمیت رکھتا ہے؛ اگر آپ اپنی پی وی سی پائپ تیاری کی لائن پر ٹھنڈا ہونے کے ٹینکوں میں پائپ کو جلدی سے گزار دیتے ہیں تو اس سے اندرونی لیئرز کو یکساں درجہ حرارت تک پہنچنے کا موقع نہیں ملتا، جس کی وجہ سے باقی رہ جانے والی حرارتی تناؤ کی وجہ سے بعد میں الگ ہونے کا عمل شروع ہو جاتا ہے۔ صنعتی معیارات کے مطابق ڈبل وال کرُگیٹڈ پائپ کے لیے کم از کم تین سے پانچ منٹ کا ٹھنڈا ہونے کا وقت تجویز کیا گیا ہے، جو اسمی قطر اور دیوار کی موٹائی پر منحصر ہوتا ہے۔ آپ کی پی وی سی پائپ تیاری کی لائن میں لمبائی کے حساب سے ٹھنڈا ہونے والے کنوریئرز شامل ہونے چاہئیں تاکہ پیداوار کی رفتار کے باوجود کافی قیام کا وقت یقینی بنایا جا سکے۔
ابعادی استحکام اور معیار کی تصدیق
ٹھنڈا ہونے کے بعد آپ کا pVC پائپ پروڈکشن لائن انسپیکشن اسٹیشنز پر مشتمل ہونا چاہیے جو بیرونی اور اندرونی قطر، دیوار کی موٹائی اور کرُگیشن کی جیومیٹری کو ماپتے ہیں۔ یہ ابعادی جانچیں پائپ کے صارف تک پہنچنے سے پہلے ہی الیمنیشن کو ظاہر کر دیتی ہیں؛ اگر طبقات الگ ہو رہے ہوں تو عام طور پر بیرونی قطر بڑھ جاتا ہے جبکہ اندرونی قطر غیر منظم ہو جاتا ہے۔ آپ کی پی وی سی پائپ تیاری لائن پر خودکار کیلیپرز 0.5 ملی میٹر یا اس سے کم قطر کے تغیر کو پکڑ سکتے ہیں اور مشکوک پائپ کو دستی بصیرتی جانچ یا کراس سیکشننگ کے لیے نشان زد کر دیتے ہیں۔
اس کے علاوہ، آلترا ساؤنڈ یا تھرمل امیجنگ کے معائنہ طریقوں سے آپ کی پی وی سی پائپ تیاری کی لائن پر سطح کے نیچے کی الگ ہونے کی صورت کا پتہ چل جاتا ہے جو بصیرتی معائنہ سے نظر انداز ہو جاتی ہے۔ یہ ٹیکنالوجیاں ساخت کے اندر خالی جگہیں یا کمزور بانڈنگ کی شناخت کرتی ہیں اور شپنگ سے پہلے ان کو مسترد کرنے کی اجازت دیتی ہیں۔ آپ کی پی وی سی پائپ تیاری کی لائن سے نمونہ کے طور پر لیے گئے پائپ کا باقاعدہ تیسرے فریق کے ذریعے ٹیسٹ کرنا کھینچنے کے ٹیسٹ یا ہائیڈرو اسٹیٹک دباؤ کے ٹیسٹ کے ذریعے چپکنے کی طاقت کی تصدیق کرتا ہے، جو عملی کنٹرول کی مؤثریت کا موضوعی ثبوت فراہم کرتا ہے۔
عام سوالات
پی وی سی پائپ تیاری کی لائن میں الگ ہونے کی بنیادی وجہ کیا ہے؟
درجہ حرارت کا طبقات کے درمیان غیر مطابقت پی وی سی پائپ تیاری کی لائن میں زیادہ تر ناکامیوں میں الگ ہونے کی سب سے اہم وجہ ہے۔ جب بیرونی دیوار کا مواد، فوم کور اور اندرونی دیوار مختلف درجہ حرارت پر ڈائی میں داخل ہوتے ہیں تو مالیکولر بانڈنگ یکسان طور پر تشکیل نہیں پاتی۔ مواد کی فراہمی میں آلودگی اور ناکافی خشک کرنا الگ ہونے کے دوسرے لیکن اہم عوامل ہیں جو پی وی سی پائپ تیاری کی لائن میں الگ ہونے کا باعث بنتے ہیں۔
میری پی وی سی پائپ تیاری لائن پر درجہ حرارت کے سینسرز کو کتنی بار دوبارہ کیلیبریٹ کرنا چاہیے؟
سازندگان پی وی سی پائپ تیاری لائن پر تمام درجہ حرارت کے سینسرز کی ماہانہ تصدیق کی سفارش کرتے ہیں، جبکہ رسمی دوبارہ کیلیبریشن تین ماہ بعد یا جب سینسرز حوالہ معیار سے 1.5 درجہ سیلسیس سے زیادہ انحراف کر جائیں، کی جانی چاہیے۔ ماحولیاتی حالات جیسے فضا کی نمی اور موسمی درجہ حرارت میں تبدیلیاں سینسرز کی درستگی کو متاثر کرتی ہیں، اس لیے آپ کی پی وی سی پائپ تیاری لائن کو سینسرز کی کارکردگی کے رجحانات کو وقت کے ساتھ ٹریک کرنے والے کیلیبریشن لاگ کو برقرار رکھنا چاہیے۔
کیا ڈی لیمنیشن کی مرمت کی جا سکتی ہے، یا پائپ کو پی وی سی پائپ تیاری لائن سے خارج کر دینا ہوگا؟
پی وی سی پائپ تیاری کی لائن سے نکلنے والی غیر جڑی ہوئی پائپ کو قابل اعتماد طریقے سے مرمت نہیں کی جا سکتی، اور اسے دوبارہ استعمال کے لیے بھیجنا چاہیے یا پھر اسے غیر استعمال کے لیے ترک کرنا چاہیے؛ غیر جڑنے کا مطلب ہے کہ ساختی طور پر ناکامی واقع ہو چکی ہے جو دباؤ کی درجہ بندی اور پائیداری کو متاثر کرتی ہے، چاہے اسے دوبارہ گرم کرنے کی کوشش کی گئی ہو یا نہ کی گئی ہو۔ آپ کی پی وی سی پائپ تیاری کی لائن پر مناسب عملی کنٹرول کے ذریعے روک تھام کرنا اس سے کہیں زیادہ لاگت موثر ہے جو غلط پیداوار کی وجہ سے اسکریپ کی تربیت اور صارفین کی واپسیوں کو سنبھالنے کے لیے درکار ہوتی ہے۔