
 EN

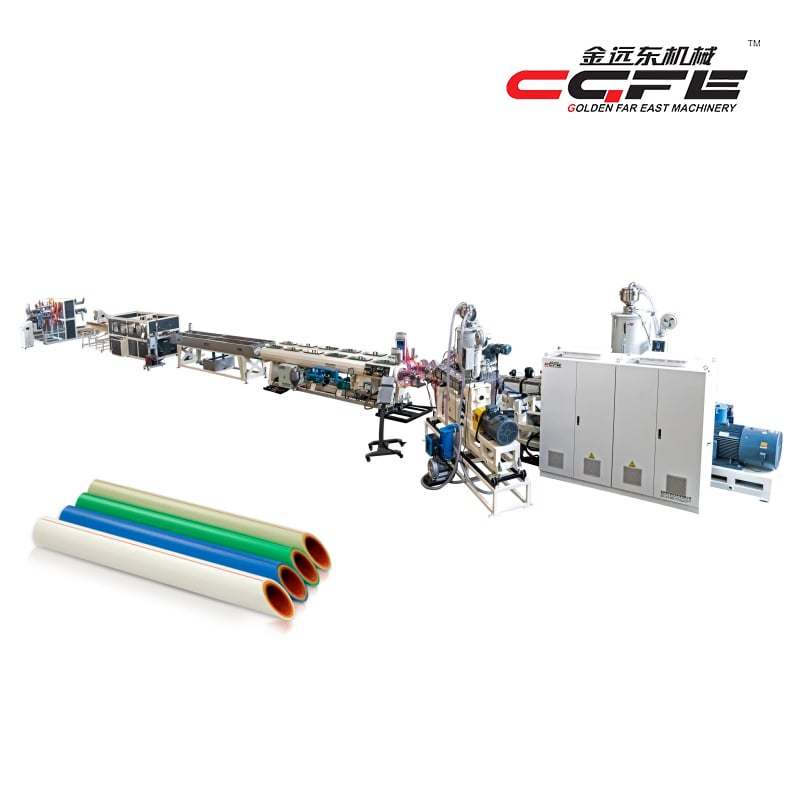
Qatlam ajralishi zamonaviy plastik naylar ishlab chiqarishda eng xarajatli sifat muammolaridan biridir va uning oldini olish bevosita ishlab chiqarish samaradorligi hamda yakuniy mahsulotning ishonchliligi darajasiga ta'sir qiladi. Ishlab chiqarish liniyasini boshqarganda, pVC quvurlari ishlab chiqarish liniyasi , delaminatsiya sabablarini tushunish va oldindan nazorat choralari qo'llash natijada barqaror ishlab chiqarishni ta'minlaydi va chiqindi miqdorini kamaytiradi. Bu muammo ayniqsa ikki qavatli burmali konfiguratsiyalarda juda muhim bo'ladi, chunki material qatlamlari ekstruziya jarayoni davomida butunlay bir-biriga yopishishi kerak.
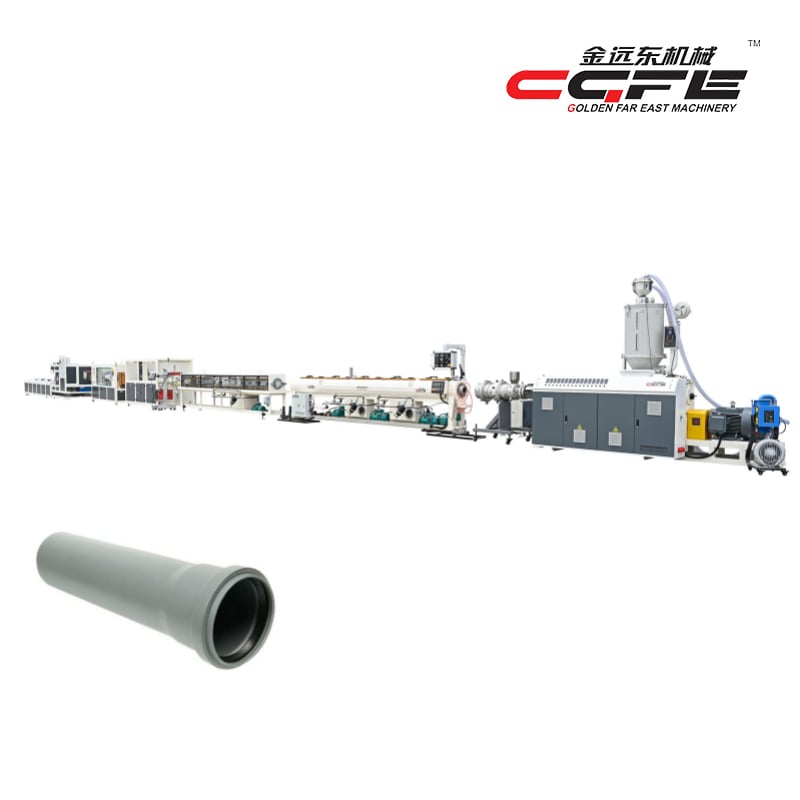
Muvaffaqiyatli pVC quvurlari ishlab chiqarish liniyasi har bir ishlab chiqarish bosqichida harorat, material oqim tezligi va sovutish dinamikasini aniq boshqarishni talab qiladi. Qatlamlarning ajralib chiqishi ichki devor, pene qismi va tashqi devor o‘rtasidagi yopishuvning yetarli bosim, harorat mos kelmasligi yoki material oqimiga aralashgan ifloslanish tufayli buzilganda sodir bo‘ladi. Qatlamlarning ajralib chiqishini oldini olish operatsion ishonchlilikni oshiradi va sizning chiqishdagi chiqindilar miqdorini sezilarli darajada kamaytiradi. pVC quvurlari ishlab chiqarish liniyasi .
Sizning PVC trubalar ishlab chiqarish liniyangizda delaminatsiya sabablarini tushunish
Material harorati va oqimni sinxronlashtirish
PVC trubasi ishlab chiqarish liniyasidagi ekstruziya bosh qismida harorat bir xilligi bog'lanish hosil bo'lishi uchun majburiydir. Tashqi devor materiali pufakli yadro qatlami bilan sezilarli darajada farq qiladigan haroratda kirsa, chegarada issiqlik kuchlanishi vujudga keladi va bu ajralishga sabab bo'ladi. Uch qatlama tuzilishdagi har bir material bir vaqtning o'zida bir xil ishlov berish doirasiga erishishi kerak; aks holda, viskozitet mos kelmasligi die ichidagi muhim paytda molekulyar adgeziyani to'g'ri amalga oshirishni oldini oladi.
Yaxshi sozlangan PVC trubasi ishlab chiqarish liniyasi barcha isitish zonalarida plus yoki minus ikki gradus Selsiy aniqlikda aniqlikni saqlaydi. Bu qattiq nazorat, qatlamlar uchrashganda ular bir xil oqish xususiyatlariga va bog'lanish uchun molekulyar energiyaga ega bo'lishini ta'minlaydi. Ekstruziya bosh qismidan oldin joylashgan harorat sensorlari operatorlarga delaminatsiya quyi oqimda sodir bo'lishidan oldin siljishni aniqlash imkonini beradi.
Bosim muvozanati va die loyihasini optimallashtirish
Sizning PVC trubalar ishlab chiqarish liniyangizda die ichidagi qatlamlarning bir-biriga yaqinlashish jarayonida qo'llaniladigan bosim asosan pichirlangan trubaning yopishish kuchini belgilaydi. Yetarli emas orqa bosim tufayli markaziy material qulashi yoki siljishi mumkin, bu esa uning tashqi devor materiali bilan to'liq aloqaga kirishishiga to'sqinlik qiladi. Aksincha, ortiqcha bosim pichirlangan markaz strukturasini shaklsiz qiladi va trubaning struktural afzalligini ta'minlaydigan pichirlangan geometriyani buzadi.
Die dizayni ushbu bosimlarning qanday hosil bo'lishiga bevosita ta'sir qiladi. To'g'ri loyihalangan die geometriyasi bilan jihozlangan PVC trubalar ishlab chiqarish liniyasi materialning yopishishini ta'minlaydigan, lekin kesish zararini keltirmaydigan viskozlik darajasida qatlamlarni asta-sekin bir-biriga siqib beradigan oqim yo'lini yaratadi. Die ning yaqinlashish zonasida bosimning nozik tarqalishi yakuniy mahsulotda zaif chiziqlar sifatida namoyon bo'ladigan lokal ajralish nuqtalarini vujudga keltiradi.
Sizning PVC trubalar ishlab chiqarish liniyangizda jarayonni boshqarish choralari
Materialni yetkazib berish doimiylik va oldindan qayta ishlash
Xom ashyo ifloslanishi va namlik PVC naylar ishlab chiqarish liniyasidagi biriktirishni to'g'ridan-to'g'ri zaiflashtiradi. Qatlamlar orasida ushlab turilgan namlik qizdirish paytida mikroskopik bug' pufakchalarga aylanib, biriktirish mustahkamlangunga qadar qatlamlarni ajratib yuboradi. Sizning PVC naylar ishlab chiqarish liniyangiz uchun xom ashyo ekstruziya qilishdan oldin atrof-muhit namligi va xom ashyo turi qanday bo'lishidan qat'i nazar, 60–80 °S haroratda 4–6 soat davomida quritish bosqichlaridan o'tishi kerak.
PVC naylar ishlab chiqarish liniyasi operatori xom ashyo oqimini tekshirish jarayonini amalga oshirishi kerak: xom ashyo oqimiga kiritishdan oldin namlik miqdorini o'lchash kerak. Namlik miqdori 0,05 foizdan yuqori bo'lgan xom ashyo rad etilishi yoki qayta quritilishi kerak. Shuningdek, ifloslanish belgilarini — chet el zarrachalari, rang o'zgarishi yoki matnura o'zgarishini tekshiring; bu ko'pincha sizning PVC naylar ishlab chiqarish liniyangizda qatlamlarning ajralishiga sabab bo'ladigan yuqori darajadagi ishlab chiqarish muammolarini ko'rsatadi.
Haqiqiy vaqt rejimida nazorat qilish va sozlash protokollari
Zamonaviy pVC quvurlari ishlab chiqarish liniyasi jihozlar eritma haroratini, vint tezligini, orqaga qaytish bosimini va sovutish suvining haroratini doimiy ravishda kuzatuvchi raqamli monitoring tizimlarini o'z ichiga oladi. Ushbu integratsiyalangan sensorlar istalgan parametr qabul qilinadigan chegaradan tashqari siljiganda operatorlarga xabar beruvchi haqiqiy vaqt rejimida ishlaydigan teskari aloqa konturini yaratadi. Mustahkam PVC trubali ishlab chiqarish liniyasi siljishni aniqlaganidan keyin soniya ichida vint tezligini yoki isitish zonasi haroratini avtomatik ravishda sozlaydigan funksiyalarga ega.
Avtomatlashtirilgan tizimlardan tashqari, malakali operatorlar sizning PVC quvur ishlab chiqarish liniyangiz muvaffaqiyati uchun hali ham muhimdir. Operatorlar jarayon jurnallarini soatlik oraliqda ko'rib chiqishlari kerak, shu bilan birga haqiqiy parametrlarni maqsadli me'yorida bilan solishtirishlari kerak. Biror isitish zonasida asta-sekin haroratning oshishi yoki aniq ishlab chiqarish tezliklarida bosimning o'zgarishi kabi nozik namoyon bo'ladigan namunalar ko'pincha PVC quvur ishlab chiqarish liniyasida keng tarqoq qatlam ajralish hodisalaridan oldin sodir bo'ladi va ularni dastlabki bosqichda aniqlash mahsulot sifatini buzilishidan oldin oldindan choralar ko'rish imkonini beradi.
Sovutish strategiyasi va chiqarilgandan keyingi barqarorlik
Qatlamlarning butunligi uchun nazorat qilinadigan sovutish tezliklari
Sovutish bosqichi — sizning PVC trubalari ishlab chiqarish liniyangizda qatlamlarning ajralish xavfi hali ham yuqori bo'lgan muhim davr. Tez sovutish qatlamlar orasida farqli qisqarishni keltirib chiqaradi; tashqi devor ichki pena yadrosidan tezroq sovuydi va bu bog'lanishni buzishi mumkin bo'lgan ichki kuchlanish hosil qiladi. PVC trubalari ishlab chiqarish liniyasi trubani aniq boshqariladigan haroratdagi suv tanklariga kirishini ta'minlashi kerak, odatda 45 °C dan boshlab asta-sekin atrof-muhit haroratigacha pasaytiriladi.
Sovutish muddati tezlik bilan bir xil darajada muhim; PVC trubka ishlab chiqarish liniyasi bo'ylab ichki qatlamlar bir xil haroratga erishishidan oldin trubkani sovutish tanklaridan tezda o'tkazish qoldiq termik kuchlanishni keltirib chiqaradi va keyinchalik qatlamdan ajralishga sabab bo'ladi. Sanoat standartlari ikki qavatli burmali trubka uchun minimal sovutish muddatini nominal diametr va devor qalinligiga qarab uch dan besh daqiqagacha tavsiya qiladi. Sizning PVC trubka ishlab chiqarish liniyangiz ishlab chiqarish tezligiga qaramasdan yetarli doimiylik vaqtini ta'minlaydigan uzunlik asosida sovutish konveyerlarini o'z ichiga oladi.
O'lchovlar barqarorligi va sifatni tekshirish
Sovutishdan keyin sizning pVC quvurlari ishlab chiqarish liniyasi tashqi va ichki diametrlarni, devor qalinligini hamda burmali geometriyani o'lchovchi tekshirish stansiyalarini o'z ichiga oladi. Bu o'lchovlar truba mijozga yetib borishidan oldin qatlamlarning ajralishini (delaminatsiya) aniqlaydi; agar qatlamlar ajralayotgan bo'lsa, odatda tashqi diametr oshadi, ichki diametr esa noqat'iylashadi. Sizning PVC trubali ishlab chiqarish liniyangizdagi avtomatik kaliperlar 0,5 millimetrdan kam bo'lgan diametr o'zgarishlarini aniqlashi mumkin va shubhali trubalarni qo'lda ko'z bilan tekshirish yoki kesim qilish uchun belgilaydi.
Shuningdek, ultratovush yoki issiqlikni tasvirlash usullari sizning PVC trubali ishlab chiqarish liniyangizda vizual tekshirishda aniqlanmaydigan sirt ostidagi qatlamlarning ajralishini aniqlaydi. Bu texnologiyalar tuzilmaning ichida bo'shliqlar yoki zaif bog'lanishlarni aniqlaydi va yetkazib berishdan oldin ularni rad etish imkonini beradi. Sizning PVC trubali ishlab chiqarish liniyangizdan namuna olinib, muntazam ravishda uchinchi tomon tomonidan sinovdan o'tkazish, tortish sinovlari yoki gidrostatik bosim sinovlari orqali qo'llaniladigan biriktirish kuchini tasdiqlaydi va jarayon boshqaruvi samaradorligining obyektiv dalillarini taqdim etadi.
Tez-tez so'raladigan savollar
PVC trubali ishlab chiqarish liniyasida qatlamlarning ajralishining asosiy sababi nima?
Qatlamlar orasidagi harorat mos kelmasligi aksariyat PVC trubali ishlab chiqarish liniyasidagi nosozliklarda qatlamlarning ajralishiga yetaklovchi sababdir. Tashqi devor materiali, peneplast yadrosi va ichki devor turli haroratlarda diega kirsa, molekulyar bog'lanish bir xil shaklda hosil bo'lmasa bo'lmasa. Material oqimi ifloslanishi va yetarli quritish qilmaslik PVC trubali ishlab chiqarish liniyasida qatlamlarning ajralishiga ikkinchi darajali, lekin muhim sabablardir.
Sizning PVC trubalar ishlab chiqarish liniyangizdagi harorat sensorlarini qanchalik tez-tez qayta sozlash kerak?
Ishlab chiqaruvchilar PVC trubalar ishlab chiqarish liniyasidagi barcha harorat sensorlarini oylik tekshirishni, rasmiy qayta sozlashni esa toʻrttala yoki sensorlar referens standartdan 1,5 °C dan ortiq ogʻishida amalga oshirishni tavsiya qiladi. Atrof-muhit sharoiti, masalan, atrofdagi namlik va faslga mos harorat oʻzgarishlari sensorlar aniqligiga taʼsir qiladi, shu sababli sizning PVC trubalar ishlab chiqarish liniyangizda sensorlar ishlash tendentsiyalarini vaqt oʻtishi bilan kuzatib boradigan sozlash jurnali saqlash kerak.
PVC trubalar ishlab chiqarish liniyasidan chiqqan trubaning qatlamlar ajralishini tuzatish mumkinmi yoki truba bekor qilinishi kerakmi?
PVC trubalar ishlab chiqarish liniyasidan ajralgan truba ishonchli tarzda ta'mirlanmaydi va qayta ishlash yoki chiqarib tashlanishi kerak; ajralish — bu bosim darajasini va doimiylikni, qayta isitish urinishlariga qaramasdan, buzib yuboradigan tuzilma nuqsoni. PVC trubalar ishlab chiqarish liniyangizda jarayonni to'g'ri boshqarish orqali oldini olish — mahsulot muvaffaqiyatsizligi natijasida chiqarib tashlash va mijozlarning mahsulotni qaytarishini boshqarishga nisbatan ancha arzonroq.
Mundarija
- Sizning PVC trubalar ishlab chiqarish liniyangizda delaminatsiya sabablarini tushunish
- Sizning PVC trubalar ishlab chiqarish liniyangizda jarayonni boshqarish choralari
- Sovutish strategiyasi va chiqarilgandan keyingi barqarorlik
-
Tez-tez so'raladigan savollar
- PVC trubali ishlab chiqarish liniyasida qatlamlarning ajralishining asosiy sababi nima?
- Sizning PVC trubalar ishlab chiqarish liniyangizdagi harorat sensorlarini qanchalik tez-tez qayta sozlash kerak?
- PVC trubalar ishlab chiqarish liniyasidan chiqqan trubaning qatlamlar ajralishini tuzatish mumkinmi yoki truba bekor qilinishi kerakmi?