
 EN

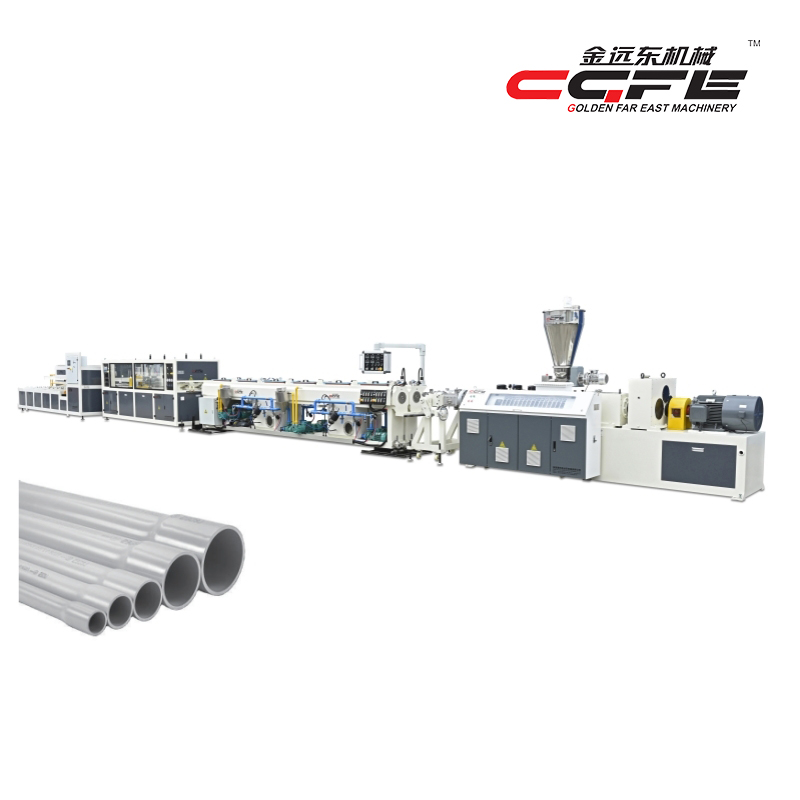
Рынок трубы из ПВХ производственная линия представляет собой значительные капитальные вложения для производителей, и каждый час незапланированного простоя напрямую приводит к потерям выручки и срыву обязательств по поставкам. Одним из наиболее важных, но зачастую упускаемых из виду факторов, влияющих на срок службы оборудования, является конструкция и состав материалов лопастей смесителя. В типичной линия производства труб из ПВХ , высокоскоростной смеситель работает непрерывно в экстремальных условиях: повышенные температуры, интенсивные механические сдвиговые нагрузки и абразивные частицы ПВХ-смолы. Стандартные конструкции лопастей быстро изнашиваются в таких условиях, что приводит к частой замене, снижению эффективности перемешивания и, в конечном итоге, к выходу оборудования из строя. Понимание того, как работают износостойкие конструкции лопастей в вашей производственной линии для изготовления труб из ПВХ, помогает принимать обоснованные решения в отношении технического обслуживания оборудования, модернизации и стратегий закупок.
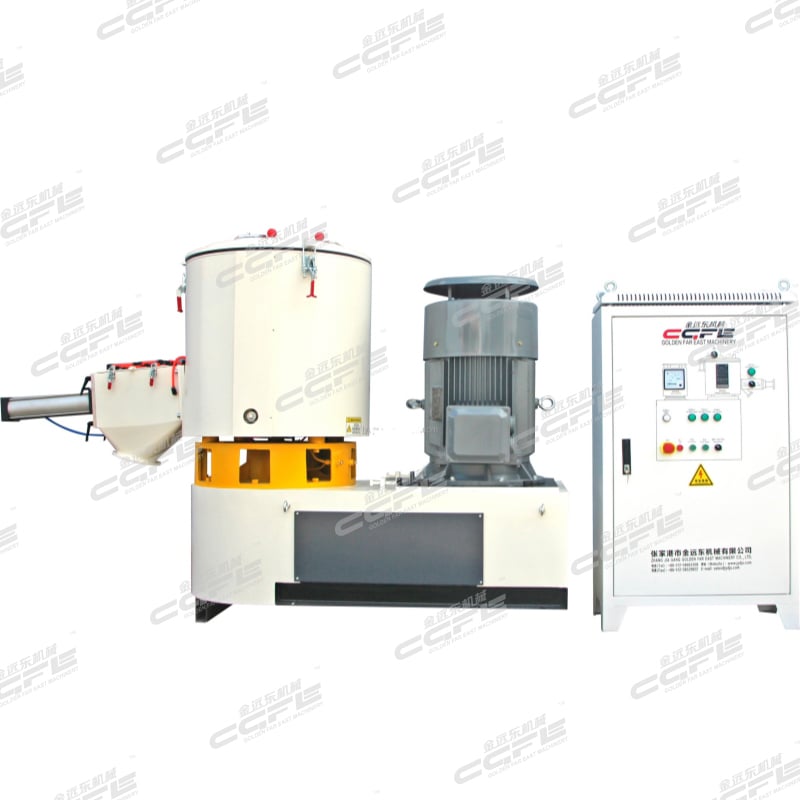
Производители, эксплуатирующие линии по производству ПВХ-труб, сталкиваются с растущим давлением, направленным на оптимизацию эксплуатационной эффективности при одновременном контроле растущих затрат на техническое обслуживание. Деградация режущих элементов происходит по нескольким механизмам: абразивный износ под действием частиц ПВХ, адгезионный износ из-за накопления материала, термические напряжения, вызванные колебаниями температуры, и механическая усталость от повторяющихся ударных нагрузок. Каждый из этих механизмов отказа ускоряет разрушение режущих элементов, что снижает стабильность и качество выпускаемой продукции на линии по производству ПВХ-труб.
Состав материала и повышение твёрдости
Современные сплавные системы для оборудования линий по производству ПВХ-труб
Основой эффективного проектирования износостойких лезвий является выбор материала. Традиционные лезвия из углеродистой стали, хотя и экономичны, не обладают достаточной твёрдостью и коррозионной стойкостью для длительной эксплуатации на линии по производству труб из ПВХ. В современных износостойких конструкциях лезвий всё чаще применяются высокоуглеродистые легированные стали, инструментальные стали и специальные составы нержавеющей стали, обеспечивающие превосходную твёрдость без потери вязкости. Эти материалы способны выдерживать абразивное воздействие частиц ПВХ-смолы и сохранять структурную целостность при термических и механических нагрузках. Правильно подобранный материал для лезвия линии по производству труб из ПВХ предотвращает заедание, минимизирует адгезионный износ и сохраняет остроту режущей кромки значительно дольше по сравнению с традиционными вариантами.
Технологии поверхностной обработки
Поверхностные обработки, применяемые к износостойким конструкциям лезвий, создают дополнительные защитные слои, которые значительно увеличивают срок службы в линии по производству ПВХ-труб. Азотирование вводит азот в поверхность лезвия, формируя закалённый поверхностный слой, устойчивый к абразивному износу, при сохранении пластичности сердцевины. Хромирование и покрытия методом физического осаждения из паровой фазы (PVD) обеспечивают превосходную коррозионную стойкость и снижают адгезионный износ. Для требовательных применений в линиях по производству ПВХ-труб многослойные системы покрытий объединяют преимущества различных технологий, обеспечивая исключительную стойкость к износу при нескольких типах отказов. Эти обработки превращают обычную сталь в высококачественные износостойкие конструкции лезвий, специально разработанные для экстремальных условий внутри линии по производству ПВХ-труб.
Оптимизация геометрического дизайна
Форма лезвия и конфигурация угла
Геометрическая конструкция износостойких лопастей напрямую влияет на распределение напряжений, эффективность перемешивания и развитие износа в линии по производству труб из ПВХ. Традиционные плоские или простые криволинейные геометрии лопастей концентрируют напряжения на передних кромках, ускоряя локальные износные процессы. Современные конструкции предусматривают оптимизированные углы, радиусы кромок и контуры поверхности, обеспечивающие более равномерное распределение напряжений по всей поверхности лопасти. Целенаправленное формирование лопастей снижает зоны турбулентности, где скапливается материал, уменьшая адгезионные механизмы износа. В линии по производству труб из ПВХ правильно сформированные лопасти также улучшают течение материала и стабильность перемешивания, позволяя операторам поддерживать более жёсткие технологические параметры при меньшей деградации материала.
Стратегии усиления конструкции
Износостойкие конструкции лезвий включают элементы структурного усиления, повышающие жёсткость и снижающие прогиб при работе на высоких скоростях. Конические участки лезвий, рационально расположенные рёбра жёсткости и оптимизированное распределение толщины укрепляют критические зоны, подверженные усталостному разрушению. Эти структурные усовершенствования приобретают всё большее значение на линии по производству ПВХ-труб, работающей на максимальных оборотах в минуту, где вибрация и динамические нагрузки могут превышать допустимые пределы для оборудования. Усиленные конструкции лезвий дольше сохраняют размерную точность, снижают биение лезвий и улучшают однородность смешивания. Такая прецизионная инженерия гарантирует, что линия по производству ПВХ-труб будет соответствовать заданным спецификациям качества продукции на протяжении всего срока службы лезвий.
Тепловой контроль и эксплуатационные последствия
Свойства теплоотвода
Управление температурой представляет собой критически важный аспект при проектировании износостойких лезвий для эксплуатации в условиях линии по производству ПВХ-труб. Во время высокоскоростной работы лезвия генерируют и поглощают значительное количество тепла трения, а циклы термических напряжений ускоряют усталостное разрушение материала и интенсифицируют износ. Современные конструкции износостойких лезвий включают функции термоуправления: увеличенную площадь поверхности для отвода тепла, материалы с повышенной теплопроводностью, а также оптимизированную геометрию лезвия, минимизирующую образование тепла трения. Эти особенности обеспечивают поддержание более низкой температуры лезвий в процессе непрерывной трубы из ПВХ работы производственной линии, продлевая срок службы материала до наступления усталостного разрушения и снижая термически обусловленные изменения размеров, которые могут негативно повлиять на точность оборудования.
Интервалы технического обслуживания и снижение затрат
Практическая выгода от внедрения износостойких конструкций ножей в линии по производству ПВХ-труб проявляется в увеличении интервалов технического обслуживания и снижении частоты замены. Стандартные ножи, как правило, требуют замены каждые 3000–6000 часов работы в зависимости от типа материала и условий обработки. Премиальные износостойкие конструкции ножей позволяют увеличить этот интервал до 10 000–15 000 часов и более, что напрямую сокращает ежегодные затраты на трудозатраты и материалы при ТО. Рассмотрим линию по производству ПВХ-труб, работающую непрерывно со средней заменой ножей каждые 4000 часов: переход на износостойкие конструкции ножей может снизить затраты на обслуживание, связанное с ножами, на 40–60 % в год. Помимо прямой экономии, увеличение интервалов ТО минимизирует незапланированные простои, снижает перерывы в производстве и повышает общую надёжность оборудования и рентабельность.
ЧаВО
Как именно износостойкие конструкции ножей улучшают качество выпускаемой продукции на линии по производству ПВХ-труб?
Износостойкие конструкции лезвий сохраняют точные размеры и геометрию режущей кромки на протяжении всего срока службы, обеспечивая стабильное перемешивание и однородность материала. По мере износа стандартных лезвий их режущая кромка теряет чёткость, а размеры начинают варьироваться, что снижает эффективность перемешивания и вызывает нестабильность качества продукции. Линия по производству труб из ПВХ с износостойкими лезвиями обеспечивает более строгий контроль технологического процесса, позволяя получать материал с более однородными свойствами и снижая количество брака, связанного с недостаточным перемешиванием или деградацией материала.
Какова типичная разница в стоимости между стандартными и износостойкими конструкциями лезвий для линий по производству труб из ПВХ?
Износостойкие конструкции лезвий, как правило, стоят на 60–120 % дороже стандартных аналогов из углеродистой стали, что соответствует первоначальной премии за инвестиции в размере от 500 до 2000 долларов США за комплект лезвий в зависимости от их размера и характеристик покрытия. Однако при расчёте с учётом увеличения срока службы оборудования и снижения частоты технического обслуживания окупаемость затрат на линию по производству ПВХ-труб достигается в течение 12–24 месяцев. После достижения точки окупаемости увеличенный срок службы износостойких лезвий обеспечивает накопленную экономию на всём протяжении эксплуатационного срока оборудования, зачастую снижая совокупные расходы, связанные с лезвиями, на 50 % и более в течение 10-летнего периода.
Можно ли модернизировать существующее оборудование линии по производству ПВХ-труб с установкой износостойких лезвий?
Большинство хорошо зарекомендовавших себя линий по производству ПВХ-труб могут использовать износостойкие конструкции лезвий путём прямой замены, при условии подтверждения совместимости размеров с техническими характеристиками оригинального оборудования. Однако в некоторых устаревших установках может потребоваться незначительная модификация вала или регулировка подшипников для обеспечения повышенной жёсткости высококачественных износостойких лезвий. Производителям следует ознакомиться с техническими характеристиками оборудования и привлечь специализированных техников для оценки возможности модернизации конкретной конфигурации линии по производству ПВХ-труб до принятия решения об обновлении.
Содержание
- Состав материала и повышение твёрдости
- Оптимизация геометрического дизайна
- Тепловой контроль и эксплуатационные последствия
-
ЧаВО
- Как именно износостойкие конструкции ножей улучшают качество выпускаемой продукции на линии по производству ПВХ-труб?
- Какова типичная разница в стоимости между стандартными и износостойкими конструкциями лезвий для линий по производству труб из ПВХ?
- Можно ли модернизировать существующее оборудование линии по производству ПВХ-труб с установкой износостойких лезвий?