
 EN

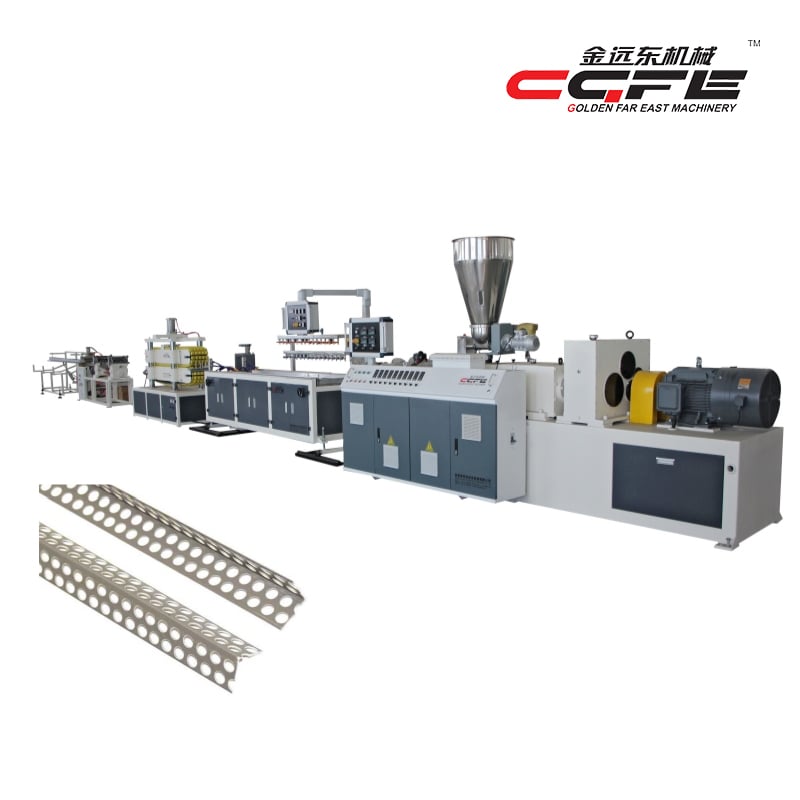
انتخاب مناسب خط تولید گوشههای پیویسی یکی از مهمترین تصمیماتی است که صاحبان کارخانههای کوچک هنگام ورود به کسبوکار اکسترود کردن پلاستیک میگیرند. خط تولید مناسب گوشههای پیویسی تأثیر مستقیمی بر کارایی تولید، کیفیت محصول، هزینههای عملیاتی و سودآوری بلندمدت دارد. کارخانههای کوچک با محدودیتهای خاصی روبهرو هستند: سرمایه محدود، فضای کاری محدود، حجم تولید پایین و نیاز به انعطافپذیری در پاسخ به بازار. خط تولید گوشههای پیویسی که انتخاب میکنید باید این عوامل را در تعادل نگه دارد و در عین حال خروجی پایدار و عملکرد قابل اعتمادی ارائه دهد.
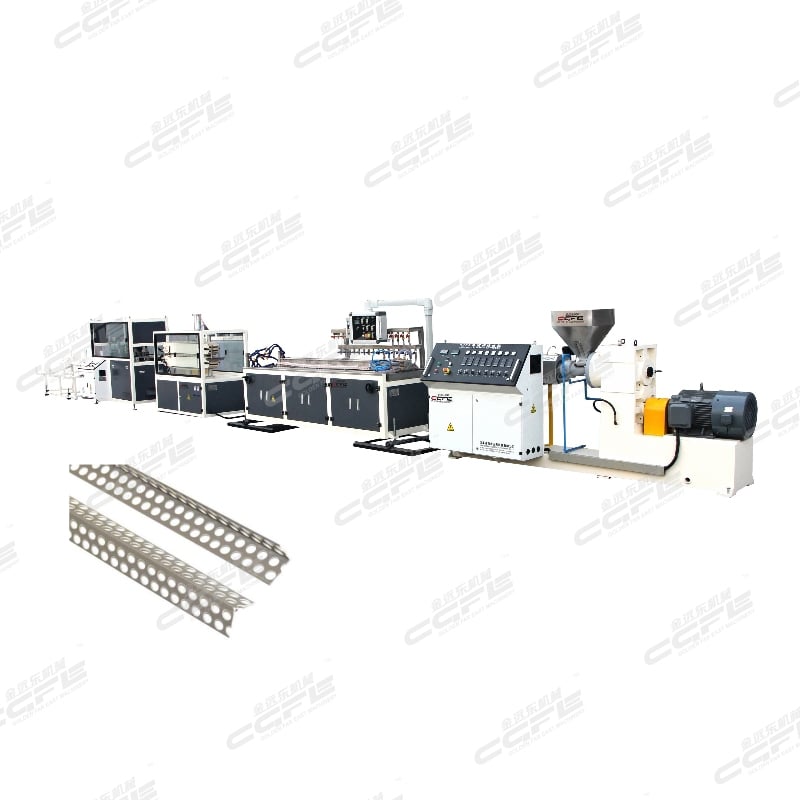
درک وضعیت خط تولید گوشههای پیویسی که برای تولیدکنندگان کوچک در دسترس است، نیازمند آگاهی از انواع اکسترودر پیچی، سیستمهای خنککننده، تجهیزات کمکی و انتظارات واقعبینانه از ظرفیت تولید است. این راهنما به بررسی ملاحظات عملی که بیشترین اهمیت را در انتخاب خط تولید گوشههای پیویسی مناسب برای فعالیتهای کارخانههای کوچک دارند، میپردازد و به شما کمک میکند تا از انتخاب خطی با ظرفیت بیشازحد، کمتر از حد لازم یا با اجزای نامتناسب که منجر به کاهش بهرهوری میشوند، جلوگیری کنید.
درک نیازهای تولیدی کارخانههای کوچک
حجم تولید و الزامات عبور از فرآیند
کارخانههای کوچک معمولاً بسته به تقاضای بازار و مشخصات محصول، بین ۵۰ تا ۳۰۰ کیلوگرم در ساعت محصول نهایی گوشههای پیویسی تولید میکنند. ظرفیت خط تولید گوشههای پیویسی باید بهطور دقیق با این حجمها هماهنگ باشد و از هدررفت منابع جلوگیری کند. خط تولید گوشههای پیویسی با ظرفیت بیشازحد، انرژی را هدر میدهد و باعث زیادی در استفاده ناکافی از توان تولیدی میشود؛ در مقابل، خطی با ظرفیت کمتر از حد لازم نمیتواند تقاضا را برآورده کند و موجب افزایش هزینههای اضافهکاری یا تأخیر در تحویل به مشتریان میگردد.
خط تولید گوشههای پیویسی که انتخاب میکنید باید با هدف تولید فعلی شما و همچنین سهم معتدل رشد آینده، معمولاً بین ۲۰ تا ۳۰ درصد بیشتر از سطح پایه، هماهنگ باشد. این رویکرد تضمین میکند که خط تولید گوشههای پیویسی در سالهای اولیه از نظر هزینه بهینه باقی بماند و در عین حال فضای لازم برای گسترش بازار را فراهم کند. اکسترودرِ تکپیچشی همچنان گزینهی ترجیحی برای پیکربندی خط تولید گوشههای پیویسی در کارخانههای کوچک است، زیرا نسبت به طرحهای دوپیچشی، ظرفیت تولید کافی را با هزینههای سرمایهگذاری و بهرهبرداری پایینتر فراهم میکند.
محدودیتهای فضای کف و زیرساخت
ساختمانهای کوچک کارخانه معمولاً فضای کف گستردهای را که تولیدکنندگان بزرگ بهرهمند هستند، ارائه نمیدهند. بنابراین، داشتن ردپای کوچک خط تولید گوشههای پیویسی برای جایگیری درون دیوارها، درها و اتصالات برق و آب موجود ضروری میشود. اکثر سیستمهای خط تولید گوشههای پیویسی مناسب برای کارخانههای کوچک، با در نظر گرفتن واحد اکستروژن، میز خنککننده، تجهیزات کالیبراسیون و ایستگاه هاپر مواد، حدود ۲۰ تا ۴۰ مترمربع فضا اشغال میکنند.
نیازهای برقی نیز اهمیت قابل توجهی دارند. یک خط تولید گوشههای پیویسی متوسط برای کارخانههای کوچک معمولاً در حالت کار پایدار ۱۵ تا ۲۵ کیلووات برق مصرف میکند که با سرویس صنعتی استاندارد سهفاز ۳۸۰ ولت در اکثر مناطق سازگان دارد. قبل از انتخاب تجهیزات خط تولید گوشههای پیویسی، ظرفیت برقی محل خود را بررسی کنید تا از انجام ارتقاءهای پرهزینه یا توقف تولید ناشی از ناکافی بودن تأمین برق جلوگیری شود.
ویژگیهای اصلی که بر موفقیت تولیدکنندگان کوچک تأثیر میگذارند
طراحی اکسترودر پیچی و تغذیه مواد
اکسترودر پیچدار قلب هر خط تولید گوشههای پیویسی است و طراحی آن بهطور مستقیم بر ثبات، بازده انرژی و آسانی در بهرهبرداری تأثیر میگذارد. اکسترودرهای تکپیچ برای کاربردهای خط تولید گوشههای پیویسی مناسباند، زیرا نوسانات فرمولاسیون و ترکیب مواد بازیافتی را که در عملیات کارخانههای کوچک رایج است، بهخوبی تحمل میکنند. قطر پیچ خط تولید گوشههای پیویسی معمولاً برای تولید مقیاس کوچک بین ۵۰ تا ۶۰ میلیمتر است و تعادل خوبی بین ظرفیت تولید و دقت ایجاد میکند.
دقت تغذیه مواد تأثیر قابلتوجهی بر کیفیت خروجی خط تولید گوشههای پیویسی دارد. تغذیهکنندههای گرانولومتریک که به هاپر خط تولید گوشههای پیویسی متصل میشوند، رزین پیویسی و افزودنیها را بهصورت خودکار بر اساس وزن اندازهگیری و توزیع میکنند و این امر ثبات بین نوبتهای تولید را تضمین میکند. سیستمهای کوچکتر خط تولید گوشههای پیویسی اغلب از تغذیهکنندههای لرزشی سادهتری استفاده میکنند که همچنان دقت قابلقبولی برای اکثر محصولات فراهم میکنند و هزینه سرمایهگذاری را کاهش داده، در عین حال کنترل معقول کیفیت را حفظ میکنند.
سیستمهای خنککننده، اندازهگیری و کالیبراسیون
پس از اکستروژن، پروفیل گوشهای پیویسی باید روی میز خنککننده خط تولید پروفیل گوشهای پیویسی خنک شده و به ابعاد نهایی خود پایدار گردد. میزهای خنککننده با خلاء و آبخنک، گزینهای ایدهآل برای خط تولید پروفیل گوشهای پیویسی محسوب میشوند، زیرا دقت ابعادی و کیفیت پرداخت سطحی را فراهم میکنند که خریداران بازار انتظار دارند. طول میز خنککننده خط تولید پروفیل گوشهای پیویسی معمولاً بسته به پیچیدگی پروفیل و نیازهای خنکسازی، برای کارخانههای کوچک از ۳ تا ۶ متر متغیر است.
سیستم خلأ و مدار آب خنککننده برای خط تولید گوشههای پیویسی، برای تولیدکنندگان کوچک نیازی به پیچیدگی ندارد. چیلرهای فشرده آب، پمپهای خلأ ساده و لولهکشی مستقیم، هزینه خط تولید گوشههای پیویسی را کاهش داده و نگهداری آن را آسان میسازد. کنترل دما در سیستم خنککننده خط تولید گوشههای پیویسی، رفتار انقباضی یکنواخت و پایداری ابعادی را تضمین میکند که مستقیماً منجر به پذیرش بهتر محصول و رضایت مشتری میشود.
معیارهای انتخاب تجهیزات مناسب
سرمایهگذاری اولیه و کل هزینههای عملیاتی
سرمایهگذاری کلی در یک خط تولید گوشههای پیویسی برای کارخانههای کوچک معمولاً بین ۸۰٬۰۰۰ تا ۲۵۰٬۰۰۰ دلار آمریکا متغیر است و این محدوده بستگی به پیچیدگی تجهیزات، سیستمهای کمکی و سطح اتوماسیون دارد. بستههای خط تولید گوشههای پیویسی کوچکتر که بهطور خاص برای بودجههای محدود طراحی شدهاند، همچنان عملکردهای اصلی را ارائه میدهند: اکستروژن، خنکسازی، برش و جابهجایی اولیه مواد. از اینکه خط تولید گوشههای پیویسی پرقدرتی را که برای تولیدکنندگان بزرگ طراحی شده است خریداری کنید، خودداری کنید؛ زیرا ظرفیت و قابلیتهای اضافی به سرمایه مرده تبدیل میشوند و سودآوری را کاهش میدهند.
هزینههای بهرهبرداری در ارزیابی سرمایهگذاری در خط تولید گوشههای پیویسی از اهمیتی برابر با قیمت خرید برخوردارند. مصرف انرژی، نرخ ضایعات مواد، نیروی کار مورد نیاز و فراوانی تعمیر و نگهداری همهی این عوامل بر هزینهی واقعی راهاندازی و بهرهبرداری از خط تولید گوشههای پیویسی تأثیر میگذارند. خط تولید گوشههای پیویسی که بهدرستی انتخاب شده و در بازهی ۷۵ تا ۸۵ درصد از ظرفیت اسمی خود کار میکند، کارایی بیشتری دارد و ضایعات را به حداقل میرساند و خروجی را در هر کیلووات مصرفی به حداکثر میرساند.
پشتیبانی فنی و دسترسی به قطعات یدکی
تولیدکنندگان کوچک نمیتوانند توقف طولانیمدت تولید را به دلیل انتظار برای قطعات یدکی یا بازدید تکنسینهای متخصص تحمل کنند. هنگام انتخاب خط تولید گوشههای پیویسی، اطمینان حاصل کنید که تأمینکنندهی تجهیزات موجودی محلی از اجزای جایگزین حیاتی مانند پیچها، بلبرینگها، المانهای گرمایشی و پمپهای خنککننده را نگهداری میکند. خط تولید گوشههای پیویسی از تأمینکنندگانی که شبکهی خدماتی مستقری دارند، زمان پاسخدهی سریعتر و ریسک عملیاتی کمتری نسبت به تولیدکنندگان دور یا ناشناخته فراهم میکند.
کیفیت آموزش و اسناد، تأثیر مستقیمی بر سرعت یادگیری تیم شما در بهرهبرداری و نگهداری خط تولید گوشههای پیویسی دارد. تأمینکنندگان معتبر خط تولید گوشههای پیویسی، راهنمایهای جامع کاربری، محتوای آموزشی ویدئویی و پشتیبانی از راهاندازی در محل را فراهم میکنند. این سرمایهگذاری در انتقال دانش، با کاهش تأخیرهای راهاندازی و کمک به تیم کارخانهٔ کوچک شما برای عیبیابی مستقل مشکلات (بهجای وابستگی به پشتیبانی خارجی برای هر مسئلهای) سودآور است.
پرسشهای متداول
دورهٔ بازگشت سرمایهٔ معمول برای سرمایهگذاری در خط تولید گوشههای پیویسی در یک کارخانهٔ کوچک چقدر است؟
دوره بازگشت سرمایهگذاری برای یک خط تولید گوشههای پیویسی در یک کارخانه کوچک معمولاً از ۱۸ تا ۳۶ ماه متغیر است و به قیمت فروش محصولات، هزینه مواد اولیه و حجم تولید بستگی دارد. یک خط تولید گوشههای پیویسی که با ظرفیت ۷۰ تا ۸۰ کیلوگرم در ساعت کار میکند و حاشیه سود مناسبی در هر کیلوگرم دارد، میتواند جریان نقدی کافی تولید کند تا سرمایه اولیه در طی دو تا سه سال بازپسگرفته شود. زمان دقیق بازگشت سرمایه به موقعیت خاص شما در بازار، سودآوری ترکیب محصولات و پایداری تقاضا بستگی دارد.
آیا یک خط تولید گوشههای پیویسی میتواند ابعاد یا طرحهای مختلفی از پروفیل را پردازش کند؟
بله، خط تولید گوشههای پیویسی انعطافپذیری ارائه میدهد؛ زیرا با تعویض قالب اکستروژن، که معمولاً ۳۰ تا ۶۰ دقیقه زمان ایستکاری در هر تغییر نیاز دارد، میتوان آن را تنظیم کرد. یک خط تولید گوشههای پیویسی قادر است با جایگزینی قالب نصبشده روی اکسترودر پیچی، اندازهها و اشکال مختلفی از پروفیلهای گوشه را تولید کند. بسیاری از کارخانههای کوچک خرید یک خط تولید گوشههای پیویسی را با تولید طرحهای مختلف محصول بهصورت متوالی توجیه میکنند تا از ظرفیت تجهیزات خود در سراسر مجموعه محصولاتشان حداکثر استفاده را ببرند.
چه مراحلی برای آمادهسازی مواد اولیه پیش از ورود آن به خط تولید گوشههای پیویسی لازم است؟
رزین خام پیویسی باید پیش از ورود به هاپر خط تولید گوشههای پیویسی خشک باقی بماند؛ بنابراین باید در محیطهای کنترلشده از نظر آبوهوایی نگهداری شود یا از خشککن جاذب رطوبت استفاده گردد تا رطوبت از آن حذف شود. اکثر سیستمهای خط تولید گوشههای پیویسی شامل خشککنی درونخطی هستند که مواد ورودی را قبل از اکسترود کردن تا دمای ۷۰ تا ۸۵ درجه سانتیگراد گرم میکنند و بدین ترتیب عیوب ناشی از رطوبت را از بین میبرند. ضایعات بازیافتی پیویسی را میتوان دوباره آسیاب کرد و در مخلوط تغذیهکننده خط تولید گوشههای پیویسی با مواد اولیه ترکیب نمود، معمولاً تا حداکثر ۳۰ درصد وزنی بدون اینکه کیفیت محصول تحت تأثیر قرار گیرد.