
 EN

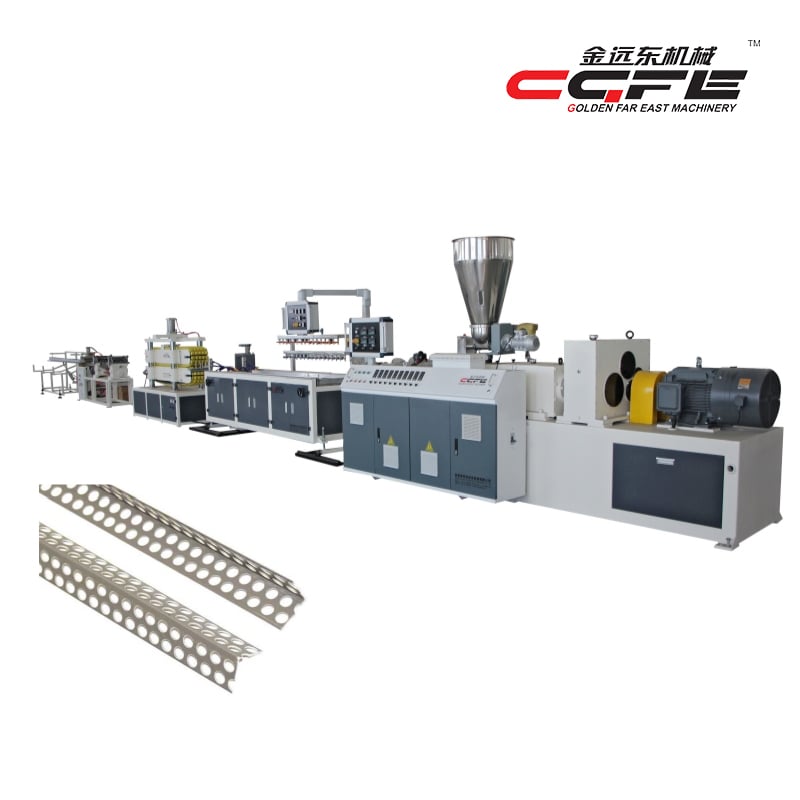
Вибір правильного лінія виробництва ПВХ-кутників є одним із найважливіших рішень, які приймають власники малих фабрик, входячи до бізнесу екструзії пластмас. Адекватно підібрана лінія виробництва ПВХ-кутів безпосередньо впливає на ефективність виробництва, якість продукції, експлуатаційні витрати та довгострокову рентабельність. Малі фабрики стикаються з унікальними обмеженнями: обмеженим капіталом, обмеженою площею виробничих приміщень, помірними обсягами виробництва та необхідністю зберігати гнучкість у реагуванні на ринок. Обрана вами лінія виробництва ПВХ-кутів має збалансувати ці чинники, забезпечуючи при цьому стабільну продуктивність та надійну роботу.
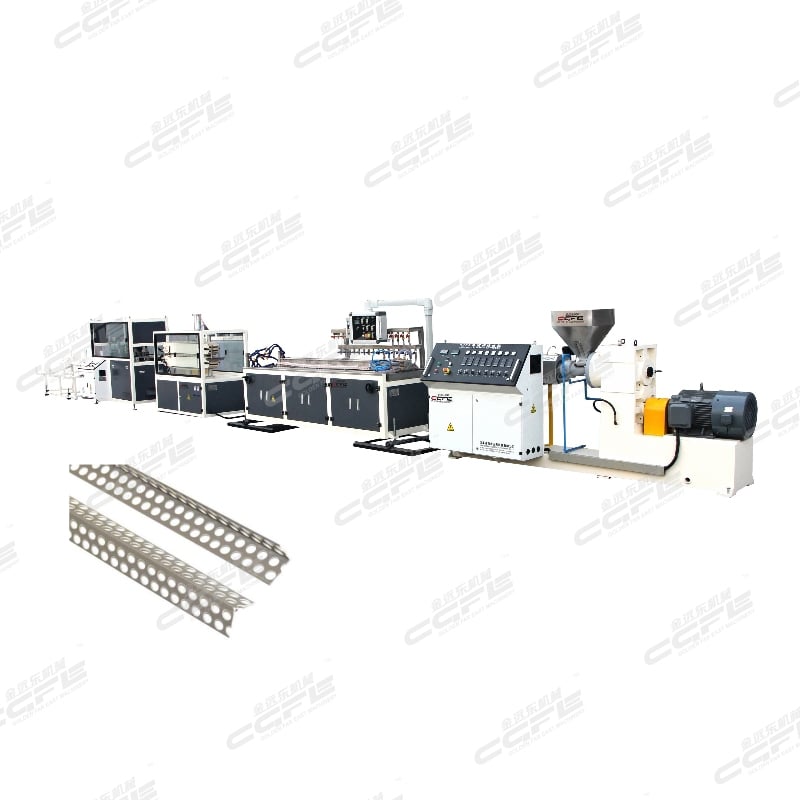
Розуміння спектра доступних варіантів ліній для виробництва ПВХ-кутників для малих виробників вимагає знання типів шнекових екструдерів, систем охолодження, допоміжного обладнання та реалістичних очікувань щодо продуктивності. У цьому посібнику розглядаються практичні аспекти, які мають найбільше значення під час вибору лінії для виробництва ПВХ-кутників, придатної для роботи на малих підприємствах, щоб уникнути надмірного або недостатнього розміру лінії чи вибору неузгоджених компонентів, що призводять до неефективності.
Розуміння потреб у виробництві на малих підприємствах
Обсяг виробництва та пропускна здатність
Малі підприємства зазвичай виробляють від 50 до 300 кілограмів готових ПВХ-кутників на годину, залежно від ринкового попиту та специфікацій продукту. Продуктивність лінії для виробництва ПВХ-кутників має точно відповідати цим обсягам без зайвих витрат. Надмірно потужна лінія для виробництва ПВХ-кутників споживає надлишкову енергію й призводить до втрат через неповне завантаження, тоді як недостатньо потужна лінія не здатна задовольнити попит і змушує вдаватися до дорогого понаднормового робочого часу або призводить до затримок у поставках клієнтам.
Лінія виробництва кутових елементів із ПВХ, яку ви обираєте, має відповідати вашим поточним виробничим цілям із помірним запасом на зростання — зазвичай на 20–30 % вище базового рівня. Такий підхід забезпечує економічну ефективність лінії виробництва кутових елементів із ПВХ у перші роки експлуатації й одночасно залишає простір для розширення ринку. Одношнекові екструдери залишаються переважним варіантом для конфігурацій ліній виробництва кутових елементів із ПВХ на малих підприємствах, оскільки вони забезпечують достатню продуктивність при нижчих капітальних та експлуатаційних витратах порівняно з двошнековими конструкціями.
Обмеження щодо площі підлоги та інфраструктури
Малі заводські приміщення рідко пропонують таку простору підлоги, яку мають великі виробники. Компактна виробнича лінія для ПВХ-кутів стає обов’язковою умовою, щоб розміститися всередині існуючих стін, дверних пройомів та підключень до комунікацій. Більшість систем виробничих ліній для ПВХ-кутів, придатних для малих заводів, займають приблизно 20–40 квадратних метрів, включаючи екструдер, стіл охолодження, калібрувальне обладнання та бункер для матеріалу.
Також важливо врахувати вимоги до електроживлення. Невелика виробнича лінія для ПВХ-кутів для малих заводів зазвичай споживає 15–25 кіловатів у сталому режимі роботи, що відповідає стандартному промисловому трифазному живленню 380 вольт у більшості регіонів. Перед вибором обладнання для виробничої лінії для ПВХ-кутів обов’язково перевірте електричну потужність вашого приміщення, щоб уникнути дорогих модернізацій або простою виробництва через недостатнє електроживлення.
Ключові функції, які мають значення для успіху малих виробників
Конструкція шнекового екструдера та подача матеріалу
Шнековий екструдер є основним компонентом будь-якої лінії виробництва ПВХ-кутників, і його конструкція безпосередньо впливає на стабільність роботи, енергоефективність та зручність експлуатації. Одношнекові екструдери добре підходять для ліній виробництва ПВХ-кутників, оскільки вони стійкі до змін у складі сумішей та використання вторинних матеріалів, що є типовим для малих виробництв. Діаметр шнека для ліній виробництва ПВХ-кутників у невеликих масштабах зазвичай становить 50–60 мм, забезпечуючи оптимальний баланс між продуктивністю та точністю.
Точність подавання матеріалу суттєво впливає на якість продукції, що випускається лінією виробництва ПВХ-кутників. Гравіметричні дозатори, приєднані до бункера лінії виробництва ПВХ-кутників, автоматично дозують смолу ПВХ та добавки за масою, забезпечуючи стабільність параметрів між різними виробничими циклами. У менших системах ліній виробництва ПВХ-кутників часто використовують простіші вібраційні дозатори, які тим не менш забезпечують достатню точність для більшості продуктів, знижуючи капітальні витрати й одночасно зберігаючи задовільний рівень контролю якості.
Системи охолодження, калібрування та налаштування
Після екструзії профіль із ПВХ для кутів має охолонути й стабілізуватися до остаточних розмірів за допомогою стільниці охолодження у виробничій лінії для ПВХ-кутів. Столи вакуумного калібрування з водяним охолодженням є ідеальним вибором для виробничої лінії ПВХ-кутів, оскільки забезпечують точність розмірів і якість поверхні, яких очікують покупці на ринку. Довжина стільниці охолодження у виробничій лінії ПВХ-кутів зазвичай становить від 3 до 6 метрів для малих підприємств і залежить від складності профілю та вимог до охолодження.
Проста вакуумна система та контур охолоджувальної води для виробничої лінії з виготовлення кутових елементів із ПВХ не потребують складності навіть для малих виробників. Компактні водяні чилери, прості вакуумні насоси та зрозумілі трубопроводи роблять виробничу лінію з виготовлення кутових елементів із ПВХ доступною за ціною й легко обслуговуваною. Контроль температури в системі охолодження виробничої лінії з виготовлення кутових елементів із ПВХ забезпечує стабільну поведінку при усадці та розмірну стабільність, що безпосередньо сприяє підвищенню рівня прийняття продукції та задоволеності клієнтів.
Критерії вибору для підбору відповідного обладнання
Капітальні інвестиції та загальні експлуатаційні витрати
Загальні інвестиції у лінія виробництва ПВХ-кутників для малих підприємств зазвичай становлять від 80 000 до 250 000 доларів США, залежно від рівня складності обладнання, допоміжних систем та ступеня автоматизації. Менші комплекти ліній виробництва ПВХ-кутів, спеціально розроблені для обмежених бюджетів, все одно забезпечують основні функції: екструзію, охолодження, різання та базове переміщення матеріалу. Утримайтеся від спокуси придбати преміальну систему лінії виробництва ПВХ-кутів, призначену для великих виробників, оскільки надлишкова потужність і додаткові функції перетворюються на «мертвий» капітал, що знижує рентабельність.
Експлуатаційні витрати мають таке саме значення, як і ціна покупки, під час оцінки інвестицій у виробничу лінію для виготовлення ПВХ-кутників. Споживання енергії, рівень відходів матеріалу, трудові витрати та частота технічного обслуговування впливають на реальні витрати експлуатації виробничої лінії для виготовлення ПВХ-кутників. Найефективніше працює виробнича лінія для виготовлення ПВХ-кутників, яка добре підібрана й працює з навантаженням 75–85 % від номінальної потужності: це мінімізує відходи й максимізує випуск продукції на кожен спожитий кіловат.
Технічна підтримка та наявність запасних частин
Малі виробники не можуть собі дозволити тривалі простої через очікування запасних частин або візитів спеціалізованих техніків. Обираючи виробничу лінію для виготовлення ПВХ-кутників, переконайтеся, що постачальник обладнання підтримує місцевий запас критичних компонентів для заміни — таких як гвинти, підшипники, нагрівальні елементи та насоси охолодження. Виробнича лінія для виготовлення ПВХ-кутників від постачальників із стабільною сервісною мережею забезпечує швидшу реакцію й нижчі експлуатаційні ризики порівняно з віддаленими або невідомими виробниками.
Якість навчання та документації безпосередньо впливає на те, наскільки швидко ваша команда навчиться експлуатувати та обслуговувати лінію для виробництва кутових елементів із ПВХ. Авторитетні постачальники ліній для виробництва кутових елементів із ПВХ надають повні керівництва для операторів, відеоматеріали для навчання та підтримку під час введення в експлуатацію на місці. Ці інвестиції в передачу знань приносять вигоду, скорочуючи затримки під час запуску й допомагаючи команді вашого малого заводу самостійно усувати несправності замість того, щоб звертатися за зовнішньою підтримкою щоразу, коли виникає проблема.
Часті запитання
Який типовий термін окупності інвестицій у лінію для виробництва кутових елементів із ПВХ на малому заводі?
Період окупності лінії для виробництва ПВХ-кутників на невеликому підприємстві зазвичай становить від 18 до 36 місяців і залежить від цін реалізації продукції, вартості сировини та обсягів виробництва. Лінія для виробництва ПВХ-кутників, що працює з продуктивністю 70–80 кг/год і забезпечує стабільні прибуткові маржі на кілограм, може генерувати достатній грошовий потік для повернення капітальних інвестицій протягом двох–трьох років. Фактичний термін окупності залежить від вашої конкретної позиції на ринку, рентабельності асортименту продукції та стабільності попиту.
Чи може одна лінія для виробництва ПВХ-кутників обробляти кілька розмірів або конструкцій профілів?
Так, лінія для виробництва ПВХ-кутників забезпечує гнучкість за рахунок заміни екструзійної матриці, що зазвичай призводить до простою тривалістю 30–60 хвилин на кожну заміну. Єдина лінія для виробництва ПВХ-кутників може випускати кутові профілі різних розмірів і форм шляхом заміни матриці, встановленої на шнековому екструдері. Багато малих підприємств обґрунтовують придбання єдиної лінії для виробництва ПВХ-кутників тим, що вони випускають кілька конструкцій продукції послідовно, максимізуючи використання обладнання в межах свого асортименту.
Які кроки підготовки сировини необхідно виконати перед подачею матеріалу в лінію для виробництва ПВХ-кутників?
Сировинну ПВХ-смолу потрібно зберігати в сухому стані до її подачі в бункер лінії виробництва кутових елементів із ПВХ; для цього необхідно зберігати її в клімат-контрольованих приміщеннях або використовувати осушувач з поглинаючим агентом для видалення вологи. Більшість систем лінії виробництва кутових елементів із ПВХ мають вбудований осушувач, який нагріває вхідний матеріал до 70–85 °C перед екструзією, що запобігає дефектам, пов’язаним із вологою. Відходи ПВХ можна подрібнювати й змішувати з первинним матеріалом у суміші для подачі на лінію виробництва кутових елементів із ПВХ, зазвичай у співвідношенні до 30 % за масою, не погіршуючи якості продукції.
Зміст
- Розуміння потреб у виробництві на малих підприємствах
- Ключові функції, які мають значення для успіху малих виробників
- Критерії вибору для підбору відповідного обладнання
-
Часті запитання
- Який типовий термін окупності інвестицій у лінію для виробництва кутових елементів із ПВХ на малому заводі?
- Чи може одна лінія для виробництва ПВХ-кутників обробляти кілька розмірів або конструкцій профілів?
- Які кроки підготовки сировини необхідно виконати перед подачею матеріалу в лінію для виробництва ПВХ-кутників?