
 EN


Операційний a виробниця труб ПВХ на високих швидкостях вимагає точності, стабільності та глибокого технічного розуміння. Стабільність екструзії є основою якісної продукції та ефективності виробництва. Коли ваша виробниця труб ПВХ лінія працює без належного контролю стабільності, неминучими наслідками стають порушення допусків за розмірами, поверхневі дефекти та витрати матеріалу. Розуміння того, як досягти та підтримувати стабільність екструзії на високих швидкостях, є обов’язковим для виробників, які прагнуть конкурентної переваги на ринках пластикових труб.
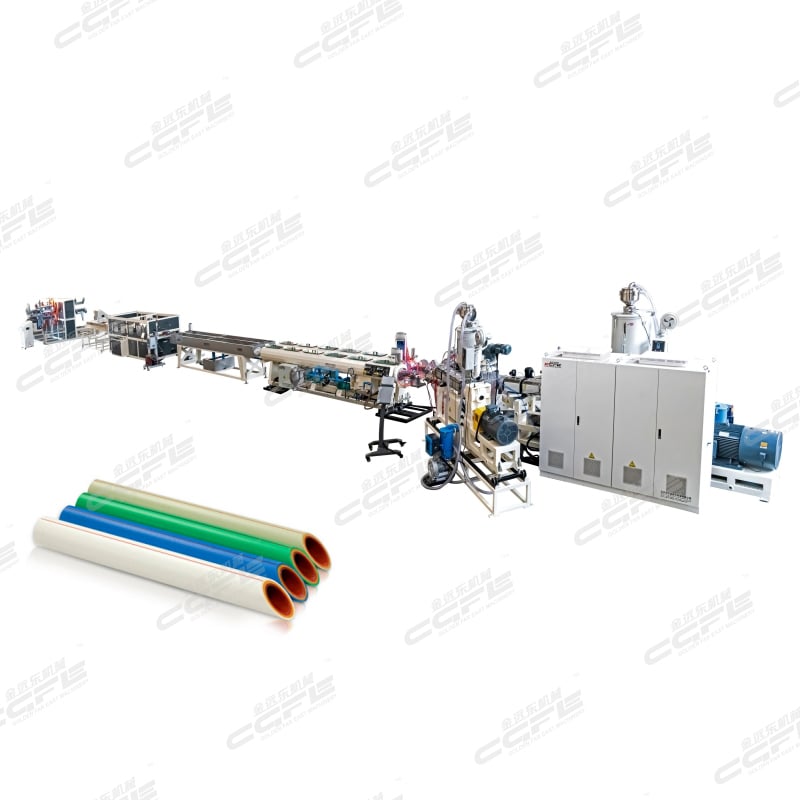
Добре спроєктована виробнича лінія для виготовлення ПВХ-труб одночасно балансує кілька змінних: профілі температури циліндра, швидкість обертання гвинта, швидкість подачі матеріалу та динаміку охолодження. Кожен із цих чинників складним чином впливає на інші. Тиск у екструзійній камері має залишатися стабільним, щоб запобігти пульсаціям, які призводять до коливань діаметра та нерівномірності товщини стінок. Стабільність температури по всьому циліндру запобігає деградації матеріалу й одночасно забезпечує потрібні характеристики розплавленого стану. Оператори та інженери, що працюють із виробничою лінією для ПВХ-труб, повинні розуміти ці взаємозалежності, щоб ефективно усувати несправності й оптимізувати продуктивність у режимі високої швидкості.
Контроль температури та теплове управління
Оптимізація зон циліндра
Контроль температури є основою стабільності будь-якої лінії виробництва труб із ПВХ. Кожна зона циліндра має підтримувати точні задані температурні значення, що залежать від конкретної полімерної формули, яку обробляють. Смоли PPR та композиції ПВХ мають різні термічні характеристики, тому лінія виробництва труб із ПВХ, розрахована на один матеріал, може вимагати повторної калібрування при зміні формули. Неправильні температури циліндрів призводять до непостійної в’язкості розплаву, що дестабілізує процес екструзії й спричиняє коливання діаметра готової труби.
Зона подачі зазвичай працює при нижчих температурах, щоб запобігти передчасному плавленню та утворенню мостиків із матеріалу. У зоні стиснення матеріал переходить із твердого стану в рідкий і цю зону необхідно калібрувати, щоб уникнути надмірного нагріву через зсувне навантаження. Зона дозування забезпечує сталі умови плавлення й постійну подачу розплавленого матеріалу до формуючої матриці. Сучасна лінія для виробництва труб із ПВХ включає кілька термопар і системи зворотного зв’язку в реальному часі для незалежного контролю кожної зони. Коли температури виходять за межі допустимих відхилень, система керування повідомляє операторів, що дає змогу вжити коригувальних заходів до виникнення проблем із якістю.
Керування температурою матриці
Температура матриці є критичною змінною для продуктивності лінії виробництва труб із ПВХ. Матриця має залишатися достатньо гарячою, щоб запобігти замерзанню матеріалу на виході, але одночасно достатньо прохолодною, щоб уникнути деградації смоли. Теплові градієнти по матриці можуть спричиняти нерівномірне охолодження, що призводить до овалізації або неоднорідності товщини стінок екструдованої труби. Лінія виробництва труб із ПВХ з передовою системою регулювання температури матриці використовує кілька каналів нагріву та прецизійні термостати для підтримки однакової температури на робочій поверхні матриці в межах вузьких допусків, зазвичай ±2°C.
Керування швидкістю шнека та точність подавання матеріалу
Методи стабілізації швидкості
Швидкість обертання гвинта безпосередньо впливає на швидкість екструзії та однорідність розплаву на лінії виробництва труб із ПВХ. Робота на високих швидкостях посилює будь-яку нестабільність, тому точність є критично важливою. Перетворювачі частоти (VFD) дозволяють регулювати швидкість у реальному часі на сучасному обладнанні для виробництва труб із ПВХ, реагуючи на коливання тиску протягом мілісекунд. Коли тиск у матриці раптово зростає, тимчасове зниження швидкості обертання гвинта зменшує зворотний тиск і запобігає деградації матеріалу або перевантаженню обладнання.
Постійна швидкість гвинта забезпечує передбачуваний час перебування матеріалу в циліндрі, що гарантує однакове його нагрівання та змішування. У лінії для виробництва труб із ПВХ, де спостерігаються коливання швидкості, виготовлюються труби з непостійною поведінкою під час охолодження, що призводить до відхилення розмірів. Сучасні системи керування на сучасних установках ліній для виробництва труб із ПВХ контролюють струм, що споживає двигун; цей параметр безпосередньо корелює з тиском екструзії та витратою матеріалу. Коли споживаний струм виходить за межі очікуваних значень, автоматичні системи корегують швидкість гвинта, щоб зберегти рівновагу процесу.
Стабільність швидкості подавання
Узгодженість подавання матеріалу визначає стабільність роботи всієї лінії з виробництва труб із ПВХ. Утворення «мостів» у бункері, ущільнення матеріалу та статична електрика можуть порушити сталість його подавання в циліндр. Об’ємні дозатори, калібровані спеціально під вашу рецептуру смоли, забезпечують сталість масового потоку незалежно від вологості повітря або вмісту вологи в матеріалі. Для лінії з виробництва труб із ПВХ, що обробляє кілька рецептур, використання окремих дозаторів запобігає перехресному забрудненню та помилкам калібрування.
Системи вакуумного вентилювання, інтегровані в ствол сучасної лінії для виробництва ПВХ-труб, видаляють захоплене повітря й вологу, запобігаючи утворенню порожнин і забезпечуючи щільний потік матеріалу. Недостатнє вентилювання погіршує пластифікацію матеріалу й призводить до стрибків тиску. У правильно спроектованій лінії для виробництва ПВХ-труб використовуються шнеки з оптимізованим профілем гвинтових витків, пропорційними зонами подачі й коефіцієнтами стиснення, підібраними під конкретні полімери. Цей комплекс рішень разом із точним контролем швидкості подачі створює основу для стабільної екструзії на високих швидкостях виробництва.
Моніторинг тиску та інтеграція системи охолодження
Реальна зворотна зв’язка за тиском
Датчики тиску екструзії, розташовані в стратегічних точках на вашій лінії виробництва труб із ПВХ, забезпечують негайний зворотний зв’язок щодо стабільності процесу. Тиск у матриці вказує на узгодженість потоку матеріалу; раптові піки або спади свідчать про проблеми — від утворення «мостів» із матеріалу до обмежень у матриці. Лінія виробництва труб із ПВХ, оснащена кількома перетворювачами тиску по корпусу шнека й матриці, дозволяє операторам визначити, який компонент потребує налаштування. Коливання тиску 20 бар або більше за короткі проміжки часу вказують на нестабільність, що вимагає втручання.
Функції сигналізації на лінії виробництва ПВХ-труб сповіщають операторів про перевищення тисків безпечних експлуатаційних меж. Ці заходи запобігають катастрофічним збоям обладнання та втратам матеріалу. Аналіз даних про тиск упродовж виробничих циклів виявляє закономірності: поступове зростання тиску може свідчити про забруднення матриці, тоді як раптові стрибки вказують на зміни у консистенції матеріалу або перерви у подачі. Систематичний контроль тиску перетворює вашу лінію виробництва ПВХ-труб на самодіагностичну систему, здатну запобігати проблемам до того, як вони вплинуть на якість продукції.
Конструкція та ефективність лінії охолодження
Системи охолодження безпосередньо впливають на розмірну стабільність труб, що виходять із вашої лінії виробництва труб із ПВХ. Лінії водяного охолодження мають підтримувати постійну температуру й швидкість потоку, щоб рівномірно охолоджувати екструдовані труби. Нерівномірне охолодження призводить до виникнення внутрішніх напружень, які згодом спричиняють деформацію або зміни розмірів під час зберігання на складі. У добре спроектованій лінії виробництва труб із ПВХ використовують системи водяного охолодження з регулюванням температури, що забезпечують стабільність у межах ±1 °C, а швидкість потоку контролюють, щоб запобігти кавітації або утворенню повітряних бульбашок.
Правильний підбір розмірів калібрувальних резервуарів для швидкості вашої лінії з виробництва ПВХ-труб забезпечує достатній час перебування матеріалу для його стабілізації. Труби мають охолоджуватися достатньо, щоб зберігати форму під час вилучення з лінії для різання та упаковки. Занадто малі калібрувальні резервуари примушують матеріал поспішати через зони охолодження, що призводить до залишкових внутрішніх напружень. Занадто великі калібрувальні резервуари створюють «вузькі місця», які уповільнюють виробництво. Оптимізована лінія з виробництва ПВХ-труб поєднує тривалість охолодження з продуктивністю, забезпечуючи як якість, так і ефективність.
Часті запитання
Що викликає коливання діаметра труб на лінії з виробництва ПВХ-труб?
Відхилення діаметра зазвичай виникають через коливання тиску, нестабільність температури, нестабільність швидкості гвинта або недостатній час охолодження. У разі пульсації (швидких змін тиску) на лінії виробництва труб із ПВХ утворюються труби з хвилястим або овалізованим поперечним перерізом. Нерівномірна подача матеріалу, поглинання вологи матеріалом або зношені витки гвинта також призводять до відхилень розмірів. Системний пошук несправностей — починаючи з перевірки температури, потім моніторингу тиску, а далі — інспекції швидкості подачі — допомагає точно визначити причину й вказує на необхідні коригувальні заходи для вашої лінії виробництва труб із ПВХ.
Як часто слід проводити калібрування на лінії виробництва труб із ПВХ?
Розклад калібрування лінії з виробництва труб із ПВХ залежить від обсягу виробництва, змін матеріалу та умов навколишнього середовища. У випадку високого обсягу виробництва зазвичай потрібна щоквартальна перевірка точності термопар, щомісячна перевірка датчиків тиску та щотижневі візуальні огляди гвинтових та формувальних компонентів. Лінія з виробництва труб із ПВХ, що обробляє кілька різних складів, потребує повторного калібрування при кожній зміні матеріалу. Зміни в умовах навколишнього середовища, наприклад, сезонні коливання вологості, можуть вимагати коригування параметрів сушіння матеріалу або керування бункерами на лінії з виробництва труб із ПВХ.
Чи можна модернізувати існуюче обладнання лінії з виробництва труб із ПВХ для підвищення стабільності?
Багато старих систем ліній виробництва ПВХ-труб можна модернізувати за допомогою сучасних систем керування, кращих термопар, частотно-регульованих приводів та покращених систем охолодження. Модернізація старої лінії виробництва ПВХ-труб зазвичай коштує менше, ніж заміна обладнання, і водночас забезпечує значне підвищення стабільності. Нові конструкції шнеків, оптимізовані для сучасних полімерів, можна встановити в існуючі циліндри багатьох моделей ліній виробництва ПВХ-труб. Консультації з виробниками обладнання забезпечують відповідність модифікацій ліній виробництва ПВХ-труб структурним можливостям та вимогам щодо регуляторного відповідності.