
 EN

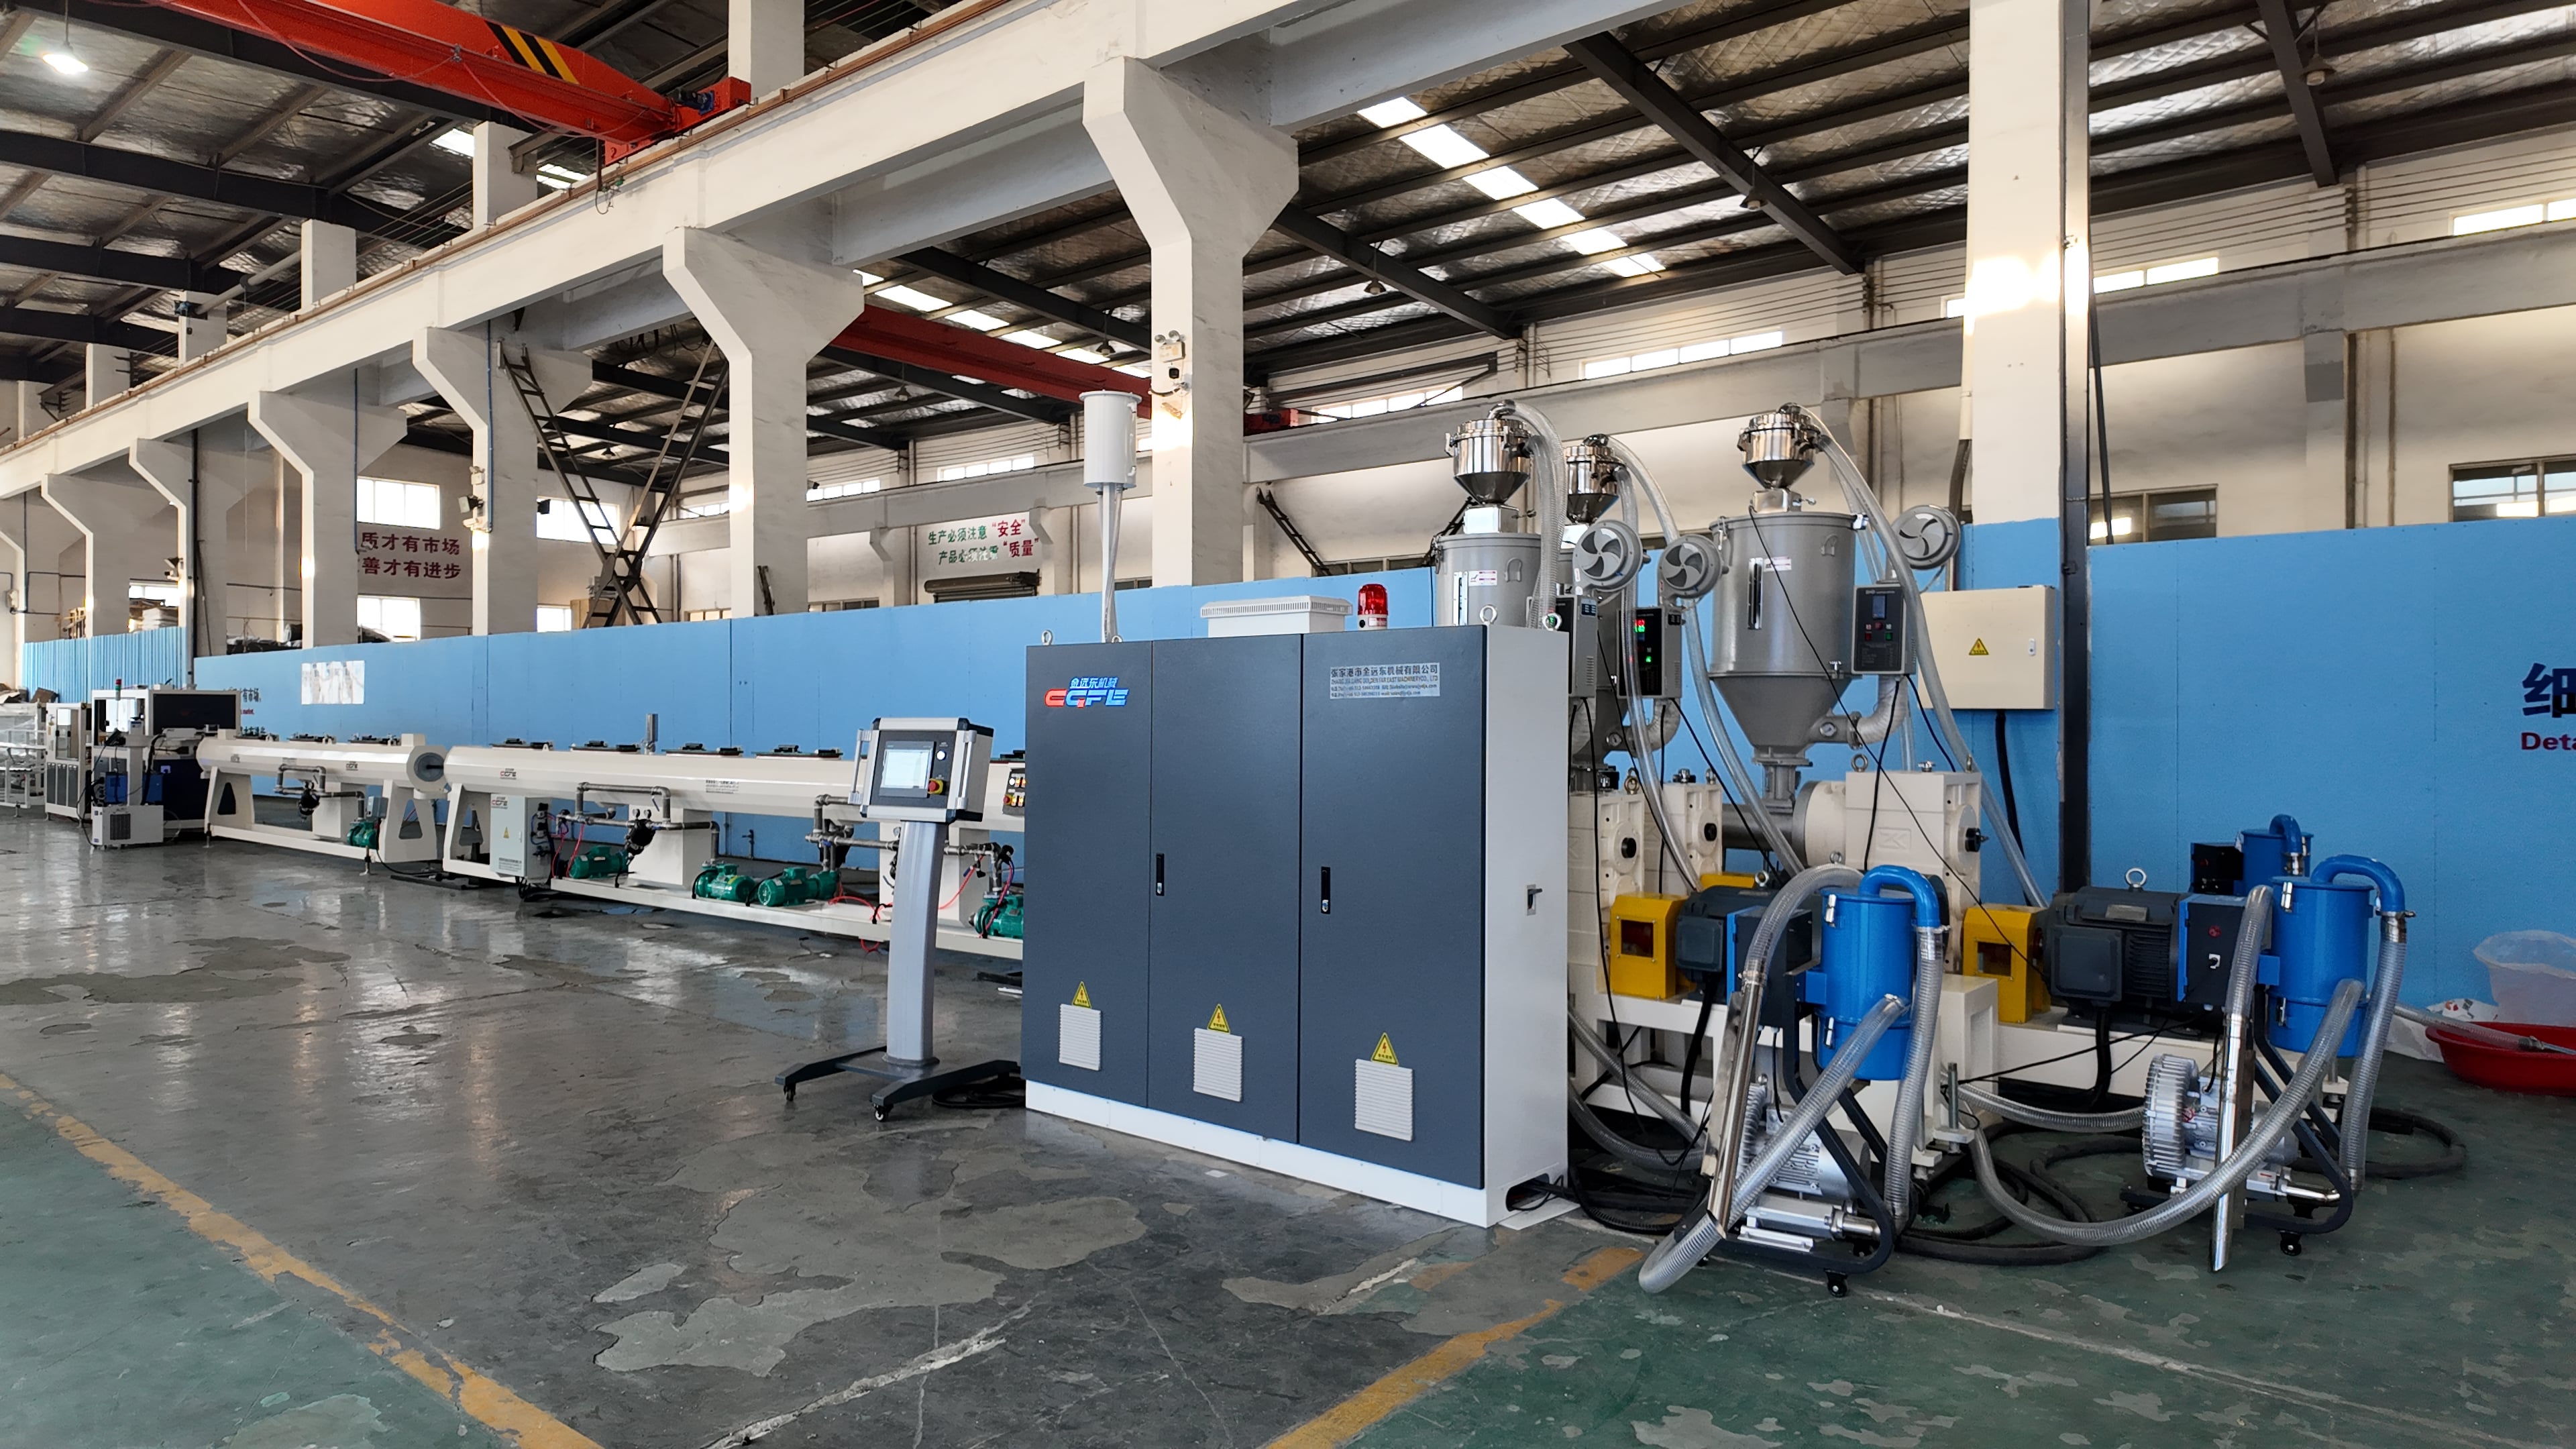
O'zini o'zi boshqarish PPR quvurlari ishlab chiqarish liniyasi yuqori tezlikda ishlash aniqlikni, doimiylikni va chuqur texnik tushunishni talab qiladi. Ekstruziya barqarorligi sifatli mahsulot va ishlab chiqarish samaradorligining asosini tashkil qiladi. Agar PPR trubasi ishlab chiqarish liniyangiz to'g'ri barqarorlik boshqaruvi bilan ishlamasa, o'lchamlar noaniqliklari, sirt nuqsonlari va material sarfi beqarorlikka olib keladi. Yuqori tezlikdagi ekstruziya barqarorligini qanday erishish va saqlashni tushunish plastik trubalar bozorida raqobatdosh afzallikka ega bo'lishni istagan ishlab chiqaruvchilar uchun juda muhim.
Yaxshi loyihalangan PPR trubali ishlab chiqarish liniyasi bir vaqtda bir nechta o'zgaruvchilarni muvozanatlashni talab qiladi: silindrga oid harorat rejimi, vint tezligi, materialning oziqlanish tezligi va sovutish dinamikasi. Har bir omil boshqalariga murakkab usulda ta'sir qiladi. Chiqarish kamerasidagi bosim doimiy bo'lishi kerak, chunki bu diametr tebranishlariga va devor qalinligining o'zgarishlariga sabab bo'ladi. Silindr bo'ylab haroratning barqarorligi materialning buzilishini oldini oladi va shu bilan birga eritma oqimining to'g'ri xususiyatlarini ta'minlaydi. PPR trubali ishlab chiqarish liniyasida ishlaydigan operatorlar va muhandislar yuqoridagi o'zaro bog'liqliklarni tushunishlari kerak, chunki bu ularga muammolarni samarali hal qilishga va yuqori tezlikdagi sharoitlarda ishlash samaradorligini optimallashtirishga imkon beradi.
Haroratni boshqarish va issiqlikni boshqarish
Borish zonasi optimallashtirilishi
Har qanday PPR trubka ishlab chiqarish liniyasi uchun haroratni boshqarish barqarorlik asosini tashkil qiladi. Har bir baraban zonasi qayta ishlanayotgan polimer tarkibiga qarab aniq harorat sozlamalarini saqlashi kerak. PPR rezinlari va boshqa poliolefin birikmalari turli issiqlik xususiyatlariga ega, shu sababli bir xil material uchun mo'ljallangan PPR trubka ishlab chiqarish liniyasi tarkibni o'zgartirganda qayta sozlash talab qilishi mumkin. Noto'g'ri baraban haroratlari eritma namoyishi doimiy emasligiga olib keladi, bu esa ekstruziya jarayonini nobarqaror qiladi va yakuniy trubkaning diametrida o'zgarishlarga sabab bo'ladi.
Oziq-ovqat zonasi odatda oldindan erishni va materialning ko'prik hosil qilishini oldini olish uchun past haroratlarda ishlaydi. Siqish zonasi materialni qattiq holatdan suyuq holatga o'tkazadi va ortiqcha qisqarish issiqligini oldini olish uchun moslab olinishi kerak. O'lchov zonasi erigan materialning barqaror sharoitini saqlaydi va doimiy material oqimini kalibrga yetkazadi. Zamonaviy PPR trubka ishlab chiqarish liniyasi har bir zonani mustaqil ravishda nazorat qilish uchun bir nechta termoparalar va haqiqiy vaqt rejimida foydalaniladigan axborot tizimlarini o'z ichiga oladi. Haroratlar ruxsat etilgan chegaralardan tashqari siljiganda boshqaruv tizimi operatorlarga ogohlantirish beradi va sifat muammolari yuzaga kelishidan oldin to'g'rilovchi chora-tadbirlar ko'rishingiz mumkin.
Matritsa Harorati Boshqaruvi
Die harorati PPR trubalarni ishlab chiqarish liniyasi samaradorligi uchun muhim o'zgaruvchi hisoblanadi. Die materialning chiqishda qotib qolmasligi uchun yetarlicha issiq bo'lishi kerak, lekin rezinaning buzilishini oldini olish uchun juda issiq bo'lmasligi kerak. Die bo'ylab issiqlik gradientlari nozik sovutish namunalari yaratishi mumkin, bu esa chiqarilgan trubaning oval shakllanishiga yoki devor qalinligining noaniqlikka olib keladi. Ilg'or die haroratini boshqarish tizimiga ega PPR trubalarni ishlab chiqarish liniyasi bir nechta isitish kanallari va aniq termostatlar orqali die yuzasining bir xil haroratini tor dozada, odatda ±2°C doirasida saqlaydi.
Vint tezligini boshqarish va ovqatlanish tezligining aniqligi
Tezlikni barqarorlashtirish usullari
Vint tezligi PPR trubali ishlab chiqarish liniyasida chiqarish tezligi va eritma doimiyliklariga bevosita ta'sir qiladi. Yuqori tezlikda ishlash istabilitetning har qanday shaklini kuchaytiradi, shu sababli aniqlik juda muhimdir. O'zgaruvchan chastotali dvigatellari (VFD) zamonaviy PPR trubali ishlab chiqarish liniyasi uskunalari uchun real vaqtda tezlikni sozlash imkonini beradi va bosim o'zgarishlariga millisekundlarda javob beradi. Agar kalip bosimi kutib turganidek oshsa, vint tezligini bir vaqtning o'zida kamaytirish orqali ortiqcha bosimni kamaytirish va materialning buzilishini yoki uskunaning zo'riqishini oldini olish mumkin.
Doimiy vint tezligi barrel ichidagi moddaning bashorat qilinadigan yashash vaqtiy davrini ta'minlaydi, bu esa materialning bir xil isitilishini va aralashishini kafolatlaydi. Tezlik o'zgarishlarini boshdan kechirayotgan PPR trubali ishlab chiqarish liniyasi trubalarni noaniq sovutish xususiyatiga ega qiladi, natijada o'lchamlarning o'zgarib ketishi sodir bo'ladi. Zamonaviy PPR trubali ishlab chiqarish liniyalari ustuvor nazorat tizimlari dvigatelning tok iste'molini kuzatib boradi, bu esa ekstruziya bosimi va material oqimi bilan to'g'ridan-to'g'ri bog'liqdir. Agar tok iste'moli kutilayotgan diapazondan chetlanib ketса, avtomatlashtirilgan tizimlar jarayon muvozanatini saqlash uchun vint tezligini moslab beradi.
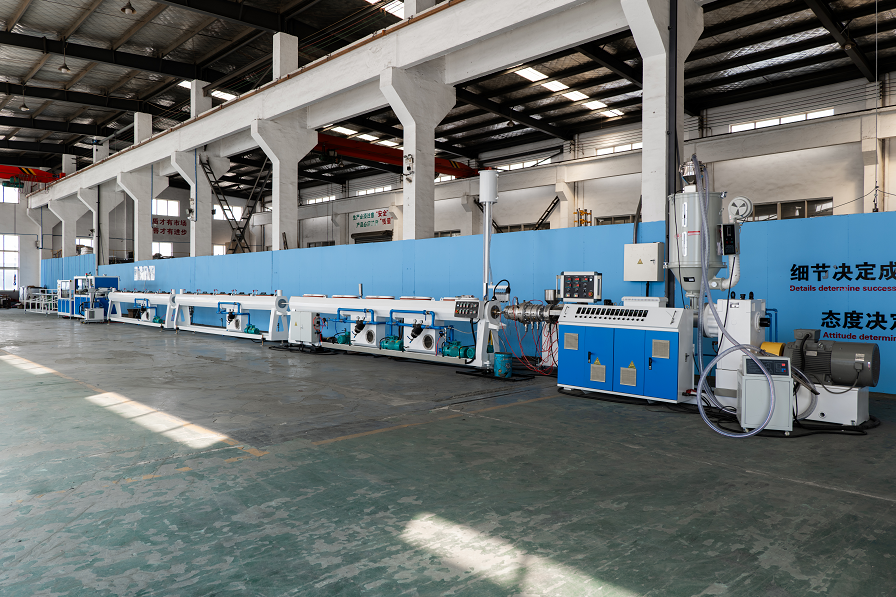
Oziq modda yetkazib berish tezligining doimiylik darajasi
Materialni yetkazib berish qurilmasining barqarorligi sizning butun PPR trubasi ishlab chiqarish liniyasi operatsiyasining barqarorligini belgilaydi. Sig'imi to'g'ri sozlanmagan holda, materialning siqilishi va statik elektrlik trubaga doimiy material oqimini buzadi. Sizning rezin tarkibingiz uchun maxsus sozlangan hajmiy material yetkazib berish qurilmalari atrof-muhit namligi yoki material namligidan qat'i nazar doimiy massali oqimni ta'minlaydi. Bir nechta tarkiblarni qayta ishlovchi PPR trubasi ishlab chiqarish liniyasi uchun alohida material yetkazib berish qurilmalarini saqlash aralashuv va sozlash xatolarini oldini oladi.
Zamonaviy PPR trubali ishlab chiqarish liniyasining barrelda integratsiyalangan vakuumli ventilyatsiya tizimlari qamal qilingan havoni va namlikni olib tashlaydi, shu bilan birga bo'shliqlarni oldini oladi va zich material oqimini ta'minlaydi. Yetarli emas ventilyatsiya materialning plastiklanishini buzadi va bosimning keskin ko'tarilishiga sabab bo'ladi. To'g'ri loyihalangan PPR trubali ishlab chiqarish liniyasi optimal parovozlar bilan jihozlangan vint dizaynlarini, proporsional ovqatlanish bo'limlarini va aniq polimerlarga mos keladigan siqish nisbati bilan jihozlangan bo'limlarni o'z ichiga oladi. Bu kombinatsiya, ayniqsa, aniqlik bilan boshqariladigan ovqatlanish tezligi bilan birgalikda yuqori ishlab chiqarish tezliklarida barqaror ekstruziya asosini yaratadi.
Bosimni kuzatish va sovutish tizimini integratsiya qilish
Haqiqiy vaqt rejimida bosim haqida axborot
PPR trubalarni ishlab chiqarish liniyasi bo'ylab strategik joylarga o'rnatilgan ekstruziya bosim sensorlari jarayon barqarorligi haqida darhol axborot beradi. Kalibrlar bosimi material oqimining barqarorligini ko'rsatadi; bosimda keskin ko'tarilish yoki pasayish materialning qo'pol qismiga tushishi yoki kalibrlarning torayib ketishiga sabab bo'ladigan muammolarni anglatadi. PPR trubalarni ishlab chiqarish liniyasi barrellar va kalibrlarda bir nechta bosim transduserlar bilan jihozlangan bo'lsa, operatorlar qaysi komponentni sozlash kerakligini aniqlay oladi. Qisqa vaqt ichida 20 bar yoki undan ortiq bosim tebranishlari barqarorlikning buzilishini va darhol qo'llaniladigan choralar talab qilinishini ko'rsatadi.
PPR trubasi ishlab chiqarish liniyasidagi ogohlantirish funksiyalari bosim normal ishlash chegarasidan oshib ketganda operatorlarga xabar beradi. Bu xavfsizlik choraları halokatli jihozlar nosozligini va materiallarning sarfini oldini oladi. Ishlab chiqarish jarayonida bosim ma'lumotlarini kuzatish natijasida namoyon bo'ladigan tendentsiyalar: bosimning asta-sekin oshishi kalibrlar ifloslanishini, keskin oshish esa materialning bir xil bo'lmashi yoki uzilishlarni ko'rsatadi. Tizimli bosim nazorati PPR trubasi ishlab chiqarish liniyangizni mahsulot sifatiga ta'sir qilishdan oldin muammolarni oldini oladigan o'zini tashxis qiluvchi tizimga aylantiradi.
Sovutish liniyasi loyihasi va uning ishlashi
Sovutish tizimlari PPR trubalar ishlab chiqarish liniyasi sizning chiqish trubalarining o'lchamlar doimiylikka ta'sir qiladi. Suv sovutish liniyalari chiqarilgan trubani bir xil sovutish uchun doimiy harorat va oqim tezligini saqlashlari kerak. Tekis bo'lmagan sovutish ichki kuchlanishlarga sabab bo'ladi, bu esa keyinchalik omborda saqlash paytida egilish yoki o'lcham o'zgarishlariga olib keladi. Yaxshi loyihalangan PPR trubalar ishlab chiqarish liniyasi ±1°C doimiylikni ta'minlaydigan harorat nazorati ostidagi suv tizimlaridan foydalanadi, oqim tezligi esa kavitatsiya yoki havo pufakchalari hosil bo'lishini oldini olish uchun nazorat qilinadi.
O'lchov kalibratsiya idishlarini sizning PPR quvurlari ishlab chiqarish liniyasi tezliklar materialni barqarorlashtirish uchun yetarli qolish vaqtini ta'minlaydi. Naylar kesish va qadoqlash uchun liniyadan olib chiqilganda shaklini saqlash uchun etarlicha sovutilishi kerak. O'lchov tanklari juda kichik bo'lsa, material sovutish zonalaridan tezda o'tkaziladi va bu ichki qoldiq kuchlanishlarga sabab bo'ladi. O'lchov tanklari juda katta bo'lsa, ishlab chiqarishni sekinlatadigan to'siqlar hosil bo'ladi. Optimallashtirilgan PPR nay ishlab chiqarish liniyasi sovutish muddati va ishlab chiqarish quvvatini muvozanatlash orqali sifat hamda samaradorlikni ta'minlaydi.
Tez-tez so'raladigan savollar
PPR nay ishlab chiqarish liniyasidan chiqadigan naylarning diametr o'zgarishlarining sababi nima?
Diametr o'zgarishlari odatda bosim tebranishlaridan, harorat nozikliklaridan, vint tezligining barqaror emasligidan yoki sovutish vaqtining yetishmasligidan kelib chiqadi. PPR trubasi ishlab chiqarish liniyasi tez bosim o'zgarishlariga (tebranishga) uchraganda, to'lqinli yoki ellips shaklidagi kesimli trubalar ishlab chiqaradi. Boshlang'ich materialning oqimi nozikliklari, materialning namlikni so'rish qobiliyati yoki ishqalanishdan yengilgan vint tishlari ham o'lcham o'zgarishlariga sabab bo'ladi. Haroratni tekshirish bilan boshlanadigan, keyin bosimni kuzatish, so'ngra boshlang'ich material oqimini tekshirish orqali tizimli muammo aniqlash usuli sababni aniqroq aniqlaydi va PPR trubasi ishlab chiqarish liniyangizda to'g'rilovchi choralarga yo'naltiradi.
PPR trubasi ishlab chiqarish liniyasida kalibratsiya qanchalik tez-tez amalga oshirilishi kerak?
PPR trubali ishlab chiqarish liniyasi uchun kalibratsiya jadvallari ishlab chiqarish hajmi, material o'zgarishlari va atrof-muhit sharoitlariga bog'liq. Yuqori hajmli ishlab chiqarishda odatda termopar aniqlikni har chorakda, bosim o'tkazgichlarini har oyda va vint hamda kalibrlar komponentlarini har haftada vizual tekshirish kerak. Bir nechta formulalarni qayta ishlaydigan PPR trubali ishlab chiqarish liniyasi materialni almashtirganda qayta kalibratsiya talab qiladi. Fasllar bo'ylab namlik darajasidagi o'zgarishlar kabi atrof-muhit sharoitlaridagi o'zgarishlar PPR trubali ishlab chiqarish liniyasining material quritish parametrlari yoki g'umbak boshqaruvlarini sozlashini talab qilishi mumkin.
Mavjud PPR trubali ishlab chiqarish liniyasi uskunalari barqarorlikni yaxshilash uchun qayta jihozlanishi mumkinmi?
Ko'pchilik eski PPR trubali ishlab chiqarish liniyasi tizimlarini zamonaviy boshqaruv tizimlari, yaxshilangan termoparlar, o'zgaruvchan chastotali dvigatellar va yaxshilangan sovutish tizimlari bilan yangilash mumkin. Eski PPR trubali ishlab chiqarish liniyasini yangilash odatda jihozlarni almashtirishdan arzonroq bo'ladi va bir vaqtda barqarorlikni sezilarli darajada yaxshilaydi. Ko'pchilik PPR trubali ishlab chiqarish liniyasi modellarida zamonaviy polimerlar uchun optimallashtirilgan yangi vint dizaynlarini mavjud silindrlarga o'rnatish mumkin. Jihoz ishlab chiqaruvchilari bilan maslahatlashish PPR trubali ishlab chiqarish liniyasi o'zgartirishlarining tuzilma imkoniyatlari va me'yoriy talablarga mos kelishini ta'minlaydi.
Mundarija
- Haroratni boshqarish va issiqlikni boshqarish
- Vint tezligini boshqarish va ovqatlanish tezligining aniqligi
- Bosimni kuzatish va sovutish tizimini integratsiya qilish
-
Tez-tez so'raladigan savollar
- PPR nay ishlab chiqarish liniyasidan chiqadigan naylarning diametr o'zgarishlarining sababi nima?
- PPR trubasi ishlab chiqarish liniyasida kalibratsiya qanchalik tez-tez amalga oshirilishi kerak?
- Mavjud PPR trubali ishlab chiqarish liniyasi uskunalari barqarorlikni yaxshilash uchun qayta jihozlanishi mumkinmi?