
 EN


Գործարկելու ժամանակ պՎԿ տունի արտադրամաս բարձր արագությամբ պահանջում է ճշգրտություն, համապատասխանություն և խորը տեխնիկական հասկացողություն: Էքստրուդիրացիայի կայունությունը հիմքն է որակյալ արտադրանքի և արտադրողականության արդյունավետության: Երբ ձեր պՎԿ տունի արտադրամաս աշխատում է առանց ճիշտ կայունացման վերահսկման, չափային թույլատրելի շեղումների առաջացումը, մակերևույթի թերությունները և նյութի կորուստը անխուսափելի հետևանքներ են: Բարձր արագությամբ էքստրուդիրացիայի կայունության ձեռքբերման և պահպանման մեթոդների հասկացումը անհրաժեշտ է արտադրողների համար, որոնք ձգտում են մրցակցային առավելության ձեռք բերել պլաստմասսայե խողովակների շուկայում:
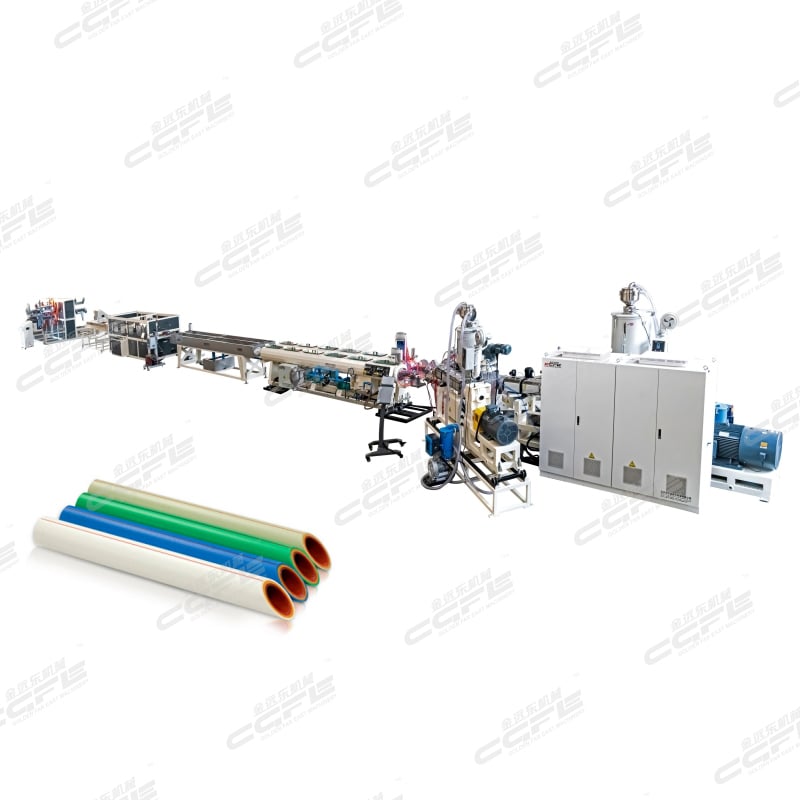
Լավ մշակված PVC խողովակների արտադրական գիծը միաժամանակ հավասարակշռում է բազմաթիվ փոփոխականներ՝ արտամղման մեքենայի մարմնի ջերմաստիճանային պրոֆիլները, պտտվող մասի արագությունը, նյութի մատակարարման արագությունները և սառեցման դինամիկան: Յուրաքանչյուր գործոն բարդ ձևով ազդում է մյուսների վրա: Արտամղման խցիկի ներսում ճնշումը պետք է մնա կայուն, որպեսզի կանխվի ալիքավորումը, որն առաջացնում է տրամագծի տատանումներ և պատերի հաստության փոփոխություններ: Մարմնի երկայնքով ջերմաստիճանի հաստատունությունը կանխում է նյութի վատացումը՝ միաժամանակ ապահովելով ճիշտ հալված հոսքի բնութագրերը: PVC խողովակների արտադրական գծի հետ աշխատող օպերատորներն ու ինժեներները պետք է ճանաչեն այս փոխկախվածությունները՝ արդյունավետ վնասավորումների վերացման և բարձր արագությամբ աշխատանքի պայմաններում արդյունքի օպտիմալացման համար:
Ջերմաստիճանի վերահսկում և ջերմային կառավարում
Մարմնի գոտու օպտիմալացում
Ջերմաստիճանի վերահսկումը կազմում է ցանկացած PVC խողովակների արտադրական գծի կայունության հիմքը: Յուրաքանչյուր բարելի գոտի պետք է պահպանի ճշգրիտ ջերմաստիճանային սահմանափակումներ՝ հիմնված մշակվող պոլիմերային բաղադրության վրա: PPR ռեզինները և PVC խառնուրդները տարբեր ջերմային բնութագրեր ունեն, ուստի մեկ նյութի համար նախատեսված PVC խողովակների արտադրական գիծը կարող է պահանջել վերակարգավորում՝ բաղադրությունը փոխելիս: Սխալ բարելի ջերմաստիճանները հանգեցնում են անհամասեռ հալված ծանրության, ինչը խաթարում է էքստրուդերային գործընթացը և առաջացնում վերջնական խողովակի տրամագծի տատանումներ:
Մատակարարման գոտին սովորաբար աշխատում է ցածր ջերմաստիճաններում՝ վաղաժամկետ հալման և նյութի կամրջակառուցման կանխարգելման համար: Սեղմման գոտին նյութը փոխակերպում է պինդ վիճակից հեղուկ վիճակի և պետք է ճշգրտված լինի՝ չափից շատ շերտավոր տաքացման խուսափելու համար: Չափման գոտին պահպանում է հաստատուն հալված վիճակը և ապահովում է համաչափ նյութի հոսքը դիեի ուղղությամբ: Ժամանակակից PVC խողովակների արտադրության գիծը ներառում է մի քանի ջերմաչափեր և իրական ժամանակում հետադարձ կապի համակարգեր, որոնք առանձին հսկում են յուրաքանչյուր գոտին: Երբ ջերմաստիճանները շեղվում են թույլատրելի սահմաններից, կառավարման համակարգը զգուշացնում է օպերատորներին, ինչը հնարավորություն է տալիս որոշում կայացնել որակի խնդիրների առաջացումից առաջ:
Մահերի ջերմաստիճանի կառավարում
Ջերմաստիճանը մատրիցում կարևորագույն փոփոխական է PVC խողովակների արտադրության գծի աշխատանքի համար: Մատրիցը պետք է մնա բավարար տաք, որպեսզի նյութը չսառչի ելքի մոտ, սակայն բավարար սառը՝ խուսափելու համար սմոլի քայքայումից: Մատրիցում ջերմային գրադիենտները կարող են առաջացնել անհամասեռ սառեցման օրինակներ, ինչը հանգեցնում է արտադրված խողովակի ձևաբազմականության կամ պատի հաստության անհամասեռության: PVC խողովակների արտադրության գիծը, որն օգտագործում է առաջադեմ մատրիցի ջերմաստիճանի կառավարում, մի քանի տաքացման անցուղիներ և ճշգրիտ ջերմաստիճանաչափեր է օգտագործում՝ մատրիցի ճակատի ջերմաստիճանները համասեռ պահելու համար ստույգ սահմաններում, սովորաբար ±2°C-ով:
Բռնակի արագության կառավարում և մատակարարման արագության ճշգրտություն
Արագության կայունացման մեթոդներ
Սրբիչի արագությունը ուղղակիորեն ազդում է ՊՎԿ խողովակների արտադրության գծում արտամղման արագության և հալված նյութի համասեռության վրա: Բարձր արագությամբ աշխատելը մեծացնում է ցանկացած անկայունություն, ինչը դարձնում է ճշգրտությունը կրիտիկական: Փոփոխական հաճախականության շարժիչները (VFD-ները) թույլ են տալիս իրական ժամանակում կարգավորել արագությունը ժամանակակից ՊՎԿ խողովակների արտադրության գծի սարքավորումներում՝ միլիվայրկյանների ընթացքում արձագանքելով ճնշման տատանումներին: Երբ մատրիցայի ճնշումը անսպասելիորեն բարձրանում է, սրբիչի արագությունը կարճ ժամանակով նվազեցնելը թույլ է տալիս նվազեցնել հակաճնշումը և կանխել նյութի վատացումը կամ սարքավորումների վրա լրացուցիչ բեռնվածությունը:
Հաստատուն մեքենայական արագությունը ապահովում է կանխատեսելի մնալու ժամանակ խցանի ներսում, ինչը երաշխավորում է նյութի համատեղ տաքացումն ու խառնումը: PVC խողովակների արտադրության գծի արագության տատանումների դեպքում ստացված խողովակները սառչում են անհամատեղ կերպով, ինչը հանգեցնում է չափսերի շեղման: Ժամանակակից PVC խողովակների արտադրության գծերի վրա տեղադրված առաջադեմ կառավարման համակարգերը հսկում են շարժիչի հոսանքի սպառումը, որը ուղղակիորեն կապված է էքստրուզիայի ճնշման և նյութի հոսքի հետ: Երբ հոսանքի սպառումը շեղվում է սպասվող սահմաններից, ավտոմատացված համակարգերը ճշգրտում են մեքենայական արագությունը՝ պահպանելու գործընթացի հավասարակշռությունը:
Մատակարարման արագության հաստատունություն
Նյութի մատակարարման համասեռությունը որոշում է ձեր ամբողջ PVC խողովակների արտադրական գծի շահագործման կայունությունը: Հոպերների կամարները, նյութի սեղմումը և ստատիկ էլեկտրականությունը կարող են խաթարել նյութի հաստատուն մատակարարումը բարելի մեջ: Ձեր ռեզինի բաղադրությանը հատուկ կարգավորված ծավալային մատակարարները երաշխավորում են զանգվածի հաստատուն հոսք՝ անկախ շրջակա միջավայրի խոնավությունից կամ նյութի խոնավության պարունակությունից: Եթե PVC խողովակների արտադրական գիծը մշակում է մի քանի տարբեր բաղադրություններ, ապա առանձին մատակարարների օգտագործումը բացառում է խառնման և կարգավորման սխալները:
Վակուումային օդահեռացման համակարգերը, որոնք ինտեգրված են ժամանակակից PVC խողովակների արտադրության գծի բարելի մեջ, հեռացնում են բարձրացված օդը և խոնավությունը՝ խուսափելու համար դատարկ տարածքների առաջացումից և ապահովելու խիտ նյութի հոսքը: Անբավարար օդահեռացումը վնասում է նյութի պլաստիկացումը և առաջացնում ճնշման թռիչքներ: Ճիշտ նախագծված PVC խողովակների արտադրության գիծը ներառում է պտտվող մասերի նախագծում՝ օպտիմալ թեքությամբ, համեմատական մատակարարման հատվածներով և սեղմման հարաբերություններով, որոնք համապատասխանում են կոնկրետ պոլիմերներին: Այս համադրությունը, որը զուգակցված է ճշգրիտ մատակարարման արագության վերահսկման հետ, ստեղծում է հիմքը կայուն էքստրուդիրավան գործընթացի համար բարձր արտադրանքային արագություններում:
Ճնշման վերահսկում և սառեցման համակարգի ինտեգրում
Իրական ժամանակում ճնշման հետադարձ կապ
Ձեզ պատկանող PVC խողովակների արտադրության գծում ռազմավարական դիրքերում տեղադրված էքստրուզիոն ճնշման սենսորները ապահովում են գործընթացի կայունության մասին անմիջական հետադարձ կապ: Դայի ճնշումը ցույց է տալիս նյութի հոսքի համասեռությունը. ճնշման հանկարծակի վերելքն կամ անկումը կարող է վկայել նյութի կամուրջավորման կամ դայի սահմանափակումների մասին: Բազմաթիվ ճնշման տրանսդյուսերներով սարքավորված PVC խողովակների արտադրության գիծը, որոնք տեղադրված են բարելի և դայի վրա, հնարավորություն է տալիս օպերատորներին որոշել, թե որ բաղադրիչն է պետք ճշգրտել: Կարճ ժամանակահատվածներում 20 բարից ավելի ճնշման տատանումները վկայում են անկայունության մասին և պահանջում են միջամտություն:
Զգուշացման համակարգը ՊՎԽ խողովակների արտադրական գծում զգուշացնում է օպերատորներին, երբ ճնշումը գերազանցում է անվտանգ շահագործման սահմանները: Այս ապահովման միջոցները կանխում են կատաստրոֆալ սարքավորումների ավարիաները և նյութերի կորուստը: Արտադրական ցիկլերի ընթացքում ճնշման տվյալների միտումների վերլուծությունը բացահայտում է օրինաչափություններ՝ աստիճանաբար աճող ճնշումը կարող է վկայել մատրիցայի աղտոտվածության մասին, իսկ կտրուկ ճնշման վերելքը՝ նյութի համասեռության փոփոխության կամ մատակարարման ընդհատման մասին: Համակարգային ճնշման վերահսկումը ձեր ՊՎԽ խողովակների արտադրական գիծը վերածում է ինքնաախտորոշման համակարգի, որը կարող է կանխել խնդիրները, մինչ դրանք ազդեն արտադրանքի որակի վրա:
Սառեցման գծի նախագծում և աշխատանքային ցուցանիշներ
Սառեցման համակարգերը ուղղակիորեն ազդում են ձեր PVC խողովակների արտադրական գծից դուրս եկող խողովակների չափային կայունության վրա: Ջրային սառեցման գծերը պետք է պահպանեն համաստեղ ջրի ջերմաստիճանն ու հոսքի արագությունը՝ ապահովելու էքստրուդացված խողովակի համասեռ սառեցումը: Անհամասեռ սառեցումը ստեղծում է ներքին լարվածություն, որը հետագայում բերում է խողովակների թեքվելու կամ պահեստավորման ժամանակ չափային փոփոխությունների: Լավ մշակված PVC խողովակների արտադրական գիծը օգտագործում է ջերմաստիճանի վերահսկվող ջրային համակարգեր, որոնք պահպանում են ±1°C ճշգրտություն, իսկ հոսքի արագությունը վերահսկվում է՝ կանխելու կավիտացիան կամ օդի պարկերի առաջացումը:
ՊՎԿ խողովակների արտադրական գծի արագությանը համապատասխան չափավորված չափավորման բակների օգտագործումը երաշխավորում է նյութի կայունացման համար բավարար կայունացման ժամանակ: Խողովակները պետք է բավարար չափով սառչեն՝ ձևը պահպանելու համար, մինչև կտրման և փաթեթավորման համար արտադրական գծից հանվեն: Չափավորման բակների չափերի չափազանց փոքր լինելը ստիպում է նյութը արագ անցնել սառեցման գոտիներով, ինչը հանգեցնում է ներքին լարվածության մնացորդային արժեքների: Չափավորման բակների չափերի չափազանց մեծ լինելը ստեղծում է կայունացման կետեր, որոնք դանդաղեցնում են արտադրությունը: Օպտիմալ ՊՎԿ խողովակների արտադրական գիծը հավասարակշռում է սառեցման տևողությունը և արտադրողականությունը՝ հասնելով ինչպես որակի, այնպես էլ արդյունավետության:
Հաճախակի տրվող հարցեր
Ի՞նչ է առաջացնում ՊՎԿ խողովակների արտադրական գծից ստացված խողովակների տրամագծի տատանումներ:
Տրամագծի փոփոխությունները սովորաբար առաջանում են ճնշման տատանումների, ջերմաստիճանի անհամասեռության, պտտման արագության անկայունության կամ սառեցման ժամանակի անբավարարության պատճառով: PVC խողովակների արտադրության գծում ճնշման թավշյա փոփոխությունների (արագ ճնշման փոփոխություններ) դեպքում ստացվում են ալիքավոր կամ ձվաձև հատված ունեցող խողովակներ: Մատակարարման արագության անկանոնությունները, նյութի խոնավության կլանումը կամ մաշված պտտվող մասերը նույնպես նպաստում են չափսերի շեղմանը: Համակարգային խնդրի լուծման հաջորդական մոտեցումը՝ սկսած ջերմաստիճանի ստուգումից, ապա ճնշման վերահսկումից և վերջապես մատակարարման արագության ստուգումից՝ նեղացնում է խնդրի պատճառը և ուղղորդում է ճշգրտման գործողությունները ձեր PVC խողովակների արտադրության գծում:
Ինչ հաճախականությամբ պետք է կատարվի կալիբրումը PVC խողովակների արտադրության գծում:
Պվխ խողովակների արտադրական գծի կալիբրման գրաֆիկները կախված են արտադրանքի ծավալից, նյութերի փոփոխությունից և շրջակա միջավայրի պայմաններից: Բարձր ծավալով արտադրության դեպքում սովորաբար ամեն եռամսյակ ստուգվում է թերմոզույգերի ճշգրտությունը, ամեն ամիս՝ ճնշման տրանսդյուսերները, իսկ պտտվող մասերի և մատրիցների վիզուալ ստուգումները՝ շաբաթական: Մեկից ավելի բաղադրություններ մշակող Պվխ խողովակների արտադրական գիծը պետք է կրկին կալիբրվի յուրաքանչյուր անգամ, երբ փոխվում է նյութը: Շրջակա միջավայրի փոփոխությունները, օրինակ՝ սեզոնային խոնավության տատանումները, կարող են պահանջել Պվխ խողովակների արտադրական գծի ճշգրտում՝ նյութի չորացման պարամետրերի կամ հոպերների կառավարման համար:
Կարո՞ղ են արդյոք առկա Պվխ խողովակների արտադրական գծի սարքավորումները մոդերնիզացվել ավելի մեծ կայունություն ապահովելու համար:
Շատ հին PVC խողովակների արտադրության գծերը կարելի է մոդերնացնել ժամանակակից վերահսկման համակարգերով, լավացված ջերմաչափերով, փոփոխական հաճախականության շարժիչներով և բարելավված սառեցման համակարգերով: Հին PVC խողովակների արտադրության գծերի վերակառուցումը սովորաբար ավելի քիչ է արժենում, քան սարքավորումների փոխարինումը, մինչդեռ ապահովում է կայունության կարևոր բարելավումներ: Նոր մեքենայական ձողերի նախագծերը, որոնք օպտիմալացված են ժամանակակից պոլիմերների համար, կարելի է տեղադրել շատ PVC խողովակների արտադրության գծերի գոյություն ունեցող մարմիններում: Սարքավորումների արտադրողների հետ համատեղ խորհրդատվություն ստանալը ապահովում է, որ PVC խողովակների արտադրության գծերի փոփոխությունները համապատասխանեն կառուցվածքային հնարավորություններին և կարգավորող պահանջներին: