
 EN


एक pVC पाइप उत्पादन लाइन उच्च गति पर संचालित करने के लिए सटीकता, निरंतरता और गहन तकनीकी समझ की आवश्यकता होती है। एक्सट्रूज़न स्थिरता गुणवत्तापूर्ण उत्पादन और उत्पादन दक्षता का मूलाधार है। जब आपकी pVC पाइप उत्पादन लाइन उचित स्थिरता नियंत्रण के बिना संचालन करने पर, आयामी सहिष्णुता में विफलता, सतह दोष और सामग्री का अपव्यय अपरिहार्य परिणाम बन जाते हैं। प्लास्टिक पाइप के बाज़ार में प्रतिस्पर्धात्मक लाभ प्राप्त करने के इच्छुक निर्माताओं के लिए उच्च-गति एक्सट्रूज़न स्थिरता प्राप्त करने और बनाए रखने के तरीके को समझना आवश्यक है।
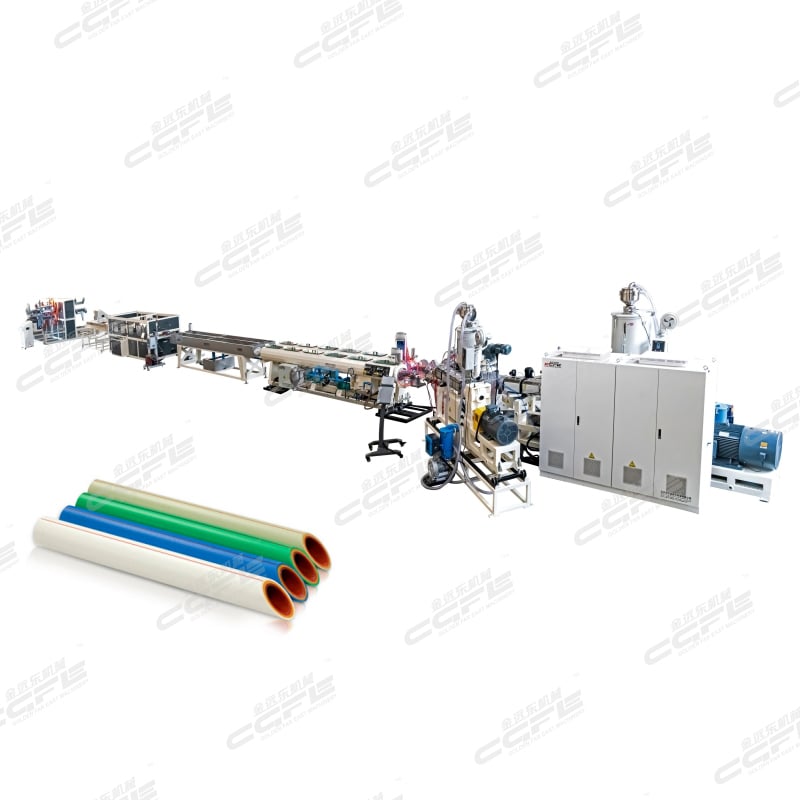
एक अच्छी तरह से डिज़ाइन की गई पीवीसी पाइप उत्पादन लाइन कई चरों को एक साथ संतुलित करती है: बैरल तापमान प्रोफाइल, स्क्रू गति, सामग्री फीड दरें और शीतन गतिशीलता। प्रत्येक कारक दूसरों को जटिल तरीके से प्रभावित करता है। एक्सट्रूज़न कक्ष के अंदर दबाव को झटकों (सर्जिंग) को रोकने के लिए स्थिर रहना आवश्यक है, जो व्यास में उतार-चढ़ाव और दीवार की मोटाई में भिन्नता का कारण बनता है। बैरल में तापमान की स्थिरता सामग्री के क्षय को रोकती है जबकि उचित पिघले हुए प्रवाह की विशेषताओं को सुनिश्चित करती है। पीवीसी पाइप उत्पादन लाइन के साथ काम करने वाले ऑपरेटरों और इंजीनियरों को इन पारस्परिक निर्भरताओं को पहचानना आवश्यक है ताकि वे प्रभावी रूप से त्रुटि निवारण कर सकें और उच्च-गति की स्थितियों में प्रदर्शन को अनुकूलित कर सकें।
तापमान नियंत्रण और तापीय प्रबंधन
बैरल क्षेत्र अनुकूलन
तापमान नियंत्रण किसी भी पीवीसी पाइप उत्पादन लाइन पर स्थिरता की आधारशिला है। प्रत्येक बैरल क्षेत्र को संसाधित किए जा रहे विशिष्ट बहुलक सूत्रीकरण के आधार पर सटीक तापमान सेट बिंदुओं को बनाए रखना आवश्यक है। पीपीआर राल और पीवीसी मिश्रणों के तापीय गुण भिन्न होते हैं, अतः एक सामग्री के लिए डिज़ाइन की गई पीवीसी पाइप उत्पादन लाइन को सूत्रीकरण बदलते समय पुनः कैलिब्रेशन की आवश्यकता हो सकती है। गलत बैरल तापमान के कारण गलित चिपचिपाहट में असंगतता उत्पन्न होती है, जिससे एक्सट्रूज़न प्रक्रिया अस्थिर हो जाती है और पूर्ण पाइप में व्यास भिन्नताएँ उत्पन्न होती हैं।
फीड क्षेत्र आमतौर पर कम तापमान पर काम करता है ताकि अकाल में पिघलने और सामग्री के ब्रिजिंग को रोका जा सके। संपीड़न क्षेत्र सामग्री को ठोस अवस्था से द्रव अवस्था में बदलता है और इसे अत्यधिक शियर गर्मी से बचने के लिए सटीक रूप से कैलिब्रेट किया जाना चाहिए। मीटरिंग क्षेत्र पिघली हुई सामग्री की स्थिर स्थिति बनाए रखता है और डाई की ओर निरंतर सामग्री प्रवाह को आपूर्ति करता है। एक आधुनिक PVC पाइप उत्पादन लाइन में प्रत्येक क्षेत्र की स्वतंत्र निगरानी के लिए कई थर्मोकपल और वास्तविक समय प्रतिक्रिया प्रणालियाँ शामिल होती हैं। जब तापमान सहनशीलता सीमा से बाहर विचलित हो जाता है, तो नियंत्रण प्रणाली ऑपरेटरों को चेतावनी देती है, जिससे गुणवत्ता संबंधी समस्याओं से पहले सुधारात्मक कार्रवाई की जा सके।
डाई तापमान प्रबंधन
डाई का तापमान पीवीसी पाइप उत्पादन लाइन के प्रदर्शन के लिए एक महत्वपूर्ण चर है। डाई को बाहर निकलते समय सामग्री के जमने को रोकने के लिए पर्याप्त गर्म रखा जाना चाहिए, लेकिन राल के विघटन को रोकने के लिए इतना अधिक गर्म नहीं होना चाहिए। डाई के पार तापीय प्रवणताएँ असमान ठंडक पैटर्न उत्पन्न कर सकती हैं, जिससे एक्सट्रूडेड पाइप में अंडाकारता या दीवार की मोटाई में असंगतताएँ आ सकती हैं। उन्नत डाई तापमान नियंत्रण वाली पीवीसी पाइप उत्पादन लाइन में कई तापन चैनलों और सटीक थर्मोस्टैट्स का उपयोग किया जाता है ताकि डाई के सामने के भाग के तापमान को संकीर्ण सहिष्णुता के भीतर, आमतौर पर ±2°C, एकसमान रखा जा सके।
स्क्रू गति प्रबंधन और फीड दर की सटीकता
गति स्थिरीकरण तकनीकें
पीवीसी पाइप उत्पादन लाइन पर स्क्रू की गति सीधे एक्सट्रूज़न दर और मेल्ट की स्थिरता को प्रभावित करती है। उच्च गति पर संचालित होने से कोई भी अस्थिरता बढ़ जाती है, जिससे सटीकता अत्यंत महत्वपूर्ण हो जाती है। आधुनिक पीवीसी पाइप उत्पादन लाइन उपकरणों में वेरिएबल फ्रीक्वेंसी ड्राइव्स (वीएफडी) के उपयोग से वास्तविक समय में गति को समायोजित किया जा सकता है, जो मिलीसेकंड के भीतर दबाव में उतार-चढ़ाव के प्रति प्रतिक्रिया करते हैं। जब डाई दबाव अप्रत्याशित रूप से बढ़ जाता है, तो स्क्रू की गति को क्षण भर के लिए कम करने से बैकप्रेशर कम हो जाता है और सामग्री के क्षरण या उपकरण पर अत्यधिक भार को रोका जा सकता है।
स्थिर पेंच की गति से बैरल के अंदर निश्चित रहने का समय निर्धारित होता है, जिससे सामग्री को समान रूप से गर्म करना और मिलाना सुनिश्चित होता है। पीवीसी पाइप उत्पादन लाइन जो गति में उतार-चढ़ाव का अनुभव करती है, वह पाइप बनाती है जिनका ठंडा होने का व्यवहार असंगत होता है, जिससे आकार में विचलन आ जाता है। समकालीन पीवीसी पाइप उत्पादन लाइन स्थापनाओं पर उन्नत नियंत्रण प्रणालियाँ मोटर की वर्तमान खपत की निगरानी करती हैं, जो प्रत्यक्ष रूप से एक्सट्रूज़न दबाव और सामग्री प्रवाह से संबंधित होती है। जब वर्तमान खपत अपेक्षित सीमा से विचलित होती है, तो स्वचालित प्रणालियाँ प्रक्रिया के संतुलन को बनाए रखने के लिए पेंच की गति को समायोजित कर देती हैं।
फीड दर की स्थिरता
सामग्री फीडर की स्थिरता आपकी पूरी पीवीसी पाइप उत्पादन लाइन के संचालन की स्थिरता निर्धारित करती है। हॉपर ब्रिज, सामग्री का सघनीकरण और स्थिर विद्युत बैरल में सामग्री के स्थिर प्रवाह को बाधित कर सकते हैं। आपके रेज़िन सूत्र के लिए विशिष्ट रूप से कैलिब्रेट किए गए आयतनिक फीडर वातावरणीय आर्द्रता या सामग्री की नमी सामग्री के बावजूद निरंतर द्रव्यमान प्रवाह सुनिश्चित करते हैं। कई सूत्रों को संसाधित करने वाली पीवीसी पाइप उत्पादन लाइन के लिए, अलग-अलग फीडर बनाए रखने से क्रॉस-दूषण और कैलिब्रेशन त्रुटियाँ दोनों से बचा जा सकता है।
आधुनिक पीवीसी पाइप उत्पादन लाइन के बैरल में एकीकृत वैक्यूम वेंटिंग प्रणालियाँ फँसी हुई हवा और नमी को हटाती हैं, जिससे खाली स्थानों के बनने से रोका जाता है और घने पदार्थ के प्रवाह को सुनिश्चित किया जाता है। अपर्याप्त वेंटिंग पदार्थ के प्लास्टिकीकरण को कमज़ोर कर देती है और दबाव में अचानक वृद्धि का कारण बनती है। एक उचित रूप से डिज़ाइन की गई पीवीसी पाइप उत्पादन लाइन में स्क्रू डिज़ाइन शामिल होते हैं जिनमें अनुकूलित फ्लाइटिंग, समानुपातिक फीड सेक्शन और विशिष्ट बहुलकों के अनुकूल संपीड़न अनुपात होते हैं। यह संयोजन, सटीक फीड दर नियंत्रण के साथ जुड़कर, उच्च उत्पादन गति पर स्थिर एक्सट्रूज़न की आधारशिला बनाता है।
दबाव निगरानी और शीतलन प्रणाली एकीकरण
वास्तविक समय में दबाव प्रतिक्रिया
आपकी पीवीसी पाइप उत्पादन लाइन पर रणनीतिक स्थानों पर लगे एक्सट्रूज़न दबाव सेंसर प्रक्रिया की स्थिरता के बारे में तुरंत प्रतिक्रिया प्रदान करते हैं। डाई दबाव सामग्री के प्रवाह की सुसंगति को दर्शाता है; अचानक उछाल या गिरावट सामग्री के ब्रिजिंग से लेकर डाई प्रतिबंध तक की समस्याओं का संकेत देती है। बैरल और डाई के चारों ओर कई दबाव ट्रांसड्यूसरों से लैस पीवीसी पाइप उत्पादन लाइन ऑपरेटरों को यह पहचानने में सक्षम बनाती है कि कौन-सा घटक समायोजन की आवश्यकता रखता है। छोटे समय अंतरालों में २० बार या अधिक के दबाव दोलन ऐसी अस्थिरता का संकेत देते हैं जिसके लिए हस्तक्षेप की आवश्यकता होती है।
एलार्म फ़ंक्शन पीवीसी पाइप उत्पादन लाइन पर ऑपरेटरों को चेतावनी देता है जब दबाव सुरक्षित संचालन सीमा से अधिक हो जाता है। ये सुरक्षा उपाय आपातकालीन उपकरण विफलताओं और सामग्री के अपव्यय को रोकते हैं। उत्पादन चक्रों के दौरान दबाव के आँकड़ों की प्रवृत्ति का विश्लेषण करने से पैटर्न सामने आते हैं: धीमी गति से बढ़ता दबाव डाई में दूषण का संकेत दे सकता है, जबकि अचानक दबाव में वृद्धि सामग्री की स्थिरता में परिवर्तन या फीड में अवरोध को दर्शाती है। व्यवस्थित दबाव निगरानी आपकी पीवीसी पाइप उत्पादन लाइन को एक स्व-निदान प्रणाली में बदल देती है, जो उत्पाद की गुणवत्ता को प्रभावित करने से पहले समस्याओं को रोकने में सक्षम होती है।
शीतलन लाइन का डिज़ाइन और प्रदर्शन
शीतलन प्रणालियाँ सीधे आपकी पीवीसी पाइप उत्पादन लाइन से निकलने वाले पाइपों की आयामी स्थिरता को प्रभावित करती हैं। पानी की शीतलन लाइनों को एकसमान तापमान और प्रवाह दर बनाए रखनी चाहिए ताकि एक्सट्रूडेड पाइप को समान रूप से ठंडा किया जा सके। असमान शीतलन आंतरिक तनाव पैदा करता है, जिससे भंडारण के दौरान वार्पिंग या आयामी परिवर्तन हो सकते हैं। एक अच्छी तरह से डिज़ाइन की गई पीवीसी पाइप उत्पादन लाइन में ±१°से की स्थिरता बनाए रखने वाली तापमान-नियंत्रित जल प्रणालियाँ उपयोग की जाती हैं, जिनमें कैविटेशन या वायु बुलबुलों को रोकने के लिए प्रवाह दर की निगरानी की जाती है।
अपनी पीवीसी पाइप उत्पादन लाइन की गति के अनुसार साइज़िंग कैलिब्रेशन टैंकों का उचित आकार निर्धारित करना सामग्री स्थिरीकरण के लिए पर्याप्त निवास समय सुनिश्चित करता है। पाइपों को काटने और पैकेजिंग के लिए लाइन से निकाले जाने से पहले आकार बनाए रखने के लिए पर्याप्त ठंडा होना आवश्यक है। यदि साइज़िंग टैंक बहुत छोटे हैं, तो ठंडा करने के क्षेत्रों में सामग्री को जल्दी-जल्दी प्रवाहित करना पड़ता है, जिससे आंतरिक तनाव शेष रह जाता है। यदि साइज़िंग टैंक बहुत बड़े हैं, तो उत्पादन को धीमा करने वाले बोटलनेक बन जाते हैं। एक अनुकूलित पीवीसी पाइप उत्पादन लाइन ठंडा होने की अवधि और उत्पादन दर के बीच संतुलन बनाती है, जिससे गुणवत्ता और दक्षता दोनों प्राप्त होती है।
अक्सर पूछे जाने वाले प्रश्न
पीवीसी पाइप उत्पादन लाइन से पाइपों में व्यास में भिन्नता का क्या कारण है?
व्यास में भिन्नताएँ आमतौर पर दबाव में उतार-चढ़ाव, तापमान में असंगति, स्क्रू की गति में अस्थिरता या अपर्याप्त शीतन समय के कारण होती हैं। एक पीवीसी पाइप उत्पादन लाइन जो सर्जिंग (तीव्र दबाव परिवर्तन) का अनुभव कर रही हो, वह तरंगाकार या अंडाकार क्रॉस-सेक्शन वाले पाइप उत्पन्न करती है। फीड दर में अनियमितताएँ, सामग्री द्वारा नमी अवशोषण या पहने हुए स्क्रू फ्लाइट्स भी आकार-मापीय विचलन के कारण बनते हैं। तापमान की पुष्टि के साथ शुरू होने वाली, फिर दबाव निगरानी और फिर फीड दर की जाँच करने वाली व्यवस्थित ट्रबलशूटिंग कारण को सीमित करती है और आपकी पीवीसी पाइप उत्पादन लाइन पर सुधारात्मक कार्रवाई के लिए मार्गदर्शन करती है।
एक पीवीसी पाइप उत्पादन लाइन पर कैलिब्रेशन कितनी बार होना चाहिए?
पीवीसी पाइप उत्पादन लाइन के कैलिब्रेशन का अनुसूची उत्पादन मात्रा, सामग्री में परिवर्तन और पर्यावरणीय स्थितियों पर निर्भर करती है। उच्च-मात्रा वाले संचालन में आमतौर पर थर्मोकपल की सटीकता की तिमाही पुष्टि, दबाव ट्रांसड्यूसर की मासिक जाँच और स्क्रू तथा डाई घटकों की साप्ताहिक दृश्य निरीक्षण की आवश्यकता होती है। कई फॉर्मूलेशन को संसाधित करने वाली पीवीसी पाइप उत्पादन लाइन को सामग्री बदलते समय पुनः कैलिब्रेट करने की आवश्यकता होती है। मौसमी आर्द्रता में परिवर्तन जैसे पर्यावरणीय परिवर्तन सामग्री सुखाने के मापदंडों या हॉपर नियंत्रणों में पीवीसी पाइप उत्पादन लाइन के समायोजन की आवश्यकता उत्पन्न कर सकते हैं।
क्या मौजूदा पीवीसी पाइप उत्पादन लाइन उपकरणों को बेहतर स्थिरता के लिए पुनर्योजित किया जा सकता है?
कई पुरानी पीवीसी पाइप उत्पादन लाइन प्रणालियों को आधुनिक नियंत्रण प्रणालियों, बेहतर थर्मोकपल्स, परिवर्तनशील आवृत्ति ड्राइव्स और सुधारित शीतलन प्रणालियों के साथ अपग्रेड किया जा सकता है। किसी पुरानी पीवीसी पाइप उत्पादन लाइन का पुनर्योजन (रीट्रोफिटिंग) आमतौर पर उपकरणों के प्रतिस्थापन की तुलना में कम लागत वाला होता है, जबकि इससे उल्लेखनीय स्थिरता सुधार प्राप्त होते हैं। कई पीवीसी पाइप उत्पादन लाइन मॉडलों पर मौजूदा बैरल में समकालीन बहुलकों के लिए अनुकूलित नए स्क्रू डिज़ाइन स्थापित किए जा सकते हैं। उपकरण निर्माताओं से परामर्श करने से यह सुनिश्चित होता है कि पीवीसी पाइप उत्पादन लाइन में किए गए संशोधन उसकी संरचनात्मक क्षमताओं और विनियामक अनुपालन आवश्यकताओं के अनुरूप हों।