
 EN


تشغيل خط إنتاج أنابيب البيفيكس عند السرعات العالية يتطلب الدقة والاتساق والفهم التقني العميق. ويُعَد استقرار البثق حجر الزاوية في جودة الإنتاج وكفاءته. وعندما خط إنتاج أنابيب البيفيكس يعمل دون ضوابط استقرار مناسبة، تصبح أخطاء التحمل الأبعادي والعُيوب السطحية وهدر المواد نتائج لا مفر منها. ولذلك فإن فهم كيفية تحقيق استقرار البثق عالي السرعة والحفاظ عليه أمرٌ بالغ الأهمية للمصنّعين الذين يسعون إلى اكتساب ميزة تنافسية في أسواق أنابيب البلاستيك.
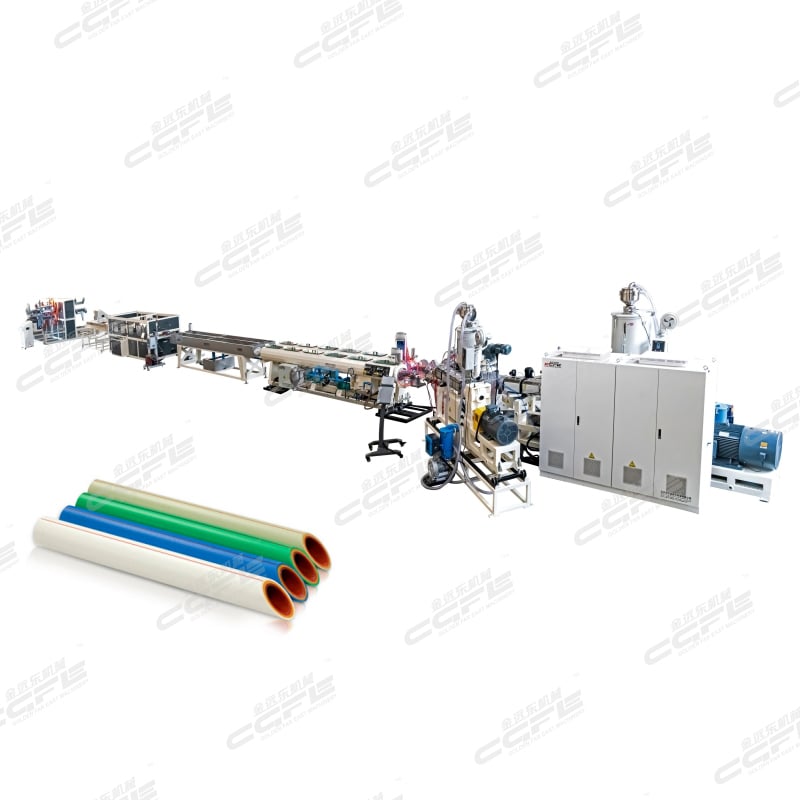
تتوازن خط إنتاج أنابيب البولي فينيل كلورايد المُهندَس جيدًا على عدة عوامل في آنٍ واحد: ملفات درجة حرارة الأسطوانة، وسرعة المسمار، ومعدلات تغذية المادة، وديناميكيات التبريد. ويؤثر كل عاملٍ منها على غيره بطرق معقدة. ويجب أن تبقى الضغوط داخل غرفة البثق مستقرةً لمنع حدوث الاهتزازات التي تسبب تقلبات في القطر وتغيرات في سماكة الجدار. كما تمنع اتساق درجات الحرارة عبر الأسطوانة تحلل المادة، وفي الوقت نفسه تضمن خصائص تدفق المصهور المناسبة. ويجب على المشغلين والمهندسين العاملين على خط إنتاج أنابيب البولي فينيل كلورايد أن يدركوا هذه العلاقات التبادلية لتشخيص الأعطال بكفاءة ولتحسين الأداء في ظل الظروف عالية السرعة.
التحكم في درجة الحرارة والإدارة الحرارية
تحسين مناطق الأسطوانة
يُعَدُّ التحكُّم في درجة الحرارة أساس الاستقرار في أي خط إنتاج لأنابيب البولي فينيل كلورايد (PVC). ويجب أن تحافظ كل منطقة من مناطق البرميل على نقاط ضبط دقيقة لدرجة الحرارة، وفقًا للتركيبة البوليمرية المحددة التي تتم معالجتها. ولراتنجات البولي بروبيلين العشوائي (PPR) ومكونات البولي فينيل كلورايد (PVC) خصائص حرارية مختلفة، لذا قد يتطلّب خط إنتاج أنابيب البولي فينيل كلورايد (PVC)، المصمَّم لمادةٍ معيَّنة، إعادة معايرة عند التحوُّل إلى تركيبة أخرى. وتؤدي درجات حرارة البرميل غير الصحيحة إلى عدم انتظام لزوجة الكتلة المنصهرة، ما يُسبِّب عدم استقرار عملية البثق ويؤدي إلى تباين في قطر الأنبوب النهائي.
منطقة التغذية تعمل عادةً عند درجات حرارة منخفضة لمنع الانصهار المبكر وتكوُّن الجسور في المادة. أما منطقة الضغط فتؤدي إلى انتقال المادة من الحالة الصلبة إلى الحالة السائلة، ويجب معايرتها بدقة لتفادي ارتفاع الحرارة الناتج عن القص المفرط. وتضمن منطقة القياس استقرار حالة المصهور وتوجيه تدفق المادة بشكل منتظم نحو القالب. وتضم خط إنتاج أنابيب البولي فينيل كلورايد الحديث أعداداً متعددة من المجسات الحرارية وأنظمة التغذية الراجعة الفورية لمراقبة كل منطقة على حدة. وعندما تنحرف درجات الحرارة خارج الحدود المسموح بها، يُرسل نظام التحكم إنذاراتٍ للمشغلين، ما يتيح اتخاذ الإجراءات التصحيحية قبل ظهور أي مشكلات تتعلق بالجودة.
إدارة درجة حرارة القالب
تُعَدّ درجة حرارة القالب عاملًا حاسمًا في أداء خط إنتاج أنابيب البولي فينيل كلورايد (PVC). ويجب أن يظل القالب ساخنًا بما يكفي لمنع تجمّد المادة عند المخرج، وفي الوقت نفسه باردًا بما يكفي لتفادي تحلّل الراتنج. ويمكن أن تؤدي التغيرات الحرارية عبر القالب إلى أنماط تبريد غير متجانسة، مما ينتج عنه انحراف في الشكل الدائري أو عدم انتظام في سماكة الجدار لأنابيب البثق. ويستخدم خط إنتاج أنابيب PVC المتقدّم تحكّمًا دقيقًا في درجة حرارة القالب قنوات تسخين متعددة وثرموستات دقيقة للحفاظ على درجات حرارة متجانسة على سطح القالب ضمن نطاق ضيق من التسامح، وعادةً ما يكون هذا النطاق ±٢°م.
إدارة سرعة المسمار ودقة معدل التغذية
تقنيات تثبيت السرعة
تؤثر سرعة المسمار مباشرةً على معدل البثق واتساق الكتلة المنصهرة في خط إنتاج أنابيب البولي فينيل كلورايد. ويُضخّم التشغيل بسرعات عالية أي عدم استقرارٍ موجود، ما يجعل الدقة أمراً حاسماً. وتتيح محركات التردد المتغير (VFDs) ضبط السرعة في الوقت الفعلي لمعدات خطوط إنتاج أنابيب البولي فينيل الحديثة، والاستجابة لتقلبات الضغط خلال جزء من الألف من الثانية. وعند ارتفاع ضغط القالب بشكل غير متوقع، يؤدي خفض سرعة المسمار لفترة وجيزة إلى تخفيف الضغط العكسي ومنع تدهور المادة أو إجهاد المعدات.
تؤدي سرعة البرغي الثابتة إلى تأسيس زمن إقامة قابل للتنبؤ به داخل الأسطوانة، مما يضمن تسخين المادة وخلطها بشكل متجانس. وتؤدي التقلبات في السرعة في خط إنتاج أنابيب البولي فينيل كلورايد (PVC) إلى إنتاج أنابيب تتصرف سلوكًا غير متسقٍ أثناء التبريد، ما يؤدي إلى انحراف أبعادها. وتراقب أنظمة التحكم المتطورة في تركيبات خطوط إنتاج أنابيب البولي فينيل كلورايد (PVC) الحالية استهلاك التيار الكهربائي للمحرك، الذي يرتبط ارتباطًا مباشرًا بضغط البثق وتدفق المادة. وعندما يخرج استهلاك التيار عن النطاقات المتوقعة، تقوم الأنظمة الآلية بضبط سرعة البرغي للحفاظ على توازن العملية.
اتساق معدل التغذية
تُحدِّد اتساقية مُغذِّي المواد استقرار تشغيل خط إنتاج أنابيب البولي فينيل كلوريد بالكامل. ويمكن أن تُعطِّل الجسور التي تتكون في الحاوية العلوية، وانضغاط المادة، والكهرباء الساكنة التدفُّق المنتظم للمواد إلى الأسطوانة. وتضمن المغذيات الحجمية المُعايرة خصيصًا لتركيبة الراتنج الخاصة بك تدفُّق كتلةٍ ثابتٍ بغض النظر عن رطوبة الجو أو محتوى الرطوبة في المادة. ولخط إنتاج أنابيب البولي فينيل الذي يعالج تركيبات متعددة، فإن الاحتفاظ بمغذيات منفصلة يمنع التلوث المتبادل وأخطاء المعايرة.
تُدمج أنظمة تفريغ الفراغ في برميل خط إنتاج أنابيب البولي فينيل كلورايد الحديث لإزالة الهواء والرطوبة المحبوسة، مما يمنع تكوُّن التجاويف ويضمن تدفقًا كثيفًا للمواد. ويؤدي التفريغ غير الكافي إلى إضعاف عملية تليين المادة ويتسبب في ارتفاعات مفاجئة في الضغط. ويضم خط إنتاج أنابيب البولي فينيل المصمم جيدًا براغيَ ذات تصاميم محسَّنة للشفاه، وأقسام تغذية متناسبة، ونسب ضغط مُعدَّلة خصيصًا لتناسب البوليمرات المحددة. وهذه المجموعة، عند دمجها مع تحكُّم دقيق في معدل التغذية، تشكِّل الأساس لعملية بثق مستقرة وبسرعات إنتاج عالية.
مراقبة الضغط وتكامل نظام التبريد
تغذية راجعة فورية للضغط
أجهزة استشعار ضغط البثق المُركَّبة في مواقع استراتيجية على خط إنتاج أنابيب البولي فينيل كلورايد توفر تغذيةً راجعةً فوريةً حول استقرار العملية. ويُشير ضغط القالب إلى اتساق تدفق المادة؛ أما الارتفاعات أو الانخفاضات المفاجئة فيه فهي تدلّ على مشكلاتٍ تتراوح بين انسداد المادة وقيود القالب. ويسمح خط إنتاج أنابيب البولي فينيل كلورايد المزوَّد بعدة محولات ضغط على طول الأسطوانة والقالب للمُشغِّلين بتحديد المكوِّن الذي يحتاج إلى ضبط. كما أن التقلبات في الضغط التي تبلغ ٢٠ بار أو أكثر خلال فترات زمنية قصيرة تدلّ على عدم الاستقرار، ما يستدعي تدخلاً فورياً.
تُفعِّل وظائف الإنذار في خط إنتاج أنابيب البولي فينيل كلورايد (PVC) تنبيهَ العاملين عند تجاوز الضغوط لحدود التشغيل الآمنة. وتمنع هذه الإجراءات الوقائية فشل المعدات بشكل كارثي وهدر المواد. ويكشف تحليل بيانات الضغط على مدى دورات الإنتاج عن أنماط معيَّنة: فزيادة الضغط التدريجية قد تدلّ على تلوث القالب، بينما تشير الارتفاعات المفاجئة في الضغط إلى تغيُّرات في اتساق المادة أو انقطاع في التغذية. ويحوِّل الرصد المنتظم للضغط خط إنتاج أنابيب البولي فينيل كلورايد (PVC) إلى نظام تشخيصي ذاتي قادر على منع المشكلات قبل أن تؤثِّر في جودة المنتج.
تصميم خط التبريد وأداءه
تؤثر أنظمة التبريد تأثيرًا مباشرًا على الاستقرار البُعدي للأنابيب الخارجة من خط إنتاج أنابيب البولي فينيل كلورايد. ويجب أن تحافظ خطوط تبريد الماء على درجة حرارة وتدفق ثابتين لتبريد الأنبوب الخارج من عملية البثق بشكل متجانس. أما التبريد غير المتجانس فيُحدث إجهادات داخلية تؤدي لاحقًا إلى تشوه الأنابيب أو تغيّر أبعادها أثناء التخزين في المستودع. ويستخدم خط إنتاج أنابيب البولي فينيل المصمم جيدًا أنظمة مائية خاضعة للتحكم في درجة الحرارة، تحافظ على ثباتٍ في درجة الحرارة بمقدار ±١°مئوية، مع رصد معدلات التدفق لمنع حدوث ظاهرة التآكل الناتج عن الفقاعات أو تكوّن الجيوب الهوائية.
يؤدي ضبط أحجام خزانات المعايرة بشكل مناسب وفقًا لسرعات خط إنتاج أنابيب البولي فينيل كلورايد إلى ضمان زمن بقاء كافٍ لتثبيت المادة. ويجب أن تبرد الأنابيب بشكل كافٍ للحفاظ على شكلها أثناء إخراجها من الخط لعمليات التقطيع والتغليف. أما إذا كانت خزانات المعايرة صغيرة جدًّا، فإن ذلك يجبر المادة على المرور سريعًا عبر مناطق التبريد، ما يؤدي إلى ظهور إجهادات داخلية متبقية. أما إذا كانت الخزانات كبيرة جدًّا، فإن ذلك يُحدث اختناقات تُبطئ الإنتاج. ويحقِّق خط إنتاج أنابيب البولي فينيل المُحسَّن توازنًا بين مدة التبريد ومعدل الإنتاج، ليحقق الجودة والكفاءة معًا.
الأسئلة الشائعة
ما الأسباب التي تؤدي إلى تغيرات في قطر الأنابيب الناتجة عن خط إنتاج أنابيب البولي فينيل؟
تنتج التغيرات في القطر عادةً عن تقلبات الضغط أو عدم انتظام درجة الحرارة أو عدم استقرار سرعة المسمار أو نقص وقت التبريد. وتُنتج خطوط إنتاج أنابيب البولي كلوريد الفينيل (PVC) التي تعاني من ظاهرة التذبذب (أي التغيرات السريعة في الضغط) أنابيب ذات مقاطع عرضية متموّجة أو بيضاوية الشكل. كما تسهم عدم انتظام معدل التغذية، أو امتصاص المادة للرطوبة، أو تآكل أجزاء المسمار في حدوث انحراف أبعادي. ويؤدي البدء بنظاميّة التشخيص بالتحقق أولًا من درجة الحرارة، ثم مراقبة الضغط، ثم فحص معدل التغذية إلى تحديد السبب بدقةٍ وتوجيه الإجراءات التصحيحية على خط إنتاج أنابيب PVC الخاص بك.
ما مدى تكرار الحاجة إلى المعايرة على خط إنتاج أنابيب PVC؟
تعتمد جداول المعايرة لخط إنتاج أنابيب البولي فينيل كلورايد على حجم الإنتاج، وتغيُّرات المواد، والظروف البيئية. وعادةً ما تتطلب العمليات عالية الحجم التحقق ربع السنوي من دقة مقاييس الحرارة، والفحص الشهري لمتحوِّلات الضغط، والتفتيش البصري الأسبوعي لمكونات المسمار والقالب. ويحتاج خط إنتاج أنابيب البولي فينيل الذي يعالج تركيبات متعددة إلى إعادة معايرةٍ في كل مرة يتم فيها تغيير المادة. وقد تتطلّب التغيرات البيئية مثل تقلبات الرطوبة الموسمية تعديلاتٍ في خط إنتاج أنابيب البولي فينيل لمعايير تجفيف المادة أو تحكُّمات الصوامع.
هل يمكن ترقية معدات خط إنتاج أنابيب البولي فينيل الحالي لتحسين استقرارها؟
يمكن تحديث العديد من أنظمة خطوط إنتاج أنابيب البولي فينيل كلورايد القديمة باستخدام أنظمة تحكّم حديثة، وأجهزة استشعار حرارية محسَّنة، ومحركات تردد متغير، وأنظمة تبريد مطورة. وعادةً ما تكون تكلفة إعادة تأهيل خط إنتاج أنابيب البولي فينيل القديم أقل من تكلفة استبدال المعدات بالكامل، مع تحقيق تحسينات كبيرة في الاستقرار التشغيلي. ويمكن تركيب تصاميم جديدة للبراغي المُحسَّنة خصيصًا لبوليمرات العصر الحديث داخل البراميل الحالية في العديد من طرازات خطوط إنتاج أنابيب البولي فينيل. ويضمن التشاور مع مصنِّعي المعدات أن تعديلات خط إنتاج أنابيب البولي فينيل تتماشى مع القدرات البنائية والمتطلبات التنظيمية.