
 EN


Betrieb eines pVC-Rohr-Produktionslinie mit hoher Geschwindigkeit erfordert Präzision, Konsistenz und tiefes technisches Verständnis. Die Extrusionsstabilität stellt die Grundlage für qualitativ hochwertige Produkte und eine effiziente Produktion dar. Wenn Ihre pVC-Rohr-Produktionslinie ohne ausreichende Stabilitätskontrollen betrieben wird, sind Toleranzverletzungen bei den Abmessungen, Oberflächenfehler und Materialverschwendung unvermeidliche Folgen. Das Verständnis dafür, wie man eine hohe Extrusionsstabilität bei hoher Geschwindigkeit erreicht und aufrechterhält, ist entscheidend für Hersteller, die im Markt für Kunststoffrohre einen Wettbewerbsvorteil erlangen möchten.
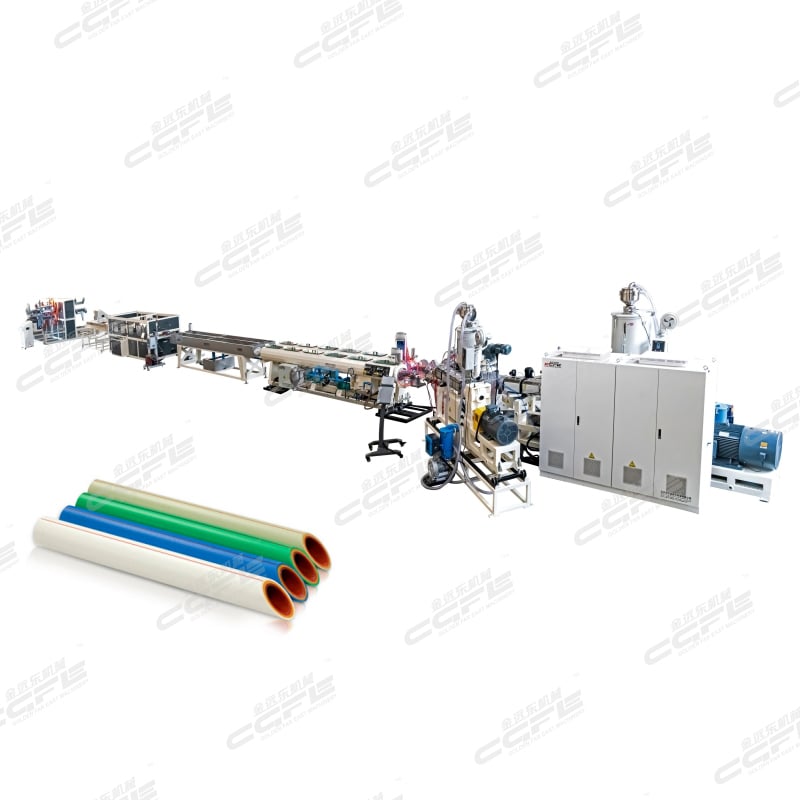
Eine gut konstruierte PVC-Rohr-Produktionsanlage balanciert mehrere Variablen gleichzeitig: die Temperaturprofile des Zylinders, die Schneckendrehzahl, die Materialzuführungsrate und die Kühl-Dynamik. Jeder Faktor beeinflusst die anderen auf komplexe Weise. Der Druck innerhalb der Extrusionskammer muss stabil bleiben, um Stauungen zu vermeiden, die Durchmesserschwankungen und Wandstärkenvariationen verursachen. Eine konstante Temperatur entlang des Zylinders verhindert Materialdegradation und gewährleistet gleichzeitig geeignete Schmelzflusseigenschaften. Bediener und Ingenieure, die mit einer PVC-Rohr-Produktionsanlage arbeiten, müssen diese Wechselwirkungen erkennen, um effektiv Fehler zu diagnostizieren und die Leistung unter Hochgeschwindigkeitsbedingungen zu optimieren.
Temperatursteuerung und thermisches Management
Optimierung der Zylinder-Zonen
Die Temperaturregelung bildet die Grundlage für Stabilität in jeder PVC-Rohr-Produktionslinie. Jede Zonierung des Zylinders muss präzise Temperatursollwerte einhalten, die auf der jeweiligen Polymerformulierung beruhen, die verarbeitet wird. PPR-Harze und PVC-Compounds weisen unterschiedliche thermische Eigenschaften auf; daher kann eine PVC-Rohr-Produktionslinie, die für ein Material ausgelegt ist, bei einem Wechsel der Formulierung eine Neukalibrierung erfordern. Falsche Zylindertemperaturen führen zu inkonsistenter Schmelzviskosität, was den Extrusionsprozess destabilisiert und Durchmesserschwankungen im fertigen Rohr verursacht.
Die Zuführzone arbeitet typischerweise bei niedrigeren Temperaturen, um eine vorzeitige Schmelzung und Materialbrückenbildung zu verhindern. Die Kompressionszone wandelt das Material vom festen in den flüssigen Zustand um und muss so kalibriert sein, dass übermäßige Scherwärme vermieden wird. Die Dosierzone hält konstante Schmelzbedingungen aufrecht und sorgt für einen gleichmäßigen Materialfluss zur Düse. Eine moderne PVC-Rohr-Produktionsanlage enthält mehrere Thermoelemente und Echtzeit-Feedback-Systeme, um jede Zone unabhängig zu überwachen. Sobald die Temperaturen außerhalb der zulässigen Toleranzbereiche liegen, warnt das Steuerungssystem die Bediener, sodass korrigierende Maßnahmen ergriffen werden können, bevor Qualitätsprobleme entstehen.
Werkzeugtemperaturmanagement
Die Temperatur stellt eine kritische Variable für die Leistung einer PVC-Rohr-Extrusionsanlage dar. Die Düse muss ausreichend heiß bleiben, um ein Erstarren des Materials am Austritt zu verhindern, aber zugleich kühl genug sein, um eine Zersetzung des Harzes zu vermeiden. Thermische Gradienten über die Düse hinweg können ungleichmäßige Abkühlungsmuster erzeugen, was zu Ovalität oder Wanddickenunterschieden im extrudierten Rohr führt. Eine PVC-Rohr-Extrusionsanlage mit fortschrittlicher Düsentemperaturregelung verwendet mehrere Heizkanäle und präzise Thermostate, um gleichmäßige Temperaturen an der Düsenfläche innerhalb enger Toleranzen – typischerweise ±2 °C – aufrechtzuerhalten.
Schneckendrehzahl-Management und Genauigkeit der Fördergeschwindigkeit
Techniken zur Drehzahlstabilisierung
Die Schneckendrehzahl beeinflusst direkt die Extrusionsrate und die Schmelzekonsistenz auf einer PVC-Rohr-Produktionslinie. Der Betrieb mit hohen Drehzahlen verstärkt jegliche Instabilität, weshalb Präzision entscheidend ist. Frequenzumrichter (VFDs) ermöglichen bei modernen PVC-Rohr-Produktionslinien-Anlagen eine Echtzeit-Anpassung der Drehzahl und reagieren innerhalb von Millisekunden auf Druckschwankungen. Steigt der Düsendruck unerwartet an, so entlastet eine vorübergehende Reduzierung der Schneckendrehzahl den Gegendruck und verhindert Materialdegradation oder mechanische Belastung der Anlage.
Eine konstante Schneckendrehzahl gewährleistet eine vorhersehbare Verweilzeit innerhalb des Zylinders und sorgt so für eine gleichmäßige Materialerwärmung und -mischung. Eine PVC-Rohr-Produktionsanlage, die Drehzahlschwankungen erfährt, erzeugt Rohre mit inkonsistentem Abkühlverhalten, was zu einer Maßabweichung führt. Moderne Regelungssysteme in aktuellen PVC-Rohr-Produktionsanlagen überwachen den Motorstromverbrauch, der direkt mit dem Extrusionsdruck und dem Materialfluss korreliert. Sobald der Stromverbrauch von den erwarteten Bereichen abweicht, passen automatisierte Systeme die Schneckendrehzahl an, um das Prozessgleichgewicht aufrechtzuerhalten.
Konstanz der Fördergeschwindigkeit
Die Konsistenz des Materialzuführers bestimmt die Stabilität des gesamten PVC-Rohr-Produktionsprozesses. Brückenbildung im Trichter, Materialverdichtung und statische Elektrizität können den gleichmäßigen Materialfluss in den Zylinder unterbrechen. Volumetrische Zuführer, die speziell auf Ihre Harzformulierung abgestimmt sind, gewährleisten einen konstanten Massenfluss unabhängig von der Umgebungsfeuchtigkeit oder dem Feuchtigkeitsgehalt des Materials. Für eine PVC-Rohr-Produktionslinie, die mehrere Formulierungen verarbeitet, vermeidet die Verwendung separater Zuführer Kreuzkontaminationen und Kalibrierfehler.
Vakuum-Lüftungssysteme, die in den Zylinder einer modernen PVC-Rohr-Produktionslinie integriert sind, entfernen eingeschlossene Luft und Feuchtigkeit und verhindern so Hohlräume sowie eine dichte Materialströmung. Unzureichende Entlüftung beeinträchtigt die Materialplastifizierung und führt zu Druckspitzen. Eine ordnungsgemäß konzipierte PVC-Rohr-Produktionslinie umfasst Schneckenkonstruktionen mit optimierter Steigung, proportional dimensionierten Förderelementen und Kompressionsverhältnissen, die spezifischen Polymeren angepasst sind. Diese Kombination – ergänzt durch eine präzise Regelung der Fördergeschwindigkeit – bildet die Grundlage für eine stabile Extrusion bei hohen Produktionsgeschwindigkeiten.
Drucküberwachung und Kühlungssystem-Integration
Echtzeit-Druckrückmeldung
Sensoren für die Extrusionsdruckmessung an strategisch wichtigen Stellen Ihrer PVC-Rohr-Produktionsanlage liefern unmittelbares Feedback zur Prozessstabilität. Der Düsendruck zeigt die Konsistenz des Materialflusses an; plötzliche Spitzen oder Einbrüche deuten auf Probleme hin – von Materialverbrückung bis hin zu Düseneinschränkungen. Eine PVC-Rohr-Produktionsanlage mit mehreren Druckaufnehmern entlang des Zylinders und der Düse ermöglicht es den Bedienern, jenes Komponente zu identifizieren, die eine Anpassung erfordert. Druckschwingungen von 20 bar oder mehr innerhalb kurzer Zeitintervalle weisen auf eine Instabilität hin, die eingreifende Maßnahmen erfordert.
Die Alarmfunktionen einer PVC-Rohr-Produktionslinie warnen die Bediener, sobald die Drücke außerhalb des sicheren Betriebsbereichs liegen. Diese Sicherheitsvorkehrungen verhindern katastrophale Ausfälle von Maschinen und Materialverschwendung. Die Analyse von Druckdaten im Verlauf der Produktionsläufe enthüllt Muster: Ein allmählicher Druckanstieg kann auf eine Verschmutzung des Werkzeugs hindeuten, während plötzliche Druckspitzen auf Änderungen der Materialkonsistenz oder Unterbrechungen der Zufuhr schließen lassen. Eine systematische Drucküberwachung verwandelt Ihre PVC-Rohr-Produktionslinie in ein selbst-diagnostisches System, das Probleme verhindert, bevor sie die Produktqualität beeinträchtigen.
Konstruktion und Leistung der Kühlstrecke
Kühlsysteme beeinflussen unmittelbar die Maßhaltigkeit der Rohre, die Ihre PVC-Rohr-Produktionslinie verlassen. Wasserkühlstrecken müssen eine konstante Temperatur und Durchflussrate aufrechterhalten, um das extrudierte Rohr gleichmäßig abzukühlen. Eine ungleichmäßige Kühlung erzeugt innere Spannungen, die später zu Verzug oder maßlichen Veränderungen während der Lagerung im Lager führen. Eine gut konstruierte PVC-Rohr-Produktionslinie nutzt temperaturgesteuerte Wassersysteme mit einer Konsistenz von ±1 °C sowie überwachte Durchflussraten, um Kavitation oder Luftpocketbildung zu vermeiden.
Die richtige Dimensionierung der Kalibriertanks für Ihre PVC-Rohr-Produktionslinie gewährleistet eine ausreichende Verweilzeit zur Stabilisierung des Materials. Die Rohre müssen ausreichend abkühlen, um ihre Form zu bewahren, während sie von der Linie zum Schneiden und Verpacken entfernt werden. Zu kleine Kalibriertanks zwingen das Material, zu schnell durch die Kühlzonen zu strömen, was zu verbleibenden inneren Spannungen führt. Zu große Kalibriertanks erzeugen Engpässe, die die Produktion verlangsamen. Eine optimierte PVC-Rohr-Produktionslinie stellt ein Gleichgewicht zwischen Kühlzeit und Durchsatz her und erreicht so sowohl Qualität als auch Effizienz.
FAQ
Was verursacht Durchmesserschwankungen bei Rohren einer PVC-Rohr-Produktionslinie?
Durchmesserschwankungen resultieren typischerweise aus Druckschwankungen, Temperaturinkonsistenzen, Instabilität der Schneckendrehzahl oder unzureichender Kühlzeit. Eine PVC-Rohr-Produktionsanlage, die unter Stauströmung (schnellen Druckänderungen) leidet, erzeugt Rohre mit welligen oder ovalen Querschnitten. Unregelmäßigkeiten bei der Fördergeschwindigkeit, Feuchtigkeitsaufnahme des Materials oder abgenutzte Schneckenflügel tragen ebenfalls zu Abweichungen in den Abmessungen bei. Eine systematische Fehlersuche – beginnend mit der Überprüfung der Temperatur, gefolgt von der Drucküberwachung und anschließend der Inspektion der Fördergeschwindigkeit – grenzt die Ursache ein und leitet gezielte Korrekturmaßnahmen an Ihrer PVC-Rohr-Produktionsanlage ein.
Wie häufig sollte eine Kalibrierung an einer PVC-Rohr-Produktionsanlage erfolgen?
Kalibrierpläne für eine PVC-Rohr-Produktionslinie hängen von der Produktionsmenge, Materialwechseln und Umgebungsbedingungen ab. Bei Hochvolumen-Operationen ist üblicherweise vierteljährlich die Genauigkeit der Thermoelemente, monatlich die Druckaufnehmer und wöchentlich die visuelle Inspektion der Schnecken- und Düsenkomponenten zu überprüfen. Eine PVC-Rohr-Produktionslinie, die mehrere Formulierungen verarbeitet, muss bei jedem Materialwechsel neu kalibriert werden. Umgebungsänderungen wie saisonale Feuchtigkeitschwankungen können Anpassungen der Trocknungsparameter oder der Trichtersteuerung an der PVC-Rohr-Produktionslinie erfordern.
Kann vorhandene PVC-Rohr-Produktionslinien-Ausrüstung für eine bessere Stabilität nachgerüstet werden?
Viele ältere PVC-Rohr-Produktionsanlagen können mit modernen Steuerungssystemen, besseren Thermoelementen, frequenzgesteuerten Antrieben und verbesserten Kühlsystemen aufgerüstet werden. Die Nachrüstung einer älteren PVC-Rohr-Produktionsanlage kostet in der Regel weniger als der Ersatz der gesamten Ausrüstung und führt gleichzeitig zu erheblichen Stabilitätsverbesserungen. Neue Schneckendesigns, die speziell für moderne Polymere optimiert sind, können bei vielen PVC-Rohr-Produktionsanlagen-Modellen in bestehende Zylinder eingebaut werden. Eine Beratung durch die Hersteller der Ausrüstung stellt sicher, dass Modifikationen an der PVC-Rohr-Produktionsanlage mit den strukturellen Möglichkeiten sowie den gesetzlichen und regulatorischen Anforderungen vereinbar sind.