
 EN


Bir işletme pVC boru üretim hattı yüksek hızlarda çalışmak, hassasiyet, tutarlılık ve derin teknik anlayış gerektirir. Ekstrüzyon kararlılığı, kaliteli ürün çıkışı ve üretim verimliliğinin temel taşını oluşturur. PVC boru üretim hattınız pVC boru üretim hattı uygun kararlılık kontrolleri olmadan çalıştığında, boyutsal tolerans hataları, yüzey kusurları ve malzeme kaybı kaçınılmaz sonuçlar haline gelir. Yüksek hızlı ekstrüzyon kararlılığını nasıl sağlayıp sürdürebileceğinizi anlamak, plastik boru pazarlarında rekabet avantajı elde etmeyi amaçlayan üreticiler için hayati öneme sahiptir.
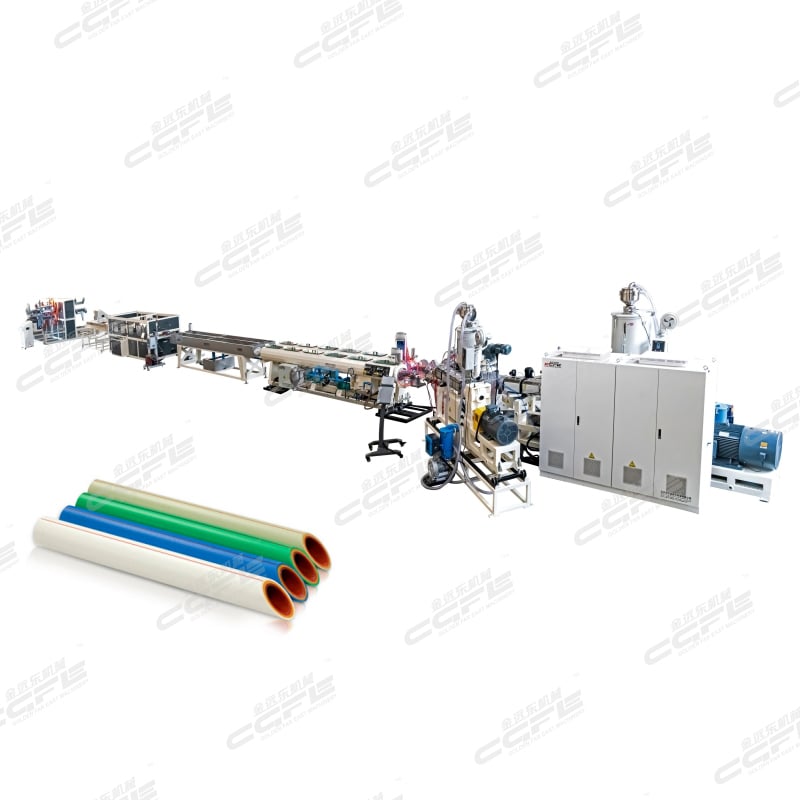
İyi tasarlanmış bir PVC boru üretim hattı, silindir sıcaklık profilleri, vida hızı, malzeme besleme oranları ve soğutma dinamikleri gibi çoklu değişkenleri aynı anda dengeler. Her faktör, diğerlerini karmaşık yollarla etkiler. Akışkanlık odasındaki basınç, çap dalgalanmalarına ve duvar kalınlığı değişimlerine neden olan akış dalgalanmalarını önlemek için sabit kalmalıdır. Silindir boyunca sıcaklık tutarlılığı, malzemenin bozulmasını önlerken doğru erimiş akış özelliklerinin sağlanmasını da sağlar. Bir PVC boru üretim hattında çalışan operatörler ve mühendisler, bu karşılıklı bağımlılıkları tanımalı; böylece sorun gidermeyi etkili bir şekilde gerçekleştirebilir ve yüksek hız koşullarında performansı optimize edebilirler.
Sıcaklık Kontrolü ve Termal Yönetim
Silindir Bölgesi Optimizasyonu
Sıcaklık kontrolü, herhangi bir PVC boru üretim hattında kararlılığın temelini oluşturur. Her silindir bölgesi, işlenmekte olan özel polimer formülasyonuna göre kesin sıcaklık ayar noktalarını korumalıdır. PPR reçineleri ve PVC bileşenleri farklı termal özelliklere sahip olduğundan, bir malzeme için tasarlanmış bir PVC boru üretim hattı, formülasyon değiştirildiğinde yeniden kalibre edilme gereği duyabilir. Yanlış silindir sıcaklıkları, tutarsız erimiş viskoziteye neden olur; bu da ekstrüzyon sürecini kararsız hale getirir ve bitmiş boruda çap değişikliklerine yol açar.
Besleme bölgesi, erken erimeyi ve malzeme köprülenmesini önlemek için genellikle daha düşük sıcaklıklarda çalışır. Sıkıştırma bölgesi, malzemeyi katı halden sıvı hale dönüştürür ve aşırı kayma ısınmasını önlemek için kalibre edilmelidir. Ölçüm bölgesi, sabit ergimiş durumu korur ve kalıba doğru tutarlı bir malzeme akışı sağlar. Modern bir PVC boru üretim hattı, her bölgeyi bağımsız olarak izlemek için çoklu termokupllar ve gerçek zamanlı geri bildirim sistemleri içerir. Sıcaklıklar kabul edilebilir sınırların dışına çıktığında kontrol sistemi operatörlere uyarı verir ve böylece kalite sorunları ortaya çıkmadan önce düzeltici önlemler alınabilir.
Kalıp Sıcaklık Yönetimi
Kalıp sıcaklığı, PVC boru üretim hattı performansı için kritik bir değişkendir. Kalıp, malzemenin çıkışta donmasını önlemek için yeterince sıcak olmalı, ancak reçinenin bozulmasını engellemek için aşırı ısınmamalıdır. Kalıp boyunca oluşan termal gradyanlar, eşit olmayan soğuma desenlerine neden olabilir ve bu da ekstrüde edilen boruda ovalite veya duvar kalınlığı tutarsızlıklarına yol açabilir. Gelişmiş kalıp sıcaklık kontrolüne sahip bir PVC boru üretim hattı, dar toleranslar içinde (genellikle ±2°C) kalıp yüzeyi sıcaklıklarını sabit tutmak için çoklu ısıtma kanalları ve hassas termostatlar kullanır.
Vida Hızı Yönetimi ve Besleme Hızı Hassasiyeti
Hız Stabilizasyon Teknikleri
Vida hızı, PVC boru üretim hattında ekstrüzyon hızını ve erimiş malzemenin tutarlılığını doğrudan etkiler. Yüksek hızlarda çalışma, herhangi bir kararsızlığı artırır; bu nedenle hassasiyet kritik öneme sahiptir. Değişken frekanslı sürücüler (VFD’ler), modern PVC boru üretim hattı ekipmanlarında gerçek zamanlı hız ayarlamasına olanak tanır ve basınç dalgalanmalarına milisaniye içinde tepki verir. Kalıp basıncı beklenmedik şekilde yükseldiğinde, vida hızını geçici olarak azaltmak geri basıncı azaltır ve malzeme bozulmasını veya ekipman üzerindeki yükü önler.
Sabit vida hızı, malzemenin silindir içinde kalış süresinin öngörülebilir olmasını sağlar ve böylece malzemenin eşit şekilde ısıtılmasını ve karıştırılmasını garanti eder. Hız dalgalanmaları yaşayan bir PVC boru üretim hattı, soğuma davranışları tutarsız olan borular üretir; bu da boyutsal sapmalara neden olur. Günümüzün modern PVC boru üretim hatlarında kullanılan gelişmiş kontrol sistemleri, ekstrüzyon basıncı ve malzeme akışı ile doğrudan ilişkili olan motor akım tüketimini izler. Akım tüketimi beklenen aralıkların dışına çıktığında, otomatik sistemler süreç dengesini korumak için vida hızını ayarlar.
Besleme Hızı Tutarlılığı
Malzeme besleyicisinin tutarlılığı, PVC boru üretim hattınızın tamamının işleyiş kararlılığını belirler. Hopper tıkanıklıkları, malzemenin sıkışması ve statik elektrik, malzemenin silindire sürekli akışını kesintiye uğratabilir. Reçine formülünüz için özel olarak kalibre edilen hacimsel besleyiciler, ortam nem oranı veya malzeme nem içeriği ne olursa olsun, tutarlı kütle akışını sağlar. Birden fazla formülasyon işleyen bir PVC boru üretim hattı için ayrı besleyicilerin kullanılması, çapraz kontaminasyonu ve kalibrasyon hatalarını önler.
Modern bir PVC boru üretim hattının namlusuna entegre edilen vakum havalandırma sistemleri, hapsedilen havayı ve nemi uzaklaştırarak boşlukların oluşmasını önler ve yoğun malzeme akışını sağlar. Yetersiz havalandırma, malzemenin plastikleşmesini bozar ve basınç dalgalanmalarına neden olur. Uygun şekilde tasarlanmış bir PVC boru üretim hattı, optimize edilmiş vida kanatçıklarına sahip vidalar, orantılı besleme bölümleri ve belirli polimerlere uygun sıkıştırma oranlarını içerir. Bu kombinasyon, hassas besleme hızı kontrolüyle birlikte, yüksek üretim hızlarında kararlı ekstrüzyonun temelini oluşturur.
Basınç İzleme ve Soğutma Sistemi Entegrasyonu
Gerçek Zamanlı Basınç Geri Bildirimi
PVC boru üretim hattınızda stratejik noktalara yerleştirilen ekstrüzyon basınç sensörleri, süreç kararlılığı hakkında anında geri bildirim sağlar. Kalıp basıncı, malzeme akışının tutarlılığını gösterir; ani artışlar veya düşüşler, malzemenin tıkanmasına kadar kalıbın daralmasına kadar çeşitli sorunları işaret eder. Boru gövdesi ve kalıp boyunca birden fazla basınç transdüseriyle donatılmış bir PVC boru üretim hattı, operatörlerin hangi bileşenin ayarlanması gerektiğini belirlemesine olanak tanır. Kısa zaman aralıklarında 20 bar veya daha fazla basınç dalgalanması, müdahale gerektiren bir kararsızlığı gösterir.
Alarm fonksiyonları, PVC boru üretim hattında basınçlar güvenli çalışma aralıklarını aştığında operatörlere uyarı verir. Bu güvenlik önlemleri, felaket boyutunda ekipman arızalarını ve malzeme kayıplarını önler. Üretim süreçleri boyunca basınç verilerinin izlenmesiyle ortaya çıkan eğilimler şunu gösterir: Basınçtaki kademeli artışlar kalıp kirliliğini işaret edebilirken, ani sıçramalar malzemenin tutarlılığında değişiklik veya besleme kesintilerini gösterebilir. Sistematik basınç izleme, ürün kalitesini etkilemeden sorunları önceden önlemeye yetenekli, kendini tanıyabilen bir sistem haline dönüştürür PVC boru üretim hattınızı.
Soğutma Hattı Tasarımı ve Performansı
Soğutma sistemleri, PVC boru üretim hattınızdan çıkan boruların boyutsal kararlılığını doğrudan etkiler. Su soğutma hatları, ekstrüde edilen boruyu eşit şekilde soğutmak için tutarlı sıcaklık ve akış hızı sağlamalıdır. Eşit olmayan soğutma, daha sonra depolama sırasında bükülme veya boyutsal değişimlere neden olan iç gerilmeler oluşturur. İyi mühendislikle tasarlanmış bir PVC boru üretim hattı, ±1°C tutarlılığı sağlayan sıcaklık kontrollü su sistemleri kullanır; akış hızları, kavitasyon veya hava cephesi oluşumunu önlemek amacıyla izlenir.
PVC boru üretim hattınızın hızına uygun olarak kalibre tanklarının boyutlandırılması, malzemenin stabilizasyonu için yeterli kalma süresini sağlar. Borular, kesim ve ambalaj amacıyla hattan çıkarılırken şekil korumak için yeterince soğumalıdır. Kalibre tanklarının çok küçük olması, malzemenin soğutma bölgelerinden zorla geçmesine neden olur ve bunun sonucunda iç gerilimler kalır. Kalibre tanklarının çok büyük olması ise üretimi yavaşlatan tıkanıklıklara yol açar. Optimize edilmiş bir PVC boru üretim hattı, soğutma süresi ile üretim kapasitesini dengeler ve hem kaliteyi hem de verimliliği sağlar.
SSS
Bir PVC boru üretim hattından çıkan borularda çap değişikliklerinin nedeni nedir?
Çap değişiklikleri genellikle basınç dalgalanmalarından, sıcaklık tutarsızlıklarından, vida hızının kararsızlığından veya yetersiz soğutma süresinden kaynaklanır. Dalgalanma (hızlı basınç değişimleri) yaşayan bir PVC boru üretim hattı, dalgalı veya oval kesitli borular üretir. Besleme hızı düzensizlikleri, malzemenin nem emmesi veya aşınmış vida kanatları da boyutsal sapmalara neden olur. Sıcaklık doğrulamasıyla başlayıp ardından basınç izlemesi ve besleme hızı incelemesiyle yapılan sistematik sorun giderme, nedeni daraltır ve PVC boru üretim hattınızda düzeltici eylemleri yönlendirir.
Bir PVC boru üretim hattında kalibrasyon ne sıklıkla yapılmalıdır?
Bir PVC boru üretim hattı için kalibrasyon programları, üretim hacmi, malzeme değişiklikleri ve çevresel koşullara bağlıdır. Yüksek hacimli işlemler genellikle termokupl doğruluğunun üç aylık, basınç transdüserlerinin aylık ve vida ile kalıp bileşenlerinin haftalık görsel denetimini gerektirir. Birden fazla formülasyon işleyen bir PVC boru üretim hattı, malzeme değiştirildiğinde yeniden kalibre edilmelidir. Mevsimsel nem değişimleri gibi çevresel değişiklikler, malzemenin kurutma parametreleri veya huni kontrolleri açısından PVC boru üretim hattı ayarlarının yapılması gerekebilir.
Mevcut PVC boru üretim hattı ekipmanları daha iyi kararlılık için yeniden donatılabilir mi?
Birçok eski PVC boru üretim hattı sistemi, modern kontrol sistemleri, daha iyi termokupllar, değişken frekanslı sürücüler ve geliştirilmiş soğutma sistemleriyle güncellenebilir. Eski bir PVC boru üretim hattının yenilenmesi, ekipmanların tamamıyla değiştirilmesinden genellikle daha az maliyetlidir ve aynı zamanda önemli ölçüde kararlılık iyileştirmeleri sağlar. Günümüzün polimerlerine özel olarak optimize edilmiş yeni vida tasarımları, birçok PVC boru üretim hattı modelinde mevcut silindirlere takılabilir. Ekipman üreticileriyle yapılan görüşmeler, PVC boru üretim hattı modifikasyonlarının yapısal kapasitelerle ve düzenleyici uyumluluk gereksinimleriyle uyumlu olmasını sağlar.