
 EN


การดำเนินการ สายการผลิตท่อ PVC ที่ความเร็วสูงต้องอาศัยความแม่นยำ ความสม่ำเสมอ และความเข้าใจเชิงเทคนิคที่ลึกซึ้ง ความมั่นคงของการอัดรีดถือเป็นรากฐานสำคัญของคุณภาพผลลัพธ์และประสิทธิภาพการผลิต เมื่อ สายการผลิตท่อ PVC ทำงานโดยไม่มีการควบคุมความมั่นคงที่เหมาะสม ปัญหาความคลาดเคลื่อนของขนาด ข้อบกพร่องบนผิวหน้า และของเสียจากวัสดุจะเกิดขึ้นอย่างหลีกเลี่ยงไม่ได้ การเข้าใจวิธีการบรรลุและรักษาความมั่นคงของการอัดรีดที่ความเร็วสูงจึงเป็นสิ่งจำเป็นสำหรับผู้ผลิตที่ต้องการสร้างข้อได้เปรียบในการแข่งขันในตลาดท่อพลาสติก
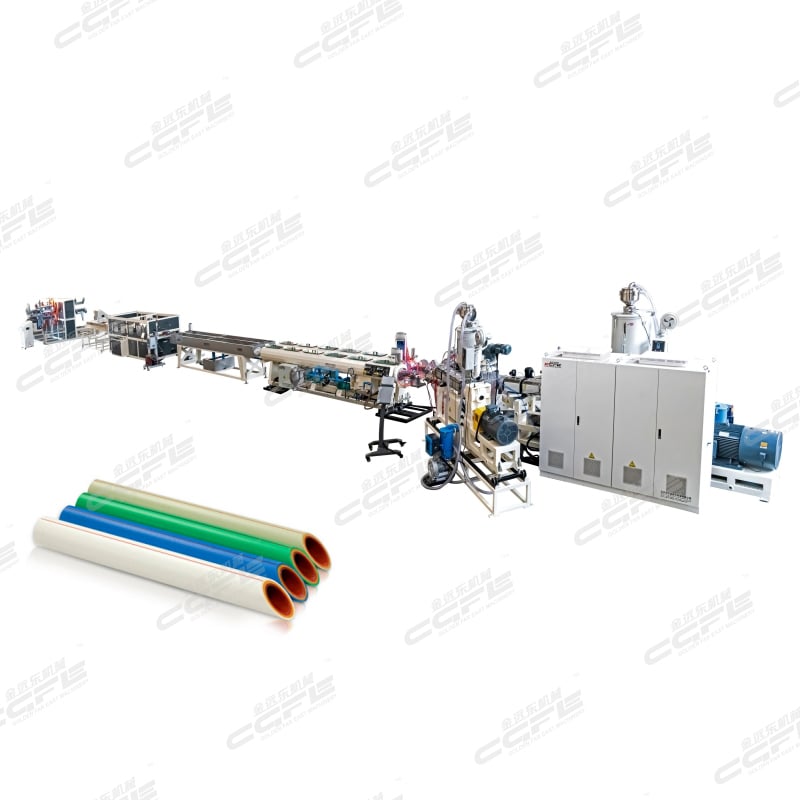
สายการผลิตท่อพีวีซีที่ออกแบบมาอย่างดี ต้องรักษาสมดุลของตัวแปรหลายประการพร้อมกัน ได้แก่ ช่วงอุณหภูมิของกระบอกสกรู ความเร็วของสกรู อัตราการป้อนวัสดุ และพลวัตของการระบายความร้อน แต่ละปัจจัยมีอิทธิพลต่อกันและกันอย่างซับซ้อน ความดันภายในห้องอัดรีดต้องคงที่เพื่อป้องกันไม่ให้เกิดการไหลผันผวน (surging) ซึ่งจะทำให้เส้นผ่านศูนย์กลางของท่อเปลี่ยนแปลง และความหนาของผนังท่อไม่สม่ำเสมอ การรักษาระดับอุณหภูมิให้สม่ำเสมอทั่วทั้งกระบอกสกรูจะช่วยป้องกันไม่ให้วัสดุเสื่อมคุณภาพ ขณะเดียวกันก็รับประกันคุณสมบัติการไหลของวัสดุหลอมเหลวให้เหมาะสม ผู้ปฏิบัติงานและวิศวกรที่ทำงานกับสายการผลิตท่อพีวีซีจำเป็นต้องเข้าใจความสัมพันธ์แบบพึ่งพาอาศัยกันเหล่านี้ เพื่อวิเคราะห์หาสาเหตุของปัญหาได้อย่างมีประสิทธิภาพ และปรับแต่งประสิทธิภาพของระบบให้เหมาะสมภายใต้สภาวะการผลิตที่มีความเร็วสูง
การควบคุมอุณหภูมิและการจัดการความร้อน
การปรับแต่งโซนกระบอกสกรู
การควบคุมอุณหภูมิเป็นพื้นฐานสำคัญของความมั่นคงในการผลิตท่อพีวีซี แต่ละโซนของบาร์เรลต้องรักษาค่าอุณหภูมิที่ตั้งไว้ให้แม่นยำตามสูตรโพลิเมอร์เฉพาะที่กำลังประมวลผล เรซินพีพีอาร์และสารประกอบพีวีซีมีลักษณะทางความร้อนที่แตกต่างกัน ดังนั้นสายการผลิตท่อพีวีซีที่ออกแบบมาสำหรับวัสดุชนิดหนึ่งอาจจำเป็นต้องปรับค่าใหม่เมื่อเปลี่ยนสูตร การตั้งค่าอุณหภูมิของบาร์เรลที่ไม่ถูกต้องจะทำให้ความหนืดของเนื้อหลอมไม่สม่ำเสมอ ซึ่งส่งผลให้กระบวนการอัดขึ้นรูปไม่มั่นคง และเกิดความแปรผันของเส้นผ่านศูนย์กลางในท่อสำเร็จรูป
โซนป้อนวัสดุมักทำงานที่อุณหภูมิต่ำกว่าเพื่อป้องกันการหลอมละลายก่อนกำหนดและการเกิดการอุดตันของวัสดุ โซนบีบอัดทำหน้าที่เปลี่ยนสถานะวัสดุจากของแข็งเป็นของเหลว และต้องปรับค่าให้แม่นยำเพื่อหลีกเลี่ยงความร้อนจากการเฉือนมากเกินไป โซนวัดอัตราการไหลรักษาระดับสภาวะของวัสดุที่หลอมละลายให้คงที่ และส่งผ่านวัสดุไปยังได (die) อย่างสม่ำเสมอ สายการผลิตท่อพีวีซีแบบทันสมัยประกอบด้วยเทอร์โมคัปเปิลหลายตัวและระบบแจ้งผลแบบเรียลไทม์ เพื่อตรวจสอบแต่ละโซนแยกกัน เมื่ออุณหภูมิเบี่ยงเบนออกจากช่วงที่ยอมรับได้ ระบบควบคุมจะแจ้งเตือนผู้ปฏิบัติงานทันที เพื่อให้สามารถดำเนินการแก้ไขก่อนที่ปัญหาคุณภาพจะเกิดขึ้น
การควบคุมอุณหภูมิแม่พิมพ์
อุณหภูมิของแม่พิมพ์เป็นตัวแปรสำคัญยิ่งต่อประสิทธิภาพของสายการผลิตท่อพีวีซี แม่พิมพ์ต้องรักษาอุณหภูมิให้สูงพอเพื่อป้องกันไม่ให้วัสดุแข็งตัวที่บริเวณทางออก แต่ก็ต้องไม่ร้อนเกินไปจนทำให้เรซินเสื่อมคุณภาพ ความต่างของอุณหภูมิทั่วผิวแม่พิมพ์อาจก่อให้เกิดรูปแบบการระบายความร้อนที่ไม่สม่ำเสมอ ส่งผลให้ท่อที่ขึ้นรูปมีลักษณะรี (ovality) หรือความหนาของผนังไม่สม่ำเสมอ สายการผลิตท่อพีวีซีที่มีระบบควบคุมอุณหภูมิแม่พิมพ์ขั้นสูงจะใช้ช่องทำความร้อนหลายช่องร่วมกับเทอร์โมสแตทที่แม่นยำ เพื่อรักษาอุณหภูมิผิวแม่พิมพ์ให้สม่ำเสมอภายในช่วงความคลาดเคลื่อนแคบมาก โดยทั่วไปอยู่ที่ ±2°C
การจัดการความเร็วของสกรูและการควบคุมอัตราการป้อนวัตถุดิบอย่างแม่นยำ
เทคนิคการคงความเร็วให้คงที่
ความเร็วของสกรูมีผลโดยตรงต่ออัตราการขึ้นรูปและคุณภาพของมวลหลอมในสายการผลิตท่อพีวีซี การทำงานที่ความเร็วสูงจะทำให้ความไม่เสถียรใดๆ ทวีความรุนแรงขึ้น จึงจำเป็นต้องควบคุมด้วยความแม่นยำสูง ไดรฟ์ความถี่แปรผัน (VFDs) ช่วยให้สามารถปรับความเร็วแบบเรียลไทม์ได้บนอุปกรณ์สายการผลิตท่อพีวีซีรุ่นใหม่ โดยตอบสนองต่อการเปลี่ยนแปลงของความดันภายในระยะเวลาไม่กี่มิลลิวินาที เมื่อความดันที่หัวฉีดเพิ่มสูงขึ้นอย่างไม่คาดคิด การลดความเร็วของสกรูลงชั่วคราวจะช่วยลดแรงดันย้อนกลับ และป้องกันไม่ให้วัสดุเสื่อมคุณภาพหรือเกิดภาระต่ออุปกรณ์
ความเร็วของสกรูที่สม่ำเสมอทำให้เวลาที่วัสดุอยู่ภายในกระบอกสูบ (residence time) คาดการณ์ได้ ซึ่งช่วยให้การให้ความร้อนและการผสมวัสดุมีความสม่ำเสมอ สายการผลิตท่อพีวีซีที่มีการเปลี่ยนแปลงความเร็วจะส่งผลให้ท่อที่ผลิตออกมามีพฤติกรรมการระบายความร้อนไม่สม่ำเสมอ จนเกิดการคลาดเคลื่อนของขนาด ระบบควบคุมขั้นสูงบนสายการผลิตท่อพีวีซีรุ่นใหม่จะตรวจสอบกระแสไฟฟ้าที่มอเตอร์ดึงใช้งาน ซึ่งมีความสัมพันธ์โดยตรงกับแรงดันการอัดรีดและอัตราการไหลของวัสดุ เมื่อกระแสไฟฟ้าที่ดึงใช้งานเบี่ยงเบนจากช่วงที่คาดไว้ ระบบอัตโนมัติจะปรับความเร็วของสกรูเพื่อรักษาสมดุลของกระบวนการ
ความสม่ำเสมอของอัตราการป้อนวัสดุ
ความสม่ำเสมอของเครื่องป้อนวัสดุส่งผลโดยตรงต่อความมั่นคงในการดำเนินงานของสายการผลิตท่อพีวีซีทั้งระบบ ปัญหาเช่น การเกิดสะพานวัสดุในถังเก็บ (hopper bridges) การอัดแน่นของวัสดุ และไฟฟ้าสถิตย์ อาจทำให้การไหลของวัสดุเข้าสู่กระบอกสูบไม่ต่อเนื่อง ทั้งนี้ เครื่องป้อนแบบปริมาตร (volumetric feeders) ที่ปรับค่าการสอบเทียบให้สอดคล้องกับสูตรเรซินเฉพาะของท่าน จะช่วยรับประกันการไหลของมวลวัสดุอย่างสม่ำเสมอ แม้ในสภาวะความชื้นแวดล้อมหรือความชื้นของวัสดุที่เปลี่ยนแปลงไป สำหรับสายการผลิตท่อพีวีซีที่ประมวลผลสูตรวัสดุหลายชนิดพร้อมกัน การจัดเตรียมเครื่องป้อนแยกต่างหากสำหรับแต่ละสูตรจะช่วยป้องกันการปนเปื้อนข้ามและข้อผิดพลาดจากการสอบเทียบ
ระบบระบายสุญญากาศที่ติดตั้งอยู่ภายในกระบอกของสายการผลิตท่อพีวีซีแบบทันสมัย ทำหน้าที่ขจัดอากาศและไอน้ำที่ติดค้างออกไป ซึ่งช่วยป้องกันการเกิดโพรงว่าง และรับประกันการไหลของวัสดุอย่างแน่นหนา การระบายอากาศที่ไม่เพียงพอจะส่งผลเสียต่อกระบวนการพลาสติกิเซชันของวัสดุ และก่อให้เกิดแรงดันผันผวนอย่างฉับพลัน สายการผลิตท่อพีวีซีที่ออกแบบมาอย่างเหมาะสมจะใช้สกรูที่มีลักษณะเกลียวที่ปรับแต่งให้เหมาะสม พร้อมส่วนป้อนที่สัดส่วนถูกต้อง และอัตราส่วนการบีบอัดที่สอดคล้องกับพอลิเมอร์เฉพาะแต่ละชนิด การผสมผสานองค์ประกอบเหล่านี้เข้าด้วยกัน ร่วมกับการควบคุมอัตราการป้อนวัสดุอย่างแม่นยำ จึงเป็นรากฐานสำคัญสำหรับการอัดรีดอย่างมั่นคงในอัตราความเร็วสูง
การติดตามตรวจสอบแรงดันและการผสานรวมระบบระบายความร้อน
ข้อมูลตอบกลับแรงดันแบบเรียลไทม์
เซ็นเซอร์วัดแรงดันแบบอัดรีดที่ติดตั้งไว้ ณ ตำแหน่งยุทธศาสตร์บนสายการผลิตท่อพีวีซีของท่าน จะให้ข้อมูลย้อนกลับทันทีเกี่ยวกับความมั่นคงของกระบวนการ แรงดันที่หัวแม่พิมพ์บ่งชี้ถึงความสม่ำเสมอของการไหลของวัสดุ ขณะที่การเพิ่มขึ้นหรือลดลงอย่างฉับพลันอาจบ่งชี้ถึงปัญหาต่าง ๆ ตั้งแต่การเกิดก้อนวัสดุค้างในระบบไปจนถึงสิ่งกีดขวางที่หัวแม่พิมพ์ สายการผลิตท่อพีวีซีที่ติดตั้งทรานสดิวเซอร์วัดแรงดันหลายตัวตามแนวกระบอกสูบและหัวแม่พิมพ์ จะช่วยให้ผู้ปฏิบัติงานระบุได้ว่าส่วนประกอบใดจำเป็นต้องปรับแต่ง การสั่นของแรงดันที่มีขนาด 20 บาร์หรือมากกว่านั้นภายในช่วงเวลาสั้น ๆ บ่งชี้ถึงความไม่มั่นคงของกระบวนการ ซึ่งจำเป็นต้องดำเนินการแก้ไขทันที
ฟังก์ชันแจ้งเตือนบนสายการผลิตท่อพีวีซี จะแจ้งเตือนผู้ปฏิบัติงานเมื่อความดันเกินขอบเขตการดำเนินงานที่ปลอดภัย ระบบป้องกันเหล่านี้ช่วยป้องกันไม่ให้เกิดความล้มเหลวของอุปกรณ์อย่างรุนแรง และลดการสูญเสียวัสดุ การติดตามข้อมูลความดันตลอดระยะเวลาการผลิตช่วยเปิดเผยรูปแบบต่าง ๆ เช่น ความดันที่เพิ่มขึ้นอย่างค่อยเป็นค่อยไปอาจบ่งชี้ว่าหัวฉีดเกิดการสะสมสิ่งสกปรก ในขณะที่ความดันพุ่งขึ้นอย่างฉับพลันอาจแสดงถึงการเปลี่ยนแปลงความสม่ำเสมอของวัสดุ หรือการหยุดชะงักของการป้อนวัสดุ การตรวจสอบความดันอย่างเป็นระบบทำให้สายการผลิตท่อพีวีซีของคุณกลายเป็นระบบที่สามารถวินิจฉัยตนเองได้ และสามารถป้องกันปัญหาต่าง ๆ ก่อนที่จะส่งผลกระทบต่อคุณภาพของผลิตภัณฑ์
การออกแบบและประสิทธิภาพของสายการระบายความร้อน
ระบบระบายความร้อนส่งผลโดยตรงต่อความมั่นคงของขนาดท่อที่ออกจากสายการผลิตท่อพีวีซี สายระบายความร้อนด้วยน้ำจำเป็นต้องรักษาอุณหภูมิและอัตราการไหลให้สม่ำเสมอ เพื่อให้ท่อที่ผ่านกระบวนการอัดขึ้นรูปเย็นตัวอย่างสม่ำเสมอ การระบายความร้อนที่ไม่สม่ำเสมอก่อให้เกิดแรงเครียดภายใน ซึ่งต่อมาจะทำให้ท่อบิดเบี้ยวหรือเปลี่ยนแปลงขนาดระหว่างการจัดเก็บในคลังสินค้า สายการผลิตท่อพีวีซีที่ออกแบบมาอย่างดีใช้ระบบน้ำที่ควบคุมอุณหภูมิได้ ซึ่งรักษาความแม่นยำไว้ที่ ±1°C และตรวจสอบอัตราการไหลอย่างต่อเนื่องเพื่อป้องกันปรากฏการณ์การกัดกร่อนจากฟองอากาศ (cavitation) หรือการเกิดช่องว่างของอากาศ
การปรับขนาดถังสอบเทียบให้เหมาะสมกับความเร็วของสายการผลิตท่อพีวีซี จะช่วยให้วัสดุมีเวลาอยู่ในถังเพียงพอสำหรับการคงตัว ท่อจำเป็นต้องเย็นลงอย่างเพียงพอเพื่อรักษาทรงตัวขณะถูกดึงออกจากสายการผลิตเพื่อตัดและบรรจุหีบห่อ หากถังสอบเทียบมีขนาดเล็กเกินไป จะทำให้วัสดุไหลผ่านโซนทำความเย็นอย่างรวดเร็ว ส่งผลให้เกิดแรงเครียดภายในที่ยังค้างอยู่ แต่หากถังสอบเทียบมีขนาดใหญ่เกินไป ก็จะก่อให้เกิดจุดคับคั่นที่ชะลอการผลิต ดังนั้น สายการผลิตท่อพีวีซีที่ได้รับการปรับแต่งอย่างเหมาะสมจึงต้องสมดุลระหว่างระยะเวลาการทำความเย็นกับอัตราการผลิต เพื่อให้บรรลุทั้งคุณภาพและความคล่องตัว
คำถามที่พบบ่อย
สาเหตุใดที่ทำให้เส้นผ่านศูนย์กลางของท่อจากสายการผลิตท่อพีวีซีมีความแปรปรวน
ความแปรผันของเส้นผ่านศูนย์กลางมักเกิดจากความผันผวนของแรงดัน อุณหภูมิที่ไม่สม่ำเสมอ ความเร็วของสกรูที่ไม่คงที่ หรือเวลาการระบายความร้อนไม่เพียงพอ สายการผลิตท่อพีวีซีที่ประสบปัญหาการกระเพื่อม (การเปลี่ยนแปลงแรงดันอย่างรวดเร็ว) จะผลิตท่อที่มีหน้าตัดเป็นคลื่นหรือรูปไข่ ความไม่สม่ำเสมอของอัตราการป้อนวัสดุ การดูดซับความชื้นของวัสดุ หรือใบสกรูที่สึกหรอก็ล้วนเป็นสาเหตุให้เกิดความคลาดเคลื่อนของขนาดเช่นกัน การวิเคราะห์หาสาเหตุอย่างเป็นระบบ โดยเริ่มจากการตรวจสอบอุณหภูมิ ตามด้วยการติดตามแรงดัน และสุดท้ายคือการตรวจสอบอัตราการป้อนวัสดุ จะช่วยระบุสาเหตุที่แท้จริงและชี้แนะแนวทางแก้ไขสำหรับสายการผลิตท่อพีวีซีของท่าน
ควรทำการสอบเทียบอุปกรณ์บนสายการผลิตท่อพีวีซีบ่อยแค่ไหน
ตารางการสอบเทียบสำหรับสายการผลิตท่อพีวีซีขึ้นอยู่กับปริมาณการผลิต การเปลี่ยนวัสดุ และสภาวะแวดล้อม การดำเนินงานที่มีปริมาณสูงมักต้องตรวจสอบความแม่นยำของเทอร์โมคัปเปิลทุกสามเดือน ตรวจสอบตัวแปลงสัญญาณความดันทุกเดือน และตรวจสอบด้วยตาเปล่าส่วนประกอบสกรูและได (die) ทุกสัปดาห์ สายการผลิตท่อพีวีซีที่ประมวลผลสูตรต่าง ๆ จำเป็นต้องทำการสอบเทียบใหม่ทุกครั้งที่เปลี่ยนวัสดุ สภาวะแวดล้อมที่เปลี่ยนไป เช่น การเปลี่ยนแปลงความชื้นตามฤดูกาล อาจจำเป็นต้องปรับพารามิเตอร์การอบแห้งวัสดุหรือการควบคุมถังเก็บ (hopper) ของสายการผลิตท่อพีวีซี
สามารถติดตั้งอุปกรณ์ที่มีอยู่ในสายการผลิตท่อพีวีซีให้มีความมั่นคงมากขึ้นได้หรือไม่
ระบบสายการผลิตท่อพีวีซีรุ่นเก่าจำนวนมากสามารถอัปเกรดได้ด้วยระบบควบคุมสมัยใหม่ ไส้เทอร์โมคัปเปิลที่มีประสิทธิภาพสูงขึ้น ไดรฟ์ความถี่แปรผัน (VFD) และระบบระบายความร้อนที่ดีขึ้น การปรับปรุงระบบสายการผลิตท่อพีวีซีรุ่นเก่ามักมีต้นทุนต่ำกว่าการเปลี่ยนอุปกรณ์ทั้งหมด แต่ให้ผลลัพธ์ในด้านความเสถียรที่ดีขึ้นอย่างชัดเจน สามารถติดตั้งเกลียวแบบใหม่ที่ออกแบบมาให้เหมาะสมกับพอลิเมอร์รุ่นปัจจุบันลงในกระบอกสูบที่มีอยู่แล้วได้สำหรับโมเดลสายการผลิตท่อพีวีซีหลายรุ่น การปรึกษากับผู้ผลิตอุปกรณ์จะช่วยให้มั่นใจได้ว่าการปรับปรุงสายการผลิตท่อพีวีซีจะสอดคล้องกับขีดความสามารถเชิงโครงสร้างและข้อกำหนดด้านกฎระเบียบ