
 EN


کار کردن خط تولید لوله های PVC با سرعت بالا نیازمند دقت، پایداری و درک فنی عمیق است. پایداری اکستروژن ستون فقرات خروجی با کیفیت و کارایی تولید محسوب میشود. وقتی خط تولید لوله های PVC در صورتی که کنترلهای مناسب پایداری اعمال نشود، انحرافات ابعادی، عیوب سطحی و هدررفت مواد اجتنابناپذیر خواهند بود. درک نحوه دستیابی به پایداری تراوش با سرعت بالا و حفظ آن برای تولیدکنندگانی که به دنبال مزیت رقابتی در بازار لولههای پلاستیکی هستند، ضروری است.
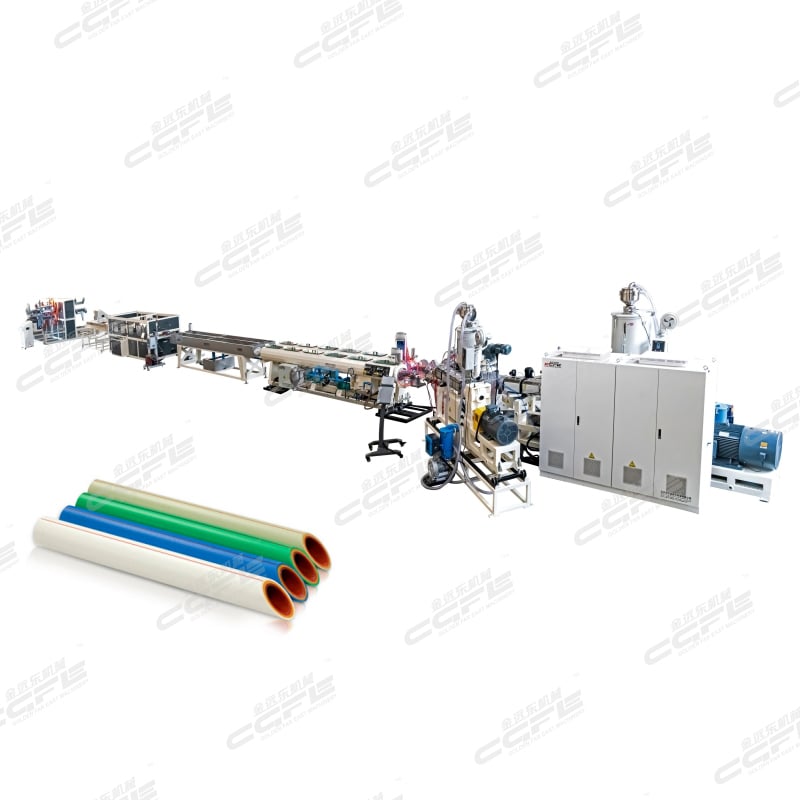
یک خط تولید لوله پیویسی بهخوبی طراحیشده، متغیرهای متعددی را بهطور همزمان تنظیم میکند: پروفیل دمای سیلندر، سرعت پیچ، نرخ تغذیه مواد و پویایی سردکردن. هر یک از این عوامل بهشکلی پیچیده بر دیگران تأثیر میگذارند. فشار داخل محفظه تراوش باید ثابت باقی بماند تا از پدیده جریان نامنظم (سورژینگ) جلوگیری شود؛ زیرا این پدیده منجر به نوسانات قطر و تغییرات ضخامت دیواره میشود. ثبات دما در سراسر سیلندر از تخریب ماده جلوگیری میکند و در عین حال ویژگیهای مناسب جریان مذاب را تضمین مینماید. اپراتورها و مهندسانی که با خط تولید لوله پیویسی کار میکنند، باید این وابستگیهای متقابل را تشخیص دهند تا بتوانند بهطور مؤثر عیبیابی کنند و عملکرد را در شرایط سرعت بالا بهینهسازی نمایند.
کنترل دما و مدیریت حرارتی
بهینهسازی منطقهٔ استوانهای
کنترل دما پایهٔ پایداری در هر خط تولید لولهٔ پیویسی است. هر منطقهٔ استوانهای باید دمای دقیق تعیینشده را بر اساس فرمولاسیون خاص پلیمری که در حال پردازش است، حفظ کند. رزینهای پیپیآر و ترکیبات پیویسی ویژگیهای حرارتی متفاوتی دارند؛ بنابراین خط تولید لولهٔ پیویسی که برای یک ماده طراحی شده، ممکن است هنگام تغییر فرمولاسیون نیاز به تنظیم مجدد داشته باشد. دمای نادرست استوانهها منجر به ویسکوزیتهٔ ذوب نامنظم میشود که فرآیند اکسترود را ناپایدار کرده و باعث تغییرات قطری در لولهٔ نهایی میگردد.
منطقهٔ تغذیه معمولاً در دماهای پایینتری کار میکند تا از ذوب زودهنگام و ایجاد پل ماده جلوگیری شود. منطقهٔ فشردهسازی، ماده را از حالت جامد به مایع تبدیل میکند و باید با دقت تنظیم شود تا گرمای برشی بیش از حد پیش نیاید. منطقهٔ اندازهگیری، شرایط ذوب را ثابت نگه میدارد و جریان مادهٔ یکنواختی را به سمت قالب هدایت میکند. یک خط تولید مدرن لولهٔ پیویسی شامل چندین ترموکوپل و سیستمهای بازخورد بلادرنگ است که هر منطقه را بهطور مستقل نظارت میکنند. هنگامی که دماها از محدودهٔ مجاز خارج میشوند، سیستم کنترل به اپراتورها هشدار میدهد تا اقدام اصلاحی قبل از ظهور مشکلات کیفی انجام شود.
مدیریت دمای قالب
دماي قالب عاملی کليدی برای عملکرد خط تولید لولههای پیویسی است. قالب باید بهاندازهای گرم باشد که از انجماد ماده در خروجی جلوگیری شود، اما همزمان بهاندازهای سرد باشد که از تخریب رزین جلوگیری کند. گرادیانهای حرارتی در سراسر قالب میتوانند الگوهای سردشدن نامتعادل ایجاد کنند و منجر به بیضویشدن یا ناهماهنگی در ضخامت دیواره لولهی اکسترودشده شوند. خط تولید لولههای پیویسی با کنترل پیشرفتهی دمای قالب از چندین کانال گرمایشی و ترموستاتهای دقیق برای حفظ دمای یکنواخت روی صفحهی قالب در محدودههای باریکی (معمولاً ±۲ درجهی سانتیگراد) استفاده میکند.
مدیریت سرعت پیچ و دقت نرخ تغذیه
روشهای تثبیت سرعت
سرعت پیچ مستقیماً بر نرخ اکستروژن و یکنواختی مذاب در خط تولید لولههای پیویسی تأثیر میگذارد. کارکرد با سرعت بالا هرگونه ناپایداری را تشدید میکند و دقت را حیاتی میسازد. درایوهای فرکانس متغیر (VFD) امکان تنظیم بلادرنگ سرعت را در تجهیزات مدرن خط تولید لولههای پیویسی فراهم میکنند و در عرض چند میلیثانیه به نوسانات فشار واکنش نشان میدهند. هنگامی که فشار دای بهصورت غیرمنتظره افزایش مییابد، کاهش موقت سرعت پیچ فشار معکوس را کاهش داده و از تخریب ماده یا فشار بیش از حد بر تجهیزات جلوگیری میکند.
سرعت یکنواخت پیچ، زمان اقامت قابل پیشبینی را درون سیلندر تضمین میکند و به همین ترتیب گرمشدن و اختلاط یکنواخت مواد را فراهم میسازد. خط تولید لولههای پیویسی که با نوسانات سرعت مواجه میشود، لولههایی با رفتار سردشدن نامنظم تولید میکند که منجر به انحراف ابعادی میگردد. سیستمهای کنترل پیشرفته در نصبهای مدرن خط تولید لولههای پیویسی، جریان مصرفی موتور را نظارت میکنند که این جریان بهطور مستقیم با فشار اکسترودر و جریان مواد مرتبط است. هنگامی که جریان مصرفی از محدودههای مورد انتظار خارج میشود، سیستمهای خودکار سرعت پیچ را تنظیم میکنند تا تعادل فرآیند حفظ شود.
ثبات نرخ تغذیه
ثبات عملکرد خط تولید لولههای پیویسی به ثبات تغذیهکنندهٔ مواد وابسته است. پلزدن در هاپر، فشردگی مواد و برقآوری ساکن میتوانند جریان پیوستهٔ مواد را به داخل سیلندر مختل کنند. تغذیهکنندههای حجمی که بهطور خاص برای فرمولاسیون رزین شما تنظیم شدهاند، جریان جرمی یکنواختی را حتی در شرایط مختلف رطوبت محیط یا میزان رطوبت مواد تضمین میکنند. برای خط تولید لولههای پیویسی که چندین فرمولاسیون را پردازش میکند، استفاده از تغذیهکنندههای جداگانه، آلودگی متقابل و خطاهای تنظیم را جلوگیری میکند.
سیستمهای تخلیه خلأ که در بدنه خط تولید مدرن لولههای پیویسی جاسازی شدهاند، هوا و رطوبت محبوسشده را حذف میکنند و از ایجاد حفرهها جلوگیری کرده و جریان متراکم مواد را تضمین میکنند. تخلیه ناکافی، پلاستیکشدن مواد را تحت تأثیر قرار داده و باعث افزایش ناگهانی فشار میشود. خط تولید لولههای پیویسی بهدرستی طراحیشده، شامل پیچهایی با پروپلرِ بهینهشده، بخشهای تغذیهای متناسب و نسبتهای فشردگیای است که با پلیمرهای خاصی تطبیق داده شدهاند. این ترکیب، همراه با کنترل دقیق نرخ تغذیه، پایهای برای اکسترودر پایدار در سرعتهای بالای تولید ایجاد میکند.
یکپارچهسازی سیستم نظارت بر فشار و سیستم خنککننده
بازخورد فشار بهصورت زمان واقعی
سنسورهای فشار اکستروژن که در مکانهای استراتژیک روی خط تولید لولههای پیویسی قرار گرفتهاند، بازخورد فوری دربارهٔ پایداری فرآیند ارائه میدهند. فشار دای نشاندهندهٔ ثبات جریان مواد است؛ افزایش یا کاهش ناگهانی آن نشاندهندهٔ مشکلاتی از جمله تشکیل پل ماده یا محدودیت در دای است. خط تولید لولههای پیویسی که مجهز به چندین ترانسدیوسر فشار در سراسر بدنه و دای باشد، به اپراتوران امکان میدهد تا تعیین کنند کدام مؤلفه نیاز به تنظیم دارد. نوسانات فشار بیش از ۲۰ بار در بازههای زمانی کوتاه، نشاندهندهٔ ناپایداری است که مداخلهٔ فوری را ضروری میسازد.
عملکرد هشدار در خط تولید لولههای پیویسی، کارگران را زمانی که فشارها از محدودهٔ ایمن عملیاتی فراتر میروند، مطلع میسازد. این اقدامات ایمنی از خرابیهای فاجعهبار تجهیزات و هدررفت مواد جلوگیری میکنند. بررسی روند دادههای فشار در طول نوبتهای تولید، الگوها را آشکار میسازد: افزایش تدریجی فشار ممکن است نشاندهندهٔ آلودگی سرآهنگ باشد، درحالیکه افزایش ناگهانی فشار به تغییر در یکنواختی ماده یا قطع شدن تغذیه اشاره دارد. نظارت سیستماتیک بر فشار، خط تولید لولههای پیویسی شما را به یک سیستم خودتشخیصدهنده تبدیل میکند که قادر است مشکلات را پیش از اینکه بر کیفیت محصول تأثیر بگذارند، پیشبینی و جلوگیری کند.
طراحی و عملکرد خط خنککننده
سیستمهای خنککننده بهطور مستقیم بر پایداری ابعادی لولههای خروجی خط تولید لولههای پیویسی شما تأثیر میگذارند. خطوط خنککننده با آب باید دمای ثابت و نرخ جریان یکنواختی را حفظ کنند تا لولهی اکسترودشده بهصورت یکنواخت خنک شود. خنکسازی نامتعادل، تنشهای داخلی ایجاد میکند که بعداً در طول انبارداری باعث تابخوردگی یا تغییرات ابعادی میشوند. یک خط تولید لولههای پیویسی با طراحی مناسب از سیستمهای آب کنترلشدهی دمایی استفاده میکند که ثبات ±۱ درجهی سانتیگراد را تضمین کنند و نرخ جریان آنها بهگونهای نظارت میشود که از ایجاد حفرهزدگی یا حبابهای هوا جلوگیری شود.
تنظیم دقیق اندازهی مخازن کالیبراسیون برای سرعت خط تولید لولههای PVC، زمان اقامت مناسبی را برای پایدارسازی مواد تضمین میکند. لولهها باید بهاندازهی کافی خنک شوند تا در هنگام خارجشدن از خط برای برش و بستهبندی، شکل خود را حفظ کنند. استفاده از مخازن کالیبراسیون کوچکتر از حد لازم، باعث عبور اجباری مواد از مناطق خنککننده و ایجاد تنشهای داخلی باقیمانده میشود. از سوی دیگر، استفاده از مخازن بزرگتر از حد لازم، گلوگاههایی ایجاد میکند که سرعت تولید را کاهش میدهد. یک خط تولید لولههای PVC بهینهشده، مدت زمان خنکسازی را با ظرفیت تولید متعادل میکند و هم کیفیت و هم کارایی را تأمین مینماید.
پرسشهای متداول
علت تغییرات قطر لولهها در خط تولید لولههای PVC چیست؟
تغییرات قطر معمولاً ناشی از نوسانات فشار، ناهماهنگیهای دما، ناپایداری سرعت پیچ یا زمان سردکردن ناکافی است. خط تولید لولههای PVC که با پدیدهٔ «سورژ» (تغییرات سریع فشار) مواجه میشود، لولههایی با مقاطع عرضی موجدار یا بیضوی تولید میکند. نامنظم بودن نرخ تغذیه، جذب رطوبت توسط ماده یا سایش پرههای پیچ نیز به انحراف ابعادی کمک میکنند. عیبیابی منظم که ابتدا با بررسی دما، سپس پایش فشار و در نهایت بازرسی نرخ تغذیه آغاز میشود، علت را محدود کرده و اقدامات اصلاحی مناسب را در خط تولید لولههای PVC شما هدایت میکند.
کالیبراسیون در خط تولید لولههای PVC چندبار در زمان باید انجام شود؟
برنامههای کالیبراسیون خط تولید لولههای پیویسی به حجم تولید، تغییرات مواد و شرایط محیطی بستگی دارد. در عملیات با حجم بالا معمولاً صحت ترموکوپلها را هر سه ماه یکبار، سنسورهای فشار را ماهانه و بازرسیهای بصری از اجزای پیچ و دای برای هفتهای یکبار انجام میدهند. خط تولید لولههای پیویسی که چندین فرمولاسیون مختلف را پردازش میکند، هر زمان که مواد عوض میشوند نیاز به کالیبراسیون مجدد دارد. تغییرات محیطی مانند نوسانات رطوبت فصلی ممکن است نیاز به تنظیم پارامترهای خشککردن ماده یا کنترلهای هوپر در خط تولید لولههای پیویسی داشته باشد.
آیا تجهیزات موجود خط تولید لولههای پیویسی را میتوان برای افزایش پایداری آنها ارتقا داد؟
بسیاری از سیستمهای قدیمی خط تولید لولههای پیویسی را میتوان با کنترلکنندههای مدرن، ترموکوپلهای بهتر، درایوهای فرکانس متغیر و سیستمهای خنککننده بهبودیافته ارتقا داد. معمولاً هزینه بازسازی یک خط تولید لولههای پیویسی قدیمی کمتر از هزینه جایگزینی تجهیزات است، در عین حال بهبود قابل توجهی در پایداری ایجاد میکند. طراحیهای جدید پیچ که برای پلیمرهای امروزی بهینهسازی شدهاند، را میتوان در بارلهای موجود بسیاری از مدلهای خط تولید لولههای پیویسی نصب کرد. مشورت با سازندگان تجهیزات اطمینان حاصل میکند که اصلاحات خط تولید لولههای پیویسی با قابلیتهای ساختاری و الزامات انطباق نظارتی هماهنگ باشند.