
 EN


Vận hành một dòng sản xuất ống PVC ở tốc độ cao đòi hỏi độ chính xác, tính nhất quán và sự am hiểu kỹ thuật sâu sắc. Độ ổn định ép đùn là nền tảng cho chất lượng sản phẩm đầu ra và hiệu quả sản xuất. Khi dòng sản xuất ống PVC vận hành mà không có các biện pháp kiểm soát ổn định phù hợp, các sai lệch về dung sai kích thước, khuyết tật bề mặt và hao hụt vật liệu sẽ trở thành những hệ quả tất yếu. Việc hiểu rõ cách đạt được và duy trì độ ổn định ép đùn ở tốc độ cao là điều thiết yếu đối với các nhà sản xuất nhằm tạo lợi thế cạnh tranh trên thị trường ống nhựa.
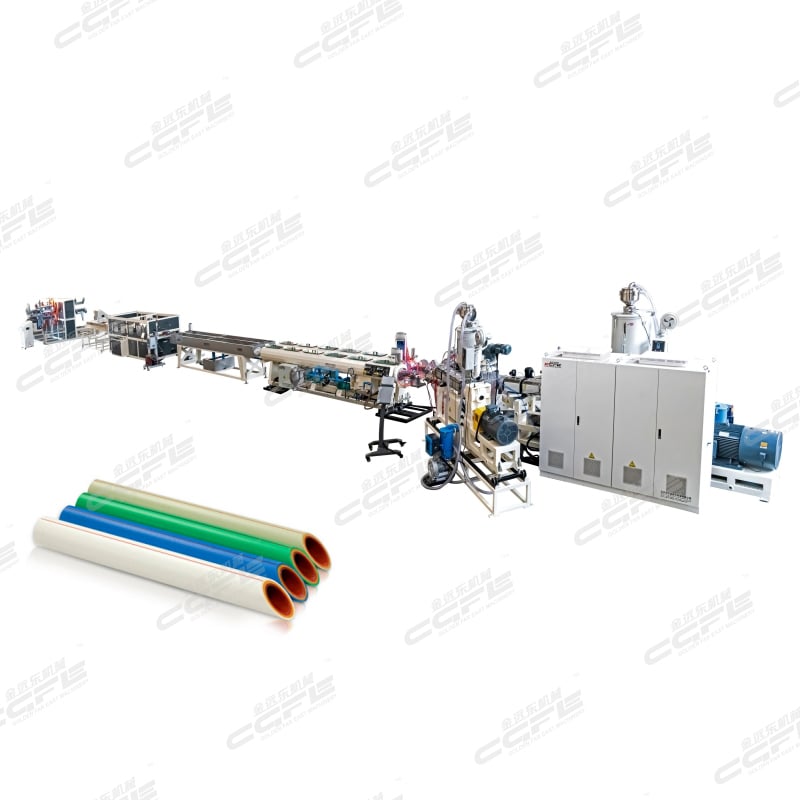
Một dây chuyền sản xuất ống PVC được thiết kế kỹ lưỡng cần cân bằng đồng thời nhiều biến số: hồ sơ nhiệt độ buồng nung, tốc độ trục vít, tốc độ cấp liệu và động lực làm mát. Mỗi yếu tố đều ảnh hưởng lẫn nhau theo những cách phức tạp. Áp suất trong buồng ép đùn phải duy trì ổn định để tránh hiện tượng dao động áp suất (surging), vốn gây ra sự thay đổi đường kính và độ dày thành ống. Việc duy trì độ đồng nhất về nhiệt độ dọc theo buồng nung giúp ngăn ngừa suy giảm vật liệu đồng thời đảm bảo đặc tính chảy nóng phù hợp. Các vận hành viên và kỹ sư làm việc với dây chuyền sản xuất ống PVC cần nhận thức rõ những mối quan hệ phụ thuộc lẫn nhau này để chẩn đoán sự cố hiệu quả và tối ưu hóa hiệu suất trong điều kiện vận hành tốc độ cao.
Điều khiển Nhiệt độ và Quản lý Nhiệt
Tối ưu hóa vùng buồng nung
Kiểm soát nhiệt độ tạo thành nền tảng cho sự ổn định trên mọi dây chuyền sản xuất ống PVC. Mỗi vùng thân máy ép đùn phải duy trì chính xác các điểm đặt nhiệt độ dựa trên công thức polymer cụ thể đang được xử lý. Nhựa PPR và hỗn hợp PVC có đặc tính nhiệt khác nhau, do đó một dây chuyền sản xuất ống PVC được thiết kế cho vật liệu này có thể yêu cầu hiệu chuẩn lại khi chuyển sang công thức khác. Nhiệt độ thân máy ép đùn không đúng sẽ dẫn đến độ nhớt chảy không đồng nhất, làm mất ổn định quá trình ép đùn và gây ra sự biến đổi đường kính ở ống thành phẩm.
Vùng cấp liệu thường hoạt động ở nhiệt độ thấp hơn để ngăn chặn hiện tượng nóng chảy sớm và hiện tượng vật liệu bị tắc nghẽn. Vùng nén chuyển đổi vật liệu từ trạng thái rắn sang trạng thái lỏng và phải được hiệu chuẩn cẩn thận nhằm tránh hiện tượng gia nhiệt do lực cắt quá mức. Vùng đo lường duy trì điều kiện nóng chảy ổn định và cung cấp dòng vật liệu đồng đều hướng về khuôn. Một dây chuyền sản xuất ống PVC hiện đại tích hợp nhiều cặp nhiệt điện và các hệ thống phản hồi thời gian thực để giám sát từng vùng một cách độc lập. Khi nhiệt độ lệch khỏi dải dung sai cho phép, hệ thống điều khiển sẽ cảnh báo người vận hành, giúp thực hiện hành động điều chỉnh kịp thời trước khi phát sinh vấn đề về chất lượng.
Quản lý nhiệt độ khuôn
Nhiệt độ khuôn là một biến số quan trọng đối với hiệu suất dây chuyền sản xuất ống PVC. Khuôn phải luôn đủ nóng để ngăn vật liệu bị đông cứng tại đầu ra, nhưng cũng phải đủ mát để tránh sự phân hủy nhựa. Các gradient nhiệt trên khuôn có thể tạo ra các mô hình làm mát không đồng đều, dẫn đến hiện tượng méo (ovality) hoặc độ dày thành ống không nhất quán trong quá trình ép đùn. Một dây chuyền sản xuất ống PVC có hệ thống kiểm soát nhiệt độ khuôn tiên tiến sử dụng nhiều kênh gia nhiệt và bộ điều nhiệt chính xác nhằm duy trì nhiệt độ đồng đều trên mặt khuôn trong phạm vi dung sai hẹp, thường là ±2°C.
Quản lý tốc độ trục vít và độ chính xác lưu lượng cấp liệu
Các kỹ thuật ổn định tốc độ
Tốc độ vít ảnh hưởng trực tiếp đến tốc độ ép đùn và độ đồng nhất của vật liệu nóng chảy trên dây chuyền sản xuất ống PVC. Vận hành ở tốc độ cao làm gia tăng mọi sự bất ổn, do đó độ chính xác trở nên cực kỳ quan trọng. Bộ điều khiển tần số biến đổi (VFD) cho phép điều chỉnh tốc độ theo thời gian thực trên thiết bị dây chuyền sản xuất ống PVC hiện đại, phản ứng với các dao động áp suất trong vòng vài mili giây. Khi áp suất tại đầu khuôn tăng đột ngột, việc giảm tạm thời tốc độ vít sẽ làm giảm áp lực ngược và ngăn ngừa suy giảm chất lượng vật liệu hoặc quá tải thiết bị.
Tốc độ vít đồng đều thiết lập thời gian lưu dự đoán được bên trong lòng vít, đảm bảo việc gia nhiệt và trộn vật liệu đồng nhất. Một dây chuyền sản xuất ống PVC gặp phải dao động về tốc độ sẽ tạo ra các ống có hành vi làm mát không đồng đều, dẫn đến sai lệch kích thước. Các hệ thống điều khiển tiên tiến trên các dây chuyền sản xuất ống PVC hiện đại giám sát dòng điện tiêu thụ của động cơ, thông số này có mối tương quan trực tiếp với áp suất ép đùn và lưu lượng vật liệu. Khi dòng điện tiêu thụ lệch khỏi dải giá trị kỳ vọng, các hệ thống tự động sẽ điều chỉnh tốc độ vít nhằm duy trì trạng thái cân bằng quy trình.
Tính nhất quán của tốc độ cấp liệu
Tính nhất quán của bộ cấp liệu ảnh hưởng trực tiếp đến độ ổn định trong toàn bộ hoạt động dây chuyền sản xuất ống PVC. Hiện tượng tắc nghẽn phễu, nén chặt vật liệu và tĩnh điện có thể làm gián đoạn dòng vật liệu ổn định vào xi lanh. Các bộ cấp liệu đo thể tích được hiệu chuẩn riêng cho công thức nhựa cụ thể của bạn sẽ đảm bảo dòng khối lượng ổn định bất kể độ ẩm môi trường hay hàm lượng độ ẩm của vật liệu. Đối với dây chuyền sản xuất ống PVC xử lý nhiều công thức khác nhau, việc duy trì các bộ cấp liệu riêng biệt giúp loại bỏ hoàn toàn nguy cơ nhiễm chéo và sai số hiệu chuẩn.
Các hệ thống xả chân không được tích hợp vào thân máy ép đùn trong dây chuyền sản xuất ống PVC hiện đại giúp loại bỏ không khí và độ ẩm bị mắc kẹt, ngăn ngừa các khoang rỗng và đảm bảo dòng vật liệu đặc chặt. Việc xả không đủ sẽ làm suy giảm quá trình hóa dẻo vật liệu và gây ra các đợt tăng áp suất đột ngột. Một dây chuyền sản xuất ống PVC được thiết kế đúng cách bao gồm các trục vít có kiểu dáng cánh xoắn tối ưu, các phần cấp liệu tỷ lệ phù hợp và tỷ số nén được lựa chọn tương thích với từng loại polymer cụ thể. Sự kết hợp này, cùng với việc kiểm soát chính xác tốc độ cấp liệu, tạo nên nền tảng cho quá trình ép đùn ổn định ở tốc độ sản xuất cao.
Giám sát áp suất và tích hợp hệ thống làm mát
Phản hồi áp suất theo thời gian thực
Các cảm biến áp suất ép đùn được đặt tại các vị trí chiến lược trên dây chuyền sản xuất ống PVC của quý khách cung cấp phản hồi tức thì về độ ổn định của quá trình. Áp suất khuôn cho biết mức độ nhất quán của dòng vật liệu; các đỉnh hoặc độ sụt giảm đột ngột cho thấy các vấn đề từ hiện tượng vật liệu bị tắc nghẽn đến các hạn chế tại khuôn. Một dây chuyền sản xuất ống PVC được trang bị nhiều bộ chuyển đổi áp suất dọc theo thân máy và khuôn cho phép nhân viên vận hành xác định chính xác thành phần nào cần điều chỉnh. Các dao động áp suất từ 20 bar trở lên trong khoảng thời gian ngắn cho thấy sự mất ổn định, đòi hỏi phải can thiệp ngay.
Các chức năng cảnh báo trên dây chuyền sản xuất ống PVC cảnh báo người vận hành khi áp suất vượt quá giới hạn vận hành an toàn. Những biện pháp bảo vệ này ngăn ngừa sự cố thiết bị nghiêm trọng và lãng phí vật liệu. Việc theo dõi dữ liệu áp suất trong suốt các ca sản xuất giúp nhận diện các xu hướng: sự gia tăng dần áp suất có thể cho thấy đầu khuôn bị nhiễm bẩn, trong khi các đỉnh áp suất đột ngột lại phản ánh sự thay đổi độ đồng nhất của vật liệu hoặc gián đoạn cấp liệu. Việc giám sát áp suất một cách hệ thống biến dây chuyền sản xuất ống PVC của bạn thành một hệ thống tự chẩn đoán, có khả năng ngăn chặn sự cố trước khi chúng ảnh hưởng đến chất lượng sản phẩm.
Thiết kế và hiệu suất đường làm nguội
Các hệ thống làm mát ảnh hưởng trực tiếp đến độ ổn định về kích thước của ống rời khỏi dây chuyền sản xuất ống PVC. Các đường ống làm mát bằng nước phải duy trì nhiệt độ và lưu lượng ổn định để làm nguội ống đã ép đùn một cách đồng đều. Việc làm mát không đồng đều tạo ra ứng suất nội bộ, dẫn đến hiện tượng cong vênh hoặc thay đổi kích thước trong quá trình lưu kho. Một dây chuyền sản xuất ống PVC được thiết kế tốt sử dụng các hệ thống nước điều khiển nhiệt độ, đảm bảo độ ổn định ±1°C, đồng thời giám sát lưu lượng để ngăn ngừa hiện tượng xâm thực hoặc hình thành túi khí.
Việc hiệu chuẩn kích thước bể định cỡ một cách phù hợp với tốc độ dây chuyền sản xuất ống PVC giúp đảm bảo thời gian lưu đủ dài để vật liệu ổn định. Các ống phải được làm nguội đầy đủ nhằm duy trì hình dạng khi được đưa ra khỏi dây chuyền để cắt và đóng gói. Nếu bể định cỡ quá nhỏ, vật liệu sẽ bị đẩy nhanh qua các vùng làm nguội, dẫn đến ứng suất dư bên trong. Ngược lại, nếu bể định cỡ quá lớn sẽ gây tắc nghẽn, làm chậm quá trình sản xuất. Một dây chuyền sản xuất ống PVC tối ưu cân bằng giữa thời gian làm nguội và năng suất, từ đó đạt được cả chất lượng lẫn hiệu quả.
Câu hỏi thường gặp
Nguyên nhân nào gây ra sự biến đổi đường kính ở các ống từ dây chuyền sản xuất ống PVC?
Các biến đổi về đường kính thường xuất phát từ dao động áp suất, sự thiếu ổn định về nhiệt độ, tốc độ trục vít không đều hoặc thời gian làm mát không đủ. Một dây chuyền sản xuất ống PVC gặp hiện tượng surging (các thay đổi áp suất nhanh) sẽ tạo ra những ống có mặt cắt ngang dạng sóng hoặc méo thành hình ô van. Sự không đều trong lưu lượng cấp liệu, việc vật liệu hấp thụ độ ẩm hoặc các cạnh xoắn của trục vít bị mòn cũng góp phần gây ra sai lệch kích thước. Việc xác định nguyên nhân một cách hệ thống—bắt đầu bằng kiểm tra nhiệt độ, sau đó là giám sát áp suất và cuối cùng là kiểm tra lưu lượng cấp liệu—sẽ thu hẹp phạm vi nguyên nhân và định hướng hành động khắc phục trên dây chuyền sản xuất ống PVC của bạn.
Việc hiệu chuẩn trên dây chuyền sản xuất ống PVC nên được thực hiện với tần suất như thế nào?
Lịch hiệu chuẩn cho dây chuyền sản xuất ống PVC phụ thuộc vào khối lượng sản xuất, sự thay đổi vật liệu và điều kiện môi trường. Các hoạt động sản xuất với khối lượng lớn thường yêu cầu xác minh độ chính xác của cặp nhiệt điện mỗi quý, kiểm tra cảm biến áp suất hàng tháng và kiểm tra trực quan hàng tuần các bộ phận như trục vít và khuôn. Một dây chuyền sản xuất ống PVC xử lý nhiều công thức khác nhau cần hiệu chuẩn lại mỗi khi chuyển đổi vật liệu. Những thay đổi môi trường như dao động độ ẩm theo mùa có thể đòi hỏi điều chỉnh dây chuyền sản xuất ống PVC đối với các thông số sấy vật liệu hoặc điều khiển phễu nạp.
Thiết bị hiện có trên dây chuyền sản xuất ống PVC có thể được nâng cấp để cải thiện độ ổn định không?
Nhiều hệ thống dây chuyền sản xuất ống PVC cũ có thể được nâng cấp bằng các bộ điều khiển hiện đại, cặp nhiệt điện tốt hơn, bộ biến tần và hệ thống làm mát cải tiến. Việc cải tạo dây chuyền sản xuất ống PVC cũ thường tốn ít chi phí hơn so với thay thế thiết bị mới, đồng thời mang lại những cải thiện đáng kể về độ ổn định. Các thiết kế trục vít mới, được tối ưu hóa cho các loại polymer đương đại, có thể được lắp đặt vào các thân trục hiện có trên nhiều mẫu dây chuyền sản xuất ống PVC. Việc tham vấn các nhà sản xuất thiết bị sẽ đảm bảo rằng các cải tiến đối với dây chuyền sản xuất ống PVC phù hợp với khả năng chịu lực cấu trúc cũng như các yêu cầu tuân thủ quy định.