
 EN


Operating a linja e prodhimit të tubave të PVC me shpejtësi të lartë kërkon saktësi, përsëritshmëri dhe kuptim teknik të thellë. Stabiliteti i ekstrudimit paraqet gurin themelor të cilësisë së prodhimit dhe efikasitetit të prodhimit. Kur linja e prodhimit të tubave të PVC vepron pa kontrolla stabilitetit të duhur, dëmtimet e tolerancave dimensionale, defektet e sipërfaqes dhe humbja e materialeve bëhen pasojë e pashmangshme. Kuptimi i mënyrës se si të arrihet dhe të ruhet stabiliteti i ekstruzionit me shpejtësi të lartë është thelbësor për prodhuesit që kërkojnë avantazh konkurrues në tregjet e tubave plastike.
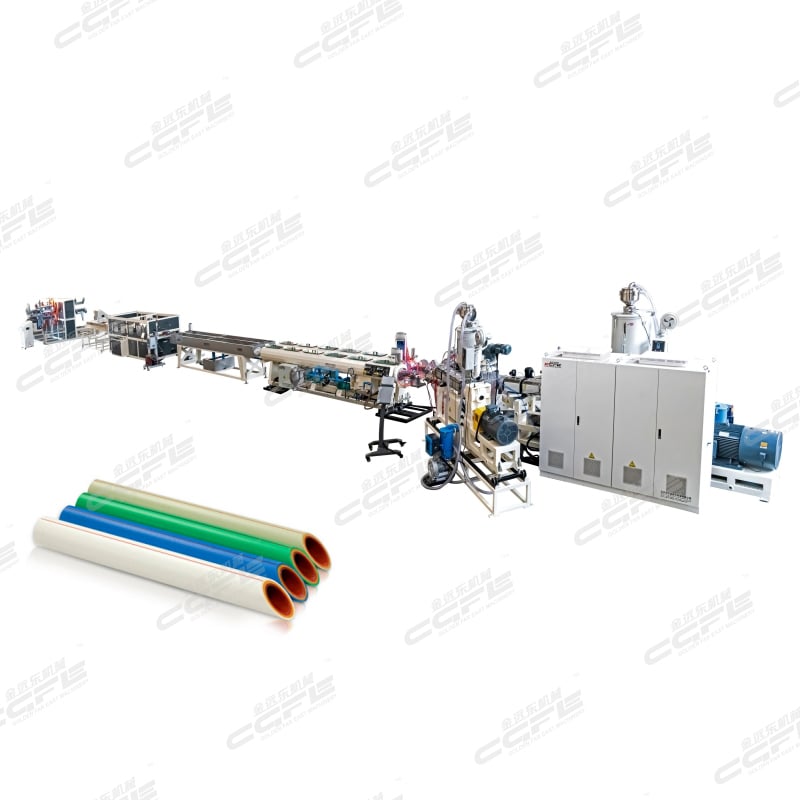
Një linjë prodhimi e tubave PVC e projektuar mirë balancon njëkohësisht disa variabla: profilin e temperaturës së cilindrit, shpejtësinë e skruisë, shpejtësitë e ushqimit të materialit dhe dinamikën e ftohjes. Secila faktor ndikon në të tjera në mënyra komplekse. Shtypja brenda kamerës së ekstruzionit duhet të mbetet e qëndrueshme për të parandaluar rritjen e papritur të shtypjes, e cila shkakton ndryshime në diametrin dhe në trashësinë e murit. Konstancën e temperaturës nëpër cilindër e parandalon degradimin e materialit, duke siguruar njëkohësisht karakteristikat e duhura të rrjedhjes së shkrirës. Operatorët dhe inxhinierët që punojnë me një linjë prodhimi tubash PVC duhet të njohin këto ndërvarësi për të zbuluar efikasishëm problemet dhe për të optimizuar performancën në kushte shpejtësie të lartë.
Kontrolli i Temperaturës dhe Menaxhimi Termik
Optimizimi i Zonës së Barreles
Kontrolli i temperaturës formon bazën e qëndrueshmërisë në çdo linjë prodhimi tubash PVC. Çdo zonë e barreles duhet të ruajë pikat e caktuara të temperaturës me saktësi, në varësi të formulimit specifik të polimerit që po përpunohet. Rezinet PPR dhe komponimet PVC kanë karakteristika termike të ndryshme, kështu që një linjë prodhimi tubash PVC e projektuar për një material mund të kërkojë rikalibrim kur ndryshohet formulimi. Temperaturat e gabuara të barreles çojnë në viskozitet të papërsosur të shkrirjes, gjë që destabilizon procesin e ekstrudimit dhe shkakton variacione në diametrin e tubit të përfunduar.
Zona e ushqimit vepron zakonisht në temperatura më të ulëta për të parandaluar shkrirjen e hershme dhe formimin e qerqishtave të materialit. Zona e shtypjes kthen materialin nga gjendja e ngurtë në gjendjen e lëngshme dhe duhet të kalibrohet për të shmangur nxehtësinë e tepërt të shkaktuar nga forcimi. Zona e matjes ruajnë kushtet e qëndrueshme të materialit të shkrirë dhe sigurojnë rrjedhën e qëndrueshme të materialit drejt gypit. Një vijë moderne prodhimi tubash PVC përfshin termokupla të shumta dhe sisteme të mësimeve të menjëhershme për të monitoruar secilën zonë në mënyrë të pavarur. Kur temperaturat dalin jashtë bandave të tolerancës, sistemi i kontrollit sinjalizon operatorët, duke lejuar veprime korrigjuese para se të shfaqen probleme cilësie.
Menaxhimi i Temperaturës së Kalibrimit
Temperatura e matricës përfaqëson një variabël kritike për performancën e linjës së prodhimit të tubave PVC. Matrica duhet të mbahet e nxehtë sa duhet për të parandaluar ngurtësimin e materialit në dalje, por edhe e ftohtë sa duhet për të shmangur degradimin e rezinës. Gradientët termikë nëpër matricë mund të krijojnë modele të papërsosura të ftohjes, duke rezultuar në ovalitet ose në pasaktësi të trashësisë së murit në tubin e ekstruduar. Një linjë prodhimi tubash PVC me kontroll të përmirësuar të temperaturës së matricës përdor shumë kanale nxehtësie dhe termostate me precizion për të ruajtur temperatura uniforme në faqen e matricës brenda tolerancave të ngushta, zakonisht ±2°C.
Menaxhimi i Shpejtësisë së Vrimës dhe Precizioni i Shkallës së Furnizimit
Tehnikat e Stabilizimit të Shpejtësisë
Shpejtësia e skruisë ndikon drejtpërdrejt në shkallën e ekstrudimit dhe në përshtatshmërinë e shkrirjes në një linjë prodhimi tubash PVC. Punimi me shpejtësi të larta rrit çdo pasqiptësi, duke bërë precizionin kritik. Motorët me frekuencë variabile (VFD) lejojnë rregullimin e shpejtësisë në kohë reale në pajisjet moderne të linjave prodhimi tubash PVC, duke përgjigjur ndaj ndryshimeve të shtypjes brenda milisekondash. Kur shtypja në matricë rritet papritur, zvogëlimi i shpejtësisë së skruisë për një kohë të shkurtër zvogëlon shtypjen e kundërt dhe parandalon degradimin e materialit ose stresimin e pajisjeve.
Shpejtësia e konstante e skruisë siguron një kohë të parashikueshme qëndrimi brenda cilindrit, duke garantuar ngrohjen dhe përzierjen uniforme të materialit. Një vijë prodhimi tubesh PVC që përjeton ndryshime në shpejtësi prodhon tuba me sjellje të paqëndrueshme të ftohjes, çka çon në zhvendosje dimensionale. Sistemet e avancuara të kontrollit në instalimet moderne të vijave prodhimi tubesh PVC monitorojnë konsumin e rrymës së motorit, i cili korrelacionon drejtpërdrejt me shtypjen e ekstrudimit dhe rrjedhën e materialit. Kur konsumi i rrymës devijon nga intervali i pritshëm, sistemet automatike rregullojnë shpejtësinë e skruisë për të ruajtur ekuilibrin e procesit.
Konsekuenca e Shkallës së Furnizimit
Përshtatshmëria e ushqyesit të materialit përcakton qëndrueshmërinë e tërë linjës suaj të prodhimit të tubave PVC. Ushqyerja e kornizës, ngushtimi i materialit dhe elektriciteti statik mund të ndërprerin rrjedhën e qëndrueshme të materialit në cilindër. Ushqyesit volumetrikë të kalibruar specifikisht për formulimin tuaj të rezinës sigurojnë një rrjedhë masore të qëndrueshme pa marrë parasysh lagështinë ambientale ose përmbajtjen e lagështisë së materialit. Për një linjë prodhimi tubash PVC që përpunon formulime të shumta, mbajtja e ushqyesve të veçantë eliminon kontaminimin e përziera dhe gabimet e kalibrimit.
Sistemet e ventilimit në vakuum të integruara në barrën e një linje moderne prodhimi tubash PVC heqin ajrin dhe lagështinë e bllokuar, duke parandaluar zhavorrat dhe siguruar rrjedhën e dendur të materialit. Ventilimi i papërshtatshëm komprometon plastifikimin e materialit dhe shkakton rritje të presionit. Një linjë prodhimi tubash PVC e projektuar në mënyrë të përsosur përfshin dizajne shkruje me fluturime të optimizuara, seksione ushqyese proporcionale dhe raporte shtypjeje të përshtatura me polimerët specifikë. Kjo kombinim, i shoqëruar me kontrollin e saktë të shpejtësisë së ushqimit, krijon bazën për ekstrudim të qëndrueshëm në shpejtësi të larta prodhimi.
Monitorimi i Presionit dhe Integrimi i Sistemit të Ftohjes
Riporimi i Presionit në Kohë Reale
Sensorët e presionit të ekstruzionit, të vendosur në pozicione strategjike në linjën tuaj të prodhimit të tubave PVC, ofrojnë përgjigje të menjëhershme për stabilitetin e procesit. Presioni i matricës tregon konzistencën e rrjedhës së materialit; rritjet ose zbritjet e papritura tregojnë probleme që variojnë nga formimi i barkut të materialit deri te kufizimet e matricës. Një linjë prodhimi tubash PVC, e pajisur me transducerë shumëpresioni nëpër cilindrin dhe matricën, lejon operatorëve të identifikojnë cilin komponent kërkon rregullim. Oscilacionet e presionit prej 20 bar ose më shumë brenda intervalëve të shkurtër kohorë tregojnë pasqyra të paqëndrueshmerisë që kërkojnë ndërhyrje.
Funksionet e alarmit në një linjë prodhimi tubash PVC i informojnë operatorët kur presionet tejkalojnë dritaret e sigurt të punës. Këto masi parandaluese pengojnë dëmtimet katastrofike të pajisjeve dhe humbjet e materialeve. Analiza e të dhënave të presionit gjatë proceseve të prodhimit zbulon modele: rritja graduale e presionit mund të tregojë kontaminimin e matricës, ndërsa rritjet e papritura sugjerojnë ndryshime në konzistencën e materialit ose ndërprerje në ushqim. Monitorimi sistematik i presionit transformon linjën tuaj të prodhimit tubash PVC në një sistem vetëdiagnostifikues që është i aftë të parandalojë problemet para se ato të ndikojnë në cilësinë e produktit.
Dizajni dhe performanca e linjës së ftohjes
Sistemet e ftohjes ndikojnë drejtpërdrejt në qëndrueshmërinë dimensionale të tubave që dalin nga vija juaj e prodhimit të tubave PVC. Linjat e ftohjes me ujë duhet të ruajnë temperaturën dhe shpejtësinë e rrjedhës së ujit të pandryshuar, për të ftohur tubin e shtypur në mënyrë të njëtrajtshme. Ftohja e papërbashkët krijon tensione të brendshme që më vonë shkaktojnë përkulje ose ndryshime dimensionale gjatë ruajtjes në depo. Një vijë e mirë projektuar e prodhimit të tubave PVC përdor sisteme uji me temperaturë të kontrolluar që ruajnë konzistencën ±1°C, me shpejtësi rrjedhjeje të monitoruara për të parandaluar kavitacionin ose zakonisht mbushjen me ajër.
Përzgjedhja e përshtatshme e madhësisë së rezervuarëve të kalibrimit për shpejtësitë e linjës suaj të prodhimit të tubave PVC siguron kohën e mjaftueshme qëndrimi për stabilizimin e materialit. Tubat duhet të ftohen në mënyrë të mjaftueshme për të ruajtur formën e tyre gjatë heqjes nga linja për prerje dhe paketim. Nëse rezervuarët e kalibrimit janë shumë të vegjël, materiali detyrohet të kalojë shpejt në zonat e ftohjes, duke shkaktuar tensione të mbetura brenda. Nëse rezervuarët e kalibrimit janë shumë të mëdhenj, krijohen bllokime që ngadalësojnë prodhimin. Një linjë e optimizuar e prodhimit të tubave PVC e balancon kohën e ftohjes me kapacitetin e prodhimit, duke arritur njëkohësisht cilësinë dhe efikasitetin.
Pyetje të shpeshta
Çfarë shkakton ndryshimet e diametrit në tuba nga një linjë prodhimi tubash PVC?
Variacionet e diametrit zakonisht rrjedhin nga ndryshimet e shtypjes, pasiguria e temperaturës, papërshtatshmëria e shpejtësisë së skruisë ose koha e pakufizuar e ftohjes. Një linjë prodhimi tubash PVC që përjeton rritje të shpejtë (ndryshime të shpejta të shtypjes) prodhon tuba me seksione të prerjes me formë vale ose oval. Rregullsimet e shpejtësisë së ushqimit, absorbimi i lagështisë nga materiali ose skruja e konsumuar gjithashtu kontribuojnë në zhvendosjen dimensionale. Zgjidhja sistematike e problemeve, duke filluar me verifikimin e temperaturës, më pas monitorimin e shtypjes dhe në fund inspektimin e shpejtësisë së ushqimit, ngushton shkakun dhe udhëzon veprimet korrigjuese në linjën tuaj prodhimi tubash PVC.
Sa shpesh duhet të kryhet kalibrimi në një linjë prodhimi tubash PVC?
Skedaret e kalibrimi për një vijë prodhimi tubash PVC varen nga volumi i prodhimit, ndryshimet e materialeve dhe kushtet mjedisore. Operimet me volum të lartë kërkojnë zakonisht verifikimin çdo tre muajsh të saktësisë së termokupelave, kontrollin mujor të transduserëve të shtypjes dhe inspektimet vizuale javore të komponentëve të shiritit dhe të matricës. Një vijë prodhimi tubash PVC që përpunon formula të shumta kërkon rikalistrim çdo herë kur ndryshohet materiali. Ndryshimet mjedisore, si p.sh. ndryshimet e lagështisë sipas stinëve, mund të kërkojnë rregullime të vijës prodhimi tubash PVC në parametrat e tharjes së materialeve ose në kontrollin e hopperëve.
A mund të përmirësohet stabiliteti i pajisjeve ekzistuese të një vije prodhimi tubash PVC me modifikime?
Shumë sisteme të vjetra për prodhimin e tubave PVC mund të përmirësohen me kontrolla moderne, termokupla më të mira, drejtim me frekuencë variable dhe sisteme të përmirësuara për ftohje. Përditësimi i një linije të vjetër për prodhimin e tubave PVC zakonisht kushton më pak se zëvendësimi i pajisjeve, ndërkohë që ofron përmirësime të rëndësishme në stabilitet. Dizajnet e reja të shkrujllave, të optimizuara për polimerët e kohëve të sotme, mund të instalohen në barrat ekzistuese në shumë modele linjash për prodhimin e tubave PVC. Konsultimi me prodhuesit e pajisjeve siguron që modifikimet e linjës për prodhimin e tubave PVC të jenë në përputhje me kapacitetet strukturore dhe kërkesat e rregullave ligjore.