
 EN


گیس جنریٹر سیٹ کو چلانا pVC پائپ پروڈکشن لائن بلند رفتار پر چلانے کے لیے درستگی، مسلسل عمل اور گہری فنی سمجھ کی ضرورت ہوتی ہے۔ ایکسٹروژن کا استحکام معیاری پیداوار اور تیاری کی کارکردگی کی بنیاد ہے۔ جب آپ کی pVC پائپ پروڈکشن لائن لائن مناسب استحکام کنٹرول کے بغیر چلائی جاتی ہے تو ابعادی برش کی ناکامیاں، سطحی خرابیاں اور مواد کا ضیاع لازمی نتائج بن جاتے ہیں۔ بلند رفتار ایکسٹروژن کے استحکام کو حاصل کرنے اور برقرار رکھنے کے طریقوں کو سمجھنا پلاسٹک پائپ کے بازار میں مقابلہ کرنے والے صنعت کاروں کے لیے نہایت ضروری ہے۔
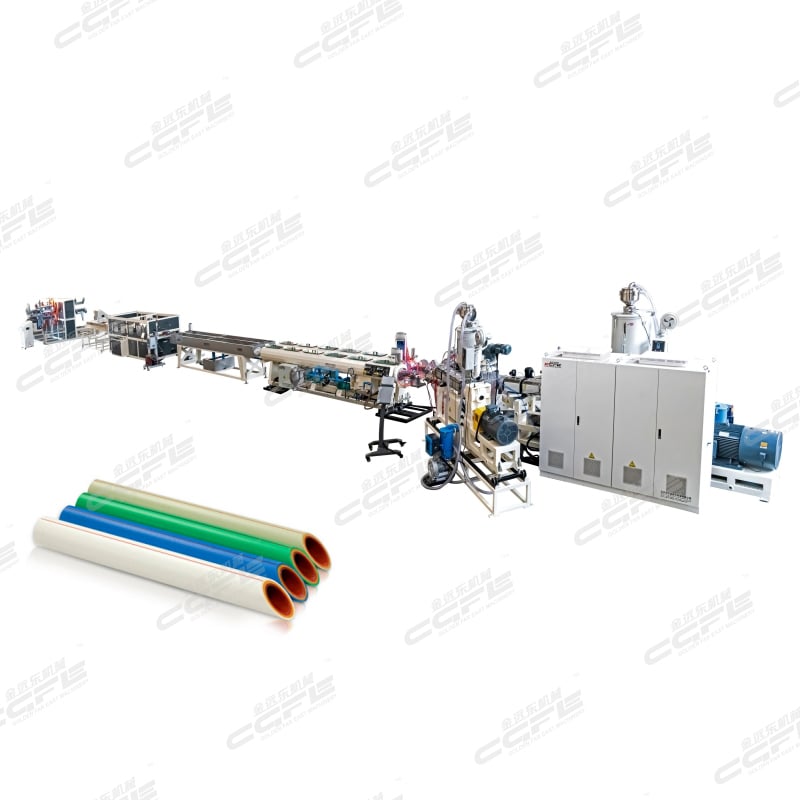
ایک اچھی طرح سے ڈیزائن کردہ پی وی سی پائپ تیاری لائن متعدد متغیرات کو ایک وقت میں متوازن رکھتی ہے: بیرل کا درجہ حرارت، سکرُو کی رفتار، مواد کی فیڈ شرح، اور ٹھنڈا کرنے کی حالتیں۔ ہر عامل دوسروں کو پیچیدہ طریقے سے متاثر کرتا ہے۔ ایکسٹروژن کمرے کے اندر دباؤ مستحکم رہنا ضروری ہے تاکہ سرجنگ سے روکا جا سکے، جو قطر میں تبدیلیاں اور دیوار کی موٹائی میں غیر یکساں پن پیدا کرتی ہے۔ بیرل میں درجہ حرارت کی یکسانی مواد کے خراب ہونے کو روکتی ہے جبکہ مناسب پگھلنے کے بہاؤ کی خصوصیات کو یقینی بناتی ہے۔ پی وی سی پائپ تیاری لائن کے ساتھ کام کرنے والے آپریٹرز اور انجینئرز کو ان باہمی منحصریوں کو سمجھنا ہوتا ہے تاکہ مؤثر طریقے سے خرابیوں کی تشخیص کی جا سکے اور زیادہ رفتار کی حالتوں میں کارکردگی کو بہتر بنایا جا سکے۔
درجہ حرارت کا کنٹرول اور حرارتی انتظام
بیرل زون کی بہترین کارکردگی
درجہ حرارت کا کنٹرول کسی بھی پی وی سی پائپ تیاری لائن پر استحکام کی بنیاد ہے۔ ہر بیرل زون کو مخصوص پالیمر کے مرکب کے مطابق درجہ حرارت کی درست ترتیب برقرار رکھنی ہوتی ہے جو اس وقت پروسیس کیا جا رہا ہوتا ہے۔ پی پی آر ریسن اور پی وی سی مرکبات کی حرارتی خصوصیات مختلف ہوتی ہیں، اس لیے ایک ایسی پی وی سی پائپ تیاری لائن جو ایک مخصوص مواد کے لیے ڈیزائن کی گئی ہو، جب دوسرے مرکب پر منتقل کی جائے تو اس کی دوبارہ کیلنڈریشن کی ضرورت ہوتی ہے۔ غلط بیرل درجہ حرارت سے پگھلے ہوئے مواد کی گاڑھاپن میں ناہمواری پیدا ہوتی ہے، جو ایکسٹروژن عمل کو غیر مستحکم کر دیتی ہے اور تیار شدہ پائپ کے قطر میں تبدیلیاں پیدا کرتی ہے۔
فیڈ زون عام طور پر ابتدائی پگھلنے اور مواد کے برجنگ سے روکنے کے لیے کم درجہ حرارت پر کام کرتا ہے۔ کمپریشن زون مواد کو جامد حالت سے مائع حالت میں منتقل کرتا ہے اور اسے زیادہ شیئر ہیٹنگ سے بچانے کے لیے درست طریقے سے کیلیبریٹ کیا جانا چاہیے۔ میٹرنگ زون پگھلی ہوئی حالت کو مستقل رکھتا ہے اور ڈائی کی طرف مواد کے مسلسل بہاؤ کو یقینی بناتا ہے۔ ایک جدید پی وی سی پائپ تیاری لائن میں متعدد تھرموکپلز اور حقیقی وقت کے فیڈ بیک سسٹمز شامل ہوتے ہیں تاکہ ہر زون کی الگ سے نگرانی کی جا سکے۔ جب درجہ حرارت قبول کردہ حد سے باہر ہو جاتا ہے تو کنٹرول سسٹم آپریٹرز کو الرٹ کرتا ہے، جس سے معیاری مسائل ظاہر ہونے سے پہلے درستگی کا اقدام کیا جا سکتا ہے۔
ڈائی کا درجہ حرارت کا انتظام
ڈائی کا درجہ حرارت پی وی سی پائپ تیاری لائن کی کارکردگی کے لیے ایک اہم متغیر ہوتا ہے۔ ڈائی کو اس قدر گرم رکھنا ضروری ہے کہ خروجی نقطہ پر مواد جمنے سے روکا جا سکے، لیکن اسے اتنا ہی ٹھنڈا بھی رکھنا ہوتا ہے کہ ریزن کے ٹوٹنے (ڈی گریڈیشن) سے بچا جا سکے۔ ڈائی کے سراسر حرارتی گریڈینٹس غیر یکساں ٹھنڈا ہونے کے نمونے پیدا کر سکتے ہیں، جس کی وجہ سے نکالے گئے پائپ میں بیضوی شکل (اوولیٹی) یا دیوار کی موٹائی میں ناموزوں تبدیلیاں آ سکتی ہیں۔ ایک جدید ڈائی درجہ حرارت کنٹرول والی پی وی سی پائپ تیاری لائن میں متعدد گرمائشی چینلز اور درست تھرمواسٹیٹس کا استعمال کیا جاتا ہے تاکہ ڈائی فیس کے درجہ حرارت کو تنگ حدود کے اندر یکساں رکھا جا سکے، عام طور پر ±2°C کے اندر۔
سرک کی رفتار کا انتظام اور فیڈ ریٹ کی درستگی
رفتار کو مستحکم بنانے کی تکنیکیں
پیچ کی رفتار براہ راست پی وی سی پائپ تیاری لائن پر اخراج کی شرح اور پگھلے ہوئے مواد کی یکسانی کو متاثر کرتی ہے۔ زیادہ رفتار پر کام کرنا کسی بھی ناپیداری کو بڑھا دیتا ہے، جس کی وجہ سے درستگی کو انتہائی اہمیت حاصل ہو جاتی ہے۔ متغیر فریکوئنسی ڈرائیوز (وی ایف ڈیز) جدید پی وی سی پائپ تیاری لائن کے آلات میں حقیقی وقت میں رفتار کو ایڈجسٹ کرنے کی اجازت دیتے ہیں، جو ملی سیکنڈز کے اندر دباؤ کے تبدیلیوں کے جواب میں کام کرتے ہیں۔ جب ڈائی کا دباؤ غیر متوقع طور پر بڑھ جاتا ہے، تو پیچ کی رفتار کو عارضی طور پر کم کرنا واپسی کے دباؤ کو کم کرتا ہے اور مواد کے خراب ہونے یا آلات پر دباؤ کے روکنے میں مدد دیتا ہے۔
مستقل سکرو کی رفتار، بیرل کے اندر قیام کے وقت کو قابل پیش گوئی بناتی ہے، جس سے مواد کو یکساں طور پر گرم کرنے اور ملانے کی ضمانت ملتی ہے۔ پی وی سی پائپ تیاری کی لائن جو رفتار کے غیر مستقل ہونے کا شکار ہو، ایسے پائپ پیدا کرتی ہے جن کا ٹھنڈا ہونا غیر یکساں ہوتا ہے، جس کی وجہ سے ابعادی تبدیلیاں آتی ہیں۔ جدید پی وی سی پائپ تیاری کی لائن کے جدید کنٹرول سسٹم موٹر کے کرنٹ کے استعمال کو ناپتے ہیں، جو براہ راست ایکسٹروژن دباؤ اور مواد کے بہاؤ سے منسلک ہوتا ہے۔ جب کرنٹ کا استعمال متوقع حدود سے ہٹ جاتا ہے، تو خودکار سسٹم عمل کو متوازن رکھنے کے لیے سکرو کی رفتار کو ایڈجسٹ کر دیتے ہیں۔
فیڈ ریٹ کی یکسانی
مواد کے فیڈر کی مسلسل کارکردگی آپ کی پوری پی وی سی پائپ تیاری لائن کے مستحکم آپریشن کو طے کرتی ہے۔ ہاپر بریجز، مواد کی سختی اور سٹیٹک بجلی مواد کو بیرل میں مستقل طور پر داخل ہونے سے روک سکتی ہیں۔ آپ کے ریزن کے مرکب کے لیے خصوصی طور پر کیلنڈر کیے گئے والومیٹرک فیڈرز مواد کی مستقل مقداری بہاؤ کو یقینی بناتے ہیں، چاہے ماحولیاتی نمی یا مواد کی نمی کی مقدار کچھ بھی ہو۔ ایک پی وی سی پائپ تیاری لائن جو متعدد مرکبات کو سنبھالتی ہے، کے لیے الگ الگ فیڈرز کو برقرار رکھنا کراس کنٹامینیشن اور کیلنڈریشن کی غلطیوں کو ختم کر دیتا ہے۔
جدید پی وی سی پائپ تیاری لائن کے بیرل میں اندراج شدہ ویکیوم وینٹنگ سسٹم، پھنسی ہوئی ہوا اور نمی کو خارج کرتے ہیں، جس سے خالی جگہیں بننے سے روکا جاتا ہے اور مواد کے گھنے بہاؤ کو یقینی بنایا جاتا ہے۔ غیر مناسب وینٹنگ مواد کی پلاسٹیکیشن کو متاثر کرتی ہے اور دباؤ کے اچانک اضافے کا باعث بنتی ہے۔ ایک درست طرح سے ڈیزائن شدہ پی وی سی پائپ تیاری لائن میں اسکرول کے ڈیزائن شامل ہوتے ہیں جن میں بہترین فلائٹنگ، تناسبی فیڈ سیکشنز اور مختلف پولیمرز کے مطابق ڈھالے گئے کمپریشن ریشیوز ہوتے ہیں۔ یہ ترکیب، جو درست فیڈ ریٹ کنٹرول کے ساتھ جڑی ہوتی ہے، زیادہ تیاری کی رفتار پر مستحکم ایکسٹروژن کی بنیاد فراہم کرتی ہے۔
دباؤ کی نگرانی اور کولنگ سسٹم کا اندراج
حقیقی وقت کی دباؤ فیڈ بیک
آپ کی پی وی سی پائپ تیاری لائن پر حکمت عملی مقامات پر نصب اخراج دباؤ سینسرز عمل کی استحکام کے بارے میں فوری رجوع عمل فراہم کرتے ہیں۔ ڈائی دباؤ مواد کے بہاؤ کی مسلسل طرز کو ظاہر کرتا ہے؛ اچانک دباؤ میں اضافہ یا کمی مختلف مسائل جیسے مواد کے جمنے سے لے کر ڈائی کی پابندی تک کی نشاندہی کرتی ہے۔ ایک پی وی سی پائپ تیاری لائن جس میں بیرل اور ڈائی کے مختلف حصوں پر متعدد دباؤ ٹرانس ڈیوسرز لگائے گئے ہوں، آپریٹرز کو یہ معلوم کرنے میں مدد دیتی ہے کہ کون سا جزو ایڈجسٹمنٹ کا متقاضی ہے۔ مختصر وقتی وقفے کے دوران ۲۰ بار یا اس سے زیادہ کے دباؤ کے دھڑکنے کی صورت میں عدم استحکام کی علامت ہوتی ہے جس کے لیے مداخلت درکار ہوتی ہے۔
الارم فنکشنز پی وی سی پائپ تیاری لائن پر آپریٹرز کو انتباہ دیتے ہیں جب دباؤ محفوظ آپریشن ونڈوز سے تجاوز کر جاتا ہے۔ یہ تحفظات کھربوں کے آلات کی ناکامیوں اور مواد کے ضیاع کو روکتے ہیں۔ تیاری کے دوران دباؤ کے ڈیٹا کا رجحان ظاہر کرتا ہے: دباؤ میں تدریجی اضافہ ڈائی کے آلودگی کی علامت ہو سکتا ہے، جبکہ اچانک چوٹیاں مواد کی مسلسل حالت میں تبدیلی یا فیڈ کی رکاوٹ کی نشاندہی کرتی ہیں۔ منظم دباؤ کی نگرانی آپ کی پی وی سی پائپ تیاری لائن کو ایک خود تشخیصی نظام میں تبدیل کر دیتی ہے جو مصنوعات کی معیار پر اثر انداز ہونے سے پہلے مسائل کو روک سکتی ہے۔
کولنگ لائن کا ڈیزائن اور کارکردگی
ٹھنڈا کرنے کے نظام براہ راست آپ کی پی وی سی پائپ تیاری لائن سے نکلنے والے پائپوں کی جسامتی استحکام کو متاثر کرتے ہیں۔ پانی کے ٹھنڈا کرنے کے لائنوں کو مسلسل درجہ حرارت اور بہاؤ کی شرح برقرار رکھنی ہوتی ہے تاکہ نکالے گئے پائپ کو یکساں طور پر ٹھنڈا کیا جا سکے۔ غیر یکساں ٹھنڈا کرنا اندرونی تناؤ پیدا کرتا ہے جو بعد میں گودام کی ذخیرہ اندوزی کے دوران موڑنے یا جسامتی تبدیلیوں کا باعث بنتا ہے۔ ایک اچھی طرح سے ڈیزائن کردہ پی وی سی پائپ تیاری لائن میں درجہ حرارت کنٹرول شدہ پانی کے نظام کا استعمال کیا جاتا ہے جو ±1°C کی مستقلی برقرار رکھتے ہیں، اور بہاؤ کی شرح کو خالی جگہوں یا ہوا کے بلبلوں کو روکنے کے لیے نگرانی میں رکھا جاتا ہے۔
اپنی پی وی سی پائپ تیاری لائن کی رفتار کے مطابق سائز کیلنڈر ٹینکس کو مناسب طور پر سیٹ کرنا مواد کو مستحکم کرنے کے لیے کافی قیام کے وقت کو یقینی بناتا ہے۔ پائپس کو کاٹنے اور پیکیجنگ کے لیے لائن سے نکالے جانے سے پہلے ان کی شکل برقرار رکھنے کے لیے کافی حد تک ٹھنڈا ہونا ضروری ہوتا ہے۔ اگر سائز کیلنڈر ٹینکس بہت چھوٹے ہوں تو مواد کو ٹھنڈا کرنے کے علاقوں سے جلدی سے گزارنا پڑتا ہے، جس کی وجہ سے اندرونی تناؤ باقی رہ جاتا ہے۔ اگر سائز کیلنڈر ٹینکس بہت بڑے ہوں تو پیداوار کو سست کرنے والے گٹھر بن جاتے ہیں۔ ایک بہترین پی وی سی پائپ تیاری لائن ٹھنڈا ہونے کے دورانیے اور پیداوار کی شرح دونوں کے درمیان توازن قائم کرتی ہے، جس سے معیار اور کارکردگی دونوں حاصل ہوتی ہے۔
سوالات و جوابات
پی وی سی پائپ تیاری لائن سے پائپس میں قطر کی تبدیلیوں کی وجوہات کیا ہیں؟
قطر کے تبدیل ہونے کی وجوہات عام طور پر دباؤ میں اتار چڑھاؤ، درجہ حرارت کی ناہمواری، سکرو کی رفتار میں غیر مستحکم حالات، یا ٹھنڈا کرنے کا ناکافی وقت ہوتی ہیں۔ جب پی وی سی پائپ تیار کرنے کی لائن میں سرجنگ (تیزی سے دباؤ میں تبدیلی) ہوتی ہے تو اس سے لہردار یا بیضوی شکل کے کراس سیکشن والے پائپ تیار ہوتے ہیں۔ فیڈ ریٹ کی نامنظوریاں، مواد کی نمی کا جذب یا خراب ہوئے ہوئے سکرو فلائٹس بھی ابعادی انحراف کا باعث بنتے ہیں۔ نظامی طور پر مسئلہ دریافت کرنے کا طریقہ درجہ حرارت کی تصدیق سے شروع کرنا، پھر دباؤ کی نگرانی، اور آخر میں فیڈ ریٹ کا معائنہ کرنا ہے، جو مسئلہ کی بنیادی وجہ کو واضح کرتا ہے اور آپ کی پی وی سی پائپ تیار کرنے کی لائن پر درستگی کے اقدامات کی رہنمائی کرتا ہے۔
پی وی سی پائپ تیار کرنے کی لائن پر کیلنبریشن کتنی بار کی جانی چاہیے؟
پی وی سی پائپ تیاری کی لائن کے لیے کیلیبریشن کا شیڈول تیاری کے حجم، مواد میں تبدیلیوں اور ماحولیاتی حالات پر منحصر ہوتا ہے۔ زیادہ حجم والے آپریشنز میں عام طور پر تھرموکپل کی درستگی کی تصدیق تین ماہ بعد، دباؤ ٹرانس ڈیوسرز کی جانچ ہر ماہ اور سکرُو اور ڈائی کے اجزاء کا بصری معائنہ ہفتہ وار کیا جاتا ہے۔ متعدد فارمولیشنز کو پی وی سی پائپ تیاری کی لائن میں پروسیس کرنے کی صورت میں، مواد تبدیل کرتے وقت دوبارہ کیلیبریشن کی ضرورت ہوتی ہے۔ موسمی نمی کے تبدیل ہونے جیسی ماحولیاتی تبدیلیاں پی وی سی پائپ تیاری کی لائن کو مواد کے خشک کرنے کے پیرامیٹرز یا ہاپر کنٹرولز میں ایڈجسٹمنٹ کی ضرورت ہو سکتی ہے۔
کیا موجودہ پی وی سی پائپ تیاری کی لائن کے آلات کو بہتر استحکام کے لیے دوبارہ ترتیب دیا جا سکتا ہے؟
بہت سارے پرانے پی وی سی پائپ تیاری کے لائن سسٹم کو جدید کنٹرولز، بہتر تھرموکپلز، متغیر فریکوئنسی ڈرائیوز اور بہتر کولنگ سسٹمز کے ساتھ اپ گریڈ کیا جا سکتا ہے۔ کسی پرانی پی وی سی پائپ تیاری کی لائن کو دوبارہ ترتیب دینا عام طور پر سامان کی مکمل تبدیلی کے مقابلے میں کم لاگت والا ہوتا ہے، جبکہ اس سے استحکام میں قابلِ ذکر بہتری بھی حاصل ہوتی ہے۔ موجودہ بیرلز میں بہت سارے پی وی سی پائپ تیاری کے لائن ماڈلز پر جدید پالیمرز کے لیے بہترین انداز میں ڈیزائن کردہ نئی سکرُوز نصب کی جا سکتی ہیں۔ سامان کے سازوسامان کے سازوں سے مشورہ کرنا یقینی بناتا ہے کہ پی وی سی پائپ تیاری کی لائن کی ترمیمات ساختی صلاحیتوں اور ضروری قانونی معیارات کے مطابق ہوں۔