
 EN


Эксплуатация линия производства труб из ПВХ на высоких скоростях требует точности, стабильности и глубокого технического понимания. Стабильность экструзии является основой качества продукции и эффективности производства. Когда ваша линия производства труб из ПВХ работает без надлежащего контроля устойчивости, что неизбежно приводит к нарушениям размерных допусков, дефектам поверхности и отходам материала. Понимание того, как достичь и поддерживать устойчивость при экструзии на высокой скорости, имеет решающее значение для производителей, стремящихся получить конкурентное преимущество на рынках пластиковых труб.
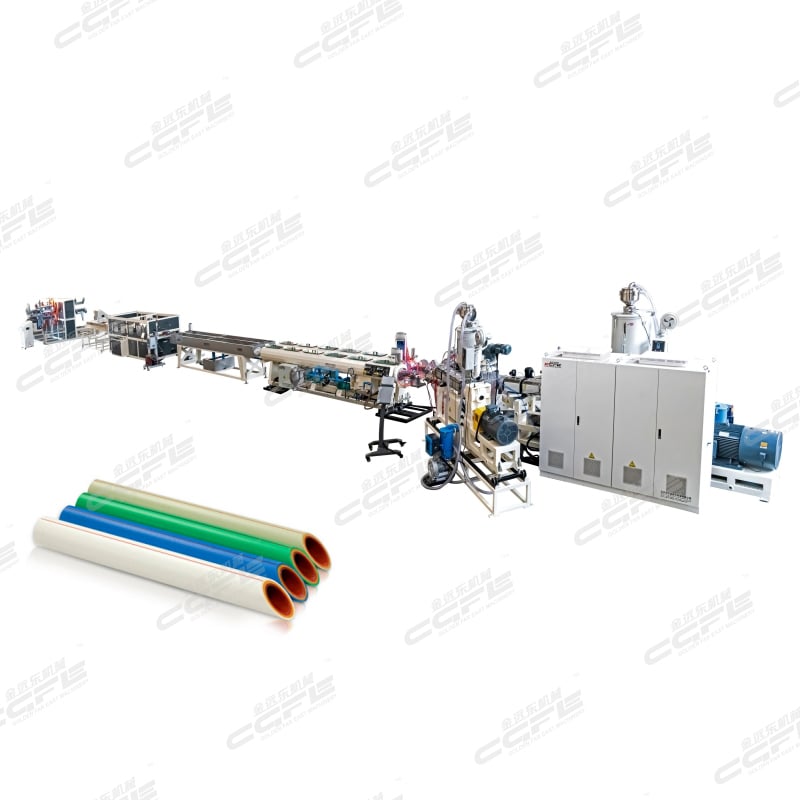
Хорошо спроектированная линия по производству ПВХ-труб одновременно балансирует несколько переменных: профили температуры в цилиндре, скорость вращения шнека, скорости подачи материала и динамику охлаждения. Каждый из этих факторов сложным образом влияет на остальные. Давление внутри экструзионной камеры должно оставаться стабильным, чтобы предотвратить пульсации, вызывающие колебания диаметра и неравномерность толщины стенки. Постоянство температуры по всей длине цилиндра предотвращает деградацию материала и обеспечивает требуемые реологические характеристики расплава. Операторы и инженеры, работающие с линией по производству ПВХ-труб, должны чётко осознавать эти взаимозависимости, чтобы эффективно устранять неисправности и оптимизировать производительность в условиях высокоскоростной работы.
Контроль температуры и тепловое управление
Оптимизация температурных зон цилиндра
Контроль температуры составляет основу стабильности на любой линии по производству труб из ПВХ. Каждая температурная зона цилиндра должна поддерживать точные заданные значения температуры в зависимости от конкретной полимерной композиции, которая перерабатывается. Смолы PPR и компаунды ПВХ обладают различными термическими характеристиками, поэтому линия по производству труб из ПВХ, спроектированная для одного материала, может потребовать повторной калибровки при смене композиции. Неправильные температуры в зонах цилиндра приводят к нестабильной вязкости расплава, что нарушает процесс экструзии и вызывает колебания диаметра готовой трубы.
Зона подачи, как правило, работает при более низких температурах, чтобы предотвратить преждевременное плавление и образование «мостиков» материала. В зоне сжатия материал переходит из твёрдого состояния в жидкое; её необходимо точно настроить, чтобы избежать чрезмерного нагрева за счёт сдвига. В зоне дозирования поддерживаются стабильные условия расплава, а также обеспечивается равномерный поток материала к фильере. Современная линия по производству труб из ПВХ оснащена несколькими термопарами и системами обратной связи в реальном времени для независимого контроля каждой зоны. При отклонении температур за пределы допустимых диапазонов система управления оповещает операторов, что позволяет принять корректирующие меры до возникновения проблем с качеством.
Управление температурой пресс-формы
Температура фильеры представляет собой критически важный параметр для производительности линии по производству труб из ПВХ. Фильера должна оставаться достаточно горячей, чтобы предотвратить замерзание материала на выходе, но при этом достаточно прохладной, чтобы избежать деградации смолы. Тепловые градиенты по поверхности фильеры могут вызывать неравномерное охлаждение, что приводит к овальности или нестабильности толщины стенки экструдированной трубы. Линия по производству труб из ПВХ с передовым контролем температуры фильеры использует несколько каналов нагрева и прецизионные термостаты для поддержания однородной температуры лицевой поверхности фильеры в узких допусках, обычно ±2 °C.
Управление скоростью шнека и точность подачи материала
Методы стабилизации скорости
Скорость вращения шнека напрямую влияет на скорость экструзии и однородность расплава на линии по производству ПВХ-труб. Работа на высоких скоростях усиливает любые колебания, поэтому точность становится критически важной. Преобразователи частоты (ПЧ) позволяют регулировать скорость в реальном времени на современном оборудовании для производства ПВХ-труб, реагируя на колебания давления в течение миллисекунд. При неожиданном росте давления в фильере временное снижение скорости вращения шнека снижает обратное давление и предотвращает деградацию материала или перегрузку оборудования.
Постоянная скорость винта обеспечивает предсказуемое время пребывания материала в цилиндре, гарантируя равномерный нагрев и перемешивание. Линия по производству труб из ПВХ, работающая с колебаниями скорости, выпускает трубы с нестабильным поведением при охлаждении, что приводит к отклонениям размеров. Современные системы управления на установках линий по производству труб из ПВХ контролируют потребляемый ток двигателя, который напрямую коррелирует с давлением экструзии и расходом материала. При отклонении потребляемого тока от заданных диапазонов автоматизированные системы корректируют скорость винта для поддержания технологического равновесия.
Стабильность подачи
Согласованность подачи материала определяет стабильность работы всей линии по производству ПВХ-труб. Образование «арок» в бункере, уплотнение материала и статическое электричество могут нарушить равномерную подачу материала в цилиндр. Объёмные дозаторы, откалиброванные специально под вашу рецептуру смолы, обеспечивают стабильный массовый поток независимо от влажности окружающей среды или влажности материала. Для линии по производству ПВХ-труб, обрабатывающей несколько рецептур, использование отдельных дозаторов исключает перекрёстное загрязнение и ошибки калибровки.
Системы вакуумной продувки, интегрированные в корпус современной линии по производству ПВХ-труб, удаляют захваченный воздух и влагу, предотвращая образование пустот и обеспечивая плотный поток материала. Недостаточная продувка нарушает пластификацию материала и вызывает скачки давления. Правильно спроектированная линия по производству ПВХ-труб включает шнеки с оптимизированной формой витков, пропорциональными зонами подачи и степенями сжатия, подобранными под конкретные полимеры. Такое сочетание, в паре с точным контролем скорости подачи, создаёт основу для стабильной экструзии при высоких скоростях производства.
Контроль давления и интеграция системы охлаждения
Обратная связь по давлению в реальном времени
Датчики давления экструзии, установленные в стратегически важных точках линии по производству ПВХ-труб, обеспечивают немедленную обратную связь о стабильности процесса. Давление в фильере указывает на согласованность потока материала; резкие всплески или падения давления свидетельствуют о проблемах — от образования «мостов» из материала до ограничений в фильере. Линия по производству ПВХ-труб, оснащённая несколькими датчиками давления вдоль цилиндра и в фильере, позволяет операторам точно определить, какой компонент требует регулировки. Колебания давления 20 бар и более за короткие промежутки времени указывают на нестабильность, требующую вмешательства.
Функции сигнализации на линии по производству ПВХ-труб оповещают операторов о превышении давления безопасных эксплуатационных пределов. Эти меры защиты предотвращают катастрофические отказы оборудования и потери материала. Анализ данных о давлении в ходе производственных циклов выявляет закономерности: постепенное повышение давления может указывать на загрязнение фильеры, а резкие всплески — на изменения однородности материала или перебои в подаче. Систематический контроль давления превращает вашу линию по производству ПВХ-труб в самодиагностирующуюся систему, способную предотвращать проблемы до того, как они скажутся на качестве продукции.
Конструкция и эффективность линии охлаждения
Системы охлаждения напрямую влияют на размерную стабильность труб, выходящих с вашей линии по производству ПВХ-труб. Линии водяного охлаждения должны поддерживать постоянную температуру и расход воды для равномерного охлаждения экструдированной трубы. Неравномерное охлаждение вызывает внутренние напряжения, которые впоследствии приводят к короблению или изменению размеров при хранении на складе. Хорошо спроектированная линия по производству ПВХ-труб использует системы водяного охлаждения с регулируемой температурой, обеспечивающие стабильность в пределах ±1 °C, а расход воды контролируется для предотвращения кавитации или образования воздушных пробок.
Правильный подбор размеров калибровочных резервуаров в соответствии со скоростью линии по производству ПВХ-труб обеспечивает достаточное время пребывания материала для его стабилизации. Трубы должны охладиться в достаточной степени, чтобы сохранить форму при снятии их с линии для резки и упаковки. Слишком малые калибровочные резервуары вынуждают материал проходить через зоны охлаждения слишком быстро, что приводит к возникновению остаточных внутренних напряжений. Слишком большие калибровочные резервуары создают узкие места, замедляющие производство. Оптимизированная линия по производству ПВХ-труб обеспечивает баланс между продолжительностью охлаждения и производительностью, достигая одновременно высокого качества и эффективности.
ЧаВО
Что вызывает колебания диаметра труб на линии по производству ПВХ-труб?
Изменения диаметра обычно вызваны колебаниями давления, нестабильностью температуры, непостоянством скорости вращения шнека или недостаточным временем охлаждения. На линии по производству труб из ПВХ, испытывающей пульсации (резкие изменения давления), получаются трубы с волнистым или овальным поперечным сечением. Неравномерность подачи материала, поглощение влаги материалом или износ витков шнека также приводят к отклонениям размеров. Систематическая диагностика — начиная с проверки температуры, затем мониторинга давления и, наконец, осмотра подачи — позволяет сузить круг возможных причин и определить корректирующие действия для вашей линии по производству труб из ПВХ.
Как часто следует проводить калибровку на линии по производству труб из ПВХ?
Расписания калибровки линии по производству ПВХ-труб зависят от объема производства, смены материалов и условий окружающей среды. При высоком объеме производства обычно требуется ежеквартальная проверка точности термопар, ежемесячная проверка датчиков давления и еженедельный визуальный осмотр компонентов шнека и фильеры. Линия по производству ПВХ-труб, перерабатывающая несколько составов, требует повторной калибровки при каждой смене материала. Изменения окружающей среды, например сезонные колебания влажности, могут потребовать корректировки параметров сушки материала или управления бункером на линии по производству ПВХ-труб.
Можно ли модернизировать существующее оборудование линии по производству ПВХ-труб для повышения её устойчивости?
Многие устаревшие системы линий по производству ПВХ-труб можно модернизировать за счёт установки современных систем управления, более точных термопар, частотно-регулируемых приводов и усовершенствованных систем охлаждения. Модернизация устаревшей линии по производству ПВХ-труб, как правило, обходится дешевле, чем полная замена оборудования, при этом обеспечивая значительное повышение стабильности работы. На многих моделях линий по производству ПВХ-труб можно устанавливать новые шнеки, оптимизированные для современных полимеров, в существующие цилиндры. Консультации с производителями оборудования гарантируют, что модификации линий по производству ПВХ-труб соответствуют конструктивным возможностям и требованиям нормативных актов.