
 EN


Operare un linea di produzione di tubi in PVC ad alta velocità richiede precisione, coerenza e una profonda comprensione tecnica. La stabilità dell’estrusione rappresenta il fondamento della qualità del prodotto finito e dell’efficienza produttiva. Quando la linea di produzione di tubi in PVC funziona senza adeguati controlli di stabilità, errori nelle tolleranze dimensionali, difetti superficiali e spreco di materiale diventano conseguenze inevitabili. Comprendere come raggiungere e mantenere la stabilità dell’estrusione ad alta velocità è essenziale per i produttori che cercano un vantaggio competitivo nei mercati delle tubazioni in plastica.
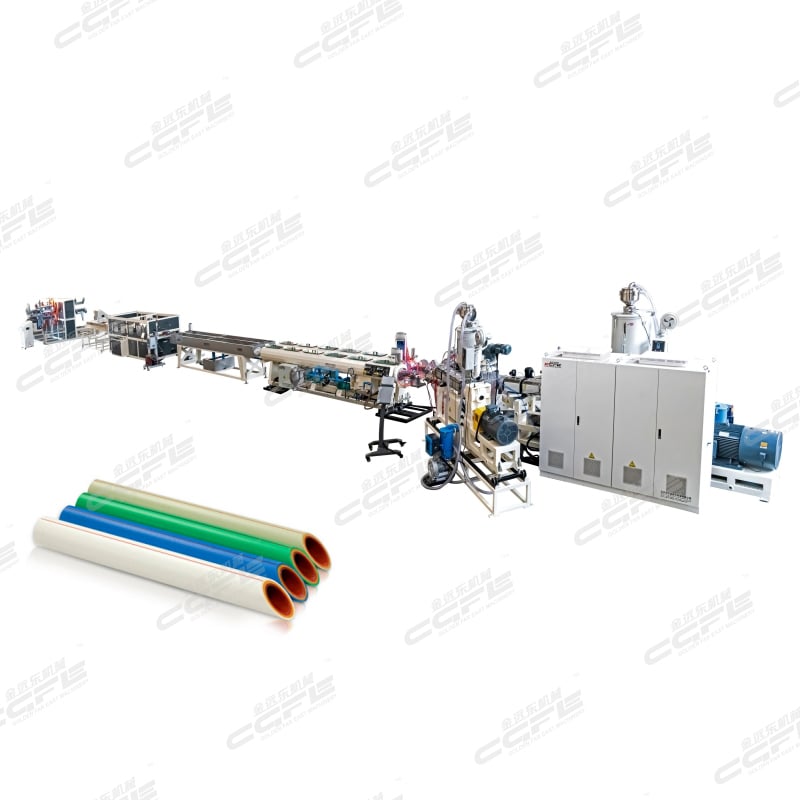
Una linea di produzione di tubi in PVC ben progettata bilancia contemporaneamente molteplici variabili: i profili di temperatura del cilindro, la velocità della vite, le portate di alimentazione del materiale e la dinamica di raffreddamento. Ciascun fattore influenza gli altri in modi complessi. La pressione all’interno della camera di estrusione deve rimanere stabile per prevenire fenomeni di sovraccarico (surging), che causano fluttuazioni del diametro e variazioni dello spessore della parete. La costanza della temperatura lungo il cilindro evita il degrado del materiale garantendo al contempo idonee caratteristiche di flusso della massa fusa. Gli operatori e gli ingegneri che lavorano con una linea di produzione di tubi in PVC devono riconoscere tali interdipendenze per intervenire efficacemente nella risoluzione dei problemi e ottimizzare le prestazioni in condizioni di funzionamento ad alta velocità.
Controllo della Temperatura e Gestione Termica
Ottimizzazione delle zone del cilindro
Il controllo della temperatura costituisce la base della stabilità in qualsiasi linea di produzione di tubi in PVC. Ogni zona della canna deve mantenere punti di regolazione della temperatura precisi, in base alla specifica formulazione polimerica in lavorazione. Le resine PPR e i composti PVC presentano caratteristiche termiche diverse, quindi una linea di produzione di tubi in PVC progettata per un determinato materiale potrebbe richiedere una nuova taratura al momento del passaggio a un’altra formulazione. Temperature inappropriate nella canna provocano una viscosità di fusione non uniforme, destabilizzando il processo di estrusione e causando variazioni del diametro nel tubo finito.
La zona di alimentazione opera tipicamente a temperature più basse per prevenire la fusione prematura e il ponteggio del materiale. La zona di compressione trasforma il materiale dallo stato solido a quello liquido e deve essere tarata per evitare un eccessivo riscaldamento dovuto al taglio. La zona di dosaggio mantiene condizioni stabili del materiale fuso e fornisce un flusso costante verso la filiera. Una moderna linea di produzione tubi in PVC incorpora numerosi termocoppie e sistemi di feedback in tempo reale per monitorare ciascuna zona in modo indipendente. Quando le temperature si discostano dalle tolleranze previste, il sistema di controllo avvisa gli operatori, consentendo interventi correttivi prima che insorgano problemi di qualità.
Gestione della Temperatura dello Stampo
La temperatura della filiera rappresenta una variabile critica per le prestazioni della linea di produzione di tubi in PVC. La filiera deve rimanere sufficientemente calda per evitare il congelamento del materiale all’uscita, ma abbastanza fredda da prevenire la degradazione della resina. I gradienti termici lungo la filiera possono generare schemi di raffreddamento non uniformi, causando ovalità o irregolarità nello spessore della parete del tubo estruso. Una linea di produzione di tubi in PVC dotata di un controllo avanzato della temperatura della filiera utilizza più canali di riscaldamento e termostati di precisione per mantenere temperature uniformi sulla faccia della filiera entro tolleranze ristrette, tipicamente ±2 °C.
Gestione della velocità della vite e precisione della portata di alimentazione
Tecniche di stabilizzazione della velocità
La velocità della vite influisce direttamente sulla portata di estrusione e sulla coerenza del materiale fuso in una linea di produzione di tubi in PVC. Il funzionamento a elevate velocità amplifica qualsiasi instabilità, rendendo fondamentale la precisione. Gli azionamenti a frequenza variabile (VFD) consentono la regolazione in tempo reale della velocità sulle attrezzature moderne per linee di produzione di tubi in PVC, rispondendo alle fluttuazioni di pressione entro pochi millisecondi. Quando la pressione allo stampo aumenta inaspettatamente, una riduzione momentanea della velocità della vite allevia la contro-pressione e previene il degrado del materiale o lo sforzo sull’equipaggiamento.
Una velocità costante della vite garantisce un tempo di permanenza prevedibile all’interno del cilindro, assicurando un riscaldamento e una miscelazione uniformi del materiale. Una linea di produzione per tubi in PVC soggetta a fluttuazioni di velocità produce tubi con comportamenti di raffreddamento non uniformi, causando deriva dimensionale. I sistemi di controllo avanzati installati sulle moderne linee di produzione per tubi in PVC monitorano il consumo di corrente del motore, che è direttamente correlato alla pressione di estrusione e al flusso del materiale. Quando il consumo di corrente si discosta dai valori attesi, i sistemi automatizzati regolano la velocità della vite per mantenere l’equilibrio del processo.
Costanza della portata di alimentazione
La coerenza dell’alimentatore del materiale determina la stabilità dell’intero funzionamento della linea di produzione di tubi in PVC. Ponti nel serbatoio, compattazione del materiale ed elettricità statica possono interrompere il flusso costante del materiale nella coclea. Gli alimentatori volumetrici tarati specificamente per la vostra formulazione di resina garantiscono un flusso di massa costante, indipendentemente dall’umidità ambientale o dal contenuto di umidità del materiale. Per una linea di produzione di tubi in PVC che elabora più formulazioni, l’uso di alimentatori separati elimina la contaminazione incrociata e gli errori di taratura.
I sistemi di ventilazione a vuoto integrati nel cilindro di una moderna linea di produzione di tubi in PVC rimuovono l’aria intrappolata e l’umidità, prevenendo la formazione di vuoti e garantendo un flusso denso del materiale. Una ventilazione insufficiente compromette la plasticizzazione del materiale e causa picchi di pressione. Una linea di produzione di tubi in PVC progettata correttamente incorpora progetti di vite con filettature ottimizzate, sezioni di alimentazione proporzionali e rapporti di compressione adattati a polimeri specifici. Questa combinazione, abbinata a un controllo preciso della portata di alimentazione, costituisce la base per un’estrusione stabile a elevate velocità di produzione.
Monitoraggio della pressione e integrazione del sistema di raffreddamento
Ritorno in tempo reale dei dati di pressione
I sensori di pressione per estrusione posizionati in punti strategici sulla linea di produzione di tubi in PVC forniscono un feedback immediato sulla stabilità del processo. La pressione allo stampo indica la coerenza del flusso del materiale; picchi o cali improvvisi suggeriscono problemi che vanno dal ponteggio del materiale alle restrizioni dello stampo. Una linea di produzione di tubi in PVC dotata di più trasduttori di pressione lungo il cilindro e lo stampo consente agli operatori di identificare quale componente richiede regolazione. Oscillazioni di pressione pari o superiori a 20 bar in brevi intervalli di tempo indicano instabilità che richiedono intervento.
Le funzioni di allarme su una linea di produzione di tubi in PVC avvisano gli operatori quando le pressioni superano i valori sicuri di esercizio. Queste protezioni evitano guasti catastrofici delle attrezzature e sprechi di materiale. L’analisi dei dati di pressione nel corso delle produzioni rivela schemi ricorrenti: un aumento graduale della pressione può indicare contaminazione della filiera, mentre picchi improvvisi suggeriscono variazioni nella consistenza del materiale o interruzioni dell’alimentazione. Un monitoraggio sistematico della pressione trasforma la vostra linea di produzione di tubi in PVC in un sistema autodiagnostico in grado di prevenire problemi prima che influiscano sulla qualità del prodotto.
Progettazione e prestazioni della linea di raffreddamento
I sistemi di raffreddamento influenzano direttamente la stabilità dimensionale dei tubi in uscita dalla vostra linea di produzione di tubi in PVC. Le linee di raffreddamento ad acqua devono mantenere una temperatura e una portata costanti per raffreddare in modo uniforme il tubo estruso. Un raffreddamento non uniforme genera tensioni interne che successivamente causano deformazioni o variazioni dimensionali durante lo stoccaggio in magazzino. Una linea di produzione di tubi in PVC progettata con cura utilizza sistemi idrici a temperatura controllata, in grado di mantenere una costanza di ±1 °C, con portate monitorate per prevenire fenomeni di cavitazione o formazione di sacche d’aria.
Dimensionare correttamente i serbatoi di calibratura in base alla velocità della linea di produzione di tubi in PVC garantisce un tempo di permanenza adeguato per la stabilizzazione del materiale. I tubi devono raffreddarsi sufficientemente per mantenere la forma durante la rimozione dalla linea per il taglio e l’imballaggio. Serbatoi di calibratura troppo piccoli costringono il materiale a transitare rapidamente nelle zone di raffreddamento, generando tensioni interne residue. Serbatoi di calibratura troppo grandi creano colli di bottiglia che rallentano la produzione. Una linea di produzione ottimizzata di tubi in PVC bilancia la durata del raffreddamento con la portata, raggiungendo sia qualità che efficienza.
FAQ
Quali sono le cause delle variazioni di diametro nei tubi provenienti da una linea di produzione di tubi in PVC?
Le variazioni del diametro derivano tipicamente da fluttuazioni di pressione, da incoerenze termiche, da instabilità della velocità della vite o da un tempo di raffreddamento insufficiente. Una linea di produzione per tubi in PVC che subisce surging (variazioni rapide di pressione) produce tubi con sezioni trasversali ondulate o ovalizzate. Irregolarità nella portata di alimentazione, assorbimento di umidità da parte del materiale o usura delle filettature della vite contribuiscono anch’esse a scostamenti dimensionali. Un’analisi sistematica dei guasti, che inizi con la verifica della temperatura, prosegua con il monitoraggio della pressione e termini con l’ispezione della portata di alimentazione, restringe la causa e orienta l’azione correttiva sulla vostra linea di produzione per tubi in PVC.
Con quale frequenza deve avvenire la taratura su una linea di produzione per tubi in PVC?
I programmi di taratura per una linea di produzione di tubi in PVC dipendono dal volume di produzione, dalle variazioni di materiale e dalle condizioni ambientali. Le operazioni ad alto volume richiedono tipicamente la verifica trimestrale dell’accuratezza delle termocoppie, il controllo mensile dei trasduttori di pressione e ispezioni visive settimanali dei componenti vite-matrice. Una linea di produzione di tubi in PVC che processa diverse formulazioni necessita di una nuova taratura ogni volta che si passa da un materiale all’altro. Cambiamenti ambientali, come le variazioni stagionali di umidità, possono richiedere regolazioni della linea di produzione di tubi in PVC sui parametri di essiccazione del materiale o sui controlli del serbatoio.
È possibile modificare retroattivamente l’attrezzatura esistente di una linea di produzione di tubi in PVC per migliorarne la stabilità?
Molti sistemi più datati per la produzione di tubi in PVC possono essere aggiornati con controlli moderni, termocoppie migliori, azionamenti a frequenza variabile e sistemi di raffreddamento potenziati. La riqualificazione di una linea di produzione di tubi in PVC obsoleta comporta generalmente costi inferiori rispetto alla sostituzione completa dell’impianto, garantendo al contempo notevoli miglioramenti in termini di stabilità. Su molti modelli di linee di produzione di tubi in PVC è possibile installare nuove viti progettate appositamente per i polimeri contemporanei, da utilizzare nei cilindri esistenti. Consultare i produttori delle attrezzature garantisce che le modifiche apportate alla linea di produzione di tubi in PVC siano compatibili con le capacità strutturali e rispondano ai requisiti normativi.
Indice dei Contenuti
- Controllo della Temperatura e Gestione Termica
- Gestione della velocità della vite e precisione della portata di alimentazione
- Monitoraggio della pressione e integrazione del sistema di raffreddamento
-
FAQ
- Quali sono le cause delle variazioni di diametro nei tubi provenienti da una linea di produzione di tubi in PVC?
- Con quale frequenza deve avvenire la taratura su una linea di produzione per tubi in PVC?
- È possibile modificare retroattivamente l’attrezzatura esistente di una linea di produzione di tubi in PVC per migliorarne la stabilità?