
 EN

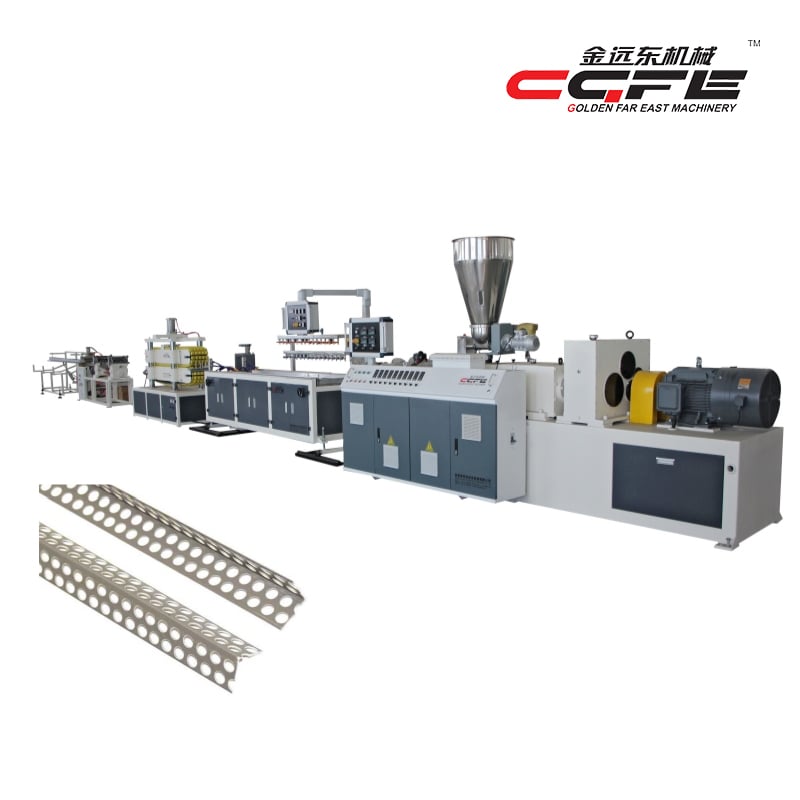
Выбор правильного линия по производству ПВХ-уголков является одним из наиболее важных решений, которые принимают владельцы небольших фабрик при входе в бизнес экструзии пластмасс. Правильно подобранная линия по производству ПВХ-уголков напрямую влияет на эффективность производства, качество продукции, эксплуатационные расходы и долгосрочную рентабельность. Небольшие фабрики сталкиваются с особыми ограничениями: ограниченный капитал, небольшая производственная площадь, скромные объёмы выпуска и необходимость оперативно реагировать на изменения рынка. Выбранная вами линия по производству ПВХ-уголков должна обеспечивать баланс этих факторов, одновременно гарантируя стабильный выпуск продукции и надёжную работу.
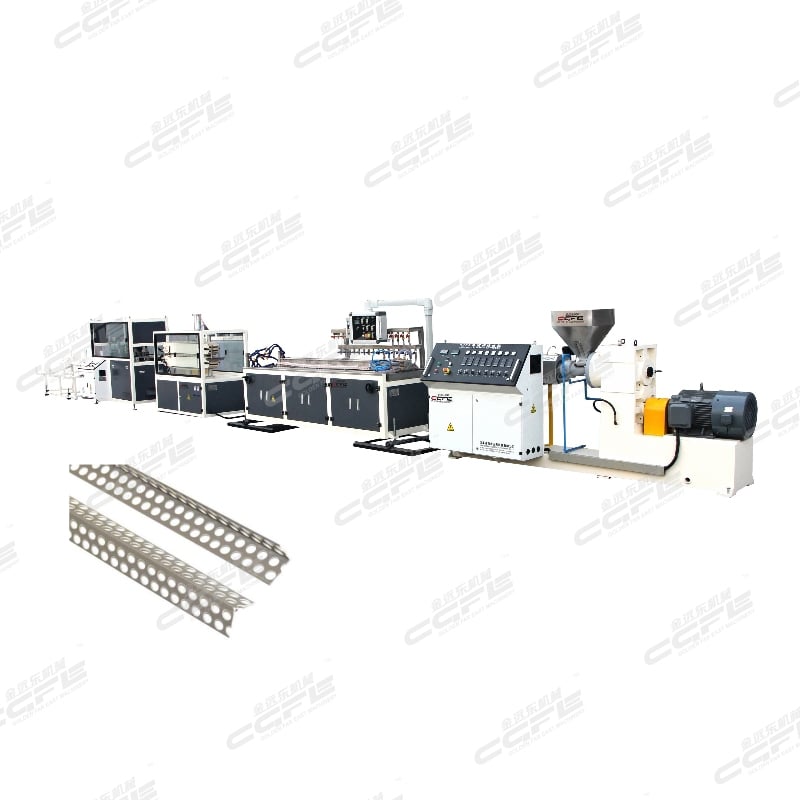
Понимание ассортимента линий для производства ПВХ-уголков, доступных небольшим производителям, требует знания типов шнековых экструдеров, систем охлаждения, вспомогательного оборудования и реалистичных ожиданий по производительности. В этом руководстве рассматриваются практические аспекты, имеющие наибольшее значение при выборе линии для производства ПВХ-уголков, подходящей для работы на небольшом заводе, что помогает избежать избыточного или недостаточного размера линии, а также подбора несогласованных компонентов, приводящих к снижению эффективности.
Понимание потребностей небольшого завода в производстве
Объем производства и требования к пропускной способности
Небольшие заводы обычно выпускают от 50 до 300 килограммов готовых профилей ПВХ-уголков в час в зависимости от рыночного спроса и технических характеристик продукции. Производственная мощность линии для производства ПВХ-уголков должна точно соответствовать этим объёмам без излишнего резерва. Избыточно крупная линия для производства ПВХ-уголков приводит к перерасходу энергии и потерям от неполной загрузки, тогда как недостаточно мощная линия не справляется с объёмами спроса и вынуждает прибегать к дорогостоящим сверхурочным работам или вызывает задержки у клиентов.
Выбранная линия по производству ПВХ-уголков должна соответствовать вашим текущим производственным целям плюс умеренный резерв на рост — обычно на 20–30 % выше базового уровня. Такой подход обеспечивает экономичность линии по производству ПВХ-уголков в первые годы эксплуатации и одновременно оставляет пространство для расширения рынка. Одновинтовые экструдеры по-прежнему являются предпочтительным выбором для конфигураций линий по производству ПВХ-уголков на небольших заводах, поскольку они обеспечивают достаточную производительность при более низких капитальных и эксплуатационных затратах по сравнению с двухвинтовыми конструкциями.
Площадь пола и ограничения инфраструктуры
Небольшие заводские здания редко предлагают столь просторные производственные площади, какими располагают крупные производители. Компактная производственная линия для изготовления ПВХ-уголков становится необходимостью, чтобы уместиться в существующих стенах, дверных проёмах и подключениях коммуникаций. Большинство систем производственных линий для ПВХ-уголков, подходящих для небольших заводов, занимают примерно от 20 до 40 квадратных метров, включая экструдер, охлаждающий стол, калибровочное оборудование и бункер для сырья.
Требования к электропитанию также имеют существенное значение. Скромная производственная линия для ПВХ-уголков, предназначенная для небольших заводов, обычно потребляет от 15 до 25 киловатт в режиме стабильной работы — это соответствует стандартному трёхфазному промышленному питанию 380 вольт в большинстве регионов. Перед выбором оборудования для производственной линии для ПВХ-уголков обязательно проверьте электрическую мощность вашей производственной площадки, чтобы избежать дорогостоящих модернизаций или простоев в производстве из-за недостаточного энергоснабжения.
Ключевые функции, определяющие успех небольшого производителя
Конструкция шнекового экструдера и подача материала
Шнековый экструдер является центральным элементом любой производственной линии для изготовления ПВХ-уголков, и его конструкция напрямую влияет на стабильность процесса, энергоэффективность и удобство эксплуатации. Одношнековые экструдеры хорошо подходят для применения в производственных линиях для ПВХ-уголков, поскольку они устойчивы к колебаниям состава смеси и к использованию переработанных материалов — типичным особенностям небольших заводов. Диаметр шнека в производственных линиях для ПВХ-уголков обычно составляет от 50 до 60 миллиметров при мелкосерийном производстве, обеспечивая оптимальный баланс между производительностью и точностью.
Точность подачи материала существенно влияет на качество продукции, выпускаемой на производственной линии для ПВХ-уголков. Гравиметрические дозаторы, установленные на бункере производственной линии для ПВХ-уголков, автоматически дозируют смолу ПВХ и добавки по массе, гарантируя воспроизводимость параметров между различными производственными циклами. В более компактных системах производственных линий для ПВХ-уголков зачастую применяются простые вибрационные дозаторы, которые тем не менее обеспечивают достаточную точность для большинства изделий, снижая капитальные затраты без ущерба для приемлемого уровня контроля качества.
Системы охлаждения, калибровки и размерной стабилизации
После экструзии профиль PVC-уголка должен охладиться и стабилизироваться до конечных геометрических размеров на охлаждающем столе линии по производству PVC-уголков. Водяные вакуумные калибровочные столы являются оптимальным выбором для линии по производству PVC-уголков, поскольку обеспечивают точность геометрических размеров и качество поверхности, соответствующее ожиданиям покупателей на рынке. Длина охлаждающего стола линии по производству PVC-уголков обычно составляет от 3 до 6 метров для небольших заводов и зависит от сложности профиля и требований к охлаждению.
Для небольших производителей базовая вакуумная система и контур охлаждающей воды для линии по производству ПВХ-уголков не требуют сложного исполнения. Компактные водяные чиллеры, простые вакуумные насосы и прямолинейная трубопроводная разводка позволяют сохранить невысокую стоимость линии по производству ПВХ-уголков и обеспечить её удобство в эксплуатации. Контроль температуры в системе охлаждения линии по производству ПВХ-уголков гарантирует стабильное поведение при усадке и размерную стабильность, что напрямую повышает уровень приёмки продукции и удовлетворённость клиентов.
Критерии выбора подходящего оборудования
Капитальные затраты и совокупные эксплуатационные расходы
Общие капитальные вложения в линия по производству ПВХ-уголков производственную линию для изготовления ПВХ-уголков для небольших предприятий обычно составляют от 80 000 до 250 000 долларов США в зависимости от уровня технической оснащённости оборудования, вспомогательных систем и степени автоматизации. Более компактные комплекты производственных линий для ПВХ-уголков, специально разработанные для предприятий с ограниченным бюджетом, по-прежнему обеспечивают все основные функции: экструзию, охлаждение, резку и базовую транспортировку материала. Не поддавайтесь искушению приобрести премиальную производственную линию для ПВХ-уголков, предназначенную для крупных производителей: избыточная мощность и дополнительные функции превращаются в «мёртвый» капитал, снижающий рентабельность.
Эксплуатационные расходы имеют такое же значение, как и цена покупки, при оценке инвестиций в линию по производству ПВХ-уголков. Потребление энергии, уровень отходов материала, трудозатраты и частота технического обслуживания напрямую влияют на реальную стоимость эксплуатации линии по производству ПВХ-уголков. Оптимально подобранная линия по производству ПВХ-уголков, работающая на 75–85 % от номинальной мощности, функционирует наиболее эффективно: минимизируя отходы и максимизируя выпуск продукции на каждый потреблённый киловатт.
Техническая поддержка и наличие запасных частей
Малым предприятиям недопустимы длительные простои из-за ожидания запасных частей или визитов узкопрофильных техников. При выборе линии по производству ПВХ-уголков убедитесь, что поставщик оборудования поддерживает локальный склад критически важных компонентов для замены — таких как шнеки, подшипники, нагревательные элементы и насосы охлаждения. Линия по производству ПВХ-уголков от поставщиков с развитой сервисной сетью обеспечивает более быстрые сроки реагирования и меньшие операционные риски по сравнению с удалёнными или малоизвестными производителями.
Качество обучения и документации напрямую влияет на скорость, с которой ваша команда осваивает эксплуатацию и техническое обслуживание линии по производству ПВХ-уголков. Надёжные поставщики линий по производству ПВХ-уголков предоставляют исчерпывающие руководства для операторов, видеоматериалы по обучению и поддержку при пусконаладке на месте. Такие инвестиции в передачу знаний окупаются за счёт сокращения задержек при запуске и позволяют команде вашей небольшой фабрики самостоятельно устранять неисправности, а не полагаться на внешнюю поддержку при каждой возникающей проблеме.
Часто задаваемые вопросы
Каков типичный срок окупаемости инвестиций в линию по производству ПВХ-уголков на небольшой фабрике?
Срок окупаемости линии по производству ПВХ-уголков на небольшом заводе обычно составляет от 18 до 36 месяцев и зависит от цен реализации продукции, стоимости сырья и объёмов производства. Линия по производству ПВХ-уголков, работающая со скоростью 70–80 кг/ч и обеспечивающая устойчивую рентабельность на килограмм продукции, способна генерировать достаточный денежный поток для возврата капитальных вложений в течение двух–трёх лет. Фактический срок окупаемости зависит от вашей конкретной позиции на рынке, рентабельности ассортимента продукции и стабильности спроса.
Может ли одна линия по производству ПВХ-уголков обрабатывать профили нескольких размеров или конструкций?
Да, линия для производства ПВХ-уголков обеспечивает гибкость за счёт замены экструзионной оснастки, что обычно требует 30–60 минут простоя на каждую замену. Одна линия для производства ПВХ-уголков может выпускать уголковые профили разных размеров и форм путём замены оснастки на шнековом экструдере. Многие небольшие заводы оправдывают приобретение одной линии для производства ПВХ-уголков тем, что последовательно выпускают несколько конструкций изделий, максимизируя использование оборудования в рамках всего ассортимента продукции.
Какие этапы подготовки сырья необходимы перед подачей материала в линию для производства ПВХ-уголков?
Сырой ПВХ-смола должна оставаться сухой перед подачей в бункер линии по производству ПВХ-уголков, поэтому её необходимо хранить в климатически контролируемых помещениях или использовать осушительный сушильный аппарат для удаления влаги. Большинство систем линий по производству ПВХ-уголков включают встроенный сушильный аппарат, который нагревает поступающий материал до 70–85 градусов Цельсия перед экструзией, устраняя дефекты, вызванные влагой. Переработанные ПВХ-отходы можно измельчить повторно и смешать с первичным материалом в исходной смеси линии по производству ПВХ-уголков, обычно в соотношении до 30 процентов по массе без ущерба для качества продукции.
Содержание
- Понимание потребностей небольшого завода в производстве
- Ключевые функции, определяющие успех небольшого производителя
- Критерии выбора подходящего оборудования
-
Часто задаваемые вопросы
- Каков типичный срок окупаемости инвестиций в линию по производству ПВХ-уголков на небольшой фабрике?
- Может ли одна линия по производству ПВХ-уголков обрабатывать профили нескольких размеров или конструкций?
- Какие этапы подготовки сырья необходимы перед подачей материала в линию для производства ПВХ-уголков?