
 EN

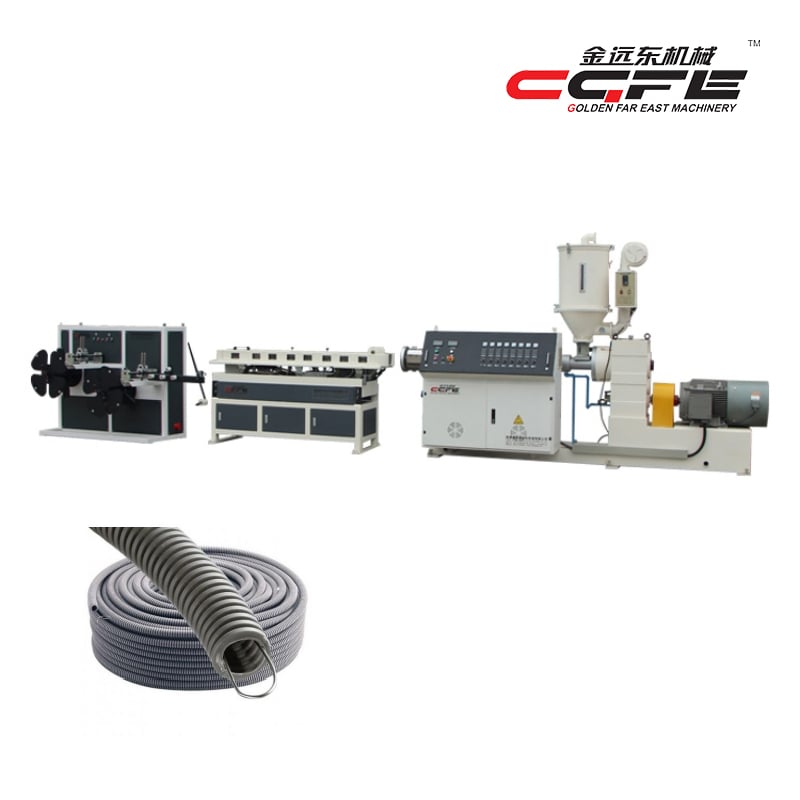
בחירת הספק הנכון מוצץ צינורות PE בחירת מוצץ צינורות PE היא אחת ההחלטות החשובות ביותר שיצרן צינורות פלסטיים יכול לקבל. הקיבולת התפעולית שלכם, איכות המוצרים, העלות התפעולית והרווחיות האורכת-טווח תלויות ישירות בבחירת הציוד המתאים לדרישות הייצור הספציפיות שלכם ולמטרות העסקיות שלכם. מוצץ צינורות PE מייצג השקעה גדולה בכסף, ולכן הבנת הגורמים המרכזיים לבחירה לפני הקנייה מבטיחה שלא תעשו טעויות יקרות ותאופטימיזו את תהליך הייצור שלכם.

אם אתם מטמיעים קו ייצור חדש או משדרגים ציוד קיים, מסגרת החלטות עבור מצמד דחיסה לצלעות פוליאתילן חייבת לקחת בחשבון ממדים טכניים, תפעוליים ופיננסיים מרובים. המדריך הזה בוחן את הגורמים המרכזיים שמנהלי התעשייה בוחנים בעת בחירת מצמד דחיסה לצלעות פוליאתילן שייתן איכות עקבייה, יענה על דרישות השוק ויספק ביצועים אמינים לאורך שנים.
קיבולת ייצור ודרישות תפוקה
הבנת נפח הפלט המבוקש
קיבולת הייצור מהווה את קריטריון הבחירה הבסיסי לכל מוצק צינורות פוליאתילן. תחילה עליכם לחשב את הפלט הדרוש לכם בקילוגרמים לשעה, תוך שיקול של הביקוש הנוכחי והצמיחה הצפויה בשלוש עד חמש השנים הבאות. מוצק צינורות פוליאתילן שפועל מתחת לקיבולת העיצוב שלו פועל באופן לא יעיל ומעלה את עלות היחידה, בעוד שמוצק שפועל באופן קבוע מעל הקיבולת המוצהרת שלו סובל מתנשאות מואצת וייצר איכות לא עקבייה. אנא נתחו את תחזיות המכירות שלכם, את אפשרויות השוק ואת התחייבויות הלקוחות כדי לקבוע את טווח הפליטה המתאים למוצק צינורות פוליאתילן שלכם.
התאמת مواפייני המניע לתוכניות הייצור
דגמים שונים של מוצקי צינורות פוליאתילן מספקים רמות פליטה שונות מאוד. מכונות המיועדות לצינורות קוטר קטן מעבדות בדרך כלל 50–150 קילוגרמים לשעה, בעוד ש מוצץ צינורות PE מערכות שמתמודדות עם צינורות קוטר גדול עלולות לעלות על 500 קילוגרם לשעה. בחרו מוצץ צינורות PE בעל קיבולת העולה ב-10–20 אחוז על הביקוש המרבי שלכם כדי להבטיח גמישות תפעולית ולכסות את השינויים הבלתי נמנעים ביעילות. הסף הזה מאפשר גם למוצץ הצינורות PE לשמור על תפוקה עקיבה במהלך תקופות תחזוקה של הציוד והפרעות זמניות בייצור.
תאימות חומר ומאפייני הפולימר
בחירת הציוד לסוג הרזין שלכם
לא כל מוצק צינורות פוליאתילן מבצע באותה מידה בכל דרגות הפוליאתילן ותערובותיו. פוליאתילן בצפיפות גבוהה (HDPE), פוליאתילן בצפיפות בינונית (MDPE) ופוליאתילן ליניארי בצפיפות נמוכה (LLDPE) מציגים כל אחד את האתגרים השונים שלהם בעיבוד, הקשורים בוויסקוזיות, רגישות תרמית ומאפייני הגזירה. למוצק הצינורות של הפוליאתילן שלכם חייב להיות עיצוב גוף, תצורת השרשרת והמערכת החימום שפותחו במיוחד לסוג הרזין המבוקש שלכם. עיבוד חומרים לא תואמים דרך מוצק צינורות פוליאתילן קטן מדי או בעל תצורה לא נכונה גורם לדרגציה, לשינוי צבע ול실ת מאפיינים מכניים בצינורות המוגמרים.
בקרת טמפרטורה וניהול תרמי
ניהול מדויק של הטמפרטורה בתוך גוף המניע ליצירת צינורות PE משפיע ישירות על שלמות שרשרת הפולימר וביצועי המוצר הסופי. חומרים של פוליאתילן דורשים טמפרטורת עיבוד יציבה, בדרך כלל בין 180 ל-240 מעלות צלזיוס, בהתאם לדרגת הרזין ולתוספים. מניע איכותי ליצירת צינורות PE כולל אזורים מרובים להתחממות, חיישנים חזקים לטמפרטורה ומערכות קירור תגובתיות כדי לשמור על בקרת חום מדויקת. בקרה לקויה בטמפרטורה במניע ליצירת צינורות PE גורמת לגלוטציה, לפגמים בשטח ולפחת בעוצמה המכנית של הצינורות המוגמרים.
ביצועים טכניים ותכונות מדויקות
עיצוב הבורג ואחידות החומר
הגאומטריה של הברג בתוך מוצץ הצריבה של צינורות פוליאתילן קובעת באיזו יעילות הפלסטיק נמס, מתערבב ואחדד לפני שיצא דרך החריץ. תכנונים מודרניים של מוצצי הצריבה לצלילים של פוליאתילן כוללים ברג עם עקמומיות, יחס דחיסה ופסים מעוצבים כך שימנעו מתח גזירה מיותר תוך הבטחת התמוססות מלאה של החומר. ברג מוצץ הצריבה לצלילים של פוליאתילן בעל תכנון טוב מונע אזורים 'מתים' שבהם החומר עלול להתדרדר או להישאר לא מספיק מומס. לעומת זאת, גאומטריה לא מיטבית של הברג במוצץ הצריבה לצלילים של פוליאתילן יוצרת קפיצות לחץ, איכות נמס לא אחידה ועובי קיר משתנה לאורך רצף הייצור.
עיצוב הדאי והדיוק הממדי
המתכת להזרקה המותקנת על מתקן ההזרקה לצלחות פוליאתילן (PE) יוצרת את הצינור הסופי מתוך הפולימר הגלמי. תכנון עליון של המתכת במתקן ההזרקה לצלחות PE מבטיח התפלגות אחידה של הקירות, מונע קווי הרכבה ומשמר עקביות ממדית לאורך כל התהליך הייצור. ציוד מודרני למתקן ההזרקה לצלחות PE כולל מנדרלים מתכווננים ותכונות לאיזון לחץ שמבטלות את השינויים בשיעור זרימת החומר. מתכות מותאמות לקוטר ועובי הקיר הספציפיים של הצינור שלך פועלות בשתף פעולה אידיאלי עם כושר הייצור של מתקן ההזרקה לצלחות PE שלך כדי לייצר מוצרים אשר עומדים בתקנים ASTM D2239 ו-ISO 4427.
מערכות קירור וקליברציה
לאחר יציאת הצינור הפולימרי החדש מהדאי, יש לשלוט באופן מדויק בתהליך הקירור כדי לקבע את הדיוק הממדי ואת התכונות המכאניות שלו. היחידה להפקת צינורות פוליאתילן חייבת להיות מחוברת לטנקים חיצוניים לקירור, למערכות ריסוס או לציוד קליברציה שמקטינים ביעילות את טמפרטורת הצינור תוך שמירה על עגולותו ועובי הדפנות. מערכות מודרניות להפקת צינורות פוליאתילן כוללות מערכות קירור בריקוז וזרמי מים שפועלים בשיתוף פעולה עם יחידת ההפקה. תשתית קירור בלתי מספקת לאחר יחידת ההפקה מבטלת את שיפור הדיוק שהושג בעיצוב החבית והדאי.
אמינות הציוד ונושאי הפעלה ארוכת טווח
איכות הבנייה ועמידות הרכיבים
מוצק עיבוד צינורות פוליאתילן (PE) אמין מפגין בנייה חזקה, מערכות גלגלות באיכות גבוהה ורכיבים פנימיים עמידים לשחיקה שתוכננו כדי לשרוד פעילות מתמשכת. רכיבי הקישוט של הצינור, החריץ והדיאפרגמה בתוך מוצק עיבוד צינורות פוליאתילן (PE) שלך נמצאים תחת חיכוך כבד ומחזורי חום יומיים. ביצוע בחירה במוצק עיבוד צינורות פוליאתילן (PE) שמבוסס על חומרים איכותיים עם הנדסה חזקה מפחית את עצירת התפעול הלא צפויה ומעריך את פרקי הזמן בין תחזוקות. עלות הבעלות האמיתית לאורך זמן במוצק עיבוד צינורות פוליאתילן (PE) תלויה במידה שווה בעמידות הרכיבים ובזמינות חלקים להחלפה, לא פחות מאשר במחיר הקנייה הראשוני.
נגישות לתיקון וזמינות חלקים חלופיים
העמיד ביותר מוצץ צינורות PE עדיין דורש תחזוקה שוטפת, החלפת ברגים ותיקונים מזדמנים. ספקיות הציוד צריכות לספק תיעוד ברור, רכיבים חלופיים זמינים ותמיכה טכנית מהירה עבור מכונת היציקה של צינורות פוליאתילן. מכונת יציקה של צינורות פוליאתילן שרכיביה הפנימיים אינם נגישים בקלות או שתוכנתם מיושנת גורמת לתיקונים יקרים ומפריעה להמשך הייצור. ודאו שספק מכונות היציקה שלכם שומר מלאי מקומי של רכיבי חבלה ומציע משלוח מהיר להחלפות דחופות.
אוטומציה ואינטגרציה של בקרת תהליך
ייצור מודרני דורש שמערכת היציקה של צינורות פוליאתילן (PE) שלך תתאים באופן חלק למערכות בקרת תהליכים דיגיטליות, רישום נתונים ופלטפורמות לתיקון חיזוי. מערכות מתקדמות ליציקת צינורות פוליאתילן (PE) כוללות בקרים לוגיים מתוכנתים (PLCs), ניטור לחץ וטמפרטורה בזמן אמת, ומערכות התראה אוטומטיות שמודיעות למנהלים על בעיות מתפתחות לפני שتحدث כשלים קריטיים. האינטגרציה הדיגיטלית של מערכת היציקה של צינורות פוליאתילן (PE) שלך מאפשרת פרמטרי ייצור עקביים, מפחיתה את השונות בין המניעים, ותומכת באיניציאטיבות שיפור מתמיד.
שאלה נפוצה
אילו קיבולת ייצור יש לבחור למוצץ צינורות PE?
בחרו מכונה לייצור צינורות פוליאתילן (PE) שקיבולת ההפקה שלה גבוהה ב-10 עד 20 אחוז מקצב הביקוש המרבי הצפוי שלכם, כדי לאפשר צמיחה ולשמור על יעילות תפעולית. קחו בחשבון את חיזויי המכירות הנוכחיים, קבוצות היעד השוקיות שלכם ואת תוכניות ההתפשטות העסקית לחמש השנים הבאות בעת קביעת גודל מכונת הייצור. הפעלת מכונת ייצור צינורות PE בקיבולת נמוכה משמעותית ממקסימום הקיבולת שלה מגבירה את העלות ליחידה ופוגעת ברווחיות, בעוד שהפעלה מתמדת של המכונה מעל הקיבולת המקסימלית שלה פוגעת באורך החיים של הציוד ובאיכות המוצר.
איך אפשר לוודא שמוצץ צינורות PE מסוגל להתמודד עם סוג הרזין הספציפי שלי?
אמתו כי מכונת ייצור צינורות PE שבחרתם מצוידת בתכנון גוף הגליל, תצורת הוויסק, ומערכות החימום שתוכננו במפורש לסוג הפוליאתילן שאתם משתמשים בו (HDPE, MDPE או LLDPE). התבקשו לקבל דפי נתונים על עיבוד החומר, וכן פרטי לקוחות רפרנס המשתמשים באותה נוסחה של רזין עם מודל מכונת ייצור צינורות PE שאותה אתם שוקלים. עיבוד חומרים שאינם תואמים במכונה לא מתאימה גורם לשבירת החומר ולתכונות נחותות של הצינורות.
באילו פרקי זמן יש לבצע תחזוקה על מוצץ צינורות פוליאתילן?
מפעיל מברג פוליאתילן מעוצב היטב, שפועל בתוך הפרמטרים המומלצים, דורש בדרך כלל בדיקת המברג והכלי כל 1000–2000 שעות פעילות. החלפת השרירים, תחזוקת החותמים וסיכה של הרכיבים חייבת להתבצע לפי לוח הזמנים להחלפה והתחזוקה שהציע יצרן המכונה. תחזוקה רגילה של מפעיל מברג פוליאתילן מונעת כשלים קатаסטרופליים, שומרת על עקביות המוצר ומעריכה משמעותית את משך חייו הכולל של המכונה.