
 EN

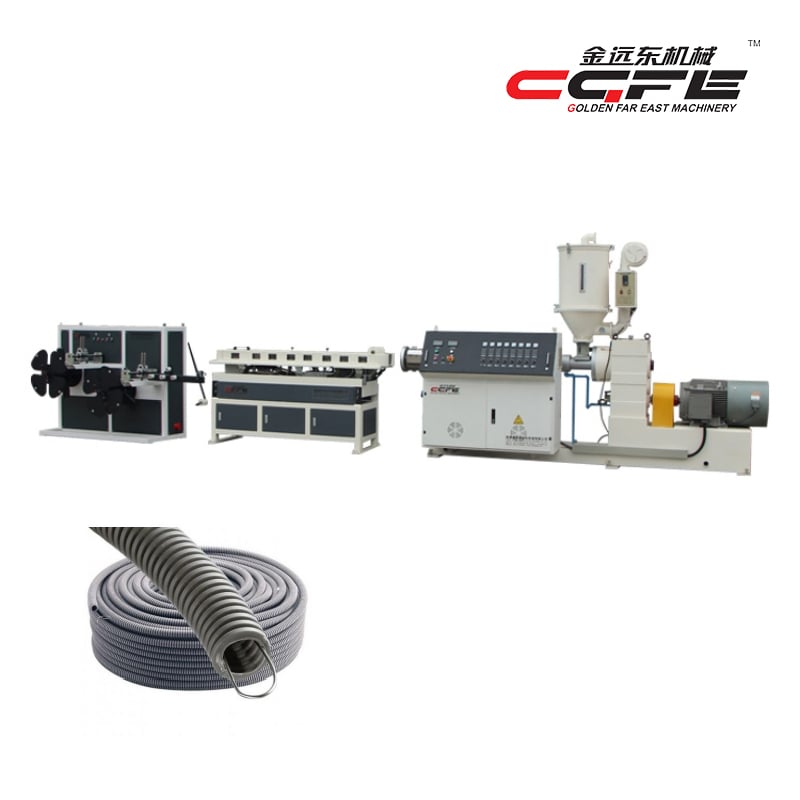
اختيار ماكينة بثق أنابيب PE يُعَدُّ اختيار ماكينة بثق أنابيب البولي إيثيلين (PE pipe extruder) واحدةً من أهم القرارات التي يمكن أن يتخذها مصنِّع الأنابيب البلاستيكية. فسعة الإنتاج، وجودة المنتج، والتكاليف التشغيلية، والربحية طويلة الأجل تعتمد بشكل مباشر على اختيار المعدات التي تتوافق بدقة مع متطلبات الإنتاج المحددة وأهداف العمل. وتمثل ماكينة بثق أنابيب البولي إيثيلين استثماراً رأسمالياً كبيراً، لذا فإن فهم العوامل الرئيسية المؤثرة في الاختيار قبل الشراء يضمن تجنُّب الأخطاء المكلفة وتحسين عملية التصنيع بأقصى كفاءة.

سواء كنت تُطلِع خط إنتاج جديدًا أو تُحدِّث المعدات القائمة، فإن إطار اتخاذ القرار الخاص بمَخرِج أنابيب البولي إيثيلين يجب أن يأخذ في الاعتبار أبعادًا فنيةً وتشغيليةً وماليةً عدَّة. ويستعرض هذا الدليل العوامل الحاسمة التي يقيِّمها المتخصِّصون في المجال عند اختيار مخرِج لأنابيب البولي إيثيلين الذي يضمن جودةً ثابتةً، ويحقِّق متطلبات السوق، ويوفِّر أداءً موثوقًا به على مدى سنواتٍ قادمة.
سعة الإنتاج ومتطلبات الإنتاج
فهم حجم الإنتاج المستهدف
تُعَدُّ سعة الإنتاج المعيارَ الأساسيَّ لاختيار أيِّ ماكينةٍ لبثق أنابيب البولي إيثيلين. فيجب عليك أوَّلاً حسابُ الإنتاج المطلوب بالكيلوغرام لكل ساعة، مع أخذ الطلب الحالي والنمو المتوقع خلال السنوات الثلاث إلى الخمس القادمة في الاعتبار. فماكينة بثق أنابيب البولي إيثيلين التي تعمل دون سعتها التصميمية تؤدي أداءً غيرَ فعّالٍ وتزيد من التكلفة لكل وحدة، بينما تلك التي تعمل باستمرار فوق قدرتها المُعلَّنة تتعرَّض للاهتراء المتسارع وتُنتج أنابيبَ ذات جودةٍ غير متجانسة. ولذلك، يجدر بك تحليل توقُّعات المبيعات، وفرص السوق، والتزامات العملاء لتحديد نطاق الإنتاج الملائم لماكينة بثق أنابيب البولي إيثيلين الخاصة بك.
توافق مواصفات الطارد مع خطط الإنتاج
تتفاوت مستويات الإنتاج بشكلٍ كبير بين طرازات ماكينات بثق أنابيب البولي إيثيلين المختلفة. فالمachines المصمَّمة لأنابيب القطر الصغير تُعالِج عادةً ما بين ٥٠ و١٥٠ كيلوغرامًا في الساعة، بينما ماكينة بثق أنابيب PE يمكن أن تتجاوز أنظمة معالجة الأنابيب ذات القطر الكبير ٥٠٠ كيلوغرام في الساعة. ويُوصى باختيار مكبس لتصنيع أنابيب البولي إيثيلين بسعة تفوق الطلب الأقصى بنسبة تتراوح بين ١٠ و٢٠ في المئة، وذلك لتوفير مرونة تشغيلية ومراعاة التقلبات الحتمية في الكفاءة. كما يتيح هذا الهامش للمكبس الحفاظ على إنتاج ثابت أثناء فترات صيانة المعدات والانقطاعات المؤقتة في الإنتاج.
توافق المواد ومواصفات البوليمر
اختيار المعدات المناسبة لنوع الراتنج الخاص بك
لا تؤدي كل آلات بثق أنابيب البولي إيثيلين أداءً متساوياً عبر جميع درجات البولي إيثيلين وتركيباته. فكلٌّ من البولي إيثيلين عالي الكثافة (HDPE)، والبولي إيثيلين متوسط الكثافة (MDPE)، والبولي إيثيلين الخطي منخفض الكثافة (LLDPE) يطرح تحديات معالجة مختلفة تتعلَّق باللزوجة، والحساسية الحرارية، وخصائص القص. ويجب أن تتضمَّن آلة بثق أنابيب البولي إيثيلين الخاصة بك تصميماً خاصاً للأسطوانة، وتكوينًا محدَّداً للبرغي، ونظام تسخين مُهندَسٍ بدقة لتناسب نوع الراتنج المستهدف. وإدخال مواد غير متوافقة في آلة بثق أنابيب بولي إيثيلين صغيرة الحجم أو غير المُهيَّأة بشكل صحيح يؤدي إلى تحلُّل المادة، وتغيُّر لونها، وفقدان الخصائص الميكانيكية في الأنابيب النهائية.
التحكم في درجة الحرارة والإدارة الحرارية
تؤثر إدارة درجة الحرارة بدقة داخل أسطوانة مكبس بثق أنابيب البولي إيثيلين مباشرةً على سلامة سلاسل البوليمر وأداء المنتج النهائي. ويتطلب مادة البولي إيثيلين درجات حرارة معالجة مستقرة تتراوح عادةً بين ١٨٠ و٢٤٠ درجة مئوية، وذلك حسب درجة الراتنج والمواد المضافة. ويضم مكبس بثق أنابيب البولي إيثيلين عالي الجودة عدة مناطق تسخين، وأجهزة استشعار حرارية قوية، وأنظمة تبريد فعّالة للحفاظ على تحكم حراري دقيق. أما التنظيم غير الكافي لدرجة الحرارة في مكبس بثق أنابيب البولي إيثيلين فيسبب تكوّن الجلاتين، والعُيوب السطحية، وضعف المتانة الميكانيكية في الأنابيب النهائية.
الاداء التقني وخصائص الدقة
تصميم المسمار وتوحيد المواد
هندسة المسمار داخل مكبس بثق أنابيب البولي إيثيلين تحدد مدى كفاءة انصهار البلاستيك وخلطه وتجانسه قبل خروجه من القالب. وتتميز تصاميم مكابس بثق أنابيب البولي إيثيلين الحديثة بمسمار ذي طول لولبي مُحسَّن، ونسب ضغط مُحسَّنة، وريش مُصمَّمة بدقة لتقليل إجهاد القص إلى أدنى حدٍّ مع ضمان اندماج كامل للمواد. ويمنع المسمار المصمم جيدًا لمكبس بثق أنابيب البولي إيثيلين وجود مناطق ميتة قد تؤدي إلى تحلل المادة أو بقائها غير مُنصهرة بالقدر الكافي. وعلى العكس، يؤدي التصميم غير المُحسَّن لهندسة المسمار في مكبس بثق أنابيب البولي إيثيلين إلى ارتفاعات مفاجئة في الضغط، وانخفاض ثبات جودة العجينة المنصهرة، وتغير سماكة الجدار من دفعة إنتاجٍ إلى أخرى.
تصميم القالب ودقَّة الأبعاد
يُشكِّل قالب البثق المُركَّب على جهاز بثق أنابيب البولي إيثيلين المواد البوليمرية الأولية إلى هندسة الأنبوب النهائي. ويضمن التصميم المتفوق للقالب ضمن نظام بثق أنابيب البولي إيثيلين توزيعًا متجانسًا للجدار، ويمنع تشكُّل خطوط اللحام، ويحافظ على الاتساق الأبعادي طوال عملية الإنتاج. وتشمل معدات بثق أنابيب البولي إيثيلين الحديثة مشعاعات قابلة للضبط وميزات موازنة الضغط التي تعوّض التباين في تدفق المادة. أما القوالب المُحسَّنة لقطر أنبوبك المحدَّد وسمك جداره، فتعمل بشكل متناغم مع سعة جهاز بثق أنابيب البولي إيثيلين الخاص بك لإنتاج منتجات تتوافق مع معايير ASTM D2239 وISO 4427.
أنظمة التبريد والت headibration
بعد خروج أنبوب البوليمر الطازج من القالب، يتطلب تبريدًا دقيق التحكم فيه لضمان دقة الأبعاد وخصائصه الميكانيكية. ويجب أن تتصل ماكينة بثق أنابيب البولي إيثيلين الخاصة بك بأنظمة تبريد خارجية، مثل الخزانات المائية أو أنظمة الرش أو معدات المعايرة، والتي تقلل درجة حرارة الأنبوب بسرعة مع الحفاظ على استدارته وسماكة جداره. وتضم أنظمة بثق أنابيب البولي إيثيلين الحديثة أنظمة تحجيم تعمل بالفراغ وأنظمة رش مائية تعمل بالتناغم مع وحدة البثق. أما البنية التحتية غير الكافية للتبريد الواقعة بعد ماكينة بثق أنابيب البولي إيثيلين الخاصة بك، فتُفقد الدقة التي تحقَّقت في تصميم البرميل والقالب.
الموثوقية التشغيلية للمعدات والاعتبارات التشغيلية طويلة الأمد
جودة البناء ومتانة المكونات
يُظهر مُخرِّج أنابيب البولي إيثيلين الموثوق به بنيةً قويةً جدًّا، وأنظمة محامل عالية الجودة، ومكونات داخلية مقاومة للاهتراء صُمِّمت لتحمل التشغيل المستمر. وتتعرَّض بطانات الأسطوانة والمسمار وعناصر القالب داخل مُخرِّج أنابيب البولي إيثيلين الخاص بك لاحتكاكٍ شديدٍ ودورات حرارية يومية مكثَّفة. ولذلك، فإن اختيار مُخرِّج أنابيب بولي إيثيلين مصنوع من مواد عالية الجودة وبهندسة متينة يقلِّل من توقُّف التشغيل المفاجئ غير المتوقع ويطيل فترات الصيانة. ويعتمد إجمالي تكلفة امتلاك مُخرِّج أنابيب البولي إيثيلين على المدى الطويل بقدرٍ متساوٍ على متانة المكونات وتوافر قطع الغيار، وكذلك على سعر الشراء الأولي.
سهولة الصيانة وتوافر قطع الغيار
الأكثر تحملًا ماكينة بثق أنابيب PE لا يزال يتطلب صيانة دورية، واستبدال البراغي، وتدخلات إصلاحٍ متقطعة. ويجب أن تقدِّم شركات مورِّدي المعدات وثائقٍ واضحة، ومكونات احتياطية متوفرة بسهولة، ودعمًا فنيًّا سريع الاستجابة لم Extruder أنابيب البولي إيثيلين الخاص بك. فـExtruder أنابيب البولي إيثيلين الذي يصعب الوصول إلى مكوّناته الداخلية أو الذي تعود تصاميم أجزائه إلى طرازات قديمة يؤدي إلى حلقات صيانة باهظة التكلفة وتأخيرات في الإنتاج. وتَحقَّق من أن مورِّد Extruder أنابيب البولي إيثيلين الخاص بك يحتفظ بمخزون محلي لأجزاء التآكل، ويوفر شحنًا سريعًا للبدائل الطارئة.
دمج الأتمتة والتحكم في العمليات
تتطلب التصنيع الحديث أن يتكامل جهاز بثق أنابيب البولي إيثيلين الخاص بك بسلاسة مع أنظمة التحكم الرقمي في العمليات، وتسجيل البيانات، ومنصات الصيانة التنبؤية. وتتميز أنظمة بثق أنابيب البولي إيثيلين المتطورة بوحدات تحكم منطقية قابلة للبرمجة (PLCs)، ومراقبة ضغط وحرارة فورية، وأنظمة إنذار تلقائية تنبيه المشغلين إلى المشكلات الناشئة قبل حدوث أعطال حرجة. ويُمكّن الدمج الرقمي لجهاز بثق أنابيب البولي إيثيلين الخاص بك من الحفاظ على ثبات معايير الإنتاج، وتقليل التباين الناتج عن العوامل البشرية، ودعم مبادرات التحسين المستمر.
الأسئلة الشائعة
ما السعة الإنتاجية التي ينبغي أن أختارها لم Extruder أنابيب البولي إيثيلين؟
اختر سعة آلة بثق أنابيب البولي إيثيلين تفوق الطلب الأقصى المتوقع بنسبة تتراوح بين ١٠ و٢٠ في المئة لاستيعاب النمو والحفاظ على الكفاءة التشغيلية. وعند تحديد سعة آلة بثق أنابيب البولي إيثيلين، خذ في الاعتبار توقعات المبيعات الحالية وشرائح السوق المستهدفة وخطة التوسع التجاري الخمسية. فتشغيل آلة بثق أنابيب البولي إيثيلين عند سعة منخفضة جدًّا مقارنةً بسعتها القصوى يرفع التكاليف الوحدية ويقلل الربحية، بينما يؤدي التشغيل المزمن فوق السعة إلى تدهور عمر المعدات وجودة المنتج.
كيف أضمن أن جهاز Extruder أنابيب البولي إيثيلين قادر على معالجة نوع الراتنج المحدد الذي أستخدمه؟
تأكد من أن آلة بثق أنابيب البولي إيثيلين الخاصة بك مزودة بتصميم أسطواني وتوزيع برغي وأنظمة تسخين مُصمَّمة خصيصًا لدرجة راتنج البولي إيثيلين التي تستخدمها (مثل HDPE أو MDPE أو LLDPE). واطلب ورقات بيانات معالجة المادة وأسماء عملاء مرجعيين يستخدمون نفس تركيبة الراتنج مع طراز آلة بثق أنابيب البولي إيثيلين الذي تفكر في شرائه. فمعالجة مواد غير متوافقة عبر آلة بثق أنابيب بولي إيثيلين غير مناسبة تؤدي إلى تحلل المادة وانخفاض خصائص الأنبوب.
ما الفترات الزمنية المتوقعة للصيانة لمكبس بثق أنابيب البولي إيثيلين؟
عادةً ما يتطلّب مُخرِّج أنابيب البولي إيثيلين المصمَّم جيّدًا والمشغَّل ضمن المواصفات فحص المسمار والأسطوانة كل ١٠٠٠ إلى ٢٠٠٠ ساعة تشغيل. ويجب أن تتمّ استبدال المحامل وصيانة الأختام وتزييت المكوّنات وفق الجدول الزمني للصيانة الموصى به من قِبل شركة تصنيع المعدّة. وتمنع الصيانة الدورية لمُخرِّج أنابيب البولي إيثيلين حدوث أعطال كارثية، وتحافظ على اتساق المنتج، وتمدّد عمر المعدّة الإجمالي بشكلٍ كبير.