
 EN

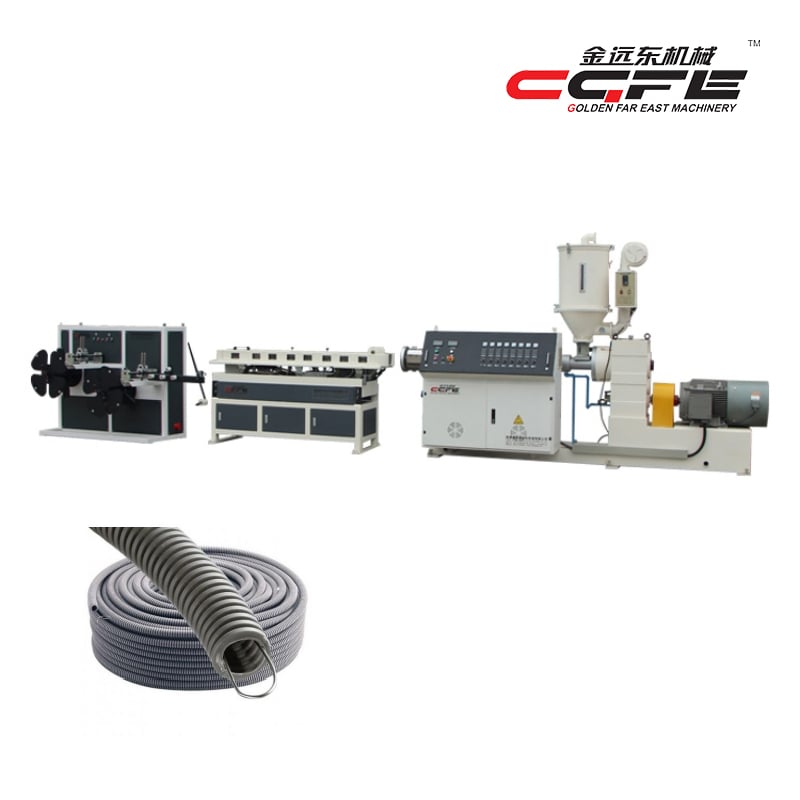
Вибір правильного Екструдер для труб PE вибір екструдера для труб із ПЕ — одне з найважливіших рішень, яке може прийняти виробник пластикових труб. Ваша виробнича потужність, якість продукції, експлуатаційні витрати та довгострокова рентабельність безпосередньо залежать від того, чи відповідає обладнання вашим конкретним виробничим вимогам та бізнес-цілям. Екструдер для труб із ПЕ — це значна капітальна інвестиція, тому розуміння ключових критеріїв вибору до покупки забезпечує уникнення дорогоцінних помилок і оптимізацію вашого виробничого процесу.

Незалежно від того, чи ви запускаєте нову виробничу лінію, чи модернізуєте наявне обладнання, рамки прийняття рішень щодо екструдера для труб із поліетилену мають враховувати кілька технічних, експлуатаційних та фінансових аспектів. У цьому посібнику розглядаються ключові фактори, які спеціалісти галузі оцінюють під час вибору екструдера для труб із поліетилену, що забезпечить стабільну якість, відповідатиме ринковим вимогам та надаватиме надійну продуктивність протягом багатьох років.
Виробнича потужність і вимоги до продуктивності
Розуміння вашого цільового обсягу випуску
Потужність виробництва є базовим критерієм вибору будь-якого екструдера для виробництва труб із поліетилену (PE). Спочатку потрібно розрахувати необхідну продуктивність у кілограмах на годину, враховуючи як поточний попит, так і прогнозоване зростання протягом наступних трьох–п’яти років. Екструдер для труб із поліетилену, що працює нижче своєї проектної потужності, працює неефективно й збільшує собівартість одиниці продукції; тоді як екструдер, що постійно працює переважно понад номінальну потужність, швидше зношується й виробляє продукцію непостійної якості. Проаналізуйте свої прогнози продажів, ринкові можливості та зобов’язання перед клієнтами, щоб визначити відповідний діапазон продуктивності для вашого екструдера для труб із поліетилену.
Узгодження технічних характеристик екструдера з планами виробництва
Різні моделі екструдерів для труб із поліетилену забезпечують суттєво різні рівні продуктивності. Устаткування, призначене для виробництва труб невеликого діаметра, зазвичай переробляє 50–150 кілограмів на годину, тоді як Екструдер для труб PE системи для обробки труб великого діаметра можуть перевищувати 500 кілограмів на годину. Вибір екструдера для PE-труб із потужністю на 10–20 % вищою за ваш піковий попит забезпечує оперативну гнучкість та враховує неминучі варіації ефективності. Цей запас також дозволяє вашому екструдеру для PE-труб підтримувати стабільний випуск продукції під час технічного обслуговування обладнання й тимчасових перерв у виробництві.
Сумісність матеріалів та полімерні специфікації
Вибір обладнання для вашого типу смоли
Не кожен екструдер для труб із поліетилену однаково ефективно працює з усіма марками та складами поліетилену. Поліетилен високої щільності (HDPE), поліетилен середньої щільності (MDPE) та лінійний поліетилен низької щільності (LLDPE) створюють різні технологічні виклики щодо в’язкості, термочутливості та характеристик зсуву. Ваш екструдер для труб із поліетилену має мати конструкцію циліндра, конфігурацію гвинта та систему нагріву, спеціально розроблені для вашого цільового типу смоли. Переробка несумісних матеріалів на недостатньо потужному або неправильно налаштованому екструдері для труб із поліетилену призводить до деградації, зміни кольору та втрати механічних властивостей готових труб.
Контроль температури та теплове управління
Точне керування температурою в циліндрі екструдера для труб із поліетилену безпосередньо впливає на цілісність полімерних ланцюгів та експлуатаційні характеристики кінцевого продукту. Для переробки матеріалів із поліетилену потрібна стабільна температура процесу, зазвичай в діапазоні від 180 до 240 градусів Цельсія, залежно від марки смоли та добавок. Якісний екструдер для труб із поліетилену має кілька зон нагріву, надійні датчики температури та чутливі системи охолодження для забезпечення точного теплового контролю. Недостатнє регулювання температури в екструдері для труб із поліетилену призводить до утворення гелів, поверхневих дефектів та зниження механічної міцності готових труб.
Технічні характеристики і точність
Конструкція викрутки та однорідність матеріалу
Геометрія гвинта всередині екструдера для виробництва труб із поліетилену визначає, наскільки ефективно пластик плавиться, змішується та гомогенізується перед виходом через формуючу матрицю. Сучасні конструкції екструдерів для виробництва труб із поліетилену мають оптимізовані крок гвинта, ступені стиснення та гвинтові витки, розроблені так, щоб мінімізувати напруження зсуву й одночасно забезпечити повне злиття матеріалу. Добре спроектований гвинт екструдера для виробництва труб із поліетилену запобігає утворенню «мертвих зон», де матеріал може деградувати або залишатися недостатньо пластичним. Навпаки, погано оптимізована геометрія гвинта в екструдері для виробництва труб із поліетилену призводить до стрибків тиску, нестабільної якості розплаву та змінної товщини стінок протягом серій виробництва.
Конструкція дії та точність розмірів
Формуюча матриця, встановлена на вашому екструдері для виробництва поліетиленових труб, перетворює сировинний полімер у готову геометрію труби. Високоякісна конструкція матриці в системі екструдера для поліетиленових труб забезпечує рівномірний розподіл стінки, запобігає утворенню зварних швів і підтримує сталі розміри протягом усього процесу виробництва. Сучасне обладнання для екструзії поліетиленових труб включає регульовані оправки та функції вирівнювання тиску, які компенсують коливання потоку матеріалу. Матриці, оптимізовані під конкретний діаметр і товщину стінки труби, гармонійно взаємодіють із потужністю вашого екструдера для поліетиленових труб, щоб випускати продукцію, що відповідає стандартам ASTM D2239 та ISO 4427.
Системи охолодження та калібрування
Після виходу з матриці свіжий полімерний трубопровід потребує ретельно контрольованого охолодження, щоб забезпечити точність розмірів та механічні властивості. Ваш екструдер для труб із ПЕ має взаємодіяти з зовнішніми охолоджувальними резервуарами, системами розпилення або калібрувальним обладнанням, які швидко знижують температуру труби, зберігаючи при цьому її круглість та товщину стінки. Сучасні системи екструдерів для труб із ПЕ включають вакуумні калібрувальні системи та водяні спринклерні системи охолодження, що працюють у тісній взаємодії з екструзійним блоком. Недостатня охолоджувальна інфраструктура після вашого екструдера для труб із ПЕ зводить нанівець точність, досягнуту завдяки проектуванню шнекового циліндра та матриці.
Надійність обладнання та довготривалі експлуатаційні аспекти
Якість виготовлення та довговічність компонентів
Надійний екструдер для виробництва труб із поліетилену характеризується міцною конструкцією, високоякісними підшипниковими системами та зносостійкими внутрішніми компонентами, розробленими для безперервної експлуатації. Внутрішні вкладиші циліндра, гвинт і формуючі елементи в екструдері для виробництва труб із поліетилену щодня піддаються інтенсивному тертя і тепловим циклам. Вибір екструдера для виробництва труб із поліетилену, виготовленого з якісних матеріалів і застосуванням надійної інженерії, мінімізує непередбачені простої й подовжує інтервали технічного обслуговування. Тривала вартість володіння екструдером для виробництва труб із поліетилену залежить не менше від стійкості компонентів і доступності запасних частин, ніж від початкової вартості покупки.
Доступність для обслуговування та наявність запасних частин
Найбільш стійкий Екструдер для труб PE все ще потребує регулярного технічного обслуговування, заміни гвинтів та періодичного ремонту. Виробники обладнання мають надавати чітку документацію, швидко доступні запасні компоненти та оперативну технічну підтримку для вашого екструдера для труб із ПЕ. Екструдер для труб із ПЕ з важкодоступними внутрішніми компонентами або застарілими конструкціями деталей призводить до дорогостоящих випадків технічного обслуговування та затримок у виробництві. Переконайтеся, що постачальник вашого екструдера для труб із ПЕ підтримує місцевий запас зношуваних деталей і пропонує швидку доставку аварійних замінних деталей.
Інтеграція автоматизації та контролю процесів
Сучасне виробництво вимагає, щоб ваш екструдер для труб із поліетилену безперебійно інтегрувався з цифровими системами керування процесом, реєстрації даних та платформами передбачувального технічного обслуговування. Сучасні системи екструдерів для труб із поліетилену оснащені програмованими логічними контролерами (PLC), моніторингом тиску й температури в режимі реального часу та автоматизованими системами сповіщення, які попереджають операторів про виникнення проблем до того, як відбудуться критичні збої. Цифрова інтеграція з вашим екструдером для труб із поліетилену забезпечує сталі параметри виробництва, зменшує варіації, зумовлені діями операторів, і підтримує ініціативи безперервного вдосконалення.
Часті запитання
Яку виробничу потужність слід обрати для екструдера труб із поліетилену?
Оберіть екструдер для труб із поліетилену з потужністю на 10–20 % вищою за передбачуваний піковий попит, щоб забезпечити можливість росту й підтримувати ефективність роботи. При визначенні потужності екструдера для труб із поліетилену враховуйте поточні прогнози продажів, цільові сегменти ринку та плани розширення бізнесу на п’ять років. Експлуатація екструдера для труб із поліетилену значно нижче його потужності збільшує собівартість одиниці продукції й зменшує рентабельність, тоді як тривала перевантаженість скорочує термін служби обладнання й погіршує якість труб.
Як переконатися, що екструдер труб із поліетилену підходить для конкретного типу смоли?
Переконайтеся, що ваш екструдер для труб із поліетилену має конструкцію циліндра, конфігурацію гвинта й системи нагріву, спеціально розроблені для вашого типу поліетилену (HDPE, MDPE або LLDPE). Запитайте технічні дані щодо переробки матеріалу та контакти клієнтів, які використовують ідентичні смоли разом із моделлю екструдера для труб із поліетилену, яку ви розглядаєте. Переробка несумісних матеріалів на непридатному екструдері для труб із поліетилену призводить до деградації матеріалу й отримання труб з поганими характеристиками.
Які інтервали технічного обслуговування слід очікувати від екструдера для PE-труб?
Зазвичай добре спроектований екструдер для виробництва труб із поліетилену, що працює в межах технічних характеристик, потребує перевірки гвинта й циліндра кожні 1000–2000 годин роботи. Заміну підшипників, обслуговування ущільнень та змащення компонентів слід проводити згідно з рекомендованим виробником обладнання графіком технічного обслуговування. Регулярне технічне обслуговування екструдера для виробництва труб із поліетилену запобігає катастрофічним збоям, забезпечує сталість якості продукції та значно подовжує загальний термін експлуатації обладнання.