
 EN

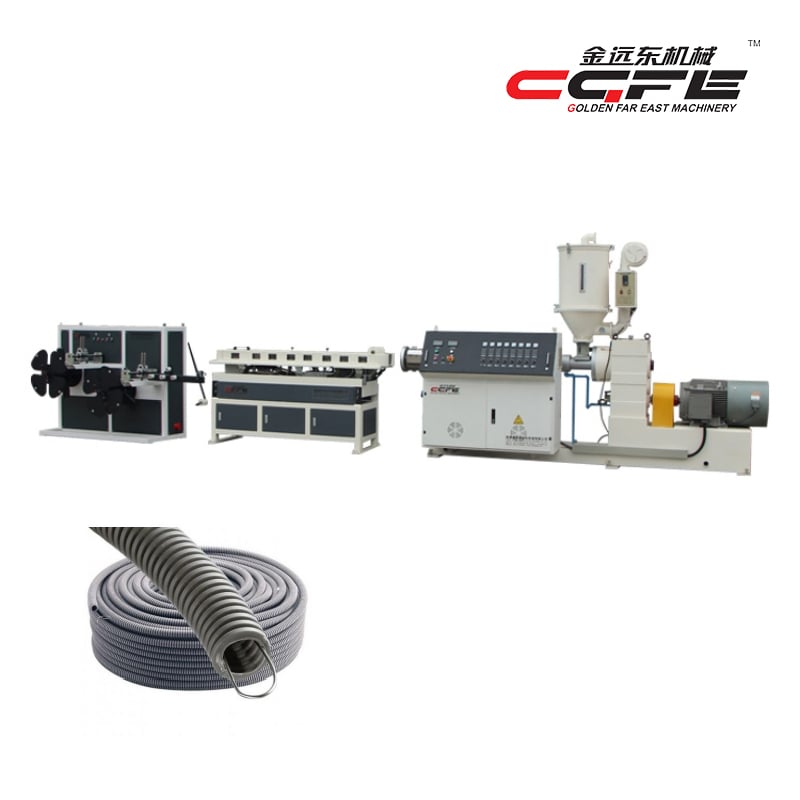
Выбор правильного Экструдер для ПЭ-труб выбор экструдера для ПЭ-труб — одно из важнейших решений, которое может принять производитель пластиковых труб. Ваша производственная мощность, качество продукции, эксплуатационные расходы и долгосрочная рентабельность напрямую зависят от того, насколько оборудование соответствует вашим конкретным производственным требованиям и бизнес-целям. Экструдер для ПЭ-труб представляет собой значительные капитальные вложения, поэтому понимание ключевых факторов выбора до покупки позволяет избежать дорогостоящих ошибок и оптимизировать производственный процесс.

Независимо от того, запускаете ли вы новую производственную линию или модернизируете существующее оборудование, при выборе экструдера для полиэтиленовых труб необходимо учитывать множество технических, эксплуатационных и финансовых аспектов. В этом руководстве рассматриваются ключевые факторы, которые специалисты отрасли оценивают при подборе экструдера для PE труб, обеспечивающего стабильное качество продукции, соответствие рыночным требованиям и надёжную работу в течение многих лет.
Производственная мощность и требования к пропускной способности
Понимание целевого объёма выпускаемой продукции
Производственная мощность является основным критерием выбора любого экструдера для ПЭ-труб. Сначала необходимо рассчитать требуемый выпуск в килограммах в час с учётом как текущего спроса, так и прогнозируемого роста на ближайшие три–пять лет. Экструдер для ПЭ-труб, работающий ниже своей расчётной мощности, функционирует неэффективно и повышает себестоимость единицы продукции; при постоянной работе выше номинальной мощности ускоряется износ оборудования, а качество выпускаемой продукции становится нестабильным. Проанализируйте свои прогнозы продаж, рыночные возможности и обязательства перед клиентами, чтобы определить подходящий диапазон производительности для вашего экструдера для ПЭ-труб.
Сопоставление технических характеристик экструдера с планами производства
Различные модели экструдеров для ПЭ-труб обеспечивают значительно отличающиеся уровни производительности. Машины, предназначенные для производства труб малого диаметра, обычно перерабатывают 50–150 килограммов в час, тогда как Экструдер для ПЭ-труб системы для переработки труб большого диаметра могут превышать 500 килограммов в час. Выбор экструдера для ПЭ-труб с производительностью на 10–20 % выше пикового спроса обеспечивает операционную гибкость и компенсирует неизбежные колебания эффективности. Такой запас мощности также позволяет экструдеру для ПЭ-труб поддерживать стабильный выпуск продукции во время технического обслуживания оборудования и временных перебоев в производстве.
Совместимость материалов и спецификации полимеров
Выбор оборудования под ваш тип смолы
Не каждый экструдер для труб из полиэтилена одинаково эффективно работает со всеми марками и составами полиэтилена. Полиэтилен высокой плотности (HDPE), полиэтилен средней плотности (MDPE) и линейный полиэтилен низкой плотности (LLDPE) создают различные технологические трудности, связанные с вязкостью, термочувствительностью и характеристиками сдвига. Ваш экструдер для труб из полиэтилена должен иметь конструкцию цилиндра, конфигурацию шнека и систему нагрева, специально разработанные для вашего целевого типа смолы. Переработка несовместимых материалов на недостаточно мощном или неправильно настроенном экструдере для труб из полиэтилена приводит к деградации, изменению цвета и потере механических свойств готовых труб.
Контроль температуры и тепловое управление
Точное управление температурой в корпусе экструдера для труб из полиэтилена напрямую влияет на целостность полимерных цепей и эксплуатационные характеристики конечного изделия. Для переработки полиэтиленовых материалов требуются стабильные температуры, как правило, в диапазоне от 180 до 240 градусов Цельсия, в зависимости от марки смолы и используемых добавок. Качественный экструдер для труб из полиэтилена оснащён несколькими зонами нагрева, надёжными датчиками температуры и отзывчивыми системами охлаждения, обеспечивающими точный термоконтроль. Недостаточная регуляция температуры в экструдере для труб из полиэтилена приводит к образованию гелей, дефектам поверхности и снижению механической прочности готовых труб.
Технические характеристики и функции высокой точности
Конструкция шнека и однородность материала
Геометрия шнека внутри экструдера для ПЭ-труб определяет, насколько эффективно пластик плавится, перемешивается и гомогенизируется перед выходом из фильеры. Современные конструкции экструдеров для ПЭ-труб включают оптимизированный шаг шнека, степени сжатия и гребни, разработанные так, чтобы минимизировать напряжение сдвига при обеспечении полного слияния материала. Правильно спроектированный шнек экструдера для ПЭ-труб предотвращает образование «мёртвых зон», где материал может деградировать или недостаточно расплавиться. Напротив, плохо оптимизированная геометрия шнека в экструдере для ПЭ-труб вызывает скачки давления, нестабильное качество расплава и колебания толщины стенки в ходе производственных циклов.
Конструкция фильеры и точность размеров
Диел для экструзии, установленный на вашем экструдере для труб из полиэтилена, формирует сырой полимер в готовую геометрию трубы. Совершенная конструкция диела в системе экструдера для труб из полиэтилена обеспечивает равномерное распределение стенки, предотвращает образование сварных линий и поддерживает стабильность размеров на протяжении всего процесса производства. Современное оборудование для экструзии труб из полиэтилена включает регулируемые мандрины и функции балансировки давления, компенсирующие колебания потока материала. Диелы, оптимизированные под конкретный диаметр и толщину стенки вашей трубы, работают синхронно с производительностью вашего экструдера для труб из полиэтилена, обеспечивая выпуск продукции, соответствующей стандартам ASTM D2239 и ISO 4427.
Системы охлаждения и калибровки
После выхода из фильеры свежеобразованная полимерная труба требует тщательно контролируемого охлаждения для закрепления точности геометрических размеров и механических свойств. Ваш экструдер для труб из полиэтилена (PE) должен взаимодействовать с внешними охлаждающими резервуарами, системами распыления или калибровочным оборудованием, которые быстро снижают температуру трубы, сохраняя её круглость и толщину стенки. Современные системы экструзии труб из PE включают вакуумные калибровочные установки и водяные распылительные системы, работающие в тесной координации с самим экструзионным агрегатом. Недостаточная инфраструктура охлаждения за пределами вашего экструдера для труб из PE сводит на нет преимущества высокой точности, достигнутые при проектировании шнекового цилиндра и фильеры.
Надёжность оборудования и долгосрочные эксплуатационные соображения
Качество сборки и долговечность компонентов
Надёжный экструдер для ПЭ-труб характеризуется прочной конструкцией, высококачественными подшипниковыми системами и износостойкими внутренними компонентами, разработанными для непрерывной эксплуатации. Внутренние детали экструдера для ПЭ-труб — втулки цилиндра, шнек и фильеры — ежедневно подвергаются интенсивному трению и термическим циклам. Выбор экструдера для ПЭ-труб, изготовленного из качественных материалов и обладающего продуманной конструкцией, сводит к минимуму незапланированные простои и увеличивает интервалы между техническим обслуживанием. Совокупная стоимость владения экструдером для ПЭ-труб зависит не только от первоначальной цены покупки, но и от долговечности компонентов, а также доступности запасных частей.
Доступность для технического обслуживания и наличие запасных частей
Самый прочный Экструдер для ПЭ-труб по-прежнему требует регулярного технического обслуживания, замены крепёжных элементов и периодического проведения ремонтных работ. Поставщики оборудования должны предоставлять исчерпывающую документацию, оперативно доступные запасные компоненты и своевременную техническую поддержку для экструдера для труб из полиэтилена (PE). Экструдер для труб из PE с труднодоступными внутренними компонентами или устаревшими конструкциями деталей приводит к дорогостоящим простоюм при обслуживании и задержкам в производстве. Убедитесь, что поставщик вашего экструдера для труб из PE поддерживает локальный склад запасных частей, подверженных износу, и предлагает экспресс-доставку при аварийной замене.
Интеграция автоматизации и управления процессом
Современное производство требует, чтобы ваша экструдерная установка для ПЭ-труб бесшовно интегрировалась с цифровыми системами управления процессом, системами регистрации данных и платформами прогнозирующего технического обслуживания. Современные экструдерные системы для ПЭ-труб оснащены программируемыми логическими контроллерами (PLC), мониторингом давления и температуры в реальном времени, а также автоматизированными системами оповещения, которые информируют операторов о возникающих проблемах до наступления критических отказов. Цифровая интеграция с вашей экструдерной установкой для ПЭ-труб обеспечивает стабильность параметров производства, снижает влияние человеческого фактора и поддерживает инициативы по непрерывному совершенствованию.
Часто задаваемые вопросы
Какую производственную мощность следует выбрать для экструдера ПЭ-труб?
Выберите экструдер для ПЭ-труб с производительностью на 10–20 % выше прогнозируемого пикового спроса, чтобы обеспечить рост и поддерживать эксплуатационную эффективность. При выборе мощности экструдера для ПЭ-труб учитывайте текущие прогнозы продаж, целевые рыночные сегменты и планы расширения бизнеса на пять лет. Эксплуатация экструдера для ПЭ-труб значительно ниже его номинальной мощности повышает удельные издержки и снижает рентабельность, тогда как хроническая перегрузка сокращает срок службы оборудования и ухудшает качество труб.
Как обеспечить совместимость экструдера ПЭ-труб с моим конкретным типом смолы?
Убедитесь, что ваш экструдер для ПЭ-труб оснащён корпусом, конфигурацией шнека и системами нагрева, специально разработанными для вашего типа полиэтилена (HDPE, MDPE или LLDPE). Запросите технические данные по переработке материала и информацию о клиентах, использующих идентичные марки смолы на том же экструдере для ПЭ-труб, который вы рассматриваете. Переработка несоответствующих материалов на несовместимом экструдере для ПЭ-труб приводит к деградации полимера и ухудшению эксплуатационных характеристик труб.
Какие интервалы технического обслуживания следует ожидать от экструдера для полиэтиленовых труб?
Хорошо спроектированный экструдер для ПЭ-труб, работающий в пределах технических характеристик, обычно требует осмотра шнека и цилиндра каждые 1000–2000 часов работы. Замена подшипников, обслуживание уплотнений и смазка компонентов должны выполняться в соответствии с графиком технического обслуживания, рекомендованным производителем оборудования. Регулярное техническое обслуживание экструдера для ПЭ-труб предотвращает катастрофические отказы, обеспечивает стабильность качества продукции и значительно увеличивает общий срок службы оборудования.