
 EN

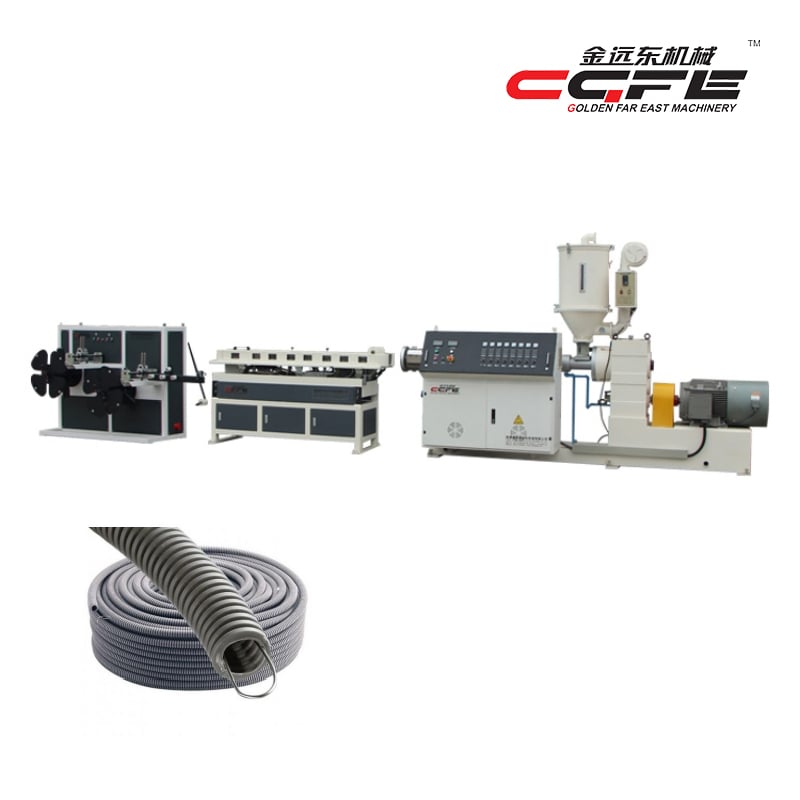
Die Auswahl des richtigen PE-Rohr-Extruder die Auswahl einer PE-Rohr-Extrusionsmaschine gehört zu den wichtigsten Entscheidungen, die ein Hersteller von Kunststoffrohren treffen kann. Ihre Produktionskapazität, die Produktqualität, die Betriebskosten sowie Ihre langfristige Rentabilität hängen unmittelbar davon ab, ob die gewählte Anlage genau Ihren spezifischen Produktionsanforderungen und Geschäftszielem entspricht. Eine PE-Rohr-Extrusionsmaschine stellt eine erhebliche Kapitalinvestition dar; daher ist es entscheidend, die wesentlichen Auswahlkriterien bereits vor dem Kauf zu verstehen – um kostspielige Fehler zu vermeiden und Ihren Fertigungsprozess optimal auszulegen.

Ob Sie eine neue Produktionslinie in Betrieb nehmen oder bestehende Anlagen modernisieren – bei der Entscheidungsfindung für einen PE-Rohr-Extruder müssen mehrere technische, betriebliche und finanzielle Aspekte berücksichtigt werden. Dieser Leitfaden beleuchtet die entscheidenden Faktoren, die Fachleute aus der Branche bewerten, wenn sie einen PE-Rohr-Extruder auswählen, der über Jahre hinweg konsistente Qualität gewährleistet, den Marktanforderungen entspricht und zuverlässige Leistung bietet.
Produktionskapazität und Durchsatzanforderungen
Verständnis des geplanten Ausbringungsvolumens
Die Produktionskapazität stellt das grundlegende Auswahlkriterium für jeden PE-Rohr-Extruder dar. Sie müssen zunächst Ihre erforderliche Ausbringung in Kilogramm pro Stunde berechnen, wobei sowohl der aktuelle Bedarf als auch das prognostizierte Wachstum für die nächsten drei bis fünf Jahre zu berücksichtigen sind. Ein PE-Rohr-Extruder, der unter seiner Auslegungskapazität betrieben wird, arbeitet ineffizient und erhöht die Kosten pro Einheit; ein Extruder, der dauerhaft über seiner Nennleistung läuft, weist beschleunigten Verschleiß auf und erzeugt eine inkonsistente Qualität. Analysieren Sie Ihre Verkaufsprognosen, Marktchancen und Kundenverpflichtungen, um den geeigneten Durchsatzbereich für Ihren PE-Rohr-Extruder zu bestimmen.
Abgleich der Extruderspezifikationen mit den Produktionsplänen
Verschiedene PE-Rohr-Extruder-Modelle liefern deutlich unterschiedliche Durchsatzleistungen. Maschinen für kleinere Rohrdurchmesser verarbeiten typischerweise 50–150 Kilogramm pro Stunde, während PE-Rohr-Extruder anlagen zur Verarbeitung von Rohren mit großem Durchmesser können über 500 Kilogramm pro Stunde erreichen. Die Auswahl einer PE-Rohrextrusionsanlage mit einer Kapazität, die um 10 bis 20 Prozent über Ihrem maximalen Bedarf liegt, bietet Betriebsflexibilität und berücksichtigt unvermeidliche Effizienzschwankungen. Diese Reserve ermöglicht es Ihrer PE-Rohrextrusionsanlage zudem, während Wartungsarbeiten an der Ausrüstung und vorübergehenden Produktionsunterbrechungen eine konstante Ausbringung aufrechtzuerhalten.
Materialverträglichkeit und Polymer-Spezifikationen
Auswahl der Ausrüstung für Ihren Harztyp
Nicht jeder PE-Rohrextruder leistet bei allen Polyethylen-Sorten und -Formulierungen gleich gut. Hochdichtes Polyethylen (HDPE), mitteldichtes Polyethylen (MDPE) und lineares niedrigdichtes Polyethylen (LLDPE) stellen jeweils unterschiedliche Verarbeitungsherausforderungen hinsichtlich Viskosität, thermischer Empfindlichkeit und Schereigenschaften dar. Ihr PE-Rohrextruder muss über ein Fassdesign, eine Schneckengeometrie und ein Heizsystem verfügen, die speziell für Ihren Zielharztyp konstruiert wurden. Die Verarbeitung inkompatibler Materialien in einem zu kleinen oder falsch konfigurierten PE-Rohrextruder führt zu Degradation, Verfärbung und Verlust mechanischer Eigenschaften bei den fertigen Rohren.
Temperatursteuerung und thermisches Management
Eine präzise Temperaturregelung innerhalb des Extruderschlauchs für PE-Rohre beeinflusst direkt die Integrität der Polymerketten und die Leistung des Endprodukts. Polyethylen-Materialien erfordern stabile Verarbeitungstemperaturen, typischerweise zwischen 180 und 240 Grad Celsius, abhängig von der Harzqualität und den Zusatzstoffen. Ein hochwertiger PE-Rohrextruder verfügt über mehrere Heizzonen, robuste Temperatursensoren sowie reaktionsfähige Kühlsysteme, um eine exakte thermische Kontrolle aufrechtzuerhalten. Eine unzureichende Temperaturregelung in einem PE-Rohrextruder führt zu Gelbildung, Oberflächendefekten und einer verringerten mechanischen Festigkeit der fertigen Rohre.
Technische Leistung und Präzisionsmerkmale
Schneckendesign und Materialhomogenität
Die Schneckengeometrie innerhalb Ihres PE-Rohr-Extruders bestimmt, wie effizient das Kunststoffmaterial schmilzt, mischt und homogenisiert wird, bevor es die Düse verlässt. Moderne PE-Rohr-Extruder-Konstruktionen weisen optimierte Steigung, Kompressionsverhältnisse und Gewindegänge auf, die speziell darauf ausgelegt sind, die Scherspannung zu minimieren und gleichzeitig eine vollständige Materialverschmelzung sicherzustellen. Eine gut konstruierte Schnecke für PE-Rohr-Extruder verhindert tote Zonen, in denen sich das Material zersetzen oder unzureichend plastifiziert bleiben könnte. Umgekehrt führt eine schlecht optimierte Schneckengeometrie in einem PE-Rohr-Extruder zu Druckspitzen, inkonsistenter Schmelzqualität und variabler Wanddicke über die gesamte Produktionslaufzeit hinweg.
Düsenkonstruktion und Maßgenauigkeit
Die Extrusionsdüse, die an Ihrem PE-Rohr-Extruder montiert ist, formt das rohe Polymer in die fertige Rohrgeometrie. Ein überlegenes Düsenkonstruktionsdesign innerhalb eines PE-Rohr-Extrudersystems gewährleistet eine gleichmäßige Wandverteilung, verhindert Schweißnähte und bewahrt die Maßhaltigkeit während der gesamten Produktion. Moderne PE-Rohr-Extruderausrüstung umfasst einstellbare Dornen und druckausgleichende Merkmale, die Materialflussschwankungen kompensieren. Für Ihren spezifischen Rohrdurchmesser und Ihre Wandstärke optimierte Düsen arbeiten harmonisch mit der Kapazität Ihres PE-Rohr-Extruders zusammen, um Produkte herzustellen, die den Normen ASTM D2239 und ISO 4427 entsprechen.
Kühl- und Kalibrierungssysteme
Nach dem Verlassen des Werkzeugs muss frisches Polymerrohr sorgfältig kontrolliert gekühlt werden, um Maßgenauigkeit und mechanische Eigenschaften zu sichern. Ihr PE-Rohrextruder muss mit externen Kühlbehältern, Sprühsystemen oder Kalibrierausrüstungen gekoppelt sein, die die Rohrtemperatur rasch senken, während Rundheit und Wanddicke erhalten bleiben. Moderne PE-Rohrextrudersysteme integrieren Vakuum-Größenstabilisierungssysteme und wassergekühlte Sprühanlagen, die gemeinsam mit der Extrusionseinheit arbeiten. Unzureichende Kühleinrichtungen stromabwärts Ihres PE-Rohrextruders zunichte machen die Präzisionsvorteile, die durch Schneckengehäuse- und Werkzeugdesign erreicht wurden.
Gerätezuverlässigkeit und langfristige Betrachtungen zum Betrieb
Verarbeitungsqualität und Haltbarkeit der Komponenten
Eine zuverlässige PE-Rohrextrusionsmaschine zeichnet sich durch eine robuste Bauweise, hochwertige Lagerungen und verschleißfeste innere Komponenten aus, die für einen Dauerbetrieb konzipiert sind. Die Mantellinien, die Schnecke und die Werkzeugkomponenten innerhalb Ihrer PE-Rohrextrusionsmaschine unterliegen täglich intensiver Reibung und thermischer Wechsellast. Die Auswahl einer PE-Rohrextrusionsmaschine, die aus hochwertigen Materialien und mit solider Konstruktion gefertigt ist, minimiert unerwartete Ausfallzeiten und verlängert die Wartungsintervalle. Die langfristigen Gesamtbetriebskosten einer PE-Rohrextrusionsmaschine hängen genauso stark von der Haltbarkeit der Komponenten und der Verfügbarkeit von Ersatzteilen ab wie vom ursprünglichen Kaufpreis.
Wartungszugänglichkeit und Verfügbarkeit von Ersatzteilen
Das ausdauerndste PE-Rohr-Extruder erfordert weiterhin routinemäßige Wartung, Schraubenaustausch und gelegentliche Reparatureingriffe. Die Gerätehersteller sollten klare Dokumentation, leicht verfügbare Ersatzkomponenten und eine schnelle technische Unterstützung für Ihre PE-Rohrextrusionsmaschine bereitstellen. Eine PE-Rohrextrusionsmaschine mit schwer zugänglichen internen Komponenten oder veralteten Teiledesigns führt zu kostspieligen Wartungseinsätzen und Produktionsverzögerungen. Stellen Sie sicher, dass Ihr Lieferant von PE-Rohrextrusionsmaschinen lokale Lagerbestände an Verschleißteilen unterhält und einen Expressversand für Notfallersatzteile anbietet.
Automatisierung und Integration der Prozesssteuerung
Moderne Fertigung erfordert, dass Ihr PE-Rohr-Extruder nahtlos mit digitalen Prozesssteuerungssystemen, Datenerfassungssystemen und Predictive-Maintenance-Plattformen integriert wird. Fortschrittliche PE-Rohr-Extrudersysteme verfügen über programmierbare Logiksteuerungen (PLCs), Echtzeit-Druck- und Temperaturüberwachung sowie automatisierte Alarm-Systeme, die die Bediener vor sich abzeichnenden Problemen warnen, noch bevor es zu kritischen Ausfällen kommt. Die digitale Integration Ihres PE-Rohr-Extruders ermöglicht konstante Produktionsparameter, verringert die Varianz durch Bediener und unterstützt Initiativen zur kontinuierlichen Verbesserung.
FAQ
Welche Produktionskapazität sollte ich für meinen PE-Rohr-Extruder wählen?
Wählen Sie eine PE-Rohr-Extrusionsmaschine mit einer Kapazität, die 10 bis 20 Prozent über Ihrer prognostizierten Höchstnachfrage liegt, um Wachstum zu berücksichtigen und die betriebliche Effizienz aufrechtzuerhalten. Berücksichtigen Sie aktuelle Verkaufsprognosen, Zielmarktsegmente sowie Fünf-Jahres-Pläne zur Geschäftsexpansion bei der Dimensionierung Ihrer PE-Rohr-Extrusionsmaschine. Der Betrieb einer PE-Rohr-Extrusionsmaschine deutlich unter ihrer Kapazität erhöht die Stückkosten und verringert die Rentabilität; dagegen führt eine chronische Überlastung zu einer verkürzten Lebensdauer der Anlage und zu einer Verschlechterung der Rohreigenschaften.
Wie stelle ich sicher, dass mein PE-Rohr-Extruder mit meinem spezifischen Harztyp kompatibel ist?
Stellen Sie sicher, dass Ihre PE-Rohr-Extrusionsmaschine über ein Zylinderdesign, eine Schneckenauslegung und Heizsysteme verfügt, die ausdrücklich für Ihren Polyethylen-Typ (HDPE, MDPE oder LLDPE) konzipiert wurden. Fordern Sie Materialverarbeitungsdatenblätter sowie Referenzkunden an, die mit identischen Harzformulierungen die von Ihnen in Erwägung gezogene PE-Rohr-Extrusionsmaschine nutzen. Die Verarbeitung nicht kompatibler Materialien in einer ungeeigneten PE-Rohr-Extrusionsmaschine führt zu Materialdegradation und minderwertigen Rohreigenschaften.
Welche Wartungsintervalle sind bei einem PE-Rohrextruder zu erwarten?
Ein gut konstruierter PE-Rohrextruder, der innerhalb der Spezifikationen betrieben wird, erfordert in der Regel alle 1000 bis 2000 Betriebsstunden eine Inspektion von Schnecke und Zylinder. Der Austausch von Lagern, die Wartung von Dichtungen sowie die Schmierung von Komponenten sollten dem vom Gerätehersteller empfohlenen Wartungsplan folgen. Eine regelmäßige Wartung Ihres PE-Rohrextruders verhindert katastrophale Ausfälle, gewährleistet die Produktkonsistenz und verlängert die Gesamtlebensdauer der Anlage erheblich.