
 EN

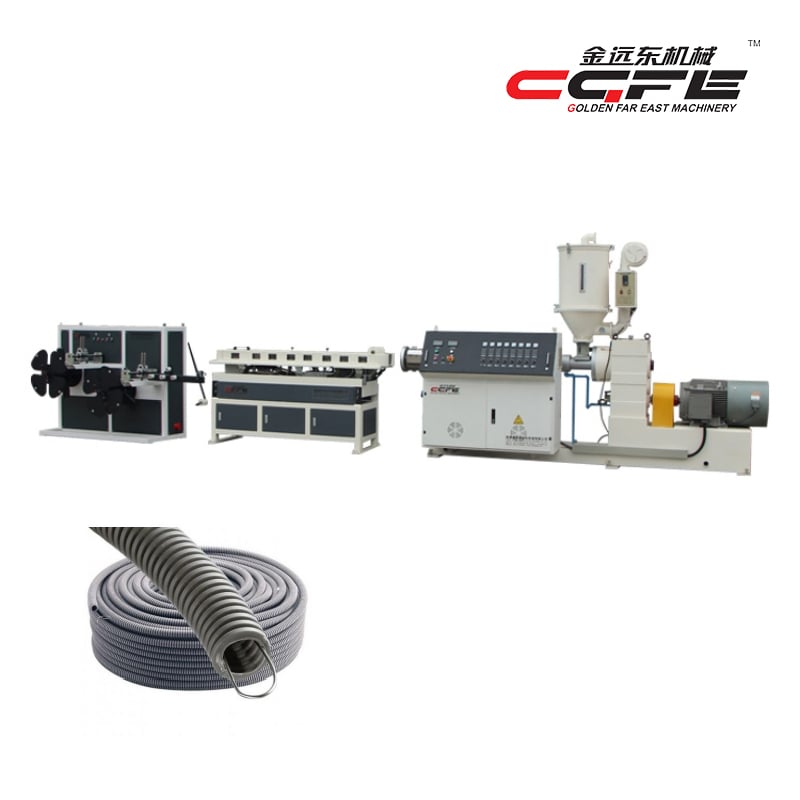
Doğru PE boru ekstrüderi bir plastik boru üreticisi için yapılacak en önemli kararlardan biridir. Üretim kapasiteniz, ürün kaliteniz, işletme maliyetleriniz ve uzun vadeli kârlılığınız, belirli üretim gereksinimlerinize ve iş hedeflerinize uygun ekipman seçmeye doğrudan bağlıdır. Bir PE boru ekstrüderi, önemli bir sermaye yatırımı temsil eder; bu nedenle satın alma öncesinde temel seçim faktörlerini anlamak, pahalı hatalardan kaçınmanızı ve üretim sürecinizi optimize etmenizi sağlar.

Yeni bir üretim hattı başlatıyor olmanız ya da mevcut ekipmanlarınızı güncelliyor olmanız fark etmeksizin, PE boru ekstrüderi için verilecek karar çerçevesi, teknik, operasyonel ve finansal boyutlar olmak üzere çoklu unsurları dikkate almalıdır. Bu kılavuz, sektör profesyonellerinin, tutarlı kalite sunan, piyasa taleplerini karşılayan ve gelecek yıllarda güvenilir performans sağlayan bir PE boru ekstrüderi seçerken değerlendirdiği kritik faktörleri ele alır.
Üretim Kapasitesi ve Geçiş Gereksinimleri
Hedef Çıktı Hacminizi Anlamak
Üretim kapasitesi, herhangi bir PE boru ekstrüderi için temel seçim kriteridir. Öncelikle mevcut talebi ve önümüzdeki üç ila beş yıl içindeki tahmini büyüme oranını göz önünde bulundurarak saatte kilogram cinsinden gerekli üretim miktarınızı hesaplamanız gerekir. Tasarıma göre belirlenen kapasitenin altında çalışan bir PE boru ekstrüderi verimsiz çalışır ve birim maliyeti artırır; buna karşılık sürekli olarak nominal değerinin üzerinde çalışan bir makine hızla aşınır ve tutarsız kalitede ürün üretir. PE boru ekstrüderiniz için uygun üretim aralığını belirlemek amacıyla satış tahminlerinizi, pazar fırsatlarınızı ve müşteri taahhütlerinizi analiz edin.
Üretim Planlarını Ekstrüder Özellikleriyle Uyumlandırmak
Farklı PE boru ekstrüderi modelleri oldukça farklı üretim kapasiteleri sunar. Küçük çaplı borular için tasarlanmış makineler genellikle saatte 50–150 kilogram işlem kapasitesine sahiptir, oysa PE boru ekstrüderi büyük çaplı borularla çalışan sistemler saatte 500 kilogramdan fazla kapasiteye sahip olabilir. Zirve talebinizin %10 ila %20’si kadar fazla kapasiteye sahip bir PE boru ekstrüderi seçmek, işletme esnekliği sağlar ve kaçınılmaz verimlilik değişimlerini karşılar. Bu güvenlik payı ayrıca PE boru ekstrüderinizin ekipman bakım dönemleri ve geçici üretim kesintileri sırasında tutarlı çıktı sağlamasına da olanak tanır.
Malzeme Uyumluluğu ve Polimer Özellikleri
Reçine Türünüz İçin Ekipman Seçimi
Her PE boru ekstrüderi, tüm polietilen sınıfları ve formülasyonlarında eşit performans göstermez. Yüksek yoğunluklu polietilen (HDPE), orta yoğunluklu polietilen (MDPE) ve doğrusal düşük yoğunluklu polietilen (LLDPE), her biri viskozite, termal hassasiyet ve kayma özellikleriyle ilgili farklı işlenme zorlukları sunar. PE boru ekstrüderiniz, hedef reçinenizin türüne özel olarak tasarlanmış bir gövde yapısı, vida konfigürasyonu ve ısıtma sistemine sahip olmalıdır. Uyumsuz malzemelerin, küçük boyutlu veya yanlış yapılandırılmış bir PE boru ekstrüderinden geçirilmesi, son ürünlerde bozulma, renk değişimi ve mekanik özellik kaybına neden olur.
Sıcaklık Kontrolü ve Termal Yönetim
PE boru ekstrüderi silindirindeki hassas sıcaklık yönetimi, polimer zinciri bütünlüğünü ve nihai ürün performansını doğrudan etkiler. Polietilen malzemeler, reçine sınıfına ve katkı maddelerine bağlı olarak genellikle 180 ila 240 derece Celsius arasında sabit işlem sıcaklıkları gerektirir. Kaliteli bir PE boru ekstrüderi, sıkı termal kontrolü sağlamak için çoklu ısıtma bölgeleri, dayanıklı sıcaklık sensörleri ve hızlı tepkili soğutma sistemleri içerir. Bir PE boru ekstrüderinde yetersiz sıcaklık regülasyonu, jel oluşumuna, yüzey kusurlarına ve nihai borularınızın mekanik dayanımında azalmaya neden olur.
Vida Tasarımı ve Malzeme Homojenliği
Sizin
PE boru ekstrüderinizin içindeki vida geometrisi, plastik malzemenin kalıptan çıkmasından önce ne kadar verimli şekilde eridiğini, karıştığını ve homojenleştiğini belirler. Modern PE boru ekstrüderi tasarımları, kayma gerilimini en aza indirirken tam malzeme kaynaşmasını sağlamak için optimize edilmiş vida adımı, sıkıştırma oranları ve kanatlardan oluşur. İyi tasarlanmış bir PE boru ekstrüderi vidası, malzemenin bozulabileceği veya yeterince plastikleştirilemediği ölü bölgelerin oluşumunu önler. Buna karşılık, kötü optimize edilmiş bir vida geometrisi, PE boru ekstrüderinde basınç dalgalanmalarına, tutarsız erime kalitesine ve üretim partileri boyunca değişken duvar kalınlığına neden olur.
Kalıp Tasarımı ve Boyutsal Doğruluk
PE boru ekstrüzyon makinenize monte edilen ekstrüzyon kalıbı, ham polimeri bitmiş boru geometrisine dönüştürür. Bir PE boru ekstrüzyon sisteminde üstün kalıp tasarımı, duvar kalınlığının eşit dağılımını sağlar, kaynak çizgilerini önler ve üretim süreci boyunca boyutsal tutarlılığı korur. Modern PE boru ekstrüzyon ekipmanları, malzeme akışındaki değişiklikleri telafi eden ayarlanabilir mandrelleri ve basınç dengeleme özelliklerini içerir. Belirli bir boru çapı ve duvar kalınlığı için optimize edilmiş kalıplar, ASTM D2239 ve ISO 4427 standartlarını karşılayan ürünleri üretmek üzere PE boru ekstrüzyon makinenizin kapasitesiyle uyum içinde çalışır.
Soğutma ve Kalibrasyon Sistemleri
Kalıptan çıktıktan sonra taze polimer boru, boyutsal doğruluğu ve mekanik özelliklerini sabitlemek için dikkatli bir şekilde kontrol edilen soğutma işlemine ihtiyaç duyar. PE boru ekstrüderiniz, borunun sıcaklığını hızla düşürürken yuvarlaklığı ve cidar kalınlığını koruyan dış soğutma tankları, püskürtme sistemleri veya kalibrasyon ekipmanlarıyla uyumlu olmalıdır. Modern PE boru ekstrüder sistemleri, ekstrüzyon ünitesiyle eşzamanlı çalışan vakumlu boyutlandırma sistemleri ve su soğutmalı püskürtmeleri içerir. PE boru ekstrüderinizin çıkışında yetersiz soğutma altyapısı, silindir ve kalıp tasarımında elde edilen hassasiyet kazanımlarını ortadan kaldırır.
Ekipman Güvenilirliği ve Uzun Vadeli İşletim Hususları
Yapı Kalitesi ve Bileşen Dayanıklılığı
Güvenilir bir PE boru ekstrüderi, ağır iş yüküne dayanıklı yapıya, yüksek kaliteli yataklama sistemlerine ve sürekli çalışmayı kaldıracak şekilde tasarlanmış aşınmaya dirençli iç bileşenlere sahiptir. PE boru ekstrüderinizin namlu astarları, vida ve kalıp bileşenleri günlük olarak yoğun sürtünme ve termal çevrimlere maruz kalır. Kaliteli malzemelerden üretilmiş ve sağlam mühendislikle tasarlanmış bir PE boru ekstrüderi seçmek, beklenmedik duruş sürelerini en aza indirir ve bakım aralıklarını uzatır. Bir PE boru ekstrüderinin uzun vadeli sahiplik maliyeti, başlangıç satın alma fiyatına ek olarak bileşenlerin dayanıklılığına ve yedek parça temin edilebilirliğine de büyük ölçüde bağlıdır.
Bakım Erişilebilirliği ve Yedek Parça Uygunluğu
En dayanıklı PE boru ekstrüderi hâlâ rutin bakım, vida değiştirme ve ara sıra onarım müdahaleleri gerektirir. Ekipman tedarikçilerinizin, PE boru ekstrüderiniz için açıklayıcı belgeler sağlaması, kolayca temin edilebilir yedek parçalar sunması ve hızlı teknik destek vermesi gerekir. İç bileşenlere erişimi zor olan veya eski tasarım yedek parçalara sahip bir PE boru ekstrüderi, maliyetli bakım süreçlerine ve üretim gecikmelerine neden olur. PE boru ekstrüderi tedarikçinizin aşınma parçaları için yerel stok tuttuğunu ve acil durumlar için hızlı kargo hizmeti sunduğunu doğrulayın.
Otomasyon ve Süreç Kontrol Entegrasyonu
Modern üretim, PE boru ekstrüderinizin dijital süreç kontrol sistemleriyle, veri kaydıyla ve tahmine dayalı bakım platformlarıyla sorunsuz entegre olmasını gerektirir. Gelişmiş PE boru ekstrüder sistemleri, programlanabilir lojik denetleyicileri (PLC'ler), gerçek zamanlı basınç ve sıcaklık izleme özelliğini ve kritik arızalar meydana gelmeden önce operatörlere gelişmekte olan sorunları bildiren otomatik alarm sistemlerini içerir. PE boru ekstrüderinizle yapılan dijital entegrasyon, tutarlı üretim parametrelerini sağlar, operatör varyansını azaltır ve sürekli iyileştirme girişimlerini destekler.
SSS
PE boru ekstrüderiniz için hangi üretim kapasitesini seçmelisiniz?
İşletme verimliliğini korumak ve büyüme ihtiyacını karşılamak için, tahmini tepe talebinizin %10 ila %20 fazlası kapasiteli bir PE boru ekstrüderi seçin. PE boru ekstrüderinizin boyutlandırılması sırasında mevcut satış tahminlerini, hedef pazar segmentlerini ve beş yıllık işletme genişleme planlarını göz önünde bulundurun. Bir PE boru ekstrüderini kapasitesinin çok altında çalıştırmak birim maliyetleri artırır ve kârlılığı azaltır; buna karşın sürekli aşırı yükleme ekipman ömrünü kısaltır ve ürün kalitesini düşürür.
PE boru ekstrüderimin belirli reçine türümü işlemesini nasıl sağlarım?
PE boru ekstrüderinizin silindir tasarımı, vida konfigürasyonu ve ısıtma sistemlerinin, kullandığınız polietilen sınıfına (HDPE, MDPE veya LLDPE) özel olarak geliştirildiğini doğrulayın. Malzeme işleme teknik veri sayfalarını ve sizinle aynı reçine formülasyonunu kullanan başvuru müşterilerini, değerlendirdiğiniz PE boru ekstrüderi modeli için isteyin. Uyumsuz bir PE boru ekstrüderiyle uyumsuz malzemelerin işlenmesi, malzemenin bozulmasına ve borunun düşük özellik göstermesine neden olur.
Bir PE boru ekstrüderinden hangi bakım aralıklarını beklemeliyim?
Özelliklerine uygun şekilde çalışan, iyi tasarlanmış bir PE boru ekstrüderi genellikle her 1000 ila 2000 işletme saati aralığında vida ve silindir denetimi gerektirir. Rulman değişimi, conta bakımı ve bileşen yağlaması, ekipman üreticisinin önerdiği bakım programına göre yapılmalıdır. PE boru ekstrüderinizin düzenli bakımı, felaket niteliğinde arızaları önler, ürün tutarlılığını korur ve ekipmanın toplam ömrünü önemli ölçüde uzatır.