
 EN

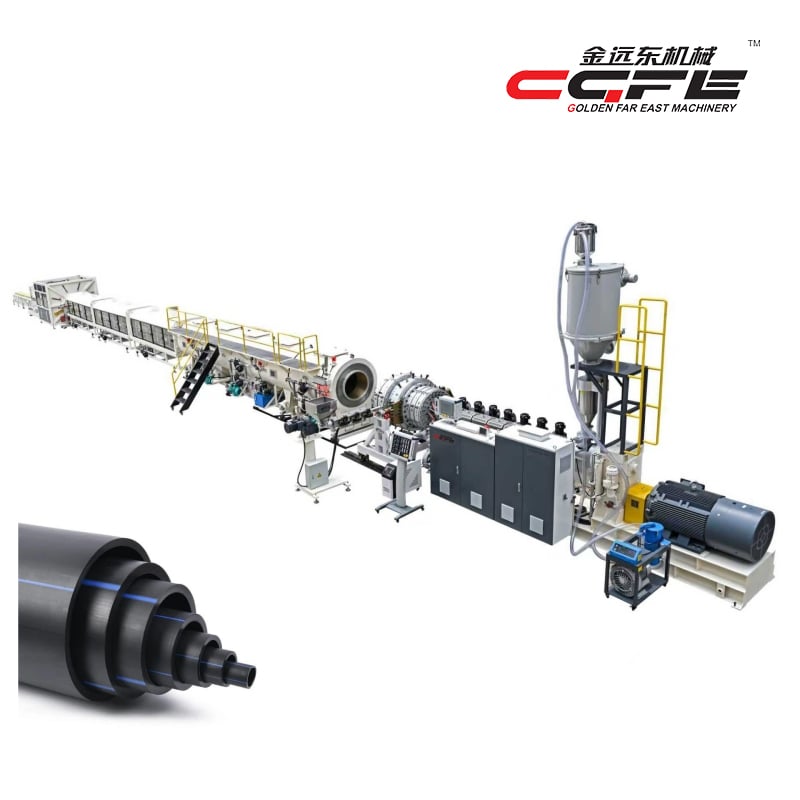
یک خط تولید لوله های hdpe این خط تولید ترکیبی پیچیده از ماشینآلات صنعتی و مهندسی است که مواد اولیه پلیاتیلن را به لولههای تمامشده تبدیل میکند تا در زمینههای توزیع آب، انتقال گاز و کاربردهای صنعتی بهکار روند. درک نحوهٔ عملکرد خط تولید لولههای HDPE بینشی حیاتی دربارهٔ کنترل کیفیت، کارایی و قابلیت مقیاسپذیری را فراهم میکند که تولید مدرن امروزی از آنها انتظار دارد. فرآیند خط تولید لولههای HDPE شامل مراحل هماهنگشدهٔ متعددی است که از آمادهسازی مواد تا خروجی نهایی ادامه دارد؛ هر یک از این مراحل بهگونهای طراحی شدهاند که یکپارچگی ساختاری، دقت ابعادی و دوام بلندمدت محصول نهایی را تضمین کنند.

عملکرد خط تولید لولههای HDPE بازتابی از دههها تکامل صنعتی است که دقت مکانیکی را با تخصص در علم مواد ترکیب میکند. امروزه خط تولید لوله های hdpe سیستمها بهگونهای طراحی شدهاند که قادر به پردازش حجمهایی از کاربردهای آزمایشگاهی با قطر کوچک تا پروژههای زیرساختی بزرگمقیاس با قطری بیش از ۴۰۰ میلیمتر هستند. هر مؤلفه در زیرساخت خط تولید لولههای پلیاتیلن با وزن مولکولی بالا (hdpe) نقشی خاص دارد و در هماهنگی دقیق با سایر اجزا عمل میکند تا خروجیای یکنواخت تولید کند که استانداردهای بینالمللی کیفیت و مشخصات درخواستی مشتری را برآورده میسازد.
آمادهسازی مواد اولیه و سیستمهای تغذیه
ورود مواد و کنترل کیفیت
مرحلهٔ اولیهٔ هر خط تولید لولهٔ HDPE با آمادهسازی مواد اولیه آغاز میشود، جایی که دانههای رزین پلیاتیلن به سیستم وارد میشوند. این مواد اولیه باید پیش از ورود به خط تولید لولهٔ HDPE، مشخصات دقیقی در زمینهٔ ترکیب و چگالی را برآورده کنند؛ زیرا ناخالصیها یا فرمولبندی نادرست، عملکرد نهایی لوله را بهطور مستقیم تحت تأثیر قرار میدهند. کارکنان کنترل کیفیت، گواهیهای مواد را بررسی میکنند، آزمونهای نمونهای از هر دسته را انجام میدهند و میزان تغذیهٔ مواد را تنظیم میکنند تا اطمینان حاصل شود که خط تولید لولهٔ HDPE در طول چرخهٔ تولید با خوراکی یکنواخت کار میکند.
سیستمهای هاپر و انتقال
خط تولید لولههای HDPE شامل سیستمهای هاپر تخصصی است که جریان مواد را به داخل اکسترودر تنظیم میکنند. این هاپرها با هندسهای دقیق طراحی شدهاند تا فشار ثابتی را حفظ کنند و از ایجاد پلزدن یا قطع شدن جریان مواد جلوگیری نمایند؛ چرا که چنین پدیدههایی میتوانند روند کار خط تولید لولههای HDPE را مختل سازند. فیدرهای گرانولومتریک یا حجمی اطمینان حاصل میکنند که خط تولید لولههای HDPE دقیقاً مقدار لازم از مواد را برای دستیابی به قطر و ضخامت دیوارهی مطلوب لوله دریافت میکند و از کمبود یا افزایش غیرضروری مواد — که منجر به هدررفت منابع یا کاهش دقت ابعادی میشود — جلوگیری میکنند.
فرآیند اکستروژن و شکلدهی
گرمکردن و ذوب شدن در اکسترودر
پس از ورود مواد به خط تولید لولههای HDPE، وارد اکسترودر میشوند که در آن مناطق گرمایشی بهتدریج دما را تا حدود ۲۰۰ تا ۲۴۰ درجه سانتیگراد افزایش میدهند؛ این مقدار بسته به درجه مواد و ویژگیهای مورد نظر فرآیند تغییر میکند. پیچ چرخان درون اکسترودر خط تولید لولههای HDPE برش مکانیکی ایجاد میکند که پلیمر مذاب را مخلوط و همگن میسازد، حبابهای هوا را از بین میبرد و کیفیت یکنواخت مذاب را تضمین میکند. کنترل دقیق دما در طول مرحله اکستروژن خط تولید لولههای HDPE بسیار حیاتی است، زیرا گرمشدن بیش از حد باعث تخریب زنجیرههای پلیمری میشود و سردشدن بیش از حد جریان کافی پلیمر به داخل قالب لوله را مختل میکند.
طراحی قالب و شکلدهی لوله
خط تولید لولههای HDPE، قالب اصلی فرآیند را تشکیل میدهد و بهگونهای طراحی شده است که ابعاد دقیق داخلی و خارجی لولهٔ مورد نظر را ایجاد کند. هنگامی که پلیمر در حالت مذاب از اکسترودر خارج شده و وارد قالب خط تولید لولههای HDPE میشود، از سوراخهایی عبور میکند که قطر لوله، ضخامت دیواره و پروفیل سطحی آن را تعیین میکنند. برای تولید نتایج یکنواخت توسط خط تولید لولههای HDPE، قالب باید تعادل دقیق دمایی را حفظ کند و نوسانات فشار در آن بسیار کم باشد؛ بههمین دلیل سیستمهای پیشرفته دارای چند منطقهٔ گرمایشی جداگانه درون خود هستند.
سردکردن، اعمال خلاء و کشش
سردکردن با آب و اندازهگیری با خلاء
بلافاصله پس از خروج از قالب، لولهٔ تازهساختهشده از خط تولید لولههای HDPE وارد بخش اندازهگیری خنکشونده با آب میشود که در آن خنکسازی کنترلشده، دقت ابعادی را حفظ میکند در حالی که پلیمر هنوز قابلانعطاف است. خط تولید لولههای HDPE فشار خلاء را بر سطح خارجی لوله اعمال میکند تا آن را بهصورت محکم به دیوارهٔ داخلی یک ماندرل با اندازهٔ دقیق متصل کند و اینگونه اطمینان حاصل شود که لوله مطابق با مشخصات تعیینشده شکل میگیرد. این اعمال خلاء در خط تولید لولههای HDPE از ایجاد ناهمواری سطحی، عدم گرد بودن و انحراف ابعادی که در غیر این صورت در اثر خنکشدن و منقبضشدن ماده با نرخهای متفاوت رخ میداد، جلوگیری میکند.
تجهیزات کشش و کنترل کشش
خط تولید لولههای پلیاتیلن با دانسیته بالا شامل تجهیزات کشش متغیرسرعت است که بهصورت تدریجی لولهی در حال خنکشدن را با نرخی هماهنگ با سرعت خروج ماده از سرآغاز بیرون میکشد. سنسورهای کششی که در سراسر خط تولید لولههای پلیاتیلن با دانسیته بالا تعبیه شدهاند، نیروی کشش را نظارت میکنند و بهصورت خودکار سرعت کشش را تنظیم مینمایند تا ضخامت دیواره ثابت باقی بماند و از افت یا تحریف لوله جلوگیری شود. سیستمهای مدرن خط تولید لولههای پلیاتیلن با دانسیته بالا از کنترلکنندههای منطقی برنامهپذیر استفاده میکنند که نرخ اکسترودر و سرعت کشش را بهصورت پویا متعادل میسازند و رابطه دقیقی را حفظ میکنند که تضمینکننده کیفیت یکنواخت محصول در طول کل فرآیند تولید است.
بریدن، بازرسی کیفیت و خروجی
کنترل طول لوله و برش
با رشد خط تولید لوله های hdpe لولهٔ خنکشده را به سمت انتهای تخلیه پیش میبرد؛ در این حال، ایستگاه برش خودکار طول لوله را اندازهگیری کرده و در فواصل دقیق، مکانیزمهای برشی پنوماتیک یا هیدرولیک را فعال میکند. سیستم برش خط تولید لولههای HDPE باید پس از بخش خنککننده قرار گیرد تا امکان سفتشدن کامل ماده فراهم شود و از تغییر شکل مواد جلوگیری شود که در غیر این صورت در صورت اعمال نیروی برش به پلیمر نیمه-بلورین رخ میدهد. هر خط تولید لولهٔ HDPE با تنظیمات طولی قابل برنامهریزی تجهیز شده است که به اپراتوران اجازه میدهد بدون نیاز به تغییر ابزار، بین طولهای استاندارد یا مشخصات سفارشی جابهجا شوند.
بازرسی نهایی و منطقهی توزیع خروجی
خط تولید لولههای HDPE شامل ایستگاههای بازرسی بصری است که کیفیت سطحی را نظارت میکنند، دقت ابعادی را با استفاده از اندازهگیری لیزری بدون تماس تأیید میکنند و نقصهایی را شناسایی میکنند که ممکن است قابلیت استفاده لوله را تحت تأثیر قرار دهند. لولههایی که بازرسی را پشت سر گذاشتهاند، از خروجی خط تولید لولههای HDPE عبور کرده و به میزهای جمعآوری یا تجهیزات خاص پالتسازی هدایت میشوند که برای جلوگیری از آسیب در حین دستزدن طراحی شدهاند. در طول عملیات خط تولید لولههای HDPE، سیستمهای ثبت دادهها پارامترهای تولید را ضبط میکنند تا اپراتورها بتوانند هر دسته را به شرایط فرآورش خاصی بازگردانند و قابلیت ردیابی مورد نیاز برای گواهیهای segu صنعتی را تضمین کنند.
پرسشهای متداول
خط تولید لولههای HDPE چه مواد اولیهای را پردازش میکند؟
خط تولید لولههای HDPE، دانههای رزین پلیاتیلن با چگالی بالا را پردازش میکند که معمولاً در درجات استاندارد عرضه میشوند و چگالی، شاخص جریان ذوب و رنگ آنها را مشخص میکنند. افزودنیهایی مانند کربن سیاه برای محافظت در برابر اشعهی فرابنفش، پایدارکنندهها برای جلوگیری از تخریب و رنگدانهها برای شناسایی، بسته به نیازهای کاربرد نهایی، ممکن است در مواد اولیهٔ خط تولید لولههای HDPE ادغام شوند. رزین با کیفیت، تولید لولههایی با خواص مکانیکی یکنواخت، عمر طولانی و مقاومت در برابر محیط را در خط تولید لولههای HDPE تضمین میکند.
کنترل دما چگونه بر کیفیت خروجی خط تولید لولههای HDPE تأثیر میگذارد؟
مدیریت دما در طول خط تولید لولههای پلیاتیلن با وزن مولکولی بالا (HDPE) بهطور مستقیم بر رفتار جریان پلیمر، نرخ انجماد و ویژگیهای نهایی ماده تأثیر میگذارد. اگر دمای اکسترود کردن در خط تولید لولههای HDPE بیش از حد بالا باشد، زنجیرههای پلیمری تخریب شده و استحکام مکانیکی کاهش مییابد؛ و اگر دما بیش از حد پایین باشد، فشار در خط تولید لولههای HDPE افزایش یافته و ضخامت دیواره نامنظم میشود. اپراتورها در طول فرآیند تولید لولههای HDPE بهصورت مداوم مناطق دمایی را نظارت میکنند تا دمای کار در محدوده باریکی حفظ شود که در آن ماده بهصورت قابل پیشبینی جریان داشته باشد و همزمان یکپارچگی ساختاری آن حفظ گردد.
یک خط تولید معمولی لولههای HDPE چه قطرهایی را میتواند پوشش دهد؟
سیستمهای مدرن خط تولید لولههای HDPE طوری طراحی شدهاند که لولههایی با قطرهای کوچک از ۱۶ میلیمتر تا ۴۰۰ میلیمتر یا بزرگتر را تولید کنند، که این امر بستگی به مشخصات تجهیزات و ابزارهای قالب نصبشده دارد. خط تولید لولههای HDPE که برای حداکثر قطر ۴۰۰ میلیمتر طراحی شده است، نیازمند اکسترودری بزرگتر، مجموعهی قالبی بزرگتر و زیرساخت سیستم خنککنندهی مقیاسبندیشدهتری نسبت به واحدی است که برای ابعاد کوچکتر مشخص شده است. خط تولید لوله های hdpe مشخصات ظرفیت باید بهوضوح مستند شوند تا اپراتورها محدودهی عملیاتی تجهیزات را درک کنند.