
 EN

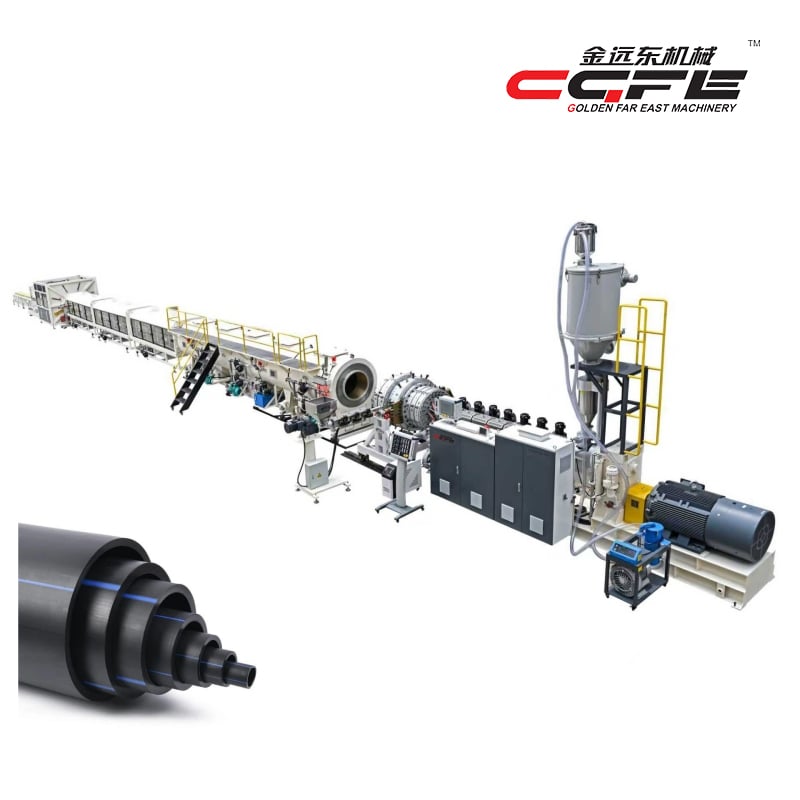
ایک ایچ ڈی پی ای پائپ پروڈکشن لائن یہ صنعتی مشینری اور انجینئرنگ کے ایک پیچیدہ امتزاج کی نمائندگی کرتی ہے جو خام پولی ایتھیلین مواد کو پانی کی تقسیم، گیس کی نقل اور صنعتی استعمالات کے لیے تیار پائپوں میں تبدیل کرتی ہے۔ ایچ ڈی پی ای پائپ تیاری کی لائن کے کام کرنے کے طریقہ کار کو سمجھنا معیار کے کنٹرول، کارکردگی اور جدید تیاری کی ضروریات کو سمجھنے کے لیے انتہائی اہم بصیرت فراہم کرتا ہے۔ ایچ ڈی پی ای پائپ تیاری کی لائن کا عمل مواد کی تیاری سے لے کر آخری پیداوار تک متعدد منسق مراحل پر مشتمل ہوتا ہے، جن میں سے ہر ایک حتمی مصنوعات کی ساختی مضبوطی، ابعادی درستگی اور طویل مدتی پائیداری کو یقینی بنانے کے لیے ڈیزائن کیا گیا ہے۔

ایچ ڈی پی ای پائپ تیاری کی لائن کا آپریشن صنعتی ترقی کے دہائیوں کو عکس کرتا ہے، جو مکینیکل درستگی کو مواد کے سائنسی ماہرین کے علم کے ساتھ جوڑتا ہے۔ آج کے ایچ ڈی پی ای پائپ پروڈکشن لائن سسٹم کو چھوٹے قطر کے لیبارٹری اطلاقات سے لے کر 400 ملی میٹر سے زیادہ قطر والے بڑے پیمانے کے بنیادی ڈھانچہ منصوبوں تک کی گنجائش کو سنبھالنے کے لیے ڈیزائن کیا گیا ہے۔ ایچ ڈی پی ای ایچ پائپ پیداوار لائن کے ڈھانچہ کا ہر جزو ایک الگ مقصد کے لیے استعمال ہوتا ہے، جو بین الاقوامی معیارِ معیار اور صارفین کی ضروریات کے مطابق مستقل پیداوار فراہم کرنے کے لیے باہمی ہم آہنگی سے کام کرتا ہے۔
خام مال کی تیاری اور فیڈ سسٹم
مواد کا داخلہ اور معیار کا کنٹرول
کوئی بھی ایچ ڈی پی ای پائپ تیاری لائن کا ابتدائی مرحلہ خام مال کی تیاری سے شروع ہوتا ہے، جہاں پولی ایتھیلین ریزن گولیاں نظام میں داخل کی جاتی ہیں۔ ان خام مواد کو ایچ ڈی پی ای پائپ تیاری لائن میں داخل ہونے سے پہلے سخت ترین ترکیب اور کثافت کے معیارات پر پورا اترنا ضروری ہوتا ہے، کیونکہ غیر صافیاں یا غلط ترکیب براہ راست حتمی پائپ کی کارکردگی کو متاثر کرتی ہیں۔ معیار کنٹرول کے عملے میٹریل سرٹیفیکیٹس کی تصدیق کرتے ہیں، بیچ ٹیسٹنگ کرتے ہیں، اور مواد کی فراہمی کو درست کرتے ہیں تاکہ ایچ ڈی پی ای پائپ تیاری لائن پیداواری سائیکل کے دوران مستقل خام مال کے ساتھ کام کرے۔
ہاپر سسٹمز اور نقل و حمل
ایچ ڈی پی ای پائپ تیاری کی لائن میں خاص ہاپر سسٹم شامل ہیں جو مواد کے بہاؤ کو ایکسٹروڈر میں منظم کرتے ہیں۔ یہ ہاپرز درست جیومیٹری کے ساتھ ڈیزائن کیے گئے ہیں تاکہ مستقل دباؤ برقرار رکھا جا سکے اور مواد کے برجنگ یا رُکاوٹوں کو روکا جا سکے جو ایچ ڈی پی ای پائپ تیاری کی لائن کے کام کے انداز کو متاثر کر سکتی ہیں۔ گراوی میٹرک یا والیومیٹرک فیڈرز یقینی بناتے ہیں کہ ایچ ڈی پی ای پائپ تیاری کی لائن کو ہدف پائپ کے قطر اور دیوار کی موٹائی کے لیے درکار بالکل درست مقدار میں مواد فراہم کیا جائے، جس سے وسائل کے ضیاع یا ابعادی درستگی کے خطرے کو روکا جا سکے۔
ایکسٹروژن اور شکل دینے کا عمل
ایکسٹروڈر میں گرم کرنا اور پگھلانا
جب مواد ایچ ڈی پی ای ٹی پائپ تیاری کی لائن میں داخل ہوتے ہیں، تو وہ ایکسٹروڈر میں داخل ہو جاتے ہیں جہاں حرارتی علاقوں میں درجہ حرارت تدریجی طور پر 200 سے 240 درجہ سیلسیس تک بڑھ جاتا ہے، جو مواد کی قسم اور مطلوبہ پروسیسنگ خصوصیات پر منحصر ہوتا ہے۔ ایچ ڈی پی ای ٹی پائپ تیاری کی لائن کے ایکسٹروڈر کے اندر گھومتی ہوئی سکرول میکانی شیئر پیدا کرتی ہے جو پگھلے ہوئے پولیمر کو ملاتی اور یکسان بناتی ہے، ہوا کے بلبلوں کو ختم کرتی ہے اور پگھلے ہوئے مواد کی یکساں معیار کو یقینی بناتی ہے۔ ایکسٹروژن کے مرحلے کے دوران ایچ ڈی پی ای ٹی پائپ تیاری کی لائن میں درجہ حرارت کا کنٹرول نہایت اہم ہے، کیونکہ زیادہ گرمی پولیمر کی زنجیریں کو متاثر کرتی ہے جبکہ کم گرمی پائپ ڈائی میں مناسب بہاؤ کو روک دیتی ہے۔
ڈائی کا ڈیزائن اور پائپ کی تشکیل
ایچ ڈی پی ای پائپ تیاری لائن کا ڈائی آپریشن کا اوزاری دل ہوتا ہے، جو ہدف پائپ کی مخصوص خارجی اور داخلی ابعاد کو بنانے کے لیے ڈھالا جاتا ہے۔ جب پگھلی ہوئی پولیمر ایکسٹروڈر سے نکل کر ایچ ڈی پی ای پائپ تیاری لائن کے ڈائی میں داخل ہوتی ہے، تو اسے ان سوراخوں سے گزارا جاتا ہے جو پائپ کے قطر، دیوار کی موٹائی اور سطحی شکل طے کرتے ہیں۔ ایچ ڈی پی ای پائپ تیاری لائن کے مستقل نتائج پیدا کرنے کے لیے، ڈائی کو درست درجہ حرارت کے توازن کو برقرار رکھنا ہوتا ہے اور اس میں دباؤ کے تبدیلیوں کو کم سے کم رکھنا ہوتا ہے، اس لیے جدید نظاموں میں ڈائی کے اندر متعدد گرمی کے علاقوں کو شامل کیا جاتا ہے۔
سرد کرنا، ویکیوم کا اطلاق، اور ہال آف
پانی سے سرد کرنا اور ویکیوم کے ذریعے سائز کرنا
ڈائی سے نکلنے کے فوراً بعد، hdpe پائپ پروڈکشن لائن سے تازہ تیار شدہ پائپ ایک پانی سے ٹھنڈا کیا گیا سائز سیکشن میں داخل ہوتا ہے جہاں کنٹرولڈ کولنگ پولیمر کے لچکدار ہونے کے دوران ابعادی درستگی برقرار رکھتی ہے۔ hdpe پائپ پروڈکشن لائن پائپ کی خارجی سطح پر ویکیوم دباؤ لگاتی ہے، اسے ایک درست سائز والے مینڈرل کی اندر کی دیوار کے ساتھ مضبوطی سے چپکاتے ہوئے جو یقینی بناتا ہے کہ پائپ مقررہ معیار کے مطابق ہے۔ اس hdpe پائپ پروڈکشن لائن کے اندر ویکیوم کے اطلاق سے سطحی لہردار پن، غیر گولائی، اور ابعادی بھٹکاؤ کو روکا جاتا ہے جو ورنہ مواد کے مختلف شرح سے ٹھنڈا ہونے اور سکڑنے کے ساتھ پیدا ہوتا ہے۔
کھینچنے والی مشینری اور کشاؤ کنٹرول
ایچ ڈی پی ای پائپ تیاری لائن میں متغیر رفتار کھینچنے کا سامان شامل ہے جو ڈائی سے مواد کے خارج ہونے کی شرح کے ہم آہنگ طریقے سے ٹھنڈی ہوتی ہوئی پائپ کو آہستہ آہستہ باہر کھینچتا ہے۔ ایچ ڈی پی ای پائپ تیاری لائن میں بھرے ہوئے تناؤ کے سینسرز کھینچنے کی قوت کو ناپتے ہیں اور دیوار کی مواد کی مسلسل موٹائی برقرار رکھنے اور جھکاؤ یا بگاڑ کو روکنے کے لیے خود بخود کھینچنے کی رفتار کو ایڈجسٹ کرتے ہیں۔ جدید ایچ ڈی پی ای پائپ تیاری لائن سسٹمز پروگرام ایبل لا جک کنٹرولرز کا استعمال کرتے ہیں جو خروجی شرح اور کھینچنے کی رفتار کے درمیان گھنٹے کے وقت توازن قائم کرتے ہیں، جس سے مصنوعات کی یکسان معیاری کو پیداوار کے دوران مسلسل برقرار رکھا جا سکتا ہے۔
کاٹنا، معیار کا معائنہ اور آؤٹ پٹ
پائپ کی لمبائی کا کنٹرول اور کاٹنا
جو ایچ ڈی پی ای پائپ پروڈکشن لائن ٹھنڈا ہونے والی پائپ کو نکاسی کے سرے کی طرف بڑھایا جاتا ہے، اور خودکار کٹنگ اسٹیشن پائپ کی لمبائی کو ناپ کر درست فاصلوں پر ہوا یا ہائیڈرولک کٹنگ کے آلات کو فعال کرتا ہے۔ ایچ ڈی پی ای پائپ تیاری لائن کے کٹنگ نظام کو ٹھنڈا ہونے کے حصے کے بعد واقع کرنا ضروری ہے تاکہ مکمل جامد ہونے کا عمل مکمل ہو سکے، جس سے مواد کی شکل بگڑنے سے روکا جا سکے جو دوسری صورت میں نصف بلوری پالیمر پر کٹنگ کے زوروں کے اطلاق سے پیدا ہوتا۔ ہر ایچ ڈی پی ای پائپ تیاری لائن کو پروگرام کی جانے والی لمبائی کی ترتیبات کے ساتھ ترتیب دیا جاتا ہے جو آپریٹرز کو معیاری لمبائیوں کے درمیان تبدیلی کرنے یا بغیر کسی آلہ تبدیلی کے خصوصی ضروریات کو پورا کرنے کی اجازت دیتا ہے۔
آخری معائنہ اور آؤٹ پٹ لاگسٹکس
ایچ ڈی پی ای پائپ تیاری کی لائن میں بصری معائنہ کے اسٹیشنز شامل ہیں جو سطح کی معیار کی نگرانی کرتے ہیں، غیر رابطہ لیزر پیمائش کے ذریعے ابعادی درستگی کی تصدیق کرتے ہیں، اور ان خرابیوں کا پتہ لگاتے ہیں جو استعمال کی قابلیت کو متاثر کر سکتی ہیں۔ جن پائپس کا معائنہ مکمل ہو جاتا ہے وہ ایچ ڈی پی ای پائپ تیاری کی لائن کے باہر نکلنے والے راستے سے اکٹھا کرنے کی میزوں یا خاص طور پر ڈیزائن کردہ پیلیٹائزِنگ آلات کی طرف جاتے ہیں تاکہ انہیں سنبھالنے کے دوران نقصان سے بچایا جا سکے۔ ایچ ڈی پی ای پائپ تیاری کی لائن کے پورے عمل کے دوران ڈیٹا لاگنگ کے نظام تیاری کے پیرامیٹرز کو ریکارڈ کرتے ہیں، جس سے آپریٹرز کسی بھی بیچ کو مخصوص پروسیسنگ کی حالتوں تک واپس ٹریس کر سکتے ہیں اور صنعتی سرٹیفیکیشن کی ضروریات کو پورا کرنے کے لیے ٹریس ایبلٹی کو یقینی بنایا جا سکتا ہے۔
سوالات و جوابات
ایچ ڈی پی ای پائپ تیاری کی لائن کون سے خام مال کو پروسیس کرتی ہے؟
ایچ ڈی پی ای پائپ تیاری کی لائن اُچھی کثافت والے پولی ایتھیلین ریزن گولیوں کو ساندل کرتی ہے، جو عام طور پر معیاری درجات میں فراہم کی جاتی ہیں جن میں کثافت، پگھلنے کا بہاؤ اشاریہ اور رنگ مخصوص کیے جاتے ہیں۔ اختتامی استعمال کی ضروریات کے مطابق، یووی تحفظ کے لیے کاربن بلیک، تباہی روکنے کے لیے مستحکم کرنے والے اجزاء اور شناخت کے لیے رنگوں سمیت دیگر اضافی اجزاء کو ایچ ڈی پی ای پائپ تیاری کی لائن کے خوراک میں شامل کیا جا سکتا ہے۔ معیاری ریزن کا استعمال یقینی بناتا ہے کہ ایچ ڈی پی ای پائپ تیاری کی لائن مسلسل مکینیکی خصوصیات، طویل سروس زندگی اور ماحولیاتی مزاحمت کے ساتھ پائپ تیار کرتی ہے۔
درجہ حرارت کا کنٹرول ایچ ڈی پی ای پائپ تیاری کی لائن کے آؤٹ پٹ کی معیار پر کیسے اثر انداز ہوتا ہے؟
ایچ ڈی پی ای پائپ تیاری لائن میں درجہ حرارت کا انتظام پولیمر کے بہاؤ کے رویے، جماؤ کی شرح اور آخری مواد کی خصوصیات پر براہ راست اثر انداز ہوتا ہے۔ اگر ایچ ڈی پی ای پائپ تیاری لائن میں اخراج کا درجہ حرارت زیادہ رکھا جائے تو پولیمر کی زنجیریں خراب ہو جاتی ہیں اور مکینیکل طاقت کم ہو جاتی ہے؛ اگر درجہ حرارت کم رکھا جائے تو ایچ ڈی پی ای پائپ تیاری لائن میں دباؤ بڑھ جاتا ہے اور دیوار کی موٹائی غیر یکساں ہو جاتی ہے۔ آپریٹرز ایچ ڈی پی ای پائپ تیاری لائن کے عمل کے دوران درجہ حرارت کے علاقوں کی مسلسل نگرانی کرتے ہیں تاکہ وہ تنگ حد کو برقرار رکھ سکیں جہاں مواد قابل پیش گوئی طریقے سے بہتا ہے اور ساختی مضبوطی برقرار رہتی ہے۔
عام ایچ ڈی پی ای پائپ تیاری لائن کن قطر کے پائپس کو سنبھال سکتی ہے؟
جدید ایچ ڈی پی ای کے پائپ تیاری لائن سسٹم کو 16 ملی میٹر کے چھوٹے قطر سے لے کر 400 ملی میٹر یا اس سے بڑے قطر تک کے پائپ تیار کرنے کے لیے ڈیزائن کیا گیا ہے، جو آلات کی خصوصیات اور نصب شدہ ڈائی ٹولنگ پر منحصر ہوتا ہے۔ 400 ملی میٹر قطر کے زیادہ سے زیادہ کے لیے ڈیزائن کردہ ایچ ڈی پی ای کی پائپ تیاری لائن کو چھوٹے ابعاد کے لیے مخصوص یونٹ کے مقابلے میں تناسب سے بڑا ایکسٹروڈر، ڈائی اسمبلی اور ٹھنڈا کرنے کی بنیادی ڈھانچہ درکار ہوگا۔ ایچ ڈی پی ای پائپ پروڈکشن لائن گنجائش کی خصوصیات کو واضح طور پر دستاویزی شکل دینا چاہیے تاکہ آپریٹرز کو سامان کے کام کرنے کے دائرے کا صحیح اندازہ ہو سکے۔