
 EN

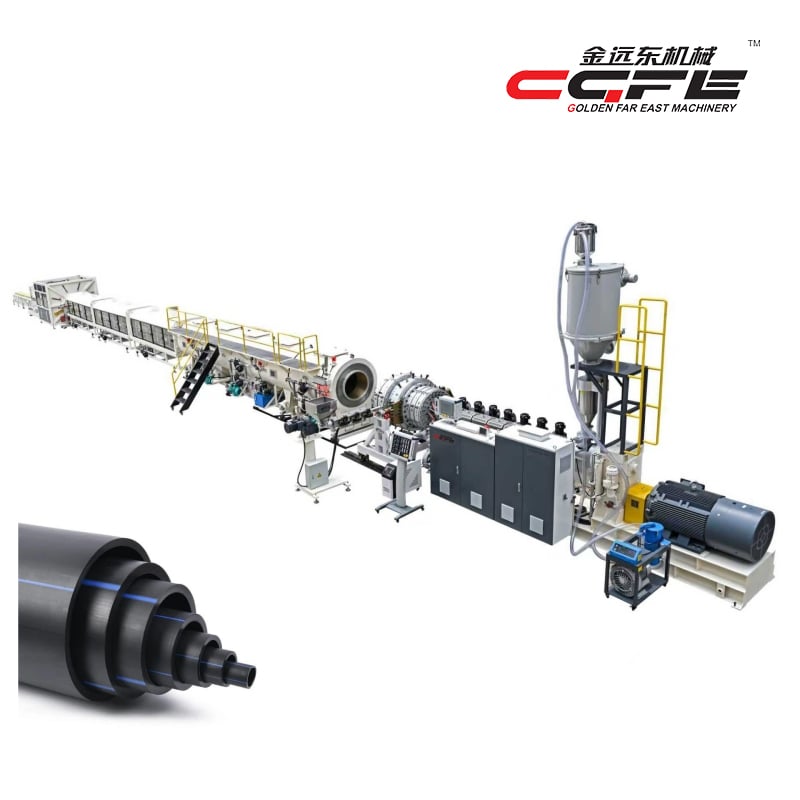
Ան HDPE կանալի գործարան HDPE խողովակների արտադրման գիծը ներկայացնում է արդյունաբերական սարքավորումների և ճարտարագիտության բարդ ինտեգրում, որը հումքային պոլիէթիլենային նյութերը վերափոխում է վերջնական խողովակների՝ պատրաստ օգտագործման համար ջրի բաշխման, գազի տեղափոխման և արդյունաբերական կիրառումների համար: HDPE խողովակների արտադրման գծի աշխատանքի սկզբունքի հասկանալը կարևոր տեղեկատվություն է տալիս որակի վերահսկման, արդյունավետության և մասշտաբավորման վերաբերյալ, որոնք ժամանակակից արտադրությունը պահանջում է: HDPE խողովակների արտադրման գծի գործընթացը ներառում է մի շարք համակարգված փուլեր՝ սկսած նյութի պատրաստման մինչև վերջնական արտադրանքի ստացումը, որոնք բոլորը նախատեսված են երաշխավորելու վերջնական արտադրանքի կառուցվածքային ամրությունը, չափային ճշգրտությունը և երկարատև դիմացկունությունը:

HDPE խողովակների արտադրության գծի աշխատանքը արտացոլում է տասնամյակներ շարունակ տևած արդյունաբերական զարգացումը, որը միավորում է մեխանիկական ճշգրտությունը նյութերի գիտության փորձագիտական իմացության հետ: Այսօրվա hDPE կանալի գործարան համակարգերը մշակված են հատուկ փոքր տրամագծով լաբորատորիայի կիրառումներից մինչև 400 մմ-ից ավելի տրամագծով խոշոր մասշտաբի ենթակառուցվածքային նախագծեր կատարելու համար: HDPE խողովակների արտադրական գծի ենթակառուցվածքի յուրաքանչյուր բաղադրիչ ունի իր հստակ նպատակը և աշխատում է համատեղված համատեղելիությամբ՝ ապահովելով համապատասխանությունը միջազգային որակի ստանդարտներին և հաճախորդի պահանջներին:
Կորզված նյութերի պատրաստում և մատակարարման համակարգեր
Նյութերի մուտք և որակի վերահսկում
Ցանկացած HDPE խողովակի արտադրական գծի սկզբնական փուլը սկսվում է հումքի պատրաստմամբ, երբ պոլիէթիլենային սերմնաձայները մտցվում են համակարգ։ Այս հումքը պետք է համապատասխանի խիստ կազմի և խտության սահմանափակումներին՝ մտնելուց առաջ HDPE խողովակի արտադրական գծի մեջ, քանի որ կեղտերը կամ սխալ բաղադրությունը ուղղակիորեն վնասում են վերջնական խողովակի շահագործման բնութագրերը։ Որակի վերահսկման աշխատակիցները ստուգում են նյութերի վկայագրերը, կատարում են սերիայի փորձարկումներ և ճշգրտում են նյութերի մատակարարումը՝ ապահովելու համար HDPE խողովակի արտադրական գծի անընդհատ և համասեռ հումքի մատակարարումը ամբողջ արտադրական ցիկլի ընթացքում։
Հոպերային համակարգեր և տեղափոխում
HDPE խողովակների արտադրման գծի մեջ ներառված են մասնագիտացված հոպերային համակարգեր, որոնք կարգավորում են նյութի հոսքը էքստրուդերի մեջ: Այս հոպերները նախագծված են ճշգրիտ երկրաչափությամբ՝ ճնշման կայունությունը պահպանելու և նյութի կամուրջավորումը կամ ընդհատումները կանխելու համար, որոնք կխաթարեին HDPE խողովակների արտադրման գծի աշխատանքային գործընթացը: Գրավիմետրային կամ վոլյումետրային ֆիդերներն ապահովում են, որ HDPE խողովակների արտադրման գիծը ստանա ճշգրիտ քանակությամբ նյութ՝ նպատակային խողովակի տրամագծի և պատի հաստության համար անհրաժեշտ, ինչը կանխում է նյութի պակասը կամ ավելցուկը, որոնք կվատնեին ռեսուրսները կամ կվնասեին չափային ճշգրտությունը:
Էքստրուզիայի և ձևավորման գործընթաց
Էքստրուդերում տաքացումը և հալեցումը
Երբ նյութերը մտնում են HDPE խողովակների արտադրության գծի մեջ, դրանք անցնում են էքստրուդեր, որտեղ տաքացման գոտիները աստիճանաբար բարձրացնում են ջերմաստիճանը մոտավորապես 200–240 աստիճան Ցելսիուսի, կախված նյութի տեսակից և ցանկալի մշակման բնութագրերից: HDPE խողովակների արտադրության գծի էքստրուդերի պտտվող պտուտակը ստեղծում է մեխանիկական շերտավորում, որը խառնում է և համասեռացնում է հալված պոլիմերը՝ վերացնելով օդի պարունակող բացվածքները և ապահովելով հալված զանգվածի համասեռ որակը: Ջերմաստիճանի վերահսկումը HDPE խողովակների արտադրության գծի էքստրուդերային փուլում կարևոր է, քանի որ չափից շատ տաքացումը վնասում է պոլիմերային շղթաները, իսկ չափից քիչ տաքացումը խոչընդոտում է հալված զանգվածի բավարար հոսքը դեպի խողովակի մատրիցը:
Մատրիցի նախագծում և խողովակի ձևավորում
HDPE խողովակների արտադրման գծի մատրիցը ներկայացնում է գործողության սարքավորման սիրտը, ձևավորված է նպատակային խողովակի սպեցիֆիկացիայի համար անհրաժեշտ ճշգրիտ ներքին և արտաքին չափսեր ստեղծելու համար: Երբ հալված պոլիմերը դուրս է գալիս էքստրուդերից և մտնում է HDPE խողովակների արտադրման գծի մատրիցի մեջ, այն ստիպված է անցնել անցքերով, որոնք որոշում են խողովակի տրամագիծը, պատի հաստությունը և մակերևույթի պրոֆիլը: Այն դեպքում, երբ HDPE խողովակների արտադրման գիծը պետք է արտադրի համասեռ արդյունքներ, մատրիցը պետք է պահպանի ճշգրիտ ջերմաստիճանային հավասարակշռություն և փորձի նվազագույն ճնշման տատանումներ, ինչի պատճառով առաջադեմ համակարգերը ներառում են մատրիցի ներսում մի քանի տաքացման գոտի:
Սառեցում, վակուումի կիրառում և հանման սարք
Ջրային սառեցում և վակուումային չափավորում
Անմիջապես հանվելուց հետո ձևավորված խողովակը hdpe pipe production line-ից մտնում է ջրով սառեցվող չափավորման բաժին, որտեղ վերահսկվող սառեցումը պահպանում է չափային ճշգրտությունը, մինչդեռ պոլիմերը դեռ ճկուն է: hdpe pipe production line-ը խողովակի արտաքին մակերեսին կիրառում է վակուումային ճնշում, որը խողովակը սեղմում է ճշգրտված չափի մանդրելի ներքին պատին՝ ապահովելով խողովակի համապատասխանությունը սպեցիֆիկացիային: Այս վակուումային կիրառումը hdpe pipe production line-ում կանխում է մակերեսային ալիքավորումը, կլորացման խախտումը և չափային շեղումները, որոնք այլապես կառաջանային նյութի սառեցման և տարբեր արագությամբ սեղմվելու ընթացքում:
Բեռնահանման սարքավորումներ և լարվածության վերահսկում
HDPE խողովակների արտադրման գծը ներառում է փոփոխական արագությամբ հանման սարքավորումներ, որոնք աստիճանաբար հանում են սառեցվող խողովակը՝ համաժամեցնելով այն մատերիալի դիեզից դուրս մղման արագության հետ: HDPE խողովակների արտադրման գծի երկայնքով տեղադրված լարման սենսորները վերահսկում են ձգման ուժը և ինքնաշխատ կերպով հարմարեցնում են հանման արագությունը՝ պահպանելու համաչափ պատի հաստությունը և կանխելու կախվածությունը կամ ձևաբեկումը: Ժամանակակից HDPE խողովակների արտադրման գծերը օգտագործում են ծրագրավորելի տրամաբանական կառավարիչներ, որոնք դինամիկորեն հավասարակշռում են մղման արագությունը հանման արագության հետ՝ պահպանելով ճշգրիտ հարաբերակցությունը, որն ապահովում է միատեսակ արտադրանքի որակը ամբողջ արտադրական ցիկլի ընթացքում:
Կտրում, որակի ստուգում և ելք
Խողովակի երկարության կառավարում և կտրում
Որպես hDPE կանալի գործարան Այն տեղաշարժում է սառեցված խողովակը դեպի դուրսբերման ծայրը, իսկ ավտոմատ կտրման կայանը չափում է խողովակի երկարությունը և ճշգրիտ միջակայքերով ակտիվացնում է պնևմատիկ կամ հիդրավլիկ կտրման մեխանիզմները: HDPE խողովակի արտադրական գծի կտրման համակարգը պետք է տեղակայված լինի սառեցման բաժնից հետո՝ ապահովելու լրիվ պինդացումը և կանխելու նյութի ձևափոխումը, որը կարող էր առաջանալ կտրման ուժերի կիրառման դեպքում կիսաբյուրեղային պոլիմերի վրա: Յուրաքանչյուր HDPE խողովակի արտադրական գիծ կարգավորված է ծրագրավորելի երկարության սահմանափակումներով, որոնք թույլ են տալիս օպերատորներին անցնել ստանդարտ երկարություններից մեկից մյուսին կամ հարմարեցնել հատուկ պահանջներին՝ առանց սարքավորումների փոփոխության:
Վերջնական ստուգում և ելքային տրանսպորտային տրամաբանություն
HDPE խողովակների արտադրական գծի մեջ ներառված են տեսողական ստուգման կետեր, որոնք հսկում են մակերեսի որակը, չափսերի ճշգրտությունը ստուգում են անշպրտային լազերային չափումների միջոցով և հայտնաբերում են այն սխալները, որոնք կարող են վնասել շահագործման համար պիտանիությունը: Ստուգման հաջողությամբ անցած խողովակները շարունակում են իրենց շարժումը HDPE խողովակների արտադրական գծի ելքով՝ հավաքման սեղաններ կամ հատուկ պալետավորման սարքավորումներ, որոնք նախատեսված են մշակման ընթացքում վնասների կանխման համար: HDPE խողովակների արտադրական գծի ամբողջ գործարկման ընթացքում տվյալների գրանցման համակարգերը գրանցում են արտադրական պարամետրերը, ինչը հնարավորություն է տալիս օպերատորներին հետագայում հետագծել ցանկացած շարք մինչև համապատասխան մշակման պայմանները և ապահովել արտադրանքի հետագծելիությունը՝ համապատասխանելով արդյունաբերության սերտիֆիկացման պահանջներին:
Հաճախակի տրվող հարցեր
Ի՞նչ հումքային նյութեր է մշակում HDPE խողովակների արտադրական գիծը:
HDPE խողովակների արտադրման գծը մշակում է բարձր խտությամբ պոլիէթիլենի սկզբնաղբյուր հատիկներ, որոնք սովորաբար մատակարարվում են ստանդարտացված մակարդակներով՝ նշելով խտությունը, հալման հոսքի ինդեքսը և գույնը: Կարբոնային սև նյութեր՝ ՈՒՖ պաշտպանության համար, կայունացնող նյութեր՝ քայքայման կանխարգելման համար, և ներկեր՝ նույնականացման համար, կարող են ներառվել HDPE խողովակների արտադրման գծի սնման նյութում՝ կախված վերջնական օգտագործման պահանջներից: Բարձրորակ սկզբնաղբյուր նյութը ապահովում է, որ HDPE խողովակների արտադրման գիծը արտադրի խողովակներ՝ համասեռ մեխանիկական հատկություններով, երկար ծառայության ժամկետով և միջավայրի նկատմամբ դիմացկունությամբ:
Ինչպե՞ս է ջերմաստիճանի կառավարումը ազդում HDPE խողովակների արտադրման գծի ելքի որակի վրա:
Ջերմաստիճանի վերահսկումը ամբողջ ՀԴՊԵ խողովակների արտադրության գծով ուղղակիորեն ազդում է պոլիմերի հոսման վարքագծի, սառչելու արագության և վերջնական նյութի հատկությունների վրա: Եթե ՀԴՊԵ խողովակների արտադրության գիծը պահպանում է էքստրուդերային ջերմաստիճանները չափից բարձր, պոլիմերային շղթաները քայքայվում են, իսկ մեխանիկական ամրությունը նվազում է. եթե ջերմաստիճանները չափից ցածր են, ՀԴՊԵ խողովակների արտադրության գիծը ենթարկվում է բարձր ճնշման և անհավասար պատերի հաստության: Օպերատորները շարունակաբար հսկում են ջերմաստիճանային գոտիները ՀԴՊԵ խողովակների արտադրության գծի շահագործման ընթացքում՝ պահպանելու նեղ շրջանակը, որտեղ նյութը հոսում է կանխատեսելի կերպով՝ պահպանելով կառուցվածքային ամբողջականությունը:
Ի՞նչ տրամագծերի խողովակներ կարող է ընդունել սովորական ՀԴՊԵ խողովակների արտադրության գիծը:
Ժամանակակից HDPE խողովակների արտադրության գծերը ստեղծված են 16 մմ-ից մինչև 400 մմ կամ ավելի մեծ տրամագծով խողովակներ արտադրելու համար՝ կախված սարքավորումների սպեցիֆիկացիայից և տեղադրված մատրիցայի սարքավորումներից: 400 մմ առավելագույն տրամագծով HDPE խողովակների արտադրության գիծը պահանջում է համեմատաբար ավելի մեծ էքստրուդեր, մատրիցայի հավաքածու և սառեցման ենթակառուցվածք, քան փոքր չափսերի համար նախատեսված սարքավորումը: hDPE կանալի գործարան հզորության սպեցիֆիկացիաները պետք է հստակ փաստաթղթավորվեն, որպեսզի շահագործողները հասկանան սարքավորման շահագործման սահմանային պայմանները: