
 EN

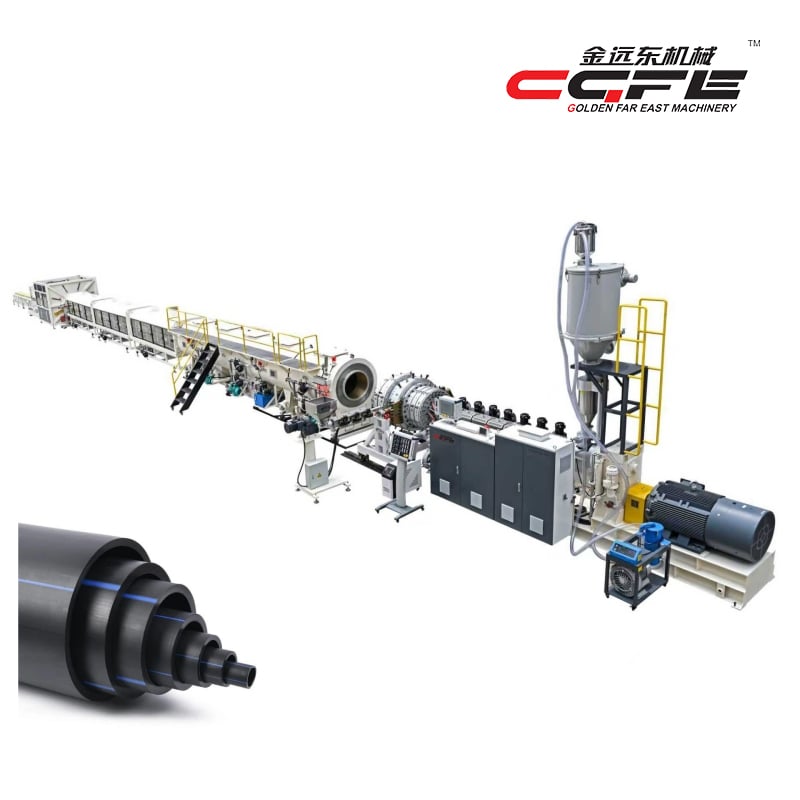
Bir HDPE boru üretim hattı Ham polietilen malzemelerini, su dağıtımında, doğalgaz iletiminde ve endüstriyel uygulamalarda kullanılmak üzere hazır borulara dönüştüren, endüstriyel makineler ile mühendisliğin karmaşık bir entegrasyonunu temsil eder. Bir HDPE boru üretim hattının nasıl çalıştığını anlamak, kalite kontrolü, verimlilik ve modern üretimde talep edilen ölçeklenebilirlik açısından kritik bilgiler sağlar. HDPE boru üretim hattı süreci, malzeme hazırlığından nihai çıktıya kadar çok sayıda koordine edilmiş aşamadan oluşur; her aşama, son ürünün yapısal bütünlüğünü, boyutsal doğruluğunu ve uzun vadeli dayanıklılığını sağlamak amacıyla tasarlanmıştır.

Bir HDPE boru üretim hattının çalışması, on yıllar süren endüstriyel gelişimin yansımalarını gösterir ve mekanik hassasiyeti malzeme bilimi uzmanlığıyla birleştirir. Günümüzdeki hDPE boru üretim hattı sistemler, küçük çaplı laboratuvar uygulamalarından 400 milimetreden fazla çapa sahip büyük ölçekli altyapı projelerine kadar değişen hacimleri işlemek üzere tasarlanmıştır. HDPE boru üretim hattı altyapısındaki her bileşen, uluslararası kalite standartlarını ve müşteri spesifikasyonlarını karşılayan tutarlı bir çıktı sağlamak amacıyla senkronize bir şekilde çalışan belirli bir işlevi yerine getirir.
Ham Madde Hazırlama ve Besleme Sistemleri
Malzeme Girişi ve Kalite Kontrol
Herhangi bir HDPE boru üretim hattının ilk aşaması, polietilen reçine pelletlerinin sisteme dahil edildiği ham madde hazırlığıyla başlar. Bu ham maddeler, HDPE boru üretim hattına girmeden önce katı bileşim ve yoğunluk spesifikasyonlarını karşılamak zorundadır; çünkü safsızlıklar veya yanlış formülasyon, son borunun performans özelliklerini doğrudan olumsuz etkiler. Kalite kontrol personeli, malzeme sertifikalarını doğrular, parti bazlı testler yapar ve üretim döngüsü boyunca HDPE boru üretim hattının tutarlı bir besleme ile çalışmasını sağlamak amacıyla malzeme beslemelerini kalibre eder.
Hopper Sistemleri ve Taşıma
HDPE boru üretim hattı, malzemenin ekstrüder içine akışını düzenleyen özel huni sistemleri içerir. Bu huniler, sabit basınç oluşturmayı sağlamak ve malzemenin tıkanmasına veya kesintisine neden olacak durumları önlemek amacıyla hassas geometriyle tasarlanmıştır; bu da HDPE boru üretim hattının iş akışını bozar. Gravimetrik veya hacimsel besleyiciler, hedef boru çapı ve duvar kalınlığı için gerekli tam malzeme miktarının HDPE boru üretim hattına sağlandığından emin olur ve böylece kaynak israfına veya boyutsal doğrulukta bozulmaya yol açabilecek eksiklikleri ya da fazlalıkları önler.
Ekstrüzyon ve Şekillendirme Süreci
Ekstrüder İçinde Isıtma ve Erimme
Malzemeler HDPE boru üretim hattına girdikten sonra, malzemenin sınıfına ve istenen işleme özelliklerine bağlı olarak sıcaklığı yaklaşık 200 ila 240 derece Celsius’a kadar kademeli olarak artıran ısıtma bölgelerinden geçen ekstrüder bölümüne geçer. HDPE boru üretim hattındaki ekstrüder içinde dönen vida, erimiş polimeri karıştırıp homojenleştiren mekanik kayma oluşturur; bu işlem hava kabarcıklarını ortadan kaldırır ve erimiş malzemenin kalitesinin eşit olmasını sağlar. HDPE boru üretim hattında ekstrüzyon aşaması boyunca sıcaklık kontrolü kritiktir çünkü aşırı ısınma polimer zincirlerini bozar, yetersiz ısınma ise boru kalıbına yeterli akışı engeller.
Kalıp Tasarımı ve Boru Şekillendirme
HDPE boru üretim hattı kalıbı, hedef boru spesifikasyonu için gerekli olan tam iç ve dış boyutları oluşturmak üzere şekillendirilmiş, işlemin ana aracıdır. Ergimiş polimer ekstrüderden çıkıp HDPE boru üretim hattı kalıbına girdiğinde, boru çapını, duvar kalınlığını ve yüzey profilini belirleyen açıklıklar aracılığıyla zorlanarak geçirilir. HDPE boru üretim hattının tutarlı sonuçlar üretmesi için kalıbın kesin sıcaklık dengesini koruması ve basınç dalgalanmalarını en aza indirmesi gerekir; bu nedenle gelişmiş sistemler, kalıbın kendisi içinde çoklu ısıtma bölgeleri içerir.
Soğutma, Vakum Uygulaması ve Çekme Ünitesi
Su Soğutması ve Vakumla Ölçülendirme
Kalıptan çıktığı hemen ardından, HDPE boru üretim hattından çıkan yeni boru, polimer hâlâ esnek iken boyut doğruluğunu koruyan kontrollü soğutmayı sağlayan su soğutmalı ölçülendirme bölümüne girer. HDPE boru üretim hattı, borunun dış yüzeyine vakum basıncı uygular ve boruyu, belirtildiği gibi boyutlara uygun olmasını sağlayan hassas ölçüde bir kalıp iç duvarına sıkıca yapıştırır. Bu vakum uygulaması, HDPE boru üretim hattında malzemenin soğuyup farklı oranlarda büzülmesiyle ortaya çıkabilecek yüzey dalgalılığını, yuvarlaklık sapmasını ve boyutsal kaymayı önler.
Taşıma Cihazları ve Gerilim Kontrolü
HDPE boru üretim hattı, kalıptan malzemenin ekstrüzyon hızıyla senkronize bir şekilde soğuyan boruyu yavaşça çeken değişken hızlı çekme ekipmanlarını içerir. HDPE boru üretim hattı boyunca entegre edilen gerilim sensörleri, çekme kuvvetini izler ve duvar kalınlığını tutarlı tutmak ile sarkma veya çarpılma oluşumunu önlemek amacıyla çekme hızını otomatik olarak ayarlar. Modern HDPE boru üretim hattı sistemleri, ekstrüzyon hızını çekme hızına karşı dinamik olarak dengeleyen programlanabilir lojik denetleyiciler (PLC) kullanır; bu da üretim süreci boyunca üniform ürün kalitesini garanti eden kesin ilişkiyi korur.
Kesim, Kalite Kontrolü ve Çıkış
Boru Uzunluğu Kontrolü ve Kesim
Büyüdükçe hDPE boru üretim hattı Soğutulmuş boruyu boşaltım ucuna doğru ilerletir; otomatik kesme istasyonu boru uzunluğunu ölçer ve kesin aralıklarla pnömatik veya hidrolik kesme mekanizmalarını tetikler. HDPE boru üretim hattı kesme sistemi, tam katılaşmayı sağlamak için soğutma bölümüne göre aşağı akışta yerleştirilmelidir; aksi takdirde yarı-kristalin polimer üzerine uygulanan kesme kuvvetleri malzemenin deformasyona uğramasına neden olur. Her HDPE boru üretim hattı, operatörlerin standart uzunluklar ile özel spesifikasyonlar arasında aracı değişikliği gerektirmeden geçiş yapmalarını sağlayan programlanabilir uzunluk ayarlarıyla donatılmıştır.
Nihai Denetim ve Çıkış Lojistiği
HDPE boru üretim hattı, yüzey kalitesini izleyen, temassız lazer ölçümü kullanarak boyutsal doğruluğu doğrulayan ve kullanım ömrünü tehlikeye atan kusurları tespit eden görsel kontrol istasyonları içerir. Kontrolden geçen borular, elleçleme sırasında hasar görmelerini önleyecek şekilde tasarlanmış toplama masalarına veya özel paletleme ekipmanlarına yönlendirilir. HDPE boru üretim hattı boyunca veri kaydı sistemleri üretim parametrelerini kaydeder; bu da operatörlerin herhangi bir partiyi belirli işlem koşullarına geri izlemesine olanak tanır ve sektörün sertifikasyon gereksinimlerini karşılayan izlenebilirliği sağlar.
SSS
Bir HDPE boru üretim hattı hangi ham maddeleri işler?
Bir HDPE boru üretim hattı, yoğunluk, erime akış indeksi ve renk gibi özelliklerine göre standartlaştırılmış sınıflarda temin edilen yüksek yoğunluklu polietilen reçine peletlerini işler. UV koruması için karbon siyahı, bozulmayı önleyen stabilizatörler ve tanımlama amacıyla kullanılan pigmentler gibi katkı maddeleri, kullanım amacına bağlı olarak HDPE boru üretim hattı besleme malzemesine entegre edilebilir. Kaliteli reçine, HDPE boru üretim hattının tutarlı mekanik özelliklere sahip, uzun ömürlü ve çevre koşullarına dayanıklı borular üretmesini sağlar.
Sıcaklık kontrolü, HDPE boru üretim hattı çıktı kalitesini nasıl etkiler?
HDPE boru üretim hattı boyunca sıcaklık yönetimi, polimer akış davranışını, katılaşma hızını ve nihai malzeme özelliklerini doğrudan etkiler. Eğer HDPE boru üretim hattı ekstrüzyon sıcaklıklarını çok yüksek tutarsa polimer zincirleri bozulur ve mekanik dayanım azalır; eğer çok düşük tutulursa HDPE boru üretim hattında yüksek basınç ve eşit olmayan duvar kalınlığı yaşanır. Operatörler, malzemenin tahmin edilebilir şekilde akmasını sağlamak ve yapısal bütünlüğü korumak için dar sıcaklık aralığını sürdürmek amacıyla HDPE boru üretim hattı çalışması sırasında sıcaklık bölgelerini sürekli izler.
Tipik bir HDPE boru üretim hattı hangi boru çaplarını destekleyebilir?
Modern HDPE boru üretim hattı sistemleri, ekipman özelliklerine ve monte edilen kalıp donanımına bağlı olarak 16 milimetrelik küçük çaplardan 400 milimetreye veya daha büyük çaplara kadar boru üretmek üzere tasarlanmıştır. Maksimum 400 milimetre çap için tasarlanmış bir HDPE boru üretim hattı, daha küçük boyutlar için belirtilen bir üniteden daha büyük bir ekstrüder, kalıp montajı ve soğutma altyapısı gerektirir. hDPE boru üretim hattı kapasite özellikleri, operatörlerin ekipmanın çalışma sınırlarını anlamalarını sağlamak amacıyla açıkça belgelenmelidir.