
 EN

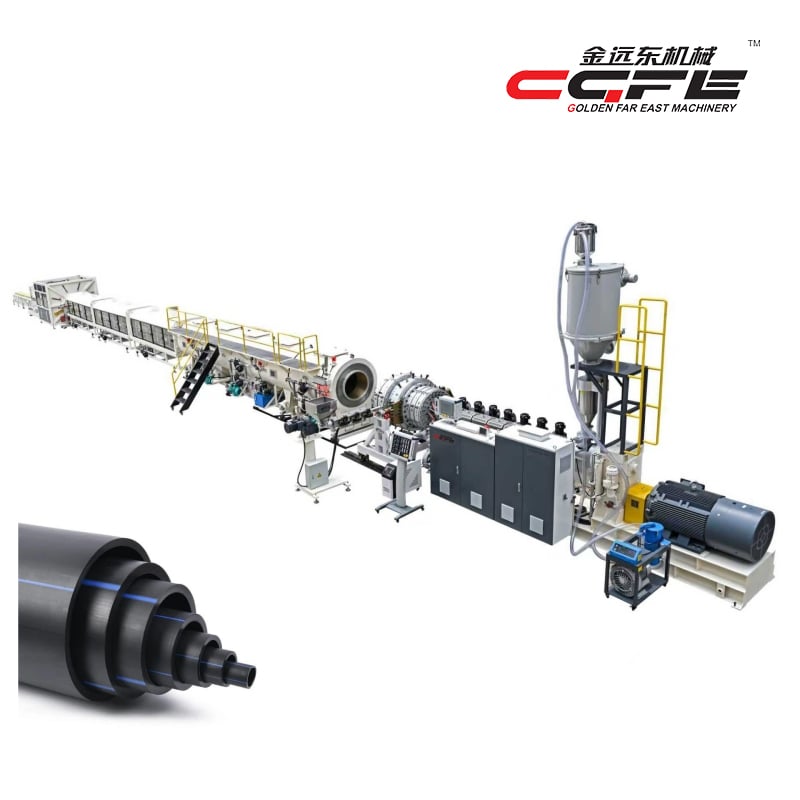
Bir Hdpe quvurlarini ishlab chiqarish liniyasi Bu — xom polietilen materiallarini suv taqsimoti, gaz uzatish va sanoat sohalari uchun tayyor trubalarga aylantiruvchi sanoat uskunalari hamda muhandislikning murakkab integratsiyasini anglatadi. HDPE trubasi ishlab chiqarish liniyasining qanday ishlashini tushunish zamonaviy ishlab chiqarish talablari — ya'ni sifat nazorati, samaradorlik va kengaytirilish qobiliyati — haqida muhim ma'lumot beradi. HDPE trubasi ishlab chiqarish liniyasi jarayoni material tayyorlashdan oxirgi mahsulotgacha bo'lgan bir necha koordinatsiyalangan bosqichlardan iborat bo'lib, har bir bosqich yakuniy mahsulotning struktural doimiyligi, o'lcham aniqiligi va uzoq muddatli etkazib berish doimiyligini ta'minlash uchun mo'ljallangan.

HDPE trubkalar ishlab chiqarish liniyasining ishlashi sanoat evolyutsiyasining o'n yilliklar davom etgan tarixini aks ettiradi va mexanik aniqlikni materialshunoslik sohasidagi mutaxassislik bilan birlashtiradi. Zamonaviy hdpe quvurlarini ishlab chiqarish liniyasi tizimlar diametri 400 millimetrdan ortiq bo'lgan kichik diametrli laboratoriya ilovalaridan tortib katta masshtabli infratuzilma loyihalarigacha bo'lgan hajmlarni qayta ishlash uchun mo'ljallangan. HDPE trubka ishlab chiqarish liniyasi infratuzilmasidagi har bir komponent o'ziga xos vazifaga ega bo'lib, xalqaro sifat standartlariga va mijozlarning talablariga mos keladigan doimiy natijalarni taqdim etish uchun sinxron ravishda ishlaydi.
Xom ashyo tayyorlash va ovqatlanish tizimlari
Xom ashyo kiritish va sifat nazorati
Har qanday HDPE trubka ishlab chiqarish liniyasining dastlabki bosqichi xom ashyo tayyorlashdan boshlanadi, bu yerda polietilen rezinasi granulalari tizimga kiritiladi. Ushbu xom ashyo HDPE trubka ishlab chiqarish liniyasiga kirishdan oldin qat'iy tarkib va zichlik talablarga javob berishi kerak, chunki aralashmalar yoki noto'g'ri formulirovka trubkaning yakuniy ishlash xususiyatlarini bevosita buzadi. Sifat nazorati xodimlari material sertifikatlarini tekshiradi, partiyalarga oid sinovlar o'tkazadi va ishlab chiqarish sikli davomida HDPE trubka ishlab chiqarish liniyasi doimiy ravishda bir xil xom ashyo bilan ishlashi uchun material oqimini sozlaydi.
Hopper tizimlari va tashish
HDPE trubasi ishlab chiqarish liniyasi materialni ekstruder ga oqishini boshqaruvchi maxsus xopper tizimlarini o'z ichiga oladi. Bu xopperlar HDPE trubasi ishlab chiqarish liniyasi ishlash jarayonini buzadigan materialning qatlamlanishi yoki uzilishlarini oldini olish uchun doimiy bosimni saqlashga mo'ljallangan aniq geometriyaga ega. Gravimetrik yoki volumetrik oziqkashlar HDPE trubasi ishlab chiqarish liniyasiga maqsadli truba diametri va devor qalinligi uchun kerakli aniq material miqdorini ta'minlaydi, bu esa resurslarni sarflab yuborish yoki o'lchovlar aniqligini buzishga sabab bo'ladigan kamchiliklar yoki ortiqchaliklarni oldini oladi.
Ekstruziya va shakllantirish jarayoni
Ekstruderda isitish va eritish
Materiallar HDPE trubka ishlab chiqarish liniyasiga kirganda, ular materialning darajasi va kerakli qayta ishlash xususiyatlariga qarab, haroratni taxminan 200 dan 240 gрадусgacha ko'taradigan isitish zonalari orqali ekstruder ga o'tadi. HDPE trubka ishlab chiqarish liniyasidagi ekstruder ichidagi aylanuvchi vint eritilgan polimerlarni aralashtirib, bir xil qilish uchun mexanik kesish kuchlarini hosil qiladi, shu bilan birga havo pufakchalari yo'q qilinadi va eritma sifatining bir xilligi ta'minlanadi. HDPE trubka ishlab chiqarish liniyasidagi ekstruziya bosqichida haroratni boshqarish juda muhim, chunki ortiqcha isitish polimer zanjirlarini buzadi, sovuq qolish esa trubka kalibridan o'tish uchun etarli oqimni oldini oladi.
Kalibr dizayni va trubka shakllantirish
HDPE trubasi ishlab chiqarish liniyasi kalibri — bu operatsiyaning asosiy jihozi boʻlib, maqsadga yoʻnaltirilgan trubaning ichki va tashqi oʻlchamlarini yaratish uchun shakllantirilgan. Suyuq polimer ekstruderdan chiqib, HDPE trubasi ishlab chiqarish liniyasi kalbridan oʻtganida, u truba diametri, devor qalinligi va sirt profili aniqlanadigan teshiklardan oʻtkaziladi. HDPE trubasi ishlab chiqarish liniyasi doimiy natijalar berishi uchun kalibr aniq harorat muvozanatini saqlab turishi va bosim tebranishlaridan minimal darajada aziyat chekishi kerak; shuning uchun ilgʻor tizimlarda kalibrning oʻzida bir nechta isitish zonalari qoʻllaniladi.
Sovitish, vakuum qoʻllash va tortish
Suv bilan sovitish va vakuum bilan oʻlchash
HDPE trubasi ishlab chiqarish liniyasidan chiqqandan so'ng, yangi shakllangan truba o'lchamni aniqligi saqlanadigan, polimer hali ham moslashuvchan bo'lgan suv bilan sovitiladigan o'lchamlash qismiga kiradi. HDPE trubasi ishlab chiqarish liniyasi trubaning tashqi sirtiga vakuum bosimini qo'llaydi, bu esa trubani aniq o'lchamli mandrelning ichki devoriga mustahkam biriktirib, trubaning belgilangan talablarga mos kelishini ta'minlaydi. HDPE trubasi ishlab chiqarish liniyasida vakuum qo'llash material sovib, turli tezlikda uzunligi qisqarganda yuzaga keladigan sirt to'lqinliligi, aylanma shakldan chetlanish va o'lcham o'zgarishini oldini oladi.
Yuk tortish uskunalari va taranglikni boshqarish
HDPE trubali ishlab chiqarish liniyasi o'zgaruvchan tezlikdagi tortish uskunasini o'z ichiga oladi, bu esa trubani sovutish jarayonida die'dan materialni chiqarish tezligi bilan sinxron tarzda asta-sekin tortib oladi. HDPE trubali ishlab chiqarish liniyasining turli qismlariga o'rnatilgan kuch sensorlari tortish kuchini nazorat qiladi va devor qalinligini doimiy saqlash hamda sag'ishish yoki shakl o'zgartirishni oldini olish uchun avtomatik ravishda tortish tezligini sozlaydi. Zamonaviy HDPE trubali ishlab chiqarish liniyasi tizimlari dasturlanadigan mantiqiy boshqaruv qurilmalaridan (PLC) foydalanadi, ular chiqarish tezligi bilan tortish tezligini dinamik tarzda muvozanatga keltiradi va ishlab chiqarish jarayoni davomida bir xil mahsulot sifatini ta'minlaydigan aniq munosabatni saqlaydi.
Kesish, sifat tekshiruvi va chiqish
Truba uzunligini boshqarish va kesish
Sifatida hdpe quvurlarini ishlab chiqarish liniyasi sovuq quvurni chiqish uchiga yaqinlashtiradi, avtomatik kesish stansiyasi quvur uzunligini o'lchaydi va aniq oraliqlarda pnevmo- yoki gidravlik kesish mexanizmlarini ishga tushiradi. HDPE quvur ishlab chiqarish liniyasi kesish tizimi to'liq qattiq holatga kelishini ta'minlash uchun sovutish bo'limidan keyin joylashtirilishi kerak; aks holda kesish kuchlari yarim kristall polimerga ta'sir qilganda material shakli buziladi. Har bir HDPE quvur ishlab chiqarish liniyasi dasturlanadigan uzunlik sozlamalari bilan jihozlangan bo'lib, bu operatorlarga standart uzunliklar orasida o'tish imkonini beradi yoki qo'shimcha jihozlar o'rnatmasdan maxsus talablarga mos kelish imkonini beradi.
Yakuniy tekshiruv va chiqish logistikasi
HDPE trubasi ishlab chiqarish liniyasi sirt sifatini kuzatuvchi, kontaktsiz lazer o'lchov yordamida o'lchov aniqligini tekshiruvchi va foydalanishga yaroqsizlikka sabab bo'ladigan nuqsonlarni aniqlaydigan vizual tekshirish stansiyalarini o'z ichiga oladi. Tekshiruvdan o'tgan trubalar HDPE trubasi ishlab chiqarish liniyasi chiqishidan o'tib, qadoqlash jarayonida shikastlanishni oldini oladigan to'plangan stol yoki maxsus palletegich uskunalarga yetkaziladi. HDPE trubasi ishlab chiqarish liniyasi faoliyati davomida ma'lumotlar yozib olinadigan tizimlar ishlab chiqarish parametrlarini qayd etadi; bu operatorlarga istalgan partiyani aniq ishlab chiqarish sharoitlariga qaytarib borish imkonini beradi va sanoat sertifikatsiya talablari bilan mos keladigan izlanuvchanlikni ta'minlaydi.
Tez-tez so'raladigan savollar
HDPE trubasi ishlab chiqarish liniyasi qanday xom ashyolarni qayta ishlaydi?
Yuqori zichlikdagi polietilen (HDPE) trubkalar ishlab chiqarish liniyasi odatda zichlik, eritilgan oqim indeksi va rang ko'rsatkichlari bilan belgilangan standart darajadagi yuqori zichlikdagi polietilen (HDPE) rezinaviy granulalarini qayta ishlaydi. UV nurlaridan himoya qilish uchun karbon qora, degradatsiyani oldini olish uchun barqarorlashtiruvchilar va identifikatsiya qilish uchun pigmentlar kabi qo'shimchalarni HDPE trubkalar ishlab chiqarish liniyasining oziq moddasiga oxirgi foydalanish talablarga qarab kiritish mumkin. Sifatli rezina HDPE trubkalar ishlab chiqarish liniyasining doimiy mexanik xususiyatlarga ega, uzoq xizmat muddatli va atrof-muhitga chidamli trubkalar ishlab chiqarishini ta'minlaydi.
Haroratni boshqarish HDPE trubkalar ishlab chiqarish liniyasining chiqish sifatiga qanday ta'sir qiladi?
HDPE trubasi ishlab chiqarish liniyasi bo'ylab haroratni boshqarish polimer oqimi xulqati, qotish tezligi va yakuniy material xususiyatlariga to'g'ridan-to'g'ri ta'sir qiladi. Agar HDPE trubasi ishlab chiqarish liniyasi ekstruziya haroratini juda yuqori saqlasa, polimer zanjirlari buziladi va mexanik mustahkamlik pasayadi; agar juda past bo'lsa, HDPE trubasi ishlab chiqarish liniyasi yuqori bosim va noaniq devor qalinligi bilan duch keladi. Operatorlar HDPE trubasi ishlab chiqarish liniyasi ishlashi davomida harorat zonalarini doimiy ravishda kuzatib borishadi, shunda material bashorat qilinadigan tarzda oqadi va bir vaqtda struktural integritet saqlanadi.
Odatdagi HDPE trubasi ishlab chiqarish liniyasi qanday truba diametrlarini qo'llab-quvvatlay oladi?
Zamonaviy HDPE trubalar ishlab chiqarish liniyasi tizimlari 16 millimetrdan boshlab 400 millimetrgacha yoki undan ham kattaroq diametrlidagi trubalarni ishlab chiqarish uchun moʻljallangan boʻlib, bu jihozlar xususiyatlari va oʻrnatilgan kalibrlash vositalariga qarab oʻzgaradi. Maksimal 400 millimetr diametrli HDPE trubalar ishlab chiqarish liniyasi kichikroq oʻlchamlar uchun belgilangan birlikka nisbatan proporsional ravishda kattaroq ekstruder, kalibrlash qurilmasi va sovutish infratuzilmasini talab qiladi. hdpe quvurlarini ishlab chiqarish liniyasi quvvat xususiyatlari operatorlar jihozning ishlash chegarasini tushunishlari uchun aniq hujjatlashtirilishi kerak.