
 EN

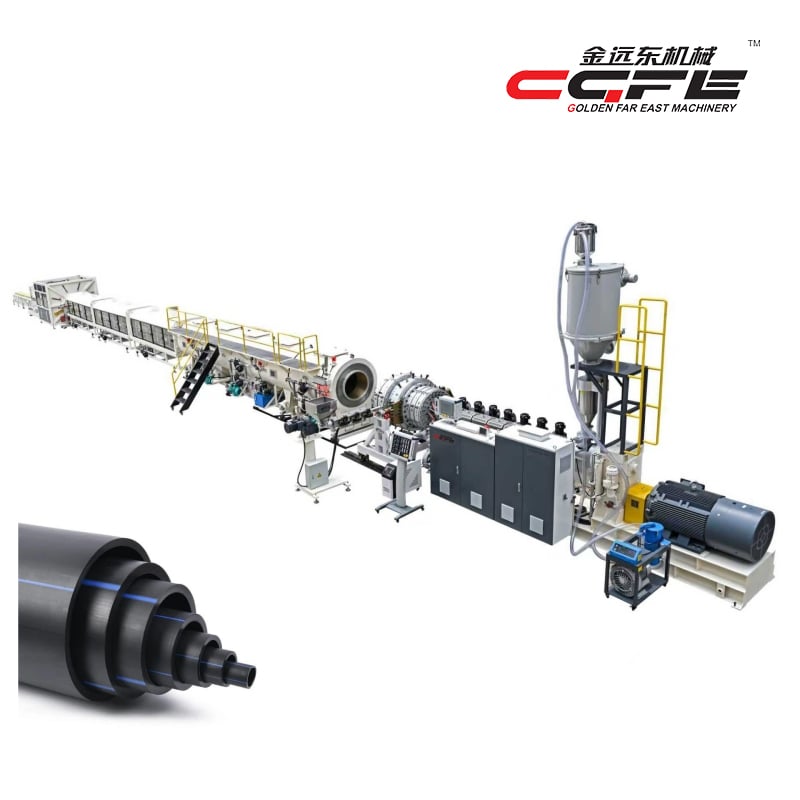
АЛінія виробництва труб hdpe це складна інтеграція промислового обладнання та інженерних рішень, що перетворює сировинні матеріали на основі поліетилену на готові труби, придатні для використання у системах водопостачання, транспортування газу та промислових застосуваннях. Розуміння принципу роботи лінії виробництва труб із ПНД надає ключові відомості щодо контролю якості, ефективності та масштабованості — усього того, що сучасне виробництво вимагає від себе. Процес виробництва труб із ПНД включає кілька узгоджених етапів — від підготовки матеріалів до фінального випуску продукції; кожен етап спроектований так, щоб забезпечити структурну міцність, точність розмірів та тривалий термін експлуатації кінцевого виробу.

Принцип роботи лінії виробництва труб із ПЕВП відображає десятиліття промислової еволюції, поєднуючи механічну точність з експертними знаннями у галузі матеріалознавства. Сучасні лінія виробництва труб hdpe системи розроблено для обробки об’ємів — від лабораторних застосувань із малим діаметром до великомасштабних інфраструктурних проектів із діаметром понад 400 міліметрів. Кожен компонент у складі інфраструктури лінії виробництва труб із HDPE виконує окрему функцію й працює в синхронній гармонії, забезпечуючи стабільну продукцію, яка відповідає міжнародним стандартам якості та вимогам замовників.
Підготовка сировини та системи подачі
Подача матеріалу та контроль якості
Початковий етап будь-якої лінії виробництва труб із ПНД починається з підготовки сировини, коли гранули поліетиленової смоли подаються в систему. Ці сировинні матеріали мають відповідати суворим вимогам щодо складу та густини перед тим, як потрапити на лінію виробництва труб із ПНД, оскільки домішки або неправильна рецептура безпосередньо погіршують експлуатаційні характеристики кінцевої труби. Працівники служби контролю якості перевіряють сертифікати на матеріали, проводять випробування партій та калібрують подачу матеріалів, щоб забезпечити стабільну подачу сировини на лінію виробництва труб із ПНД протягом усього циклу виробництва.
Системи бункерів та транспортування
Лінія виробництва труб із ПЕВП включає спеціалізовані системи бункерів, які регулюють подачу матеріалу в екструдер. Ці бункери мають точну геометрію, щоб забезпечити сталість тиску й запобігти утворенню «арок» або перервам у подачі матеріалу, які порушують робочий процес лінії виробництва труб із ПЕВП. Гравіметричні або об’ємні дозатори забезпечують надходження точної кількості матеріалу на лінію виробництва труб із ПЕВП, необхідної для заданого діаметра труби й товщини стінки, що запобігає нестачі чи надлишку матеріалу, які призводять до втрат ресурсів або порушення розмірної точності.
Процес екструзії та формування
Нагрівання та плавлення в екструдері
Після надходження матеріалів у лінію для виробництва труб із ПНД вони потрапляють у екструдер, де зони нагріву поступово підвищують температуру до приблизно 200–240 °C, залежно від марки матеріалу та бажаних характеристик переробки. Обертовий гвинт у екструдері лінії для виробництва труб із ПНД створює механічне зсувне навантаження, що забезпечує змішування й гомогенізацію розплавленого полімеру, усуває повітряні пори й гарантує однорідну якість розплаву. Контроль температури на етапі екструзії в лінії для виробництва труб із ПНД є критичним, оскільки перегрів призводить до деградації полімерних ланцюгів, а недогрів унеможливлює достатній потік матеріалу в формуючу матрицю для труб.
Конструкція матриці та формування труби
Лінія виробництва труб із ПЕВП: матриця є ключовим інструментом у цьому процесі, її форма забезпечує точні внутрішні та зовнішні розміри, необхідні для заданої специфікації труби. Коли розплавлений полімер виходить із екструдера й надходить у матрицю лінії виробництва труб із ПЕВП, його примушують проходити крізь отвори, які визначають діаметр труби, товщину стінки та профіль поверхні. Щоб лінія виробництва труб із ПЕВП забезпечувала стабільні результати, матриця має підтримувати точну температурну рівновагу й зазнавати мінімальних коливань тиску; саме тому сучасні системи мають усередині матриці кілька зон нагріву.
Охолодження, застосування вакууму та витягування
Водяне охолодження та вакуумне калібрування
Відразу після виходу з матриці новоутворена труба з лінії виробництва труб із ПНД надходить у розділ калібрування з водяним охолодженням, де контрольоване охолодження зберігає точність розмірів, доки полімер ще залишається пластичним. Лінія виробництва труб із ПНД застосовує вакуумний тиск до зовнішньої поверхні труби, що прижимає її щільно до внутрішньої стінки прецизійно виготовленого калібрувального стрижня, забезпечуючи відповідність труби заданим специфікаціям. Це застосування вакууму в лінії виробництва труб із ПНД запобігає хвилястості поверхні, відхиленню від круглої форми та зміщенню розмірів, які в іншому разі виникли б під час охолодження й усадки матеріалу з різною швидкістю.
Обладнання для витягування та регулювання натягу
Лінія виробництва труб із ПЕВП включає обладнання для витягування з регульованою швидкістю, яке поступово витягує охолоджену трубу зі швидкістю, синхронізованою з екструзією матеріалу через фурму. Датчики натягу, інтегровані по всій лінії виробництва труб із ПЕВП, контролюють силу витягування й автоматично коригують швидкість витягування, щоб забезпечити сталу товщину стінок і запобігти провисанню чи деформації. Сучасні системи ліній виробництва труб із ПЕВП використовують програмовані логічні контролери, які динамічно узгоджують швидкість екструзії зі швидкістю витягування, підтримуючи точне співвідношення, необхідне для однорідної якості продукції протягом усього циклу виробництва.
Розрізання, контроль якості та вивід продукції
Контроль довжини труби та розрізання
Оскільки лінія виробництва труб hdpe рухатиме охолоджений трубопровід у бік вихідного кінця; автоматична різальна станція вимірюватиме довжину труби й активуватиме пневматичні або гідравлічні різальні механізми через точні інтервали. Система різання на лінії виробництва труб із ПНД має розташовуватися після ділянки охолодження, щоб забезпечити повну кристалізацію матеріалу й запобігти його деформації, яка виникла б при застосуванні різальних зусиль до напівкристалічного полімеру. Кожна лінія виробництва труб із ПНД налаштована з програмованими параметрами довжини, що дозволяє операторам перемикатися між стандартними довжинами або задовольняти індивідуальні вимоги без необхідності змінювати інструмент.
Остаточний контроль та логістика виведення продукції
Лінія виробництва труб із ПЕВП включає візуальні контрольні станції, які стежать за якістю поверхні, перевіряють точність розмірів за допомогою безконтактного лазерного вимірювання та виявляють дефекти, що можуть погіршити експлуатаційні характеристики. Труби, які пройшли контроль, надходять із виходу лінії виробництва труб із ПЕВП на збірні столи або спеціалізоване палетизувальне обладнання, призначене для запобігання пошкоджень під час обробки. У процесі роботи лінії виробництва труб із ПЕВП системи реєстрації даних фіксують параметри виробництва, що дозволяє операторам відстежувати будь-яку партію до конкретних умов обробки й забезпечує повну прослідковуваність, необхідну для відповідності вимогам галузевих сертифікацій.
Часті запитання
Які сировинні матеріали обробляє лінія виробництва труб із ПЕВП?
Лінія виробництва труб із ПЕВП переробляє гранули смоли поліетилену високої щільності, як правило, у стандартних марках, що визначають щільність, індекс розплаву та колір. У суміш для лінії виробництва труб із ПЕВП можуть вводитися добавки, наприклад, сажа для захисту від УФ-випромінювання, стабілізатори для запобігання деградації та пігменти для ідентифікації — залежно від вимог до кінцевого застосування. Якісна смола забезпечує випуск труб із ПЕВП лінією виробництва зі стабільними механічними властивостями, тривалим терміном експлуатації та стійкістю до навколишнього середовища.
Як контроль температури впливає на якість продукції лінії виробництва труб із ПЕВП?
Керування температурою на всіх етапах виробництва труб із ПНД безпосередньо впливає на поведінку полімерного потоку, швидкість затвердіння та кінцеві властивості матеріалу. Якщо температура екструзії на лінії виробництва труб із ПНД надто висока, ланцюги полімеру розпадаються, а механічна міцність знижується; якщо занадто низька — на лінії виробництва труб із ПНД виникає надмірний тиск і нерівномірна товщина стінок. Оператори постійно контролюють температурні зони під час роботи лінії виробництва труб із ПНД, щоб утримувати вузьке температурне вікно, в якому матеріал тече передбачувано й одночасно зберігає свою структурну цілісність.
Які діаметри труб може обробляти типова лінія виробництва труб із ПНД?
Сучасні системи ліній виробництва труб із ПНД проектують для випуску труб діаметром від 16 міліметрів до 400 міліметрів або більше, залежно від технічних характеристик обладнання та встановленого інструменту для формування. Лінія виробництва труб із ПНД, розрахована на максимальний діаметр 400 міліметрів, потребуватиме відповідно більшого екструдера, збірки матриці та системи охолодження порівняно з установкою, призначеною для менших розмірів. лінія виробництва труб hdpe специфікації потужності слід чітко документувати, щоб оператори розуміли робочий діапазон обладнання.