
 EN

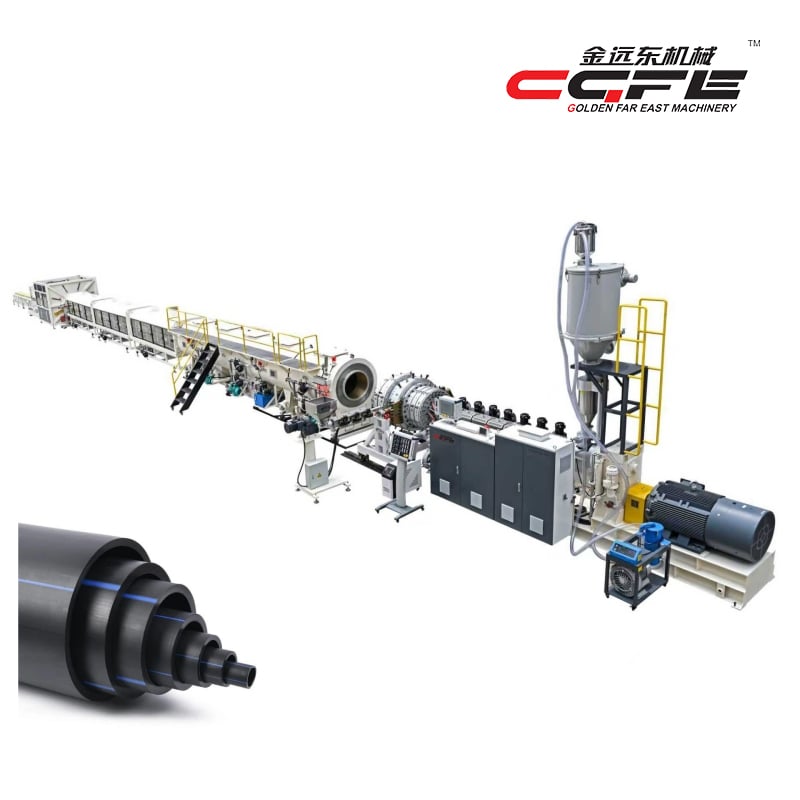
Светодиодный модуль Линия производства труб hdpe Представляет собой сложную интеграцию промышленного оборудования и инженерных решений, которая преобразует исходные полиэтиленовые материалы в готовые трубы, пригодные для применения в системах водоснабжения, транспортировки газа и промышленных задачах. Понимание принципа работы производственной линии для труб из ПНД даёт ключевые сведения о контроле качества, эффективности и масштабируемости — параметрах, которые предъявляют современные производственные требования. Процесс на производственной линии для труб из ПНД включает несколько согласованных этапов — от подготовки материала до финального выпуска продукции; каждый этап спроектирован так, чтобы гарантировать структурную целостность, точность геометрических размеров и долговечность конечного изделия.

Принцип работы линии по производству труб из ПНД отражает десятилетия промышленной эволюции и сочетает механическую точность с экспертными знаниями в области науки о материалах. Современные линия производства труб hdpe системы спроектированы для работы с объёмами, варьирующимися от лабораторных применений с малым диаметром до крупномасштабных инфраструктурных проектов с диаметром более 400 миллиметров. Каждый компонент в инфраструктуре производственной линии для труб из ПНД выполняет чётко определённую функцию и работает в синхронной гармонии, обеспечивая стабильный выпуск продукции, соответствующей международным стандартам качества и требованиям заказчиков.
Подготовка исходного сырья и системы подачи
Ввод материала и контроль качества
Первый этап любой производственной линии для труб из ПНД начинается с подготовки сырья: гранулы полиэтиленовой смолы подаются в систему. Эти исходные материалы должны соответствовать строгим требованиям к составу и плотности до поступления на производственную линию для труб из ПНД, поскольку примеси или неправильный состав напрямую ухудшают эксплуатационные характеристики готовой трубы. Персонал отдела контроля качества проверяет сертификаты на материалы, проводит испытания пробных партий и выполняет калибровку подачи сырья, чтобы обеспечить стабильность состава исходного материала на протяжении всего цикла производства.
Системы бункеров и транспортировки
Линия по производству труб из ПНД включает специализированные системы бункеров, регулирующих подачу материала в экструдер. Эти бункеры имеют точную геометрию, обеспечивающую стабильное давление и предотвращающую образование «арок» материала или перерывы в подаче, которые нарушили бы рабочий процесс линии по производству труб из ПНД. Гравиметрические или объёмные дозаторы гарантируют, что линия по производству труб из ПНД получает строго необходимое количество материала для заданного диаметра трубы и толщины стенки, предотвращая нехватку или избыток материала, что привело бы к потере ресурсов или нарушению размерной точности.
Процесс экструзии и формования
Нагрев и плавление в экструдере
После поступления материалов в линию по производству труб из ПНД они попадают в экструдер, где температура постепенно повышается в зонах нагрева до примерно 200–240 градусов Цельсия в зависимости от марки материала и требуемых характеристик переработки. Вращающийся шнек внутри экструдера линии по производству труб из ПНД создаёт механическое сдвиговое воздействие, обеспечивающее перемешивание и гомогенизацию расплавленного полимера, устранение воздушных пузырей и получение однородного расплава высокого качества. Контроль температуры на этапе экструзии в линии по производству труб из ПНД имеет решающее значение: перегрев приводит к деградации полимерных цепей, а недостаточный нагрев препятствует достаточному течению расплава в фильеру для формирования труб.
Конструкция фильеры и формование труб
Литейная оснастка для линии по производству труб из ПНД представляет собой «сердце» технологического процесса: её форма определяет точные внутренние и внешние размеры, требуемые для заданной спецификации трубы. Когда расплавленный полимер покидает экструдер и поступает в литейную оснастку линии по производству труб из ПНД, он проходит через отверстия, формирующие диаметр трубы, толщину стенки и профиль поверхности. Для обеспечения стабильного качества продукции на линии по производству труб из ПНД в оснастке должно поддерживаться строгое температурное равновесие и минимальные колебания давления; поэтому в современных системах предусмотрено несколько зон нагрева непосредственно внутри самой оснастки.
Охлаждение, создание вакуума и вытяжка
Водяное охлаждение и вакуумная калибровка
Сразу после выхода из фильеры новообразованный трубопровод с линии производства труб из ПНД поступает в секцию калибровки с водяным охлаждением, где контролируемое охлаждение сохраняет размерную точность, пока полимер ещё остаётся пластичным. На линии производства труб из ПНД на внешнюю поверхность трубы воздействует вакуумное давление, прижимая её плотно к внутренней стенке прецизионного калибровочного стержня, что обеспечивает соответствие трубы заданным спецификациям. Это применение вакуума на линии производства труб из ПНД предотвращает волнистость поверхности, отклонение от круглой формы и изменение размеров, которые могли бы возникнуть при охлаждении и усадке материала с различной скоростью.
Оборудование для вытяжки и контроль натяжения
Линия по производству труб из ПНД включает оборудование для смотки с регулируемой скоростью, которое постепенно извлекает охлаждаемую трубу со скоростью, синхронизированной со скоростью экструзии материала из фильеры. Датчики натяжения, интегрированные по всей линии по производству труб из ПНД, контролируют силу тяги и автоматически корректируют скорость смотки для поддержания постоянной толщины стенки и предотвращения провисания или деформации. Современные системы линий по производству труб из ПНД используют программируемые логические контроллеры, которые динамически балансируют скорость экструзии и скорость смотки, обеспечивая точное соотношение, необходимое для получения однородного качества продукции на протяжении всего цикла производства.
Резка, контроль качества и выпуск готовой продукции
Контроль длины трубы и резка
По мере того как линия производства труб hdpe продвигает охлаждённую трубу в направлении выходного конца; автоматическая станция резки измеряет длину трубы и активирует пневматические или гидравлические режущие механизмы с заданной точностью. Система резки на линии производства труб из ПНД должна располагаться ниже по потоку от участка охлаждения, чтобы обеспечить полную кристаллизацию материала и предотвратить его деформацию, которая возникла бы при воздействии режущих усилий на полукристаллический полимер. Каждая линия производства труб из ПНД оснащена программируемыми настройками длины, позволяющими операторам переключаться между стандартными размерами или выполнять заказные спецификации без замены инструментов.
Завершающий контроль и логистика выходной продукции
Линия по производству труб из ПНД включает станции визуального контроля, которые отслеживают качество поверхности, проверяют точность размеров с помощью бесконтактных лазерных измерений и выявляют дефекты, способные нарушить эксплуатационную пригодность. Трубы, прошедшие контроль, поступают на выход линии по производству труб из ПНД к сборочным столам или специализированному оборудованию для паллетирования, предназначенном для предотвращения повреждений при транспортировке. В ходе работы линии по производству труб из ПНД системы регистрации данных фиксируют параметры производства, что позволяет операторам проследить любую партию до конкретных условий обработки и обеспечивает прослеживаемость, соответствующую требованиям отраслевой сертификации.
Часто задаваемые вопросы
Какие исходные материалы обрабатывает линия по производству труб из ПНД?
Линия по производству труб из ПНД перерабатывает гранулы смолы полиэтилена низкой плотности, как правило, поставляемые в стандартизированных марках, которые определяют плотность, индекс расплава и цвет. В зависимости от требований конечного применения в исходное сырьё линии по производству труб из ПНД могут добавляться такие компоненты, как сажа для защиты от УФ-излучения, стабилизаторы для предотвращения деградации и пигменты для идентификации. Высококачественная смола обеспечивает выпуск труб с постоянными механическими свойствами, длительным сроком службы и устойчивостью к воздействию окружающей среды.
Как контроль температуры влияет на качество продукции линии по производству труб из ПНД?
Управление температурой на протяжении всей линии по производству труб из ПНД напрямую влияет на поведение полимерного потока, скорость затвердевания и конечные свойства материала. Если на линии по производству труб из ПНД температура экструзии поддерживается слишком высокой, происходит деградация полимерных цепей и снижается механическая прочность; если же она слишком низкая — линия по производству труб из ПНД испытывает повышенное давление и неравномерную толщину стенок. Операторы непрерывно контролируют температурные зоны в ходе работы линии по производству труб из ПНД, чтобы поддерживать узкий температурный диапазон, при котором материал течёт предсказуемо и одновременно сохраняется его структурная целостность.
Какие диаметры труб может обеспечить типичная линия по производству труб из ПНД?
Современные системы линий по производству труб из ПНД спроектированы для выпуска труб диаметром от 16 миллиметров до 400 миллиметров и более, в зависимости от технических характеристик оборудования и установленного фильерного инструмента. Линия по производству труб из ПНД, рассчитанная на максимальный диаметр 400 миллиметров, потребует экструдера, фильерной сборки и системы охлаждения пропорционально большего размера по сравнению с установкой, предназначенной для производства труб меньших диаметров. линия производства труб hdpe технические характеристики производительности должны быть чётко задокументированы, чтобы операторы понимали рабочие пределы оборудования.