
 EN

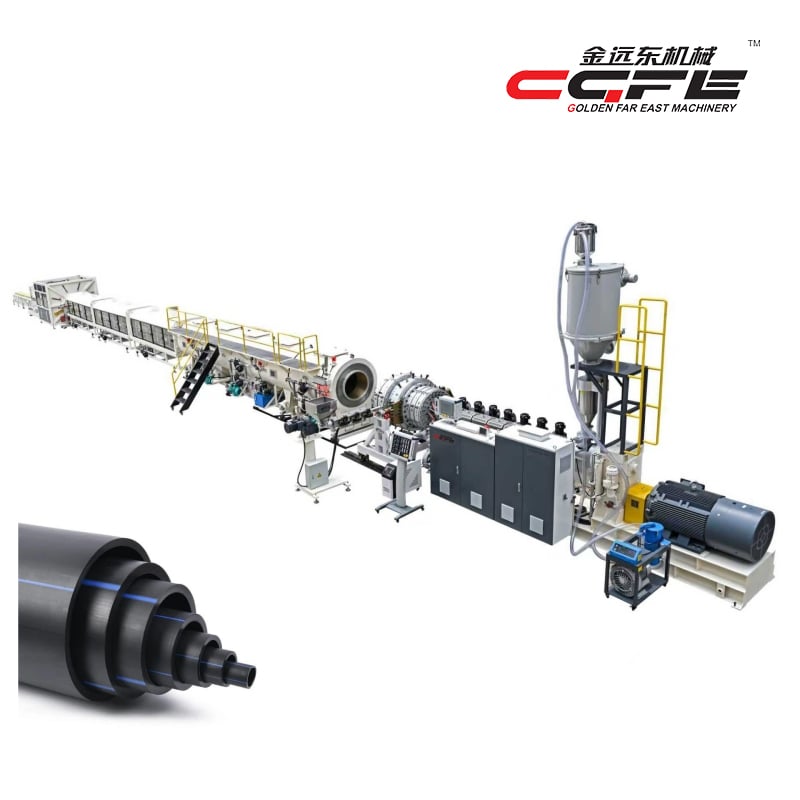
אַחַת קו ייצור צינורות HDPE מייצג אינטגרציה מתוחכמת של מכונות תעשייתיות והנדסיות שמשנות חומרים גולמיים של פוליאתילן לצינורות מוגמרים.Ready for deployment across water distribution, gas conveyance, and industrial applications. הבנת אופן פעולתו של קו ייצור צינורות HDPE מספקת תובנות קריטיות על בקרת האיכות, היעילות והיכולת לה 욤, כפי שדורש הייצור המודרני. תהליך קו ייצור צינורות HDPE כולל מספר שלבים מתואמים, מהכנה של החומר ועד הפלט הסופי, כאשר כל שלב נועד להבטיח את שלמות המבנה, את הדיוק הממדי ואת העמידות לאורך זמן של המוצר הסופי.

תפעול קו ייצור צינורות HDPE משקף עשורים של התפתחות תעשייתית, המשלבת דיוק מכני עם ידע בהנדסת חומרים. בימינו קו ייצור צינורות HDPE המערכות מעוצבות כדי להתמודד עם נפחים שמתפשטים מהזנת מעבדה בקטרים קטנים ועד פרויקטים גדולים של תשתית שקוטרם עולה על 400 מילימטר. כל רכיב בשורת ייצור צינורות פוליאתילן עמיד ללחץ (HDPE) מתפקד במטרה ייחודית, ופועל בהרמוניה מסודרת כדי לספק תפוקה עקבית אשר עומדת בתקנים הבינלאומיים לאיכות ובדרישות הלקוח.
הכנה של חומרי גלם ומערכות הזנה
הזנת חומרים ובקרת איכות
השלב הראשוני בכל קו ייצור צינורות HDPE מתחיל בהכנה של החומר הגלמי, כאשר גרגרי רזין פוליאתילן מוזרמים למערכת. חומרים גלמיים אלו חייבים לעמוד בדרישות קפדניות בנוגע להרכבם ו לצפיפותם לפני שיכנסו לקו ייצור צינורות HDPE, מאחר שזוהמות או תערובת לא נכונה פוגעות ישירות בתכונות הביצוע של הצינור הסופי. אנשי בקרת האיכות מאשרים את אישורי החומר, מבצעים בדיקות אצווה ובוחנים את זרימת החומר כדי להבטיח שהקו ייצר צינורות HDPE עם חומר גלמי עקבי לאורך מחזור הייצור.
מערכות המגש וההעברה
קו ייצור צינורות HDPE כולל מערכות מיכלים מיוחדים שמביאים את החומר למחתך. המיכלים מעוצבים בגאומטריה מדויקת כדי לשמור על לחץ יציב ולמנוע חסימות או הפרעות בחומר, אשר עלולות לפגוע בזרימת העבודה בקו ייצור צינורות HDPE. מדגמים גרביטריים או נפחיים מבטיחים שקו ייצור צינורות HDPE מקבל את הכמות המדויקת של חומר הדרוש לקוטר הצינור והעובי הרצוי של הדופן, ומניעים חוסר או עודף שיגרמו לבזבוז משאבים או לפגיעה בדיוק הממדים.
תהליך היציקה והעיצוב
חימום והמסה בתוך המחתך
ברגע שהחומרים נכנסים לקו היצור של צינורות HDPE, הם עוברים למחסום, שם אזורים חמים מגדילים בהדרגה את הטמפרטורה לערך של כ-200–240 מעלות צלזיוס, בהתאם לדרגת החומר ולמאפייני העיבוד הרצויים. הברג הסובב בתוך המחסום של קו היצור של צינורות HDPE יוצר גזירה מכנית שמערבלת ומשווה את הפולימר המותך, מאלצת את כיסי האוויר ומבטיחה איכות אחידה של המסה המותכת. בקרת הטמפרטורה לאורך שלב היציקה בקו היצור של צינורות HDPE היא קריטית, משום שתחמוצת יתרה פוגעת בשרשראות הפולימר, בעוד שחימום חלש מדי מונע זרימה מספקת לתוך תבנית הצינור.
עיצוב התבנית וייצור הצינור
קו ייצור צינורות HDPE – המטריצה מהווה את ליבת הכלים של התהליך, וצורתה נוצרת כדי לייצר את הממדים הפנימיים והחיצוניים המדויקים הנדרשים לסוג הצינור הרצוי. כאשר הפולימר המותך יוצא מהמוציא ומביא למתrice קו ייצור צינורות HDPE, הוא נדחף דרך פתחים שקובעים את קוטר הצינור, עובי הדופן והפרופיל המשטחי. על מנת שקו ייצור צינורות HDPE ייצר תוצאות עקביות, המטריצה חייבת לשמור על איזון טמפרטורה מדויק ולחוות תנודות מינימליות בלחץ, ולכן מערכות מתקדמות כוללות אזורי חימום מרובים בתוך המטריצה עצמה.
קירור, יישום ריקוד והוצאת הצינור
קירור במים וקביעת הגודל באמצעות ריקוד
מיד לאחר יציאתו מהדיא, הצינור החדש שנוצר בקו ייצור צינורות HDPE נכנס לחלק מכוון שמתקרר במים, שם הקירור המ kontrol נומר שומר על דיוק הממדים בזמן שהפולימר עדיין גמיש. קווי ייצור צינורות HDPE מפעילים לחץ וקואום על פני הצינור החיצוני, מה שגורף אותו בחדות נגד דפנות הפנים של מנדרל מדויק המבטיח שהתאמת הצינור תענה לדרישות הספציפיקציה. הפעלת הווקואום בתוך קווי ייצור צינורות HDPE מונעת גליות במשטח, עיגול לא תקין וסיבוב ממדי שלא היו מתרחשים אחרת במהלך הקירור וההתכווצות של החומר בקצבים משתנים.
ציוד גרירה ובקרת מתח
קו ייצור צינורות HDPE כולל ציוד גלגלת הוצאה עם מהירות משתנה שמשחרר את הצינור המתקיר בקצב מסונכרן עם קצב החיצוץ של החומר מהמתכת. חיישני מתח המשולבים לאורך כל קו ייצור צינורות HDPE עוקבים אחר כוח ההשכבה ומעדכנים אוטומטית את מהירות הגלגלת כדי לשמור על עובי דופן אחיד ולמנוע 처ידה או עיוות. מערכות מודרניות של קווי ייצור צינורות HDPE משתמשות בבקר לוגי מתוכנת (PLC) שמאזנות באופן דינמי בין קצב החיצוץ למהירות הגלגלת, ומשמרות את היחס המדויק שמבטיח איכות מוצר אחידה לאורך כל תהליך הייצור.
חיתוך, בדיקת איכות ופלט
בקרת אורך הצינור וחיתוך
כשה קו ייצור צינורות HDPE מע advance את הצינור המוקלן לכיוון קצה הפליטה, תחנת חיתוך אוטומטית מודדת את אורך הצינור ומייצרת פעולת חיתוך פנאומטית או הידראולית במרווחים מדויקים. מערכת החיתוך של קו ייצור צינורות HDPE חייבת להיות ממוקמת אחרי חלקת הקירור כדי לאפשר הקשה מלאה, ובכך למנוע עיוות חומר שיגרם אם יחולו כוחות חיתוך על פולימר חצי-גבישי. כל קו ייצור צינורות HDPE מוגדר עם הגדרות אורך מתוכנתות שמאפשרות למנהלים להחליף בין אורכים סטנדרטיים או להתאים דרישות מותאמות ללא צורך בשינוי כלים.
בקרת איכות סופית ולוגיסטיקת פליטה
קו ייצור צינורות HDPE כולל תחנות בדיקת ראייה שמנטרות את איכות המשטח, מאשרות את הדיוק הממדי באמצעות מדידה בלי מגע של לייזר, ומזהות פגמים שעלולים לפגוע בתפקודיות. צינורות שעברו את הבדיקה ממשיכים דרך יציאת קו ייצור צינורות HDPE לשולחנות איסוף או לציוד אריזה מיוחדים שנועד למנוע נזק במהלך הטיפול. לאורך פעולת קו ייצור צינורות HDPE, מערכות רישום נתונים רושמות את פרמטרי הייצור, מה שמאפשר למנהלים לעקוב אחר כל партиיה לתנאי עיבוד ספציפיים ומבטיח את היכולת לעקוב אחריה — דבר שמתאים לדרישות האישורים התעשייתיים.
שאלה נפוצה
אילו חומרים גולמיים מעבד קו ייצור צינורות HDPE?
קו ייצור צינורות HDPE מעבד פלטת רזין של פוליאתילן בצפיפות גבוהה, שמתאפשרת בדרך כלל בדרגות סטנדרטיות שמגדירות את הצפיפות, את מדד זרימת המסה ואת הצבע. חומרים נוספים כגון פחמן שחור להגנה מפני קרני UV, יציבים למניעת התדרדרות והנוגדים צבע למז identification יכולים להיות מופעמים לתערובת ההזנה של קו ייצור צינורות HDPE בהתאם לדרישות השימוש הסופי. רזין באיכות גבוהה מבטיח שקו ייצור צינורות HDPE מייצר צינורות עם תכונות מכניות אחידות, חיים ארוכים ועמידות לסביבה.
איך בקרת הטמפרטורה משפיעה על איכות הפלט של קו ייצור צינורות HDPE?
ניהול הטמפרטורה לאורך קו ייצור צינורות HDPE משפיע ישירות על התנהגות הזרימה של הפולימר, על קצב הקיפאון ועל תכונות החומר הסופי. אם קו ייצור צינורות HDPE שומר על טמפרטורות היציקה גבוהות מדי, שרשראות הפולימר נפגעות והחוזק המכאני יורד; ואם הטמפרטורות נמוכות מדי, קו ייצור צינורות HDPE נתקל בלחץ גבוה ובעובי דפנות לא אחיד. המפעילים עוקבים אחר אזורי הטמפרטורה באופן מתמיד במהלך פעולת קו ייצור צינורות HDPE כדי לשמור על התחום הצר שבו החומר זורם באופן צפוי תוך שמירה על האינטגריות המבנית.
באילו קטרים של צינורות מסוגל קו ייצור צינורות HDPE טיפוסי לעבוד?
מערכות ייצור ליניאריות מודרניות של צינורות HDPE מעוצבות לייצור צינורות בקטרים החל מ-16 מילימטר ועד 400 מילימטר או יותר, בהתאם לדרישות הציוד ולכלי הלחיצה המותקנים. קו ייצור צינורות HDPE שמתוכנן לקוטר מקסימלי של 400 מילימטר ידרוש אקסטרודר גדול יותר, רכיב לחיצה ותשתית קירור מתאימים ביחס לקו שמתוכנן לקטרים קטנים יותר. קו ייצור צינורות HDPE מפרטי הקapasיטה חייבים להיות מסומנים בבירור כדי שמעריכי המערכת יבינו את תחום הפעולה של הציוד.