
 EN


دستیابی به یکنواختی مخلوطشدن پایدار در پیویسی دستگاههای همزن سرعت بالا برای حفظ کیفیت محصول در طول فرآیند شما ضروری است. خط تولید لوله های PVC هنگامی که مواد اولیه، افزودنیها و رنگدانهها بهطور یکنواخت مخلوط نشوند، ترکیب پیویسی حاصل دارای خواص نامتجانس خواهد بود که منجر به عیوب، کاهش عملکرد و احتمالاً نارضایتی مشتریان میشود. یک خط تولید لولهٔ پیویسی بهینهشده، وابسته به کنترل دقیق پارامترهای اختلاط، پیکربندی تجهیزات و روشهای مدیریت مواد است. درک نحوهٔ بهبود یکنواختی اختلاط، تأثیر مستقیمی بر ظرفیت تولید، قابلیت اطمینان محصول و کارایی عملیاتی در سراسر خط تولید لولهٔ پیویسی شما دارد.
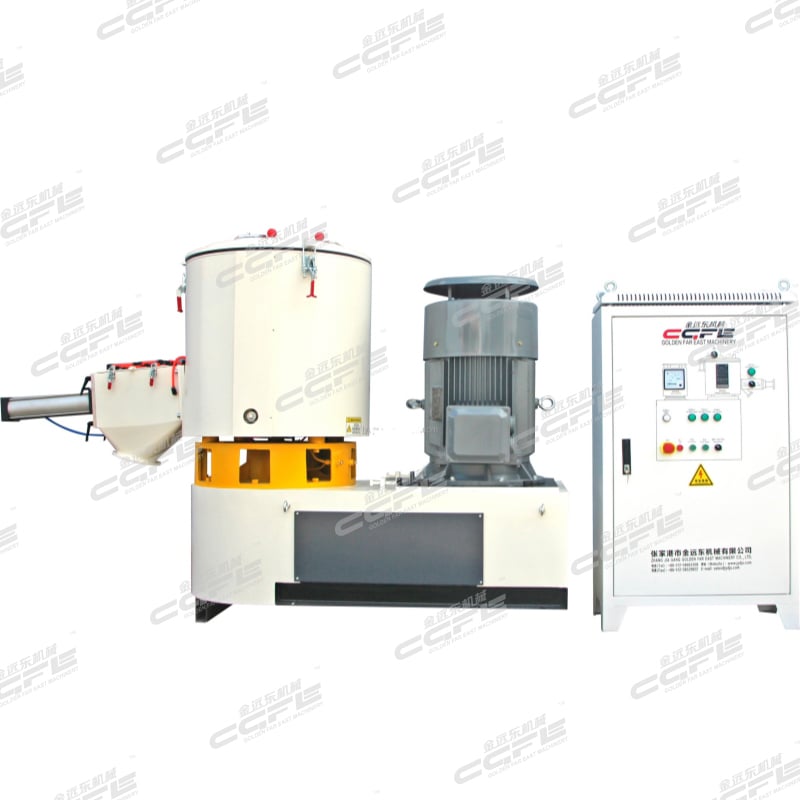
کیفیت نهایی محصولات پیویسی شما بهطور اساسی به این بستگی دارد که در مرحله اختلاط با سرعت بالا مواد چقدر بهطور کامل با یکدیگر مخلوط شوند. عدم یکنواختی در اختلاط در خط تولید لولههای پیویسی میتواند منجر به نقاط ضعیف، رشتههای رنگی، شکنندگی یا مشکلات فرآیندی در مراحل بعدی تولید شود. تولیدکنندگان مدرن پیویسی میدانند که سرمایهگذاری در بهینهسازی عملکرد دستگاههای اختلاط، باعث کاهش ضایعات، کاهش تعداد چرخههای اصلاح و افزایش نرخ بازده اولیه میشود. این راهنما راهبردهای عملی و قابل اجرا برای بهبود یکنواختی اختلاط را در چارچوب عملیات خط تولید لولههای پیویسی بررسی میکند.
بهینهسازی طراحی تیغهها و سرعت چرخش
تأثیر پیکربندی تیغهها بر یکنواختی اختلاط
طراحی فیزیکی تیغههای مخلوطکن، بهطور مستقیم بر کارایی پخش مواد درون محفظه تأثیر میگذارد. در یک مخلوطکن سرعت بالا که در خط تولید لولههای پیویسی شما بهکار میرود، هندسه تیغه باید بین عمل برشی قوی و حرکات تا زدن ملایم تعادل ایجاد کند تا هم ادغام سریع و هم پخش یکنواخت اطمینانبخش باشد. پیکربندیهای تیغهای دو محوره یا نوع پین، در شکستن گرههای ماده و جلوگیری از مناطق مرده—که در آن پودر نامخلوط تجمع مییابد—برتری دارند. انتخاب سبک مناسب تیغه برای خط تولید لولههای پیویسی شما نیازمند درک ترکیب خوراک ماده، توزیع اندازه ذرات و نیازهای حساسیت حرارتی خاص شماست.
تنظیم سرعت چرخش برای تولید پیویسی شما
اجراي خط توليد لولههاي پيویسي با سرعت چرخش بهينه، يكي از مستقيمترين روشها براي بهبود يكنواختي اختلاط است. سرعت خيلي كم منجر به ايجاد نواحي غيراختلطشده ميشود؛ در حالي كه سرعت خيلي زياد، گرماي اضافي توليد ميكند كه ميتواند رزين پيویسي را تضعيف كرده و مشكلاتي در كيفيت ايجاد نمايد. سرعت چرخش ايدهآل براي خط توليد لولههاي پيویسي شما معمولاً بين ۴۰ تا ۱۰۰ دور در دقيقه متغير است و اين محدوده بستگي به ظرفيت مخلوطكن، چگالي حجمي مواد و مشخصات محصول دارد. نظارت بلادرنگ بر جريان موتور و دماي خروجي به اپراتوران كمك ميكند تا انحراف سرعت چرخش از محدوده هدف را تشخيص داده و قبل از افت يكنواختي اختلاط، اصلاحات لازم را انجام دهند. تدوين يك روش استاندارد عملكردي مستند، امكان دستيابي به يكنواختي اختلاط ثابت را براي هر دسته از محصولات عبور دادهشده از خط توليد لولههاي پيویسي، از يك شيفت به شيفت ديگر فراهم ميسازد.
ترتيب و زمانبندي تغذيه مواد
استراتژي افزودن مرحلهاي در مخلوطكن شما
نحوهٔ ورود مواد اولیه به محفظه، بهطور اساسی بر یکنواختی اختلاط در کل چرخهٔ خط تولید لولههای پیویسی تأثیر میگذارد. بهجای ریختن همهٔ اجزا بهصورت همزمان، افزودن مرحلهای این امکان را فراهم میکند که هر دسته از مواد بهطور کامل قبل از ورود جزء بعدی، با یکدیگر مخلوط شوند. معمولاً ترتیب خط تولید لولههای پیویسی با رزین اصلی آغاز میشود، سپس اصلاحکنندههای ضربهای، پس از آن نرمکنندهها و در نهایت رنگدانهها و مواد کمکی فرآوری اضافه میشوند. این رویکرد مرحلهای، لایهبندی مواد را کاهش داده و اطمینان حاصل میکند که افزودنیها پیش از فرآوری در مراحل بعدی، در ماتریس رزین حل یا پخش شدهاند. اپراتورهایی که خط تولید لولههای پیویسی را اداره میکنند، باید زمانهای بهینهٔ توقف بین هر مرحلهٔ افزودن را ثبت کنند تا یکنواختی اختلاط در تمامی نوبتهای تولید حفظ شود.
کنترل نرخ تغذیه و زمان اقامت
مدیریت نرخ ورود مواد به همزن سرعت بالای شما مستقیماً بر زمان اقامت و یکنواختی مخلوطشدن درون خط تولید لوله های PVC تأثیر میگذارد. نرخ تغذیه کندتر، زمان تماس بیشتری بین اجزا فراهم میکند و ادغام بهتر افزودنیهای کمحجم را تسهیل میسازد که در غیر این صورت در ترکیب باقی میمانند. از سوی دیگر، خط تولید لولههای PVC که مواد را بیش از حد آهسته تغذیه کند، ممکن است زمان چرخه را افزایش داده و بهرهوری را کاهش دهد. نقطه تعادل به طراحی همزن شما، ویسکوزیته ترکیب مورد استفاده و عملکرد مخلوطشدن مورد نیاز شما بستگی دارد. تنظیم دقیق سیستمهای اندازهگیری هوپر یا استفاده از تغذیهکنندههای نوع «کاهش وزن» کنترل دقیقی را فراهم میکند تا خط تولید لولههای PVC شما بهطور پیوسته و بدون انحراف، ترکیبی یکنواخت از مواد را در هر بار تولید ارائه دهد.
مدیریت دما و کنترل حرارتی
بهینهسازی دمای تخلیه
دمای حین مخلوطکردن بهطور قابلتوجهی بر یکنواختی مخلوطشدن در خط تولید لولههای پیویسی شما تأثیر میگذارد. افزایش دما باعث کاهش ویسکوزیته مواد میشود و این امر جریان و مخلوطشدن بهتر اجزای تشکیلدهنده را در داخل محفظه مخلوطکن فراهم میکند. با این حال، گرمای بیشازحد باعث تخریب رزین پیویسی میشود و منجر به زردشدن، کاهش استحکام ضربهای و جریان نامطلوب ترکیب میگردد. یک خط تولید لولههای پیویسی بهخوبی مدیریتشده، دمای خروجی را در محدوده ۶۰ تا ۸۵ درجه سانتیگراد نگه میدارد تا عملکرد مخلوطکردن بهینهای حاصل شود و در عین حال تمامیت مواد حفظ گردد. دوربینهای تصویربرداری حرارتی و ترموکوپلهای تعبیهشده، بازخورد بلادرنگ ارائه میدهند و این امکان را به اپراتوران میدهند تا جریان آب خنککننده، سرعت چرخش یا اندازه دسته را تنظیم کنند تا دمای هدف در خط تولید لولههای پیویسی شما حفظ شود.
پیکربندی سیستم خنککننده
جکت خنککنندهای که دور میکسر سرعت بالای شما قرار دارد، نقشی حیاتی در دستیابی به یکنواختی پایدار در فرآیند اختلاط خط تولید لولههای پیویسی ایفا میکند. سیستم خنککنندهای با ابعاد مناسب، گرمای اصطکاکی ایجادشده در حین اختلاط را دفع میکند، دمای مواد را پایدار نگه میدارد و زمان کافی برای اختلاط مناسب فراهم میسازد. سیستمهای خنککنندهای که از اندازه کوچکتر هستند یا مسدود شدهاند، باعث افزایش ناگهانی دما میشوند؛ این امر جریان ترکیب را کاهش داده و جدایی مواد را تشدید میکند. نگهداری منظم مدارهای آب خنککننده، اقدامات پیشگیرانه علیه رسوبگذاری و تأیید نرخ جریان، ثبات حرارتی خط تولید لولههای پیویسی را تضمین میکند. اپراتورها باید اطمینان حاصل کنند که دمای آب خنککننده ثابت باقی میماند و نرخ جریان در محدوده مشخصشده باقی میماند، زیرا این دو متغیر بهطور مستقیم بر دستیابی خط تولید لولههای پیویسی به یکنواختی هدفگذاریشده در فرآیند اختلاط تأثیر میگذارند.
پایش، عیبیابی و بهبود مستمر
شاخصهای عملکرد بلادرنگ
اجراي سيستمهاي نظارت مداوم، خط توليد لولههاي پيويسي را از حالت واكنشگرا به حالت پيشبينانه تبديل ميكند. جريان الكتريكي موتور، دماي خروجي، زمان چرخه و گشتاور خروجي همه نشاندهنده دستيابي به يكنواختي در فرآيند اختلاط هستند. هنگامي كه جريان الكتريكي موتور بهطور ناگهاني افزايش مييابد، ممكن است مواد بيشازحد غليظ باشند يا پرههاي اختلاط بخشی از آنها مسدود شده باشند؛ در هر دو حالت، يكنواختي در خط توليد لولههاي پيويسي تحت تأثير قرار ميگيرد. تعيين مقادير مبناي عملكرد براي هر درجه از مواد، امكان تشخيص فوري انحرافات توسط اپراتورها را فراهم ميكند كه نشاندهنده ايجاد يكنواختي ضعيف در فرآيند اختلاط در خط توليد لولههاي پيويسي است و اين امر امكان مداخله سريع را قبل از رد شدن دستهها فراهم ميسازد.
نمونهبرداري و تأييد كيفيت
نمونهبرداری منظم و تحلیل آزمایشگاهی تأیید میکند که خط تولید لولههای پیویسی شما در واقع سطح یکنواختی اختلاط مورد نیاز برای کاربردهای نهایی خود را به دست آورده است. اندازهگیریهای مقاومت کششی، مقاومت ضربهای، یکنواختی رنگ و چگالی نشان میدهند که آیا مواد اولیه واقعاً در سرتاسر هر باره بهطور همگن ترکیب شدهاند یا خیر. هنگامی که آزمونهای کیفیت حاکی از مشکلات یکنواختی اختلاط در خط تولید لولههای پیویسی شما باشند، بررسیها باید بر سایش تیغهها، انحراف سرعت چرخش، نوسانات دما یا خطاهای ترتیب تغذیه متمرکز شود. دادههای ثبتشده هر باره سوابق تاریخی ایجاد میکنند که به شناسایی الگوها، تغییرات فصلی یا عوامل مرتبط با نگهداری کمک میکند و نحوه حفظ یکنواختی اختلاط در خط تولید لولههای پیویسی شما در طول زمان را روشن میسازد.
پرسشهای متداول
علت ضعف یکنواختی اختلاط در مخلوطکن سرعت بالا در خط تولید لولههای پیویسی چیست؟
یکنواختی ضعیف در خط تولید لولههای پیویسی معمولاً ناشی از سایش یا آسیبدیدگی تیغههای مخلوطکن، سرعت چرخش نادرست، زمان استراحت ناکافی بین افزودن مواد یا ناپایداری حرارتی است. لایهبندی مواد زمانی رخ میدهد که اجزای تشکیلدهنده به اندازهٔ کافی با یکدیگر تماس نداشته باشند یا دماها بسیار پایین باشند و ذرات بر اساس چگالی از هم جدا شوند. علاوه بر این، نرخ تغذیهٔ بزرگمقیاس یا تنظیمنشدهٔ نادرست ممکن است مواد را سریعتر از ظرفیت مخلوطکن برای ادغام آنها وارد کند و منجر به ایجاد نواحی از رزین نامخلوط شود. بازرسی منظم تجهیزات و رعایت دقیق رویههای عملیاتی مستند، این علل اصلی را در خط تولید لولههای پیویسی شما به حداقل میرساند.
برای حفظ یکنواختی مخلوط در خط تولید لولههای پیویسی، چه فاصلهزمانیای برای تعمیر و نگهداری آن توصیه میشود؟
برنامههای نگهداری پیشگیرانه برای خط تولید لولههای پیویسی باید شامل بازرسی تیغهها هر ۵۰۰ ساعت کارکرد و تعویض کامل تیغهها در هر سال باشند؛ این امر بستگی به سایشپذیری مواد و شدت فرآیند دارد. شستوشوی سیستم خنککننده، تعویض آببندیها و بازرسی یاتاقانها باید در زمانهای تعطیلی برنامهریزیشده انجام شود تا از خرابیهای حرارتی و مکانیکی که یکنواختی اختلاط را تحت تأثیر قرار میدهند، جلوگیری شود. ثبت فعالیتهای نگهداری و ارتباط دادن آنها با روندهای کیفیت به تیم خط تولید لولههای پیویسی کمک میکند تا تشخیص دهد که آیا شرایط خاص تجهیزات مستقیماً بر عملکرد یکنواختی اختلاط تأثیر میگذارد یا خیر.
آیا یک مخلوطکن تنها در خط تولید لولههای پیویسی میتواند چندین فرمولاسیون پیویسی را پردازش کند؟
بله، میکسر سرعت بالا با طراحی مناسب میتواند چندین فرمولاسیون پیویسی را با تنظیم سرعت چرخش، زمان چرخه، شدت خنککنندگی و ترتیب افزودن مواد برای تطبیق با نیازهای خاص هر فرمول پردازش کند. با این حال، هر فرمول باید بهصورت مستقل روی خط تولید لولههای پیویسی شما اعتبارسنجی شود تا اطمینان حاصل شود که یکنواختی اختلاط با پارامترهای تنظیمشده بهدست آمده است. ثبت مجموعههای پارامتری اثباتشده برای هر فرمول و آموزش اپراتورها برای رعایت دقیق پروتکل مناسب، تضمین میکند که خط تولید لولههای پیویسی شما بدون توجه به ترکیبی که در حال پردازش است، همواره کیفیت یکنواختی ارائه دهد.