
 EN


Обеспечение стабильной однородности смешивания в ПВХ машинах высокоскоростного смесителя имеет решающее значение для поддержания качества продукции на протяжении всего вашего линия производства труб из ПВХ . Когда исходные материалы, добавки и красители смешиваются неравномерно, полученный компаунд ПВХ демонстрирует нестабильные свойства, что приводит к дефектам, снижению эксплуатационных характеристик и возможному недовольству клиентов. Хорошо отлаженная производственная линия для изготовления труб из ПВХ зависит от точного контроля параметров смешивания, конфигурации оборудования и методов обращения с материалами. Понимание того, как повысить однородность смешивания, напрямую влияет на производительность, надёжность продукции и операционную эффективность всей производственной линии труб из ПВХ.
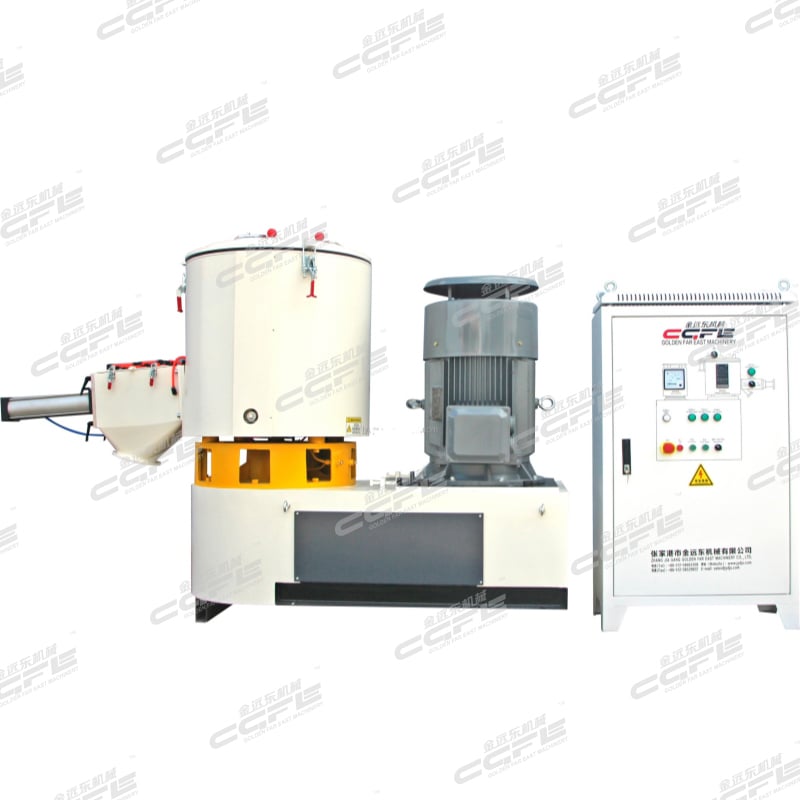
Качество ваших конечных изделий из ПВХ в фундаментальной степени зависит от того, насколько тщательно компоненты перемешиваются на стадии высокоскоростного смешивания. Недостаточная однородность смешивания на вашей линии по производству труб из ПВХ может привести к образованию слабых участков, цветовых полос, хрупкости или затруднений при последующей переработке. Современные производители ПВХ понимают, что инвестиции времени в оптимизацию работы смесителей окупаются за счёт снижения отходов, уменьшения количества переделок и повышения доли годной продукции при первом проходе. В этом руководстве рассматриваются практические и реализуемые стратегии повышения однородности смешивания применительно именно к работе линии по производству труб из ПВХ.
Оптимизация конструкции лопастей и скорости вращения
Влияние конфигурации лопастей на однородность смешивания
Физический дизайн лопастей смесителя напрямую определяет эффективность распределения материалов внутри рабочей камеры. В высокоскоростном смесителе, используемом на вашей линии по производству труб из ПВХ, геометрия лопастей должна обеспечивать баланс между интенсивным режущим действием и мягкими складывающими движениями, чтобы гарантировать как быстрое введение компонентов, так и однородное распределение. Конфигурации лопастей с двумя валами или штыревого типа особенно эффективны при разрушении комков материала и предотвращении «мёртвых зон», где неперемешанный порошок может накапливаться. Выбор подходящего типа лопастей для вашей линии по производству труб из ПВХ требует понимания состава подаваемого материала, распределения частиц по размерам и требований к термочувствительности.
Калибровка скорости вращения для вашего производства ПВХ
Эксплуатация линии по производству ПВХ-труб при оптимальной скорости вращения представляет собой один из наиболее прямых способов повышения однородности смешивания. Слишком низкая скорость приводит к образованию участков немешанного материала; слишком высокая — вызывает чрезмерное нагревание, способное деградировать ПВХ-смолу и вызывать проблемы с качеством. Оптимальная скорость вращения для вашей линии по производству ПВХ-труб обычно находится в диапазоне от 40 до 100 об/мин и зависит от ёмкости смесителя, объёмной плотности материала и требований к продукту. Контроль тока двигателя и температуры на выходе в реальном времени помогает операторам выявлять отклонения скорости вращения от заданного диапазона и вносить корректирующие изменения до ухудшения однородности смешивания. Установление документированной стандартной операционной процедуры гарантирует достижение стабильной однородности смешивания для каждой партии на вашей линии по производству ПВХ-труб — от одной смены к другой.
Последовательность и момент подачи материала
Ступенчатая стратегия добавления компонентов в ваш смеситель
То, каким образом вы вводите исходные материалы в рабочую камеру, принципиально влияет на однородность смешивания на всех этапах цикла производства труб из ПВХ. Вместо того чтобы загружать все компоненты одновременно, поэтапное добавление позволяет каждой категории материалов тщательно перемешаться до введения следующего ингредиента. Типичная последовательность для линии по производству труб из ПВХ начинается с основной смолы, затем добавляются модификаторы ударной вязкости, после этого — пластификаторы, и, наконец, пигменты и вспомогательные вещества для переработки. Такой поэтапный подход снижает расслоение материалов и обеспечивает растворение или равномерное распределение добавок в матрице смолы до дальнейшей обработки. Операторы, управляющие линией по производству труб из ПВХ, должны фиксировать оптимальные временные интервалы между каждым этапом добавления, чтобы поддерживать стабильную однородность смешивания во всех производственных циклах.
Контроль скорости подачи и время пребывания
Контроль скорости подачи материалов в ваш высокоскоростной смеситель напрямую влияет на время пребывания и однородность смешивания внутри вашего линия производства труб из ПВХ . Более низкие скорости подачи обеспечивают большее время контакта между компонентами, что способствует лучшему включению малых добавок, которые в противном случае оставались бы изолированными в партии. Напротив, линия производства ПВХ-труб, подающая материалы слишком медленно, может увеличить цикл времени и снизить производительность. Оптимальная точка баланса зависит от конструкции вашего смесителя, вязкости вашей композиции и требуемого уровня эффективности смешивания. Калибровка систем дозирования бункеров или использование весовых расходомеров обеспечивают точный контроль, гарантируя, что ваша линия производства ПВХ-труб последовательно обеспечивает однородный состав материала партия за партией.
Управление температурой и тепловой контроль
Оптимизация температуры выгрузки
Температура во время смешивания существенно влияет на однородность смеси в вашей линии по производству труб из ПВХ. Повышенная температура снижает вязкость материала, что облегчает течение и перемешивание компонентов по всей камере смесителя. Однако чрезмерный нагрев приводит к деградации смолы ПВХ, вызывая пожелтение, снижение ударной прочности и ухудшение текучести компаунда. В правильно управляемой линии по производству труб из ПВХ температура выгрузки поддерживается в диапазоне от 60 до 85 градусов Цельсия, что обеспечивает оптимальное перемешивание при сохранении целостности материала. Тепловизионные камеры и встроенные термопары обеспечивают обратную связь в реальном времени, позволяя операторам регулировать расход охлаждающей воды, скорость вращения или размер партии для поддержания заданного температурного окна в вашей линии по производству труб из ПВХ.
Конфигурация системы охлаждения
Охлаждающая рубашка, окружающая ваш высокоскоростной смеситель, играет ключевую роль в обеспечении стабильной однородности смешивания на линии по производству труб из ПВХ. Правильно подобранная система охлаждения удаляет тепло трения, выделяемое в процессе смешивания, стабилизирует температуру материала и обеспечивает достаточное время для равномерного перемешивания. Недостаточно мощная или забитая система охлаждения вызывает резкий рост температур, что снижает текучесть компаунда и способствует расслоению материала. Регулярное техническое обслуживание контуров охлаждающей воды, применение средств для предотвращения образования накипи и проверка расхода воды гарантируют термическую стабильность вашей линии по производству труб из ПВХ. Операторы должны контролировать постоянство температуры охлаждающей воды и поддержание расхода в заданных пределах, поскольку эти параметры напрямую влияют на достижение целевой однородности смешивания на линии по производству труб из ПВХ.
Мониторинг, диагностика неисправностей и непрерывное совершенствование
Показатели реального времени
Внедрение систем непрерывного мониторинга переводит вашу линию по производству ПВХ-труб из реактивного режима в предиктивный. Потребляемый ток двигателя, температура на выходе, время цикла и крутящий момент на выходе сигнализируют о том, достигается ли однородность смешивания. Когда потребляемый ток двигателя неожиданно возрастает, материал может быть слишком плотным или лопасти мешалки — частично заблокированными; оба этих фактора нарушают однородность по всей линии по производству ПВХ-труб. Установление базовых значений показателей работы для каждой марки материала позволяет операторам немедленно выявлять отклонения, указывающие на ухудшение однородности смешивания на линии по производству ПВХ-труб, и оперативно вмешаться до того, как произойдёт отбраковка партии.
Заказ образцов и проверка качества
Регулярный отбор проб и лабораторный анализ подтверждают, что ваша производственная линия для ПВХ-труб действительно обеспечивает требуемый уровень однородности смешивания для конечных применений. Измерения прочности на растяжение, ударной вязкости, цветовой стабильности и плотности позволяют определить, действительно ли компоненты равномерно распределены по всей партии. Если результаты контроля качества указывают на проблемы с однородностью смешивания в вашей производственной линии для ПВХ-труб, расследование следует сосредоточить на износе лопастей, отклонении частоты вращения, колебаниях температуры или ошибках в последовательности подачи компонентов. Документированные данные по партиям формируют историческую базу, которая помогает выявлять закономерности, сезонные колебания или признаки необходимости технического обслуживания, влияющие на способность вашей производственной линии для ПВХ-труб поддерживать однородность смешивания во времени.
ЧаВО
Что вызывает низкую однородность смешивания в высокоскоростном смесителе на производственной линии для ПВХ-труб?
Недостаточная однородность смешивания в вашей линии по производству труб из ПВХ обычно возникает из-за изношенных или повреждённых лопастей смесителя, неправильной скорости вращения, недостаточного времени выдержки между добавлением компонентов или термической нестабильности. Расслоение материала происходит, когда ингредиентам не предоставляется достаточное время контакта или когда температура слишком низкая, что позволяет частицам расслаиваться по плотности. Кроме того, чрезмерные или некорректно откалиброванные скорости подачи могут приводить к поступлению материала быстрее, чем смеситель способен его равномерно ввести в состав, в результате чего образуются участки неперемешанной смолы. Регулярный осмотр оборудования и строгое соблюдение утверждённых эксплуатационных процедур позволяют свести к минимуму указанные первопричины в вашей линии по производству труб из ПВХ.
Как часто следует проводить техническое обслуживание линии по производству труб из ПВХ для поддержания однородности смешивания?
Графики профилактического технического обслуживания для вашей линии по производству ПВХ-труб должны включать осмотр ножей каждые 500 часов работы и полную замену ножей ежегодно — в зависимости от абразивности обрабатываемого материала и интенсивности процесса. Промывка системы охлаждения, замена уплотнений и проверка подшипников должны выполняться во время запланированных простоев, чтобы предотвратить тепловые и механические отказы, которые ухудшают однородность смешивания. Ведение документации по работам по техническому обслуживанию и сопоставление этих данных с тенденциями качества помогают команде вашей линии по производству ПВХ-труб определить, оказывают ли конкретные состояния оборудования прямое влияние на показатели однородности смешивания.
Может ли один смеситель линии по производству ПВХ-труб обрабатывать несколько составов ПВХ?
Да, хорошо спроектированный высокоскоростной смеситель может обрабатывать несколько составов ПВХ путем регулировки скорости вращения, продолжительности цикла, интенсивности охлаждения и последовательности добавления материалов, чтобы соответствовать конкретным требованиям каждого состава. Однако каждый состав должен быть независимо проверен на вашей линии по производству труб из ПВХ, чтобы подтвердить достижение однородности смешивания при использовании отрегулированных параметров. Документирование проверенных наборов параметров для каждого состава и обучение операторов соблюдению правильного протокола обеспечивают стабильное получение однородного качества на вашей линии по производству труб из ПВХ независимо от того, какой компаунд обрабатывается.
Содержание
- Оптимизация конструкции лопастей и скорости вращения
- Последовательность и момент подачи материала
- Управление температурой и тепловой контроль
- Мониторинг, диагностика неисправностей и непрерывное совершенствование
-
ЧаВО
- Что вызывает низкую однородность смешивания в высокоскоростном смесителе на производственной линии для ПВХ-труб?
- Как часто следует проводить техническое обслуживание линии по производству труб из ПВХ для поддержания однородности смешивания?
- Может ли один смеситель линии по производству ПВХ-труб обрабатывать несколько составов ПВХ?