
 EN


L’obtention d’une uniformité constante du mélange dans PVC les machines à mélangeur haute vitesse est essentielle pour maintenir la qualité du produit tout au long de votre ligne de production de tuyaux en PVC lorsque les matières premières, les additifs et les colorants ne se mélangent pas uniformément, le composé de PVC obtenu présente des propriétés incohérentes, ce qui entraîne des défauts, une réduction des performances et un éventuel mécontentement des clients. Une ligne de production de tubes en PVC bien réglée repose sur un contrôle précis des paramètres de mélange, de la configuration des équipements et des pratiques de manutention des matériaux. Comprendre comment améliorer l’uniformité du mélange a un impact direct sur le débit, la fiabilité des produits et l’efficacité opérationnelle de l’ensemble de votre ligne de production de tubes en PVC.
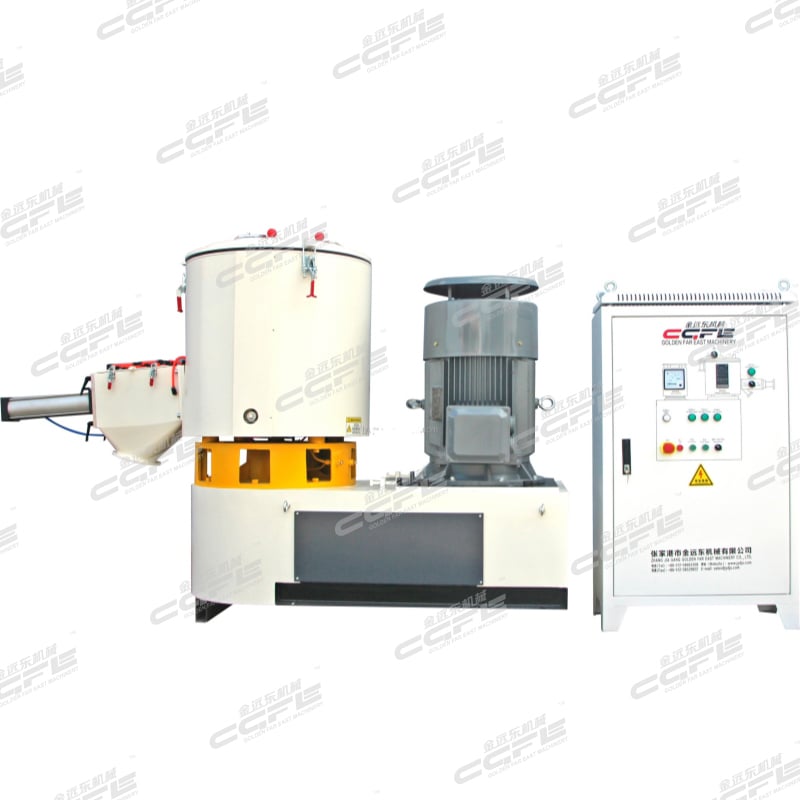
La qualité de vos produits finaux en PVC dépend fondamentalement de la rigueur avec laquelle les matières premières sont mélangées durant l’étape de mélange à haute vitesse. Une uniformité insuffisante du mélange sur votre ligne de production de tubes en PVC peut entraîner des zones faibles, des stries de couleur, une fragilité accrue ou des difficultés de transformation en aval. Les fabricants modernes de PVC reconnaissent qu’investir du temps dans l’optimisation des performances du mélangeur génère des retours positifs sous forme de réduction des déchets, de moins de cycles de reprise et d’amélioration des taux de rendement au premier passage. Ce guide explore des stratégies pratiques et concrètes pour améliorer l’uniformité du mélange spécifiquement dans le cadre d’une opération de ligne de production de tubes en PVC.
Optimisation de la conception des pales et de la vitesse de rotation
Influence de la configuration des pales sur l’uniformité du mélange
La conception physique des pales du mélangeur détermine directement l’efficacité avec laquelle les matériaux sont répartis dans la chambre. Dans un mélangeur à haute vitesse destiné à votre ligne de production de tubes en PVC, la géométrie des pales doit équilibrer une action de coupe énergique et des mouvements de repliement doux afin d’assurer à la fois une incorporation rapide et une répartition homogène. Les configurations à deux arbres ou à pales à broches excellent pour désagréger les agglomérats de matière et éviter les zones mortes où s’accumulent des poudres non mélangées. Le choix du type de pale adapté à votre ligne de production de tubes en PVC exige une compréhension précise de la composition spécifique de votre alimentation en matière, de la distribution granulométrique et des exigences de sensibilité thermique.
Étalonnage de la vitesse de rotation pour votre production de PVC
Faire fonctionner une ligne de production de tubes en PVC à la vitesse de rotation optimale constitue l’un des moyens les plus directs d’améliorer l’uniformité du mélange. Une vitesse trop lente laisse des poches de matière non mélangée ; une vitesse trop élevée génère une chaleur excessive, susceptible de dégrader la résine PVC et de provoquer des problèmes de qualité. La vitesse de rotation idéale pour votre ligne de production de tubes en PVC se situe généralement entre 40 et 100 tr/min, selon la capacité de votre mélangeur, la masse volumique apparente des matières premières et les spécifications du produit. La surveillance en temps réel du courant moteur et de la température de décharge permet aux opérateurs de détecter tout écart de la vitesse de rotation par rapport à la plage cible, afin d’effectuer des ajustements correctifs avant que l’uniformité du mélange ne se dégrade. L’établissement d’une procédure opératoire normalisée documentée garantit que chaque lot traité sur votre ligne de production de tubes en PVC atteint une uniformité de mélange constante, poste après poste.
Séquençage et synchronisation de l’alimentation en matière
Stratégie d’ajout par étapes dans votre mélangeur
La manière dont vous introduisez les matières premières dans la chambre influence fondamentalement l’uniformité du mélange tout au long du cycle de votre ligne de production de tubes en PVC. Plutôt que de verser tous les composants simultanément, l’ajout par étapes permet à chaque catégorie de matière de se mélanger complètement avant l’introduction du composant suivant. Une séquence typique d’une ligne de production de tubes en PVC commence par la résine principale, suivie des agents modificateurs d’impact, puis des plastifiants, et enfin des pigments et des aides de transformation. Cette approche par étapes réduit la stratification des matières et garantit que les additifs se dissolvent ou se dispersent correctement dans la matrice de résine avant le traitement en aval. Les opérateurs d’une ligne de production de tubes en PVC doivent consigner les temps de séjour optimaux entre chaque étape d’ajout afin de maintenir une uniformité constante du mélange sur l’ensemble des cycles de production.
Contrôle du débit d’alimentation et du temps de séjour
La régulation du débit d’alimentation des matières dans votre mélangeur haute vitesse influence directement le temps de séjour et l’uniformité du mélange au sein de votre ligne de production de tuyaux en PVC . Des débits d’alimentation plus lents permettent un temps de contact accru entre les ingrédients, favorisant une meilleure intégration des additifs mineurs qui, sinon, resteraient isolés dans la charge. À l’inverse, une ligne de production de tubes en PVC alimentée trop lentement peut allonger le temps de cycle et réduire la productivité. Le point d’équilibre dépend de la conception de votre mélangeur, de la viscosité de votre composition et des performances de mélange requises. L’étalonnage des systèmes de dosage de trémie ou l’utilisation de doseurs par perte de poids assurent un contrôle précis, garantissant que votre ligne de production de tubes en PVC délivre systématiquement une composition matérielle uniforme charge après charge.
Gestion de la température et contrôle thermique
Optimisation de la température de décharge
La température pendant le mélange influence considérablement l’uniformité du mélange dans votre ligne de production de tuyaux en PVC. Des températures élevées réduisent la viscosité du matériau, ce qui permet aux ingrédients de s’écouler et de se mélanger plus facilement dans la chambre du mélangeur. Toutefois, une chaleur excessive dégrade la résine PVC, provoquant un jaunissement, une résistance aux chocs réduite et un écoulement médiocre du composé. Une ligne de production de tuyaux en PVC bien gérée maintient les températures de décharge entre 60 et 85 degrés Celsius, assurant ainsi une action de mélange optimale tout en protégeant l’intégrité du matériau. Des caméras d’imagerie thermique et des thermocouples intégrés fournissent un retour en temps réel, permettant aux opérateurs d’ajuster le débit d’eau de refroidissement, la vitesse de rotation ou la taille des lots afin de maintenir la plage de température cible pour votre ligne de production de tuyaux en PVC.
Configuration du système de refroidissement
La chemise de refroidissement entourant votre mélangeur haute vitesse joue un rôle essentiel pour obtenir une uniformité de mélange constante sur votre ligne de production de tubes en PVC. Un système de refroidissement correctement dimensionné élimine la chaleur générée par frottement pendant le mélange, stabilise la température du matériau et permet un temps de mélange adéquat. Des systèmes de refroidissement sous-dimensionnés ou obstrués provoquent des pics de température, ce qui réduit l’écoulement du composé et favorise la séparation des matériaux. Une maintenance régulière des circuits d’eau de refroidissement, des traitements anti-tartre et la vérification du débit garantissent la stabilité thermique de votre ligne de production de tubes en PVC. Les opérateurs doivent s’assurer que la température de l’eau de refroidissement reste constante et que le débit demeure dans la plage spécifiée, car ces paramètres influencent directement l’atteinte de l’uniformité de mélange cible sur votre ligne de production de tubes en PVC.
Surveillance, dépannage et amélioration continue
Indicateurs de performance en temps réel
La mise en œuvre de systèmes de surveillance continue transforme votre ligne de production de tubes en PVC d’un fonctionnement réactif à un fonctionnement prédictif. La consommation électrique du moteur, la température de décharge, le temps de cycle et le couple de sortie indiquent tous si l’homogénéité du mélange est bien atteinte. Lorsque le courant absorbé par le moteur augmente de façon inattendue, la matière peut être trop dense ou les palettes de mélange partiellement obstruées, ce qui compromet l’homogénéité sur toute votre ligne de production de tubes en PVC. L’établissement de valeurs de référence pour chaque grade de matière permet aux opérateurs de détecter immédiatement toute déviation signalant une dégradation de l’homogénéité du mélange sur la ligne de production de tubes en PVC, ce qui permet une intervention rapide avant tout rejet de lot.
Échantillonnage et vérification de la qualité
Des prélèvements réguliers et des analyses en laboratoire confirment que votre ligne de production de tubes en PVC atteint effectivement les niveaux d’uniformité de mélange requis pour vos applications finales. Les mesures de résistance à la traction, de résistance aux chocs, de cohérence chromatique et de densité révèlent si les ingrédients sont véritablement homogènes dans toute la charge. Lorsque les essais qualité indiquent des problèmes d’uniformité de mélange sur votre ligne de production de tubes en PVC, l’enquête doit porter sur l’usure des pales, une dérive de la vitesse de rotation, des écarts de température ou des erreurs dans la séquence d’alimentation. Les données documentées par charge constituent un historique qui aide à identifier des tendances, des variations saisonnières ou des déclencheurs de maintenance affectant la capacité de votre ligne de production de tubes en PVC à maintenir une uniformité de mélange dans le temps.
FAQ
Quelles sont les causes d’une mauvaise uniformité de mélange dans un mélangeur haute vitesse sur une ligne de production de tubes en PVC ?
Une uniformité médiocre du mélange dans votre ligne de production de tubes en PVC résulte généralement de l’usure ou de l’endommagement des pales du mélangeur, d’une vitesse de rotation incorrecte, d’un temps de séjour insuffisant entre les ajouts de matière ou d’une instabilité thermique. La stratification des matières se produit lorsque les ingrédients ne bénéficient pas d’un temps de contact suffisant ou lorsque les températures sont trop basses, ce qui permet aux particules de se séparer selon leur densité. En outre, des débits d’alimentation trop élevés ou mal calibrés peuvent introduire la matière plus rapidement que le mélangeur n’est capable de l’incorporer, laissant des poches de résine non mélangée. Des inspections régulières des équipements et le respect strict des procédures de fonctionnement documentées permettent de réduire au minimum ces causes fondamentales dans votre ligne de production de tubes en PVC.
À quelle fréquence une ligne de production de tubes en PVC doit-elle être entretenue afin de maintenir l’uniformité du mélange ?
Les plannings de maintenance préventive pour votre ligne de production de tubes en PVC doivent inclure une inspection des lames toutes les 500 heures de fonctionnement et un remplacement complet des lames annuellement, selon l’abrasivité du matériau et l’intensité du traitement. Le rinçage du système de refroidissement, le remplacement des joints et l’inspection des roulements doivent être effectués pendant les arrêts planifiés afin d’éviter les défaillances thermiques et mécaniques qui nuisent à l’uniformité du mélange. La documentation des activités de maintenance et leur corrélation avec les tendances qualité aident l’équipe de votre ligne de production de tubes en PVC à déterminer si des conditions spécifiques des équipements influencent directement la performance d’uniformité du mélange.
Un seul malaxeur de ligne de production de tubes en PVC peut-il traiter plusieurs formulations de PVC ?
Oui, un mélangeur haute vitesse bien conçu peut traiter plusieurs formulations de PVC en ajustant la vitesse de rotation, la durée du cycle, l’intensité du refroidissement et les séquences d’ajout des matières afin de répondre aux exigences spécifiques de chaque formule. Toutefois, chaque formulation doit être validée indépendamment sur votre ligne de production de tubes en PVC afin de confirmer que l’uniformité du mélange est obtenue avec les paramètres ajustés. La documentation des jeux de paramètres éprouvés pour chaque formule, ainsi que la formation des opérateurs à suivre le protocole correct, garantissent que votre ligne de production de tubes en PVC délivre systématiquement une qualité uniforme, quel que soit le composé traité.
Table des matières
- Optimisation de la conception des pales et de la vitesse de rotation
- Séquençage et synchronisation de l’alimentation en matière
- Gestion de la température et contrôle thermique
- Surveillance, dépannage et amélioration continue
-
FAQ
- Quelles sont les causes d’une mauvaise uniformité de mélange dans un mélangeur haute vitesse sur une ligne de production de tubes en PVC ?
- À quelle fréquence une ligne de production de tubes en PVC doit-elle être entretenue afin de maintenir l’uniformité du mélange ?
- Un seul malaxeur de ligne de production de tubes en PVC peut-il traiter plusieurs formulations de PVC ?