
 EN


Yüksek hızlı karıştırıcı makinelerde tutarlı karışım homojenliği elde etmek, ürün kalitenizi tüm süreç boyunca korumanız açısından hayati öneme sahiptir. PVC yüksek hızlı karıştırıcınızın üretim hattı boyunca. pVC boru üretim hattı ham madde, katkı maddeleri ve boyar maddeler eşit şekilde karıştırılamadığında elde edilen PVC bileşimi tutarsız özellikler gösterir; bu da kusurlara, performans düşüklüğüne ve olası müşteri memnuniyetsizliğine neden olur. İyi ayarlanmış bir PVC boru üretim hattı, karıştırma parametrelerinin, ekipman konfigürasyonunun ve malzeme işleme uygulamalarının hassas kontrolüne bağlıdır. Karıştırma homojenliğini nasıl artıracağınızı anlamak, PVC boru üretim hattınızın tamamında verimliliği, ürün güvenilirliğini ve operasyonel verimliliği doğrudan etkiler.
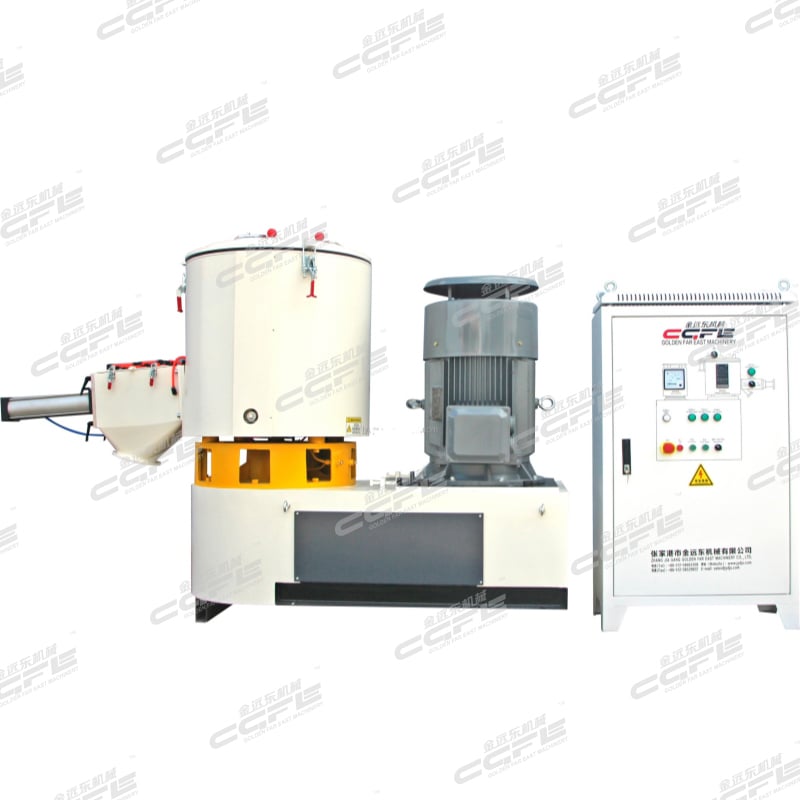
Son PVC ürünlerinizin kalitesi, yüksek hızda karıştırma aşamasında malzemelerin ne kadar kapsamlı bir şekilde karıştırıldığına temel olarak bağlıdır. PVC boru üretim hattınızda karışımın homojen olmaması, zayıf noktalar, renk lekesi oluşumu, kırılganlık veya daha sonraki işlemlerde işlenme zorluklarına neden olabilir. Çağdaş PVC üreticileri, karıştırıcının performansını optimize etmeye harcanan zamanın, atık miktarını azaltarak, yeniden işleme ihtiyacını düşürerek ve ilk geçişte elde edilen ürün oranını artırarak getirisi olduğunu fark etmiştir. Bu kılavuz, PVC boru üretim hattı operasyonu bağlamında karışım homojenliğini artırmaya yönelik pratik ve uygulanabilir stratejileri ele alır.
Karıştırmaya Yönelik Bıçak Tasarımı ve Dönme Hızının Optimizasyonu
Bıçak Konfigürasyonunun Karışım Homojenliği Üzerindeki Etkisi
Karıştırıcı bıçaklarının fiziksel tasarımı, malzemelerin karıştırma odası içinde ne kadar etkili dağıldığını doğrudan belirler. PVC boru üretim hattınız için kullanılan yüksek hızlı bir karıştırıcıda, bıçak geometrisi, hem hızlı karıştırma hem de homojen dağılım sağlamak amacıyla agresif kesme hareketi ile yumuşak katlama hareketleri arasında dengeli bir yapıya sahip olmalıdır. Çift mili veya pim tipi bıçak düzenleri, malzeme topaklarını parçalamak ve karıştırılmamış tozun biriktiği ölü bölgeleri önlemek açısından üstün performans gösterir. PVC boru üretim hattınız için doğru bıçak tipini seçmek, özel malzeme besleme bileşiminizi, partikül boyutu dağılımınızı ve termal hassasiyet gereksinimlerinizi anlamayı gerektirir.
PVC Üretiminiz İçin Dönüş Hızı Kalibrasyonu
Bir PVC boru üretim hattını optimum devir hızında çalıştırmak, karışım homojenliğini iyileştirmenin en doğrudan yollarından biridir. Çok düşük bir hızda çalışmak, karıştırılmamış malzeme bölgelerinin kalmasına neden olur; çok yüksek bir hızda çalışmak ise PVC reçinesinin bozulmasına ve kalite sorunlarına yol açabilecek fazla ısı üretir. PVC boru üretim hattınız için ideal devir hızı, karıştırıcınızın kapasitesine, malzemenin hacimsel yoğunluğuna ve ürün özelliklerine bağlı olarak genellikle 40 ile 100 devir/dakika arasındadır. Motor akımı ve boşaltma sıcaklığının gerçek zamanlı izlenmesi, operatörlerin devir hızının hedef aralığından sapmaya başladığını fark etmelerini sağlar ve böylece karışım homojenliğinin bozulmadan önce düzeltici ayarların yapılmasını mümkün kılar. Belgelenmiş bir standart işletme prosedürünün oluşturulması, PVC boru üretim hattınızdan geçen her partinin vardiya değişiminden bağımsız olarak tutarlı bir karışım homojenliği elde etmesini sağlar.
Malzeme Besleme Sıralaması ve Zamanlaması
Karıştırıcınız İçinde Aşamalı Ekleme Stratejisi
Ham maddeleri karıştırma odasına nasıl yerleştirdiğiniz, PVC boru üretim hattınızın tamamında karışım homojenliğini temelde etkiler. Tüm bileşenleri aynı anda dökme yerine, aşamalı ilave yöntemi, bir sonraki malzeme girmeden önce her bir malzeme kategorisinin tam olarak karışmasını sağlar. Tipik bir PVC boru üretim hattı sırası, öncelikle ana reçine ile başlar; ardından darbe önleyici katkı maddeleri, sonra plastikleştiriciler ve nihayetinde pigmentler ile işlem yardımcıları gelir. Bu aşamalı yaklaşım, malzeme katmanlaşmasını azaltır ve katkı maddelerinin aşağı akıştaki işlemlere geçmeden önce reçine matrisi içinde çözünmesini veya dağılmasını sağlar. Bir PVC boru üretim hattı işleten operatörler, tüm üretim seferleri boyunca tutarlı karışım homojenliğini korumak için her ilave aşaması arasındaki en uygun bekleme sürelerini belgelemelidir.
Besleme Hızı Kontrolü ve Kalma Süresi
Malzemelerin yüksek hızlı karıştırıcınıza giriş hızını yönetmek, karıştırıcınız içindeki kalma süresini ve karışım homojenliğini doğrudan etkiler. pVC boru üretim hattı daha yavaş besleme oranları, bileşenler arasında daha uzun temas süresi sağlar ve bu da aksi takdirde partide izole kalan küçük katkı maddelerinin daha iyi entegrasyonunu destekler. Buna karşılık, malzemeleri çok yavaş besleyen bir PVC boru üretim hattı, çevrim süresini uzatabilir ve verimliliği düşürebilir. Dengenin noktası, karıştırıcınızın tasarımı, kompozitinizin viskozitesi ve ulaşmak istediğiniz karıştırma performansına bağlıdır. Hopper ölçüm sistemlerini kalibre etmek veya ağırlık kaybı ile çalışan besleyiciler kullanmak, hassas kontrol sağlar ve PVC boru üretim hattınızın partiden partiye tutarlı şekilde homojen malzeme bileşimi sunmasını sağlar.
Sıcaklık Yönetimi ve Termal Kontrol
Boşaltma Sıcaklığı Optimizasyonu
Karıştırma sırasında sıcaklık, PVC boru üretim hattınızda karıştırma homojenliğini önemli ölçüde etkiler. Yüksek sıcaklıklar, malzemenin viskozitesini azaltarak bileşenlerin karıştırma odasında daha kolay akmasını ve birbirleriyle daha iyi karışmasını sağlar. Ancak aşırı ısı, PVC reçinesinin bozulmasına neden olur; bunun sonucunda sararma, darbe dayanımında azalma ve kompound akışının kötüleşmesi gibi sorunlar ortaya çıkar. İyi yönetilen bir PVC boru üretim hattı, optimal karıştırma eylemini sağlamak ve malzeme bütünlüğünü korumak amacıyla boşaltım sıcaklığını 60 ila 85 derece Celsius aralığında tutar. Termal görüntüleme kameraları ve gömülü termokupllar, operatörlerin soğutma suyu debisini, dönme hızını veya parti boyutunu ayarlayarak hedef sıcaklık aralığını korumasına olanak tanıyan gerçek zamanlı geri bildirim sağlar.
Soğutma sistemi konfigürasyonu
Yüksek hızlı karıştırıcınızın etrafındaki soğutma ceketi, PVC boru üretim hattınızda tutarlı karıştırma homojenliği elde etmek için kritik bir rol oynar. Uygun boyutlandırılmış bir soğutma sistemi, karıştırma sırasında oluşan sürtünme ısısını uzaklaştırır; bu da malzemenin sıcaklığını sabit tutar ve yeterli karıştırma süresi sağlar. Küçük boyutlu veya tıkanmış soğutma sistemleri sıcaklıkta ani yükselmelere neden olur; bu da kompozit akışını azaltır ve malzeme ayrışmasını teşvik eder. Soğutma suyu devrelerinin düzenli bakımı, kireçlenmeyi önleyici tedbirler ve debi doğrulaması, PVC boru üretim hattınızın termal kararlılığını korumasını sağlar. Operatörler, soğutma suyu sıcaklığının sabit kalmasını ve debinin belirtilen aralık içinde kalmasını doğrulamalıdır; çünkü bu değişkenler, PVC boru üretim hattınızın hedef karıştırma homojenliğini sağlayıp sağlamadığını doğrudan etkiler.
İzleme, Sorun Giderme ve Sürekli İyileştirme
Gerçek Zamanlı Performans Göstergeleri
Sürekli izleme sistemlerinin uygulanması, PVC boru üretim hattınızı reaktif çalışmadan tahmine dayalı çalışmaya dönüştürür. Motor akım çekimi, çıkış sıcaklığı, çevrim süresi ve çıkış torku, karışım homojenliğinin sağlanıp sağlanmadığını gösteren tüm göstergelerdir. Motor akımı beklenmedik şekilde yükseldiğinde, malzeme çok yoğun olabilir ya da karıştırma paletleri kısmen tıkanmış olabilir; her iki durum da PVC boru üretim hattınız boyunca homojenliği bozar. Her malzeme sınıfı için temel performans değerlerinin belirlenmesi, operatörlerin PVC boru üretim hattında kötü karışım homojenliğinin geliştiğini gösteren sapmaları hemen tanımasını sağlar ve parti reddi gerçekleşmeden önce hızlı müdahale imkânı sunar.
Numune Alma ve Kalite Doğrulaması
Düzenli örneklemeler ve laboratuvar analizleri, PVC boru üretim hattınızın son uygulamalarınız için gerekli olan karıştırma homojenlik seviyelerini gerçekten başardığını doğrular. Çekme mukavemeti, darbe direnci, renk tutarlılığı ve yoğunluk ölçümleri, bileşenlerin partinin tamamında gerçekten homojen olup olmadığını ortaya koyar. Kalite testleri, PVC boru üretim hattınızda karıştırma homojenliği sorunlarını gösterdiğinde, inceleme bıçak aşınması, devir sayısı kaymaları, sıcaklık dalgalanmaları veya besleme sıralama hataları üzerine odaklanmalıdır. Belgelenmiş parti verileri, PVC boru üretim hattınızın zaman içinde karıştırma homojenliğini nasıl koruduğunu etkileyen desenleri, mevsimsel değişiklikleri veya bakım tetikleyicilerini belirlemenize yardımcı olan tarihsel bir kayıt oluşturur.
SSS
PVC boru üretim hattında yüksek hızlı bir karıştırıcıda kötü karıştırma homojenliğine neden olan faktörler nelerdir?
PVC boru üretim hattınızda karışımın homojenliğinin düşük olması genellikle aşınmış veya hasar görmüş karıştırıcı bıçaklarından, yanlış devir hızından, malzeme ilaveleri arasında yeterli bekleme süresinin olmamasından veya termal kararsızlıktan kaynaklanır. Malzeme tabakalanması, bileşenlere yeterli temas süresi verilmediğinde veya sıcaklıklar çok düşük olduğunda yoğunluk farkına göre parçacıkların ayrılmasına neden olur. Ayrıca, aşırı büyük boyutlu veya yanlış kalibre edilmiş besleme oranları, karıştırıcının entegre edebileceği hızdan daha hızlı malzeme girişi sağlayarak karıştırılmamış reçine bölgelerinin oluşmasına yol açabilir. Düzenli ekipman muayeneleri ve belgelendirilmiş işletme prosedürlerine uyulması, PVC boru üretim hattınızda bu temel sorunların oluşmasını en aza indirir.
Karışımın homojenliğini korumak için bir PVC boru üretim hattı ne sıklıkla bakım yapılmalıdır?
PVC boru üretim hattınız için önleyici bakım programları, bıçakların her 500 işletme saati sonra kontrol edilmesini ve malzemenin aşındırıcılığı ile işleme yoğunluğuna bağlı olarak yılda bir kez tamamen değiştirilmesini içermelidir. Soğutma sisteminin temizlenmesi, contaların değiştirilmesi ve rulmanların kontrolü, karıştırma homojenliğini tehlikeye atan termal ve mekanik arızaları önlemek amacıyla planlı duruş zamanlarında yapılmalıdır. Bakım faaliyetlerinin belgelenmesi ve kalite eğilimleriyle ilişkilendirilmesi, PVC boru üretim hattı ekibinizin belirli ekipman koşullarının karıştırma homojenliği performansını doğrudan etkileyip etkilemediğini belirlemesine yardımcı olur.
Tek bir PVC boru üretim hattı karıştırıcısı birden fazla PVC formülünü işleyebilir mi?
Evet, iyi tasarlanmış bir yüksek hızlı karıştırıcı, her formülün belirli gereksinimlerine uyacak şekilde devir sayısını, çevrim süresini, soğutma yoğunluğunu ve malzeme ekleme sırasını ayarlayarak birden fazla PVC formülünü işleyebilir. Ancak her formülün, ayarlanan parametrelerle karışımın homojenliğinin sağlandığını doğrulamak amacıyla PVC boru üretim hattınızda bağımsız olarak geçerliliği test edilmelidir. Her formül için kanıtlanmış parametre kümelerinin belgelenmesi ve operatörlerin doğru protokolü takip etmeleri için eğitilmesi, hangi kompoundun işlendiğine bakılmaksızın PVC boru üretim hattınızın tutarlı şekilde homojen kalite sunmasını sağlar.