
 EN


השגת אחידות עירוב עקבית ב PVC מכונות עירוב מהירות גבוהה היא חיונית לשמירה על איכות המוצר לאורך כל התהליך שלך קו ייצור לצינורות pvc כאשר חומרים גולמיים, תוספים וצבעים לא מתערבבים באופן אחיד, התערובת של פוליביניל כלוריד (PVC) המתקבלת מציגה תכונות לא אחידות, מה שגורם לפגמים, ירידה בביצועים ולסיכון של אי-שביעות רצון מצד הלקוחות. קו ייצור צינורות PVC מיטבי תלוי בשליטה מדויקת בפרמטרי ערבוב, בהגדרת הציוד ובשיטות הטיפול בחומר. הבנת הדרך לשפר את אחידות הערבוב משפיעה ישירות על קצב הייצור, אמינות המוצר והיעילות הפעולה בכל קו ייצור צינורות PVC.
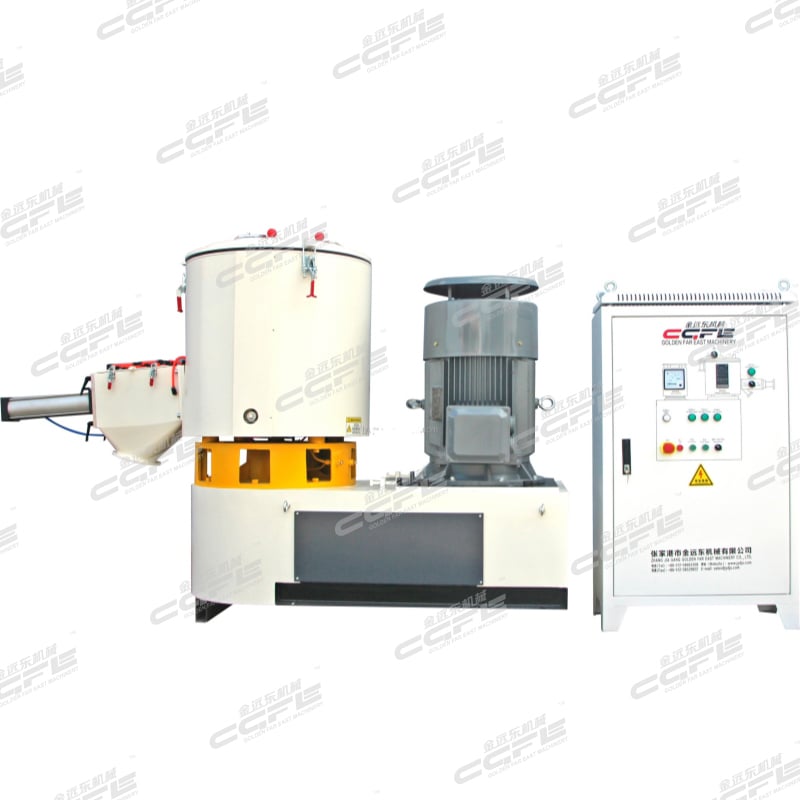
איכות המוצרים הסופיים מ-PVC תלויה באופן בסיסי בדרגת ההומוגניות של התערובת בשלב התערובות במהירות גבוהה. היעדר הומוגניות בתערובת בקו ייצור צינורות PVC עלול לגרום לנקודות חלשות, כתמים צבעוניים, שבריריות או לקשיים בתהליכי עיבוד מאוחרים יותר. יצרני PVC מודרניים מבינים כי השקעה בזמן באופטימיזציה של ביצועי המערבב נותנת תמורה דרך הפחתת פסולת, הפחתת מחזורי טיפול מחדש ושיפור שיעורי ההצלחה במעבר הראשון. מדריך זה בוחן אסטרטגיות מעשיות וניתנות ליישום לשיפור הומוגניות התערובת במפורש בהקשר של פעילות קו ייצור צינורות PVC.
אופטימיזציה של עיצוב הלהבים ומהירות הסיבוב
השפעת תצורת הלהבים על הומוגניות התערובת
העיצוב הפיזי של להבי המערבב מכריע באופן ישיר בהשפעתו על יעילות הפצת החומרים בתוך המגש. במערבב מהיר שמשמש את קו ייצור צינורות ה-PVC שלכם, גאומטריית הלהבים חייבת לשלב בין פעולת חיתוך אגרסיבית לבין תנועות קיפוף עדינות כדי להבטיח גם שילוב מהיר וגם פיזור הומוגני. תצורות להבים עם שני צירים או מסוג מסמר מצליחות במיוחד בפירוק גושים של חומר ובהימנעות מאזורים מתמידים שבהם אבקה לא מעורבלת נצברת. בחירת סגנון הלהב המתאים לקו ייצור צינורות ה-PVC שלכם דורשת הבנה של הרכב האספקה הספציפי שלכם, התפלגות גודל החלקיקים והדרישות לרגישות תרמית.
הגדרת מהירות הסיבוב עבור ייצור ה-PVC שלכם
הפעלת קו ייצור צינורות PVC במהירות סיבוב אופטימלית מהווה אחת הדרכים הישירות ביותר לשפר את אחידות התערובת. מהירות סיבוב נמוכה מדי משאירה פקקים של חומר לא מעורבב; מהירות סיבוב גבוהה מדי יוצרת חום מופרז שיכול לפגוע ברזין ה-PVC ולגרום לבעיות באיכות. מהירות הסיבוב האידיאלית לקו ייצור צינורות PVC שלכם נעה בדרך כלל בין 40 ל-100 סל"ד, בהתאם לכושר הסיבוב של המערבול, לצפיפות המסה של החומר ולקביעות המוצר. עקבה בזמן אמת על זרם המנוע וטמפרטורת הפליטה עוזרת למנהלי התפעול לזהות סטייה מטווח המהירות המטרה, ובכך לאפשר התאמות תיקון לפני שאותה אחידות תפגע. הקמת פרוצדורת פעולה סטנדרטית מתועדת מבטיחה שכל партиית ייצור שעוברת דרך קו ייצור צינורות PVC שלכם תקבל אחידות תערובת עקבית משמר למשמר.
סדר הזנת החומר והזמן
אסטרטגיה של הוספה בשלבים בתוך המערבול שלכם
האופן שבו מכניסים חומרים גולמיים לתא מעורבב משפיע באופן בסיסי על אחידות התערובת לאורך מחזור ייצור צינורות PVC. במקום לרוקן את כל הרכיבים בו זמנית, הוספת חומרים בשלבים מאפשרת לערבל כל קטגוריה של חומר ביסודיות לפני שהמרכיב הבא נכנס. סדר טיפוסי בייצור צינורות PVC מתחיל ברזין עיקרי, אחריו מודיפיקטורים להשפעה מכנית, אחריהם פלסטייזרים ולבסוף צבעים ותוספים לעיבוד. הגישה הזו המבוצעת בשלבים מפחיתה את השכבותיות של החומרים ומבטיחה שהתוספים מתמוססים או מתפזרים בתוך מטריצת הרזין לפני העיבוד הנותר. מפעילים של קווי ייצור צינורות PVC צריכים להקליט את זמני ההשהיה האופטימליים בין כל שלב הוספה כדי לשמור על אחידות תערובת עקבייה בכל מחזורי הייצור.
שליטה בקצב הזנה וזמן שהייה
ניהול קצב הכניסה של החומרים למכונת העירוב המהירה שלך משפיע ישירות על זמן השהייה ואחדות העירוב בתוך ה קו ייצור לצינורות pvc . קצב הזנה איטי מאפשר זמן מגע ארוך יותר בין הרכיבים, ומעודד שילוב טוב יותר של תוספים מינוריים שיכלו להישאר מבודדים באצווה. מצד שני, קו ייצור צינורות PVC שמזין חומרים באיטיות מדי עלול להאריך את זמן המחזור ולפגוע בייעילות. נקודת האיזון תלויה בעיצוב המכונה שלך, בצמיגות התערובת שלך ובביצועי העירוב הדרושים לך. כיול מערכות מדידה של המגזר או שימוש במזינות לפי אובדן משקל מספקים בקרה מדויקת, ומבטיחים שקו ייצור הצינורות שלך מספק באופן עקבי הרכב חומר אחיד אצווה אחר אצווה.
ניהול טמפרטורה ובקרה תרמית
אופטימיזציה של טמפרטורת הפליטה
הטמפרטורה במהלך התערובות משפיעה באופן משמעותי על אחידות התערובת בקו ייצור צינורות PVC. טמפרטורות גבוהות מפחיתות את הצמיגות של החומר, מה שמאפשר לרכיבים לזרום ולתערבב ביתר קלות בתוך תאי התערובת. עם זאת, חום מופרז פוגע ברזין ה-PVC, וגורם להחלפת צבע לצהוב, לצמצום חוזק ההשפעה ולזרימה לקויה של התערובת. קו ייצור צינורות PVC מטופל היטב שומר על טמפרטורת היציאה בטווח שבין 60 ל-85 מעלות צלזיוס, כדי לאפשר פעולת תערובת אופטימלית תוך שמירה על שלמות החומר. מצלמות הדמיה תרמית ותרמומטרים משולבים מספקים משוב בזמן אמת, המאפשר למנהלים להתאים את זרימת המים הקירור, את מהירות הסיבוב או את גודל האצווה כדי לשמור על חלון הטמפרטורה המטרה בקו ייצור צינורות ה-PVC.
תצורת מערכת קירור
הכיסוי הקורא שמקיף את מערבל המהירות הגבוהה שלכם משחק תפקיד קריטי בהשגת אחידות עירוב עקבית בקו ייצור צינורות PVC. מערכת קירור במימדים מתאימים מסירה את חום החיכוך שנוצר במהלך העירוב, מיצבת את טמפרטורת החומר ומאפשרת זמן ערבוב מספיק. מערכות קירור קטנות מדי או סתומות גורמות לעליית טמפרטורה פתאומית, מה שפוגע בזרימה של התערובת ומעודד הפרדת חומרים. תחזוקה רגילה של מעגלי המים לקירור, טיפולים למניעת היווצרות סלע ואמת זרימת המים מבטיחים שהקו לייצור צינורות PVC ישמור על יציבות תרמית. הפעלים צריכים לאשר שהטמפרטורה של מים הקירור נשארת קבועה וזרימת המים נמצאת בתוך הטווח המצוין, מכיוון שמשתנים אלו משפיעים ישירות על היכולת של קו ייצור צינורות PVC להשיג את אחידות העירוב המבוקשת.
ניטור, אבחון תקלות ושיפור מתמיד
מדדי ביצוע בזמן אמת
הטמעת מערכות ניטור רציף משנה את קו ייצור צינורות PVC שלך מפעילות תגובתית לפעולת חיזוי. הזרם החשמלי של המנוע, טמפרטורת הפליטה, זמן המחזור ומומנט היציאה מסמנים האם הושגה אחידות בערבוב. כאשר הזרם החשמלי של המנוע עולה באופן לא צפוי, ייתכן שהחומר צפוף מדי או שמשבצות הערבוב חסומות חלקית, ושני המקרים פוגעים באחידות לאורך קו ייצור צינורות PVC שלך. קביעת ערכים בסיסיים לביצועים עבור כל דרגת חומר מאפשרת למתניעים לזהות מיד סטיות שמצביעות על ירידה באחידות הערבוב בקו ייצור צינורות PVC שלך, מה שמאפשר התערבות מהירה לפני שקריאת אצווה נדחת.
דגימה ואימות איכות
דגימות רגילות וניתוח מעבדתי מאשרים שקו היצור של צינורות PVC שלכם אכן מצליח להשיג את רמות האחידות בערבוב הנדרשות ליישומים הסופיים שלכם. מדידות חוזק מתח, התנגדות לפגיעות, עקביות צבע וצפיפות חושפות האם המרכיבים באמת אחידים לאורך כל האצווה. כאשר בדיקות איכות מצביעות על בעיות באחידות הערבוב בקו היצור של צינורות PVC שלכם, יש להתמקד בחקירת נושא החשיפה של הלהבים, סטייה במהירות הסיבוב, תנודות בטמפרטורה או טעויות בסדר הזנת החומרים. נתוני אצווה מתועדים יוצרים רשומה היסטורית שעוזרת לזהות דפוסים, שינויים עונתיים או גורמי תחזוקה המשפיעים על כך שקו היצור של צינורות PVC שלכם שומר על אחידות הערבוב לאורך זמן.
שאלות נפוצות
מה גורם לאחידות ערבוב לקויה במערבל מהיר בקו ייצור צינורות PVC?
אי-תאום עירוב לקוי בקו ייצור צינורות PVC נובע בדרך כלל מתניפי ערבוב משומשים או פגומים, מהירות סיבוב לא נכונה, זמן מגורים לא מספיק בין הוספת החומרים, או חוסר יציבות תרמית. שיכוב החומר מתרחש כאשר החומרים אינם מקבלים זמן מגע מספיק או כאשר הטמפרטורות נמוכות מדי, מה שמאפשר לחלקיקים להפרד לפי הצפיפות שלהם. בנוסף, קצב הזנה גדול מדי או שאינו קליבר כראוי עלול להכניס חומר מהר יותר מאשר המערבב מסוגל לשלבו, וכתוצאה מכך נוצרים אזורים של רזין שלא עבר ערבוב. בדיקות תקופתיות של הציוד והקפדה על נהלי הפעלה מתועדים מפחיתים את הסיבות העמוקות הללו בקו ייצור צינורות PVC.
באיזו תדירות יש לשרת קו ייצור צינורות PVC כדי לשמור על תאום ערבוב?
לוחות תחזוקה מונעת לקו ייצור צינורות PVC צריכים לכלול בדיקת להבים כל 500 שעות פעילות והחלפת מלאה של הלהבים מדי שנה, בהתאם לקשיחות החומר ולעוצמת העיבוד. שטיפת מערכת הקירור, החלפת החתימות ובדיקת השעונים חייבת להתבצע במהלך עצירות מתוכננות כדי למנוע כשלים תרמיים ומיכניים שיפגעו באחדות התערובת. תיעוד פעולות התחזוקה והשוואתם לטרנדים באיכות עוזר לצוות קו ייצור צינורות PVC לזהות האם מצבים ספציפיים של הציוד משפיעים ישירות על ביצועי אחדות התערובת.
האם ערבובית אחת בקו ייצור צינורות PVC יכולה לטפל בכמה נוסחאות PVC?
כן, עירבוב מהיר מעוצב היטב יכול לעבד מספר נוסחאות PVC על ידי התאמת מהירות הסיבוב, זמן המחזור, עוצמת הקירור וסדרי הוספת החומרים כדי להתאים את כל הנוסחה לדרישותיה הספציפיות. עם זאת, כל נוסחה חייבת לעבור אימות נפרד על קו ייצור צינורות PVC שלכם כדי לאשר שההמיסות האחידה הושגה בעזרת הפרמטרים המותאמים. תיעוד של קבוצות פרמטרים שנבדקו והוכחו עבור כל נוסחה והדרכת עובדי הפעלה לפעול לפי הפרוטוקול הנכון מבטיחים שקו ייצור צינורות PVC שלכם מספק באיכות אחידה באופן עקבי ללא תלות בחומר המעובד.