
 EN


اپنی پیداوار کے معیار کو برقرار رکھنے کے لیے اُچّی رفتار والی مکسر مشینوں میں مسلسل اور یکساں مکس کرنا ضروری ہے۔ پیویسی پیداواری عمل۔ pVC پائپ پروڈکشن لائن جب خام مال، اضافیات اور رنگ دینے والے مادے یکساں طور پر مل نہیں پاتے، تو حاصل شدہ پی وی سی مرکب کی خصوصیات غیر یکسان ہوتی ہیں، جس کی وجہ سے نقص، کارکردگی میں کمی اور صارفین کی ممکنہ ناراضی پیدا ہوتی ہے۔ ایک درست تنظیم شدہ پی وی سی پائپ تیاری لائن کو ملنے کے پیرامیٹرز، آلات کی ترتیب اور مواد کے استعمال کے طریقوں پر درست کنٹرول کی ضرورت ہوتی ہے۔ ملنے کی یکسانی کو بہتر بنانے کے طریقے سمجھنا آپ کی پوری پی وی سی پائپ تیاری لائن کی پیداواری صلاحیت، مصنوعات کی قابل اعتمادی اور آپریشنل کارکردگی پر براہ راست اثر انداز ہوتا ہے۔
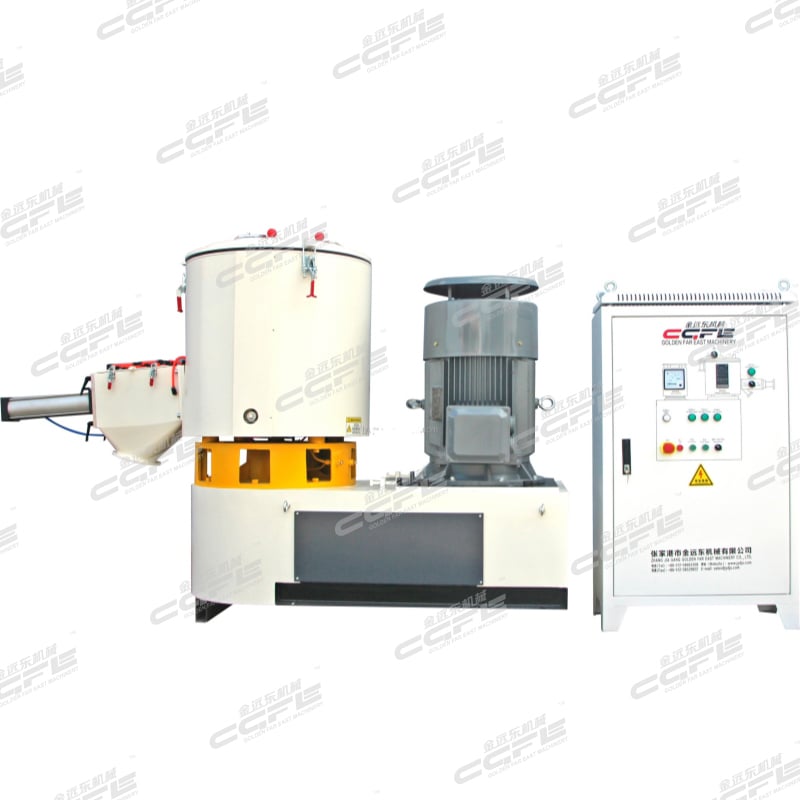
آپ کے آخری PVC مصنوعات کی معیار آپ کی مواد کو اُونچی رفتار والے مکسنگ مرحلے کے دوران کتنی گہرائی سے ملا یا جاتا ہے، اس پر بنیادی طور پر منحصر ہوتا ہے۔ آپ کی PVC پائپ تیاری لائن میں غیر یکسان مکسنگ کی وجہ سے کمزور مقامات، رنگ کے دھبے، شدید نرمی یا بعد کے مرحلے میں عملدرآمد کی مشکلات پیدا ہو سکتی ہیں۔ جدید PVC تیار کرنے والی کمپنیاں اس بات کو تسلیم کرتی ہیں کہ مکسر کی کارکردگی کو بہتر بنانے میں وقت لگانا، ضائع ہونے والے مواد کو کم کرنے، دوبارہ کام کے چکروں کو کم کرنے اور پہلی بار کی پیداوار کے تناسب میں بہتری لانے کے ذریعے فائدہ عطا کرتا ہے۔ اس راہنمائی میں PVC پائپ تیاری لائن کے آپریشن کے تناظر میں مکسنگ کی یکسانی کو بہتر بنانے کے عملی، قابلِ عمل حکمتِ عملیوں کا جائزہ لیا گیا ہے۔
بلیڈ کی ڈیزائن اور گھومنے کی رفتار کو بہتر بنانا
بلیڈ کی تشکیل کا مکسنگ کی یکسانی پر اثر
مکسر بلیڈز کی جسمانی ڈیزائن براہ راست اس بات کا تعین کرتی ہے کہ مواد کمرے کے اندر کتنی مؤثر طرح تقسیم ہوتے ہیں۔ آپ کی پی وی سی پائپ تیاری لائن کے لیے ایک اُچّی رفتار والے مکسر میں، بلیڈ کی جیومیٹری کو شدید کاٹنے کے عمل اور نرم فولڈنگ حرکتوں کے درمیان متوازن رکھنا ضروری ہے تاکہ مواد کے تیزی سے شامل ہونے کے ساتھ ساتھ یکساں تقسیم دونوں یقینی بنائی جا سکیں۔ ٹوئن شافٹ یا پن قسم کی بلیڈ کانفیگریشنز مواد کے گٹھلیوں کو توڑنے اور غیر مخلوط پاؤڈر کے ذخیرہ ہونے کی وجہ سے مردہ علاقوں کو روکنے میں بہترین کارکردگی دکھاتی ہیں۔ آپ کی پی وی سی پائپ تیاری لائن کے لیے مناسب بلیڈ کے انداز کا انتخاب کرتے وقت آپ کو اپنے خاص مواد کے فیڈ کے ترکیب، ذرات کے سائز کے تقسیم، اور حرارتی حساسیت کی ضروریات کو سمجھنا ضروری ہے۔
آپ کی پی وی سی تیاری کے لیے گھومنے کی رفتار کی درست گھڑی
پی وی سی پائپ تیاری لائن کو بہترین گھماؤ کی رفتار پر چلانا امتزاج کی یکسانی کو بہتر بنانے کا سب سے براہ راست طریقہ ہے۔ اگر رفتار بہت سستی ہو تو غیر مخلوط مواد کے علاقوں کا وجود برقرار رہتا ہے؛ جبکہ اگر رفتار بہت تیز ہو تو زیادہ حرارت پیدا ہوتی ہے جو پی وی سی ریزن کو خراب کر سکتی ہے اور معیار کے مسائل پیدا کر سکتی ہے۔ آپ کی پی وی سی پائپ تیاری لائن کے لیے موزوں گھماؤ کی رفتار عام طور پر ۴۰ سے ۱۰۰ آر پی ایم کے درمیان ہوتی ہے، جو آپ کے مکسر کی گنجائش، مواد کی بلک کثافت اور مصنوعات کی خصوصیات پر منحصر ہوتی ہے۔ موٹر کے کرنٹ اور نکاسی کے درجہ حرارت کی حقیقی وقتی نگرانی آپریٹرز کو اس بات کا اندازہ لگانے میں مدد دیتی ہے کہ گھماؤ کی رفتار ہدف کی حد سے کتنی دور ہو گئی ہے، تاکہ امتزاج کی یکسانی خراب ہونے سے پہلے درستگی کے اقدامات کیے جا سکیں۔ دستاویزی شکل میں معیاری آپریٹنگ طریقہ کار کا قیام یہ یقینی بناتا ہے کہ آپ کی پی وی سی پائپ تیاری لائن سے ہر بیچ شفٹ سے شفٹ تک مستقل امتزاج کی یکسانی حاصل کرتا ہے۔
مواد کی فیڈ ترتیب اور وقت کا تعین
آپ کے مکسر کے اندر مرحلہ وار اضافے کی حکمت عملی
خام مادوں کو کمرے میں داخل کرنے کا طریقہ آپ کی پی وی سی پائپ تیاری لائن کے چکر کے دوران مکس کی یکسانیت کو بنیادی طور پر متاثر کرتا ہے۔ تمام اجزاء کو ایک ساتھ ڈالنے کے بجائے، مرحلہ وار اضافہ کرنے سے ہر خام مادہ کی قسم کو اگلے جزو کے داخل ہونے سے پہلے اچھی طرح مکس ہونے کا موقع ملتا ہے۔ ایک عام پی وی سی پائپ تیاری لائن کا تسلسل بنیادی ریزن کے ساتھ شروع ہوتا ہے، جس کے بعد اثر کے موڈیفائرز، پھر پلاسٹی سائزرز، اور آخر میں رنگوں اور پروسیسنگ ایڈز شامل کیے جاتے ہیں۔ اس مرحلہ وار طریقہ سے مواد کی تہہ بندی کم ہوتی ہے اور یہ یقینی بنایا جاتا ہے کہ ایڈیٹوز ریزن میٹرکس کے اندر حل یا منتشر ہو جاتے ہیں قبل از اس کے کہ وہ نیچے کی طرف پروسیسنگ کے لیے جائیں۔ پی وی سی پائپ تیاری لائن چلانے والے آپریٹرز کو ہر اضافہ کے مرحلے کے درمیان بہترین قیام کے اوقات کو دستاویزی شکل دینا چاہیے تاکہ تمام تیاری کے دوران مکس کی یکسانیت برقرار رہے۔
فیڈ ریٹ کنٹرول اور قیام کا وقت
اپنی اُچّی رفتار والی مکسر میں مواد کے داخل ہونے کی شرح کا انتظام کرنا براہ راست آپ کی مکسر کے اندر قیام کے وقت (ریزیڈنس ٹائم) اور مکس کی یکسانیت کو متاثر کرتا ہے۔ pVC پائپ پروڈکشن لائن آہستہ فیڈ کی شرح سے اجزاء کے درمیان رابطے کا زیادہ وقت ملتا ہے، جس سے چھوٹے اضافی اجزاء کو بہتر طریقے سے مرکب میں شامل کیا جا سکتا ہے جو ورنہ بیچ میں الگ رہ جاتے۔ اس کے برعکس، اگر PVC پائپ کی پیداواری لائن مواد کو بہت آہستہ فیڈ کرے تو سائیکل ٹائم بڑھ سکتا ہے اور پیداواری صلاحیت کم ہو سکتی ہے۔ توازن کا نقطہ آپ کی مکسر کی ڈیزائن، آپ کے مرکب کی چپکنے کی صلاحیت (وِسکوزٹی)، اور مطلوبہ مکسنگ کارکردگی پر منحصر ہوتا ہے۔ ہاپر میٹرنگ سسٹم کو درست کرنا یا لواس-ان-ویٹ فیڈرز کا استعمال کرنا درست کنٹرول فراہم کرتا ہے، جس سے آپ کی PVC پائپ کی پیداواری لائن ہر بیچ کے بعد مستقل طور پر یکساں مواد کی تشکیل فراہم کرتی رہتی ہے۔
درجہ حرارت کا انتظام اور حرارتی کنٹرول
خرج کے درجہ حرارت کی بہتری
مکسنگ کے دوران درجہ حرارت آپ کی پی وی سی پائپ تیاری لائن میں مکسنگ کی یکسانیت کو بہت زیادہ متاثر کرتا ہے۔ اونچے درجہ حرارت سے مواد کی چپکن (وِسکوزٹی) کم ہو جاتی ہے، جس کی وجہ سے اجزاء مکسنگ کے کمرے میں آسانی سے بہہ کر اور اچھی طرح مل کر رہ جاتے ہیں۔ تاہم، زیادہ گرمی پی وی سی ریزن کو خراب کر دیتی ہے، جس کی وجہ سے پیلا پن، ٹکر کی طاقت میں کمی اور مرکب کے بہاؤ میں خرابی آ جاتی ہے۔ ایک اچھی طرح سے منظم پی وی سی پائپ تیاری لائن 60 سے 85 ڈگری سیلسیس کے درمیان نکلنے والے درجہ حرارت کو برقرار رکھتی ہے، تاکہ مکسنگ کا بہترین عمل ممکن ہو سکے اور ساتھ ہی مواد کی معیاری حالت بھی محفوظ رہے۔ تھرمل امیجنگ کیمرے اور داخلی تھرموکپلز حقیقی وقت میں فید بیک فراہم کرتے ہیں، جس کی مدد سے آپریٹرز ٹارگٹ درجہ حرارت کی حد کو برقرار رکھنے کے لیے ٹھنڈے پانی کے بہاؤ، گھومنے کی رفتار یا بیچ کے سائز میں ایڈجسٹمنٹ کر سکتے ہیں۔
کولنگ نظام کی ترتیب
آپ کے اُچھی رفتار والے مکسر کے اردگرد موجود ٹھنڈا کرنے والا جیکٹ آپ کی پی وی سی پائپ تیاری لائن میں مسلسل اور یکسان مکسنگ حاصل کرنے کے لیے انتہائی اہم کردار ادا کرتا ہے۔ مناسب سائز کا ٹھنڈا کرنے والا نظام مکسنگ کے دوران پیدا ہونے والی رگڑ کی حرارت کو خارج کرتا ہے، جس سے مواد کا درجہ حرارت مستحکم رہتا ہے اور مناسب مکسنگ کا وقت فراہم ہوتا ہے۔ چھوٹے سائز کے یا بند ہونے والے ٹھنڈا کرنے والے نظام کی وجہ سے درجہ حرارت میں اچانک اضافہ ہوتا ہے، جو مرکب کے بہاؤ کو کم کرتا ہے اور مواد کے الگ ہونے کو فروغ دیتا ہے۔ ٹھنڈا کرنے والے پانی کے سرکٹس کی باقاعدہ دیکھ بھال، پیمانے کی روک تھام کے علاج، اور بہاؤ کی شرح کی تصدیق سے یقینی بنایا جا سکتا ہے کہ آپ کی پی وی سی پائپ تیاری لائن میں حرارتی استحکام برقرار رہے۔ آپریٹرز کو یہ تصدیق کرنا چاہیے کہ ٹھنڈا کرنے والے پانی کا درجہ حرارت مستقل رہے اور بہاؤ کی شرح مقررہ حدود کے اندر رہے، کیونکہ یہ دونوں متغیرات براہ راست آپ کی پی وی سی پائپ تیاری لائن کی مطلوبہ مکسنگ یکسانیت کو حاصل کرنے پر اثر انداز ہوتے ہیں۔
نگرانی، خرابی کی تشخیص اور مسلسل بہتری
حقیقی وقت کے کارکردگی کے اشاریے
مستقل مانیٹرنگ سسٹم کو نافذ کرنا آپ کی پی وی سی پائپ تیاری لائن کو ری ایکٹو آپریشن سے پری ڈیکٹو آپریشن میں تبدیل کر دیتا ہے۔ موٹر کا کرنٹ ڈرا، ڈسچارج درجہ حرارت، سائیکل ٹائم، اور آؤٹ لیٹ ٹارک تمام تر وہ اشارے ہیں جو بتاتے ہیں کہ آیا مکسنگ یکسانی حاصل ہو رہی ہے یا نہیں۔ جب موٹر کا کرنٹ غیر متوقع طور پر بڑھ جاتا ہے تو اس کا مطلب ہو سکتا ہے کہ مواد زیادہ گھنی ہے یا مکسنگ پیڈلز جزوی طور پر بلاک ہو گئے ہیں، جو دونوں صورتوں میں آپ کی پی وی سی پائپ تیاری لائن میں یکسانی کو متاثر کرتے ہیں۔ ہر مواد کے گریڈ کے لیے بنیادی کارکردگی کی اقدار طے کرنا آپریٹرز کو فوری طور پر ان انحرافات کو پہچاننے کی اجازت دیتا ہے جو پی وی سی پائپ تیاری لائن میں خراب مکسنگ یکسانی کی نشاندہی کرتے ہیں، جس سے بیچ کو مسترد کرنے سے پہلے فوری مداخلت ممکن ہو جاتی ہے۔
نمونہ حاصل کرنا اور معیار کی تصدیق
معمولی نمونہ کشی اور لیبارٹری تجزیہ سے یہ تصدیق ہوتی ہے کہ آپ کی پی وی سی پائپ تیاری کی لائن درحقیقت آپ کے آخری استعمال کے لیے مطلوبہ مکس کی یکسانیت کے معیارات حاصل کر رہی ہے۔ کشیدگی کی طاقت، دھچکے کی مزاحمت، رنگ کی یکسانیت اور کثافت کے پیمائشی نتائج ظاہر کرتے ہیں کہ کیا اجزاء بیلچے کے دوران حقیقت میں مکمل طور پر ہم جنس ہو گئے ہیں۔ جب معیار کے ٹیسٹ میں آپ کی پی وی سی پائپ تیاری کی لائن میں مکس کی یکسانیت کے مسائل کا انکشاف ہوتا ہے تو تفتیش کا مرکز بلیڈ کی پہنن، گھومنے کی رفتار میں تبدیلی، درجہ حرارت میں غیر معمولی اضافہ یا فیڈ کی ترتیب میں خرابی پر ہونا چاہیے۔ ریکارڈ شدہ بیلچے کے اعداد و شمار ایک تاریخی ریکارڈ بناتے ہیں جو یہ معلوم کرنے میں مدد دیتا ہے کہ وقت کے ساتھ آپ کی پی وی سی پائپ تیاری کی لائن مکس کی یکسانیت کو کتنی اچھی طرح برقرار رکھتی ہے، اس کے الگ الگ نمونے، موسمی تبدیلیاں یا مرمت کے اشارے کی نشاندہی کرتا ہے۔
سوالات و جوابات
پی وی سی پائپ تیاری کی لائن پر ایک ہائی اسپیڈ مکسر میں غیر مناسب مکس کی یکسانیت کی وجوہات کیا ہیں؟
آپ کی پی وی سی پائپ تیاری لائن میں غیر یکسان مکس کرنے کی صورت عام طور پر فرسودہ یا خراب مکسر بلیڈز، غلط راؤٹیشن اسپیڈ، مواد کے اضافے کے درمیان مناسب وقت کی کمی، یا حرارتی غیر مستحکم حالت کی وجہ سے پیدا ہوتی ہے۔ جب اجزاء کو کافی رابطے کا وقت نہ دیا جائے یا درجہ حرارت بہت کم ہو تو مواد کی تہہ بندی ہو جاتی ہے، جس کی وجہ سے ذرات کثافت کے لحاظ سے الگ ہو جاتے ہیں۔ اس کے علاوہ، بہت بڑی یا غلط طریقے سے کیلیبریٹ کردہ فیڈ ریٹس مواد کو اتنی تیزی سے داخل کر سکتی ہیں کہ مکسر اسے مناسب طریقے سے شامل نہ کر پائے، جس کی وجہ سے ریزن کے غیر مکس شدہ علاقوں کا وجود باقی رہ جاتا ہے۔ باقاعدہ آلات کا معائنہ اور دستاویزی آپریٹنگ طریقوں پر عمل کرنا آپ کی پی وی سی پائپ تیاری لائن میں ان بنیادی وجوہات کو کم کرتا ہے۔
پی وی سی پائپ تیاری لائن کو مکس یکسانی برقرار رکھنے کے لیے کتنی بار سروس کی جانی چاہیے؟
آپ کے پی وی سی پائپ تیاری لائن کے روک تھامی روزانہ کے منصوبوں میں ہر 500 آپریٹنگ گھنٹوں کے بعد بلیڈ کا معائنہ اور سالانہ مکمل بلیڈ تبدیلی شامل ہونی چاہیے، جو مواد کی سختی اور پروسیسنگ کی شدت پر منحصر ہے۔ ٹھنڈا کرنے والے نظام کو دھونا، سیلز کی تبدیلی، اور بیئرنگز کا معائنہ منصوبہ بند غیر فعال وقت کے دوران کرنا چاہیے تاکہ حرارتی اور مکینیکل ناکامیوں کو روکا جا سکے جو مکسنگ کی یکسانیت کو متاثر کرتی ہیں۔ روزانہ کے کاموں کی دستاویزی شکل میں ریکارڈ رکھنا اور انہیں معیار کے رجحانات سے جوڑنا آپ کی پی وی سی پائپ تیاری لائن کی ٹیم کو یہ طے کرنے میں مدد دیتا ہے کہ کیا کوئی خاص مشینری کی حالت براہ راست مکسنگ کی یکسانیت کے عمل کو متاثر کرتی ہے۔
کیا ایک واحد پی وی سی پائپ تیاری لائن مکسر مختلف پی وی سی فارمولیشنز کو سنبھال سکتا ہے؟
جی ہاں، ایک بہترین طریقے سے ڈیزائن کردہ اُچی رفتار مکسر (مکسر) مختلف پی وی سی فارمولیشنز کو سنبھال سکتا ہے، جس کے لیے گھومنے کی رفتار، سائیکل کا وقت، ٹھنڈک کی شدت اور مواد کے اضافے کے ترتیب کو ہر فارمولے کی خاص ضروریات کے مطابق ایڈجسٹ کیا جاتا ہے۔ تاہم، ہر فارمولے کو آپ کی پی وی سی پائپ تیاری لائن پر الگ سے درست ثابت کرنا ضروری ہے تاکہ یہ تصدیق ہو سکے کہ ایڈجسٹ کردہ پیرامیٹرز کے استعمال سے مکسنگ کی یکسانی حاصل ہو رہی ہے۔ ہر فارمولے کے لیے جانچے گئے پیرامیٹرز کے سیٹس کو دستاویزی شکل دینا اور آپریٹرز کو صحیح طریقہ کار پر عمل کرنے کی تربیت دینا آپ کی پی وی سی پائپ تیاری لائن کو یہ یقینی بناتا ہے کہ وہ کسی بھی مرکب کو تیار کر رہی ہو، یکسان معیار کی پیداوار مستقل طور پر فراہم کرتی رہے۔