
 EN


Досягнення сталого рівномірного змішування в ПВХ машинах для швидкого змішування є обов’язковим для забезпечення якості продукції протягом усього циклу вашого виробниця труб ПВХ коли сировинні матеріали, добавки та барвники не змішуються рівномірно, отримана суміш ПВХ має непостійні властивості, що призводить до дефектів, зниження експлуатаційних характеристик і потенційного невдоволення клієнтів. Ефективна лінія виробництва труб із ПВХ залежить від точного контролю параметрів змішування, конфігурації обладнання та практик поводження з матеріалами. Розуміння того, як покращити рівномірність змішування, безпосередньо впливає на продуктивність, надійність продукції та експлуатаційну ефективність усієї лінії виробництва труб із ПВХ.
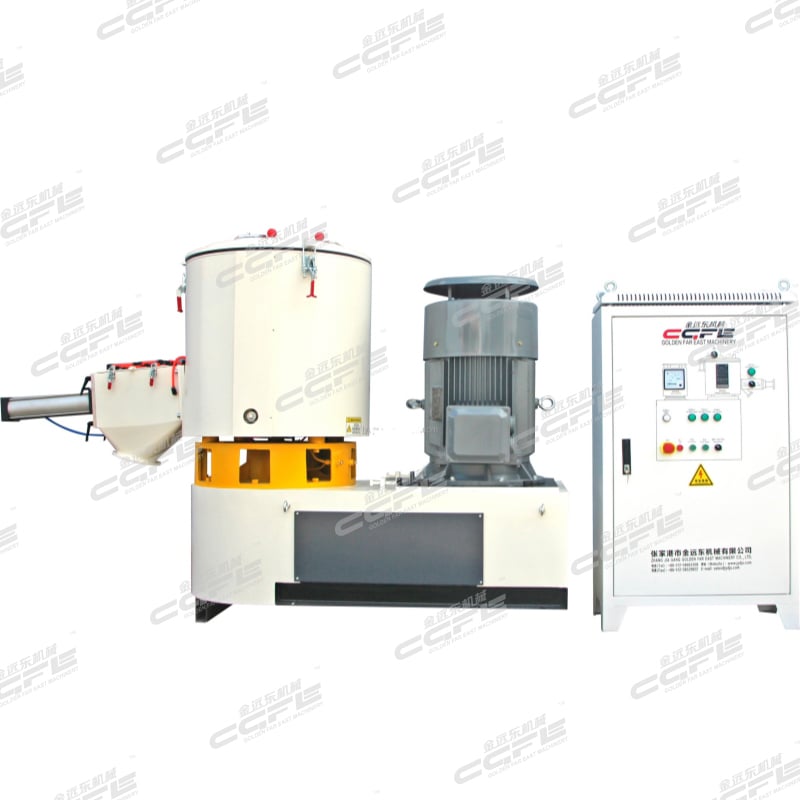
Якість кінцевих виробів із ПВХ залежить у першу чергу від того, наскільки ретельно змішуються матеріали під час етапу швидкісного змішування. Недостатня однорідність змішування в лінії виробництва труб із ПВХ може призвести до слабких місць, смуговості забарвлення, крихкості або ускладнень у подальшому процесі обробки. Сучасні виробники ПВХ усвідомлюють, що інвестиції часу в оптимізацію продуктивності змішувача окупляються за рахунок зменшення відходів, скорочення кількості переділів та підвищення показника виходу придатної продукції при першому проході. У цьому посібнику розглядаються практичні й реалістичні стратегії покращення однорідності змішування саме в контексті роботи лінії виробництва труб із ПВХ.
Оптимізація конструкції лопатей та швидкості обертання
Вплив конфігурації лопатей на однорідність змішування
Фізична конструкція лопатей мішалки безпосередньо визначає, наскільки ефективно матеріали розподіляються всередині камери. У високошвидкісному мішалі для вашої лінії виробництва труб із ПВХ геометрія лопатей має забезпечувати баланс між агресивною різальною дією та ніжними складальними рухами, щоб гарантувати як швидке введення компонентів, так і однорідний розподіл. Конфігурації лопатей із двома валами або штирями чудово підходять для руйнування грудочок матеріалу й запобігання «мертвим зонам», де незмішаний порошок накопичується. Вибір правильного типу лопатей для вашої лінії виробництва труб із ПВХ вимагає розуміння конкретного складу вашого вихідного матеріалу, розподілу розмірів частинок та вимог до термочутливості.
Калібрування швидкості обертання для вашого виробництва ПВХ
Експлуатація лінії для виробництва труб із ПВХ з оптимальною швидкістю обертання є одним із найбільш прямих способів покращення рівномірності змішування. Занадто повільна швидкість залишає незмішані ділянки матеріалу; занадто висока швидкість призводить до надмірного нагріву, що може погіршити якість смоли ПВХ й спричинити проблеми з якістю продукції. Оптимальна швидкість обертання для вашої лінії виробництва труб із ПВХ зазвичай становить від 40 до 100 об/хв, залежно від потужності мішалки, об’ємної густини матеріалу та специфікацій продукту. Моніторинг струму двигуна та температури вивантаження в режимі реального часу допомагає операторам виявити відхилення швидкості обертання від заданого діапазону й внести корективи до того, як рівномірність змішування погіршиться. Встановлення задокументованої стандартної експлуатаційної процедури забезпечує однакову рівномірність змішування для кожної партії, що проходить через вашу лінію виробництва труб із ПВХ, зі зміни на зміну.
Послідовність та час подавання матеріалу
Ступінчаста стратегія додавання в мішалку
Спосіб введення сировини в камеру принципово впливає на рівномірність змішування протягом усього циклу виробництва труб із ПВХ. Замість того щоб завантажувати всі компоненти одночасно, поетапне додавання дозволяє кожній категорії матеріалів ретельно змішатися до введення наступного інгредієнта. Типова послідовність у лінії виробництва труб із ПВХ починається з основної смоли, потім йдуть модифікатори ударної міцності, пластифікатори, а наприкінці — пігменти та допоміжні речовини для переробки. Такий поетапний підхід зменшує шаруватість матеріалів і забезпечує розчинення або рівномірне розподілення добавок у матриці смоли до подальшої переробки. Оператори, що керують лінією виробництва труб із ПВХ, мають фіксувати оптимальні часи затримки між кожним етапом додавання, щоб забезпечити стабільну рівномірність змішування в усіх виробничих запусках.
Контроль швидкості подачі та часу перебування
Контроль швидкості подачі матеріалів у вашу машину для швидкого змішування безпосередньо впливає на тривалість перебування компонентів у змішувачі та рівень рівномірності змішування в межах вашого виробниця труб ПВХ . Повільніші швидкості подачі забезпечують більший час контакту між інгредієнтами, що сприяє кращому поєднанню мікрододатків, які інакше залишалися б ізольованими в партії. Навпаки, лінія виробництва ПВХ-труб, що подає матеріали надто повільно, може збільшити тривалість циклу й знизити продуктивність. Оптимальна точка балансу залежить від конструкції вашого змішувача, в’язкості вашої суміші та потрібних показників ефективності змішування. Калібрування систем дозування завантажувальних бункерів або використання вагових дозаторів (loss-in-weight feeders) забезпечує точний контроль, що гарантує стабільну однорідність складу матеріалу в кожній партії на вашій лінії виробництва ПВХ-труб.
Управління температурою та тепловий контроль
Оптимізація температури вивантаження
Температура під час змішування значно впливає на рівномірність змішування у вашій лінії виробництва труб із ПВХ. Підвищені температури знижують в’язкість матеріалу, що дозволяє компонентам легше течи й змішуватися по всьому об’єму змішувача. Однак надмірне нагрівання призводить до деградації смоли ПВХ, спричиняючи побажніння, зниження ударної міцності та погану текучість компаунду. У добре керованій лінії виробництва труб із ПВХ температура вивантаження підтримується в межах від 60 до 85 градусів Цельсія, забезпечуючи оптимальну дію змішування й одночасно зберігаючи цілісність матеріалу. Тепловізійні камери та вбудовані термопари забезпечують поточну інформацію в реальному часі, що дає операторам змогу регулювати витрату охолоджувальної води, швидкість обертання або розмір партії для підтримки заданого температурного діапазону у вашій лінії виробництва труб із ПВХ.
Конфігурація системи охолодження
Охолоджувальна оболонка, що оточує ваш змішувач високої швидкості, відіграє критичну роль у забезпеченні стабільної однорідності змішування в лінії виробництва труб із ПВХ. Належно підібрана система охолодження видаляє теплоту тертя, що виникає під час змішування, стабілізує температуру матеріалу й забезпечує достатній час для рівномірного змішування. Недостатньо потужні або забруднені системи охолодження призводять до різкого підвищення температури, що знижує рухливість композиції та сприяє розшаруванню матеріалу. Регулярне технічне обслуговування контурів охолоджувальної води, заходи щодо запобігання утворенню накипу та перевірка витрати води забезпечують термічну стабільність лінії виробництва труб із ПВХ. Оператори мають переконуватися, що температура охолоджувальної води залишається постійною, а витрата — у межах заданих значень, оскільки ці параметри безпосередньо впливають на досягнення цільової однорідності змішування в лінії виробництва труб із ПВХ.
Моніторинг, усунення несправностей та постійне вдосконалення
Показники продуктивності в реальному часі
Впровадження систем безперервного моніторингу перетворює вашу лінію виробництва труб із ПВХ із реактивного режиму роботи на прогнозуючий. Сила струму двигуна, температура випуску, тривалість циклу та крутний момент на виході всі разом свідчать про те, чи досягається однорідність змішування. Коли сила струму двигуна раптово зростає, матеріал може бути надто щільним або лопаті змішувача — частково заблокованими; обидва випадки погіршують однорідність уздовж усієї лінії виробництва труб із ПВХ. Встановлення базових значень експлуатаційних показників для кожної марки матеріалу дозволяє операторам негайно виявляти відхилення, що вказують на погіршення однорідності змішування в лінії виробництва труб із ПВХ, і забезпечує швидке втручання до того, як виникне необхідність відхилення партії.
Відбір проб та перевірка якості
Регулярне відбір зразків та лабораторний аналіз підтверджують, що ваша лінія виробництва труб із ПВХ дійсно досягає рівнів однорідності змішування, необхідних для кінцевих застосувань. Вимірювання межі міцності на розтяг, ударної стійкості, узгодженості кольору та густини виявляють, чи є компоненти справді однорідними по всьому замішуваному об’єму. Коли результати якісних випробувань вказують на проблеми з однорідністю змішування в межах вашої лінії виробництва труб із ПВХ, слід зосередити розслідування на зношенні лопатей, відхиленні швидкості обертання, коливаннях температури або помилках у послідовності подавання компонентів. Документовані дані про партії створюють історичний запис, який допомагає виявити закономірності, сезонні коливання або тригери технічного обслуговування, що впливають на здатність вашої лінії виробництва труб із ПВХ підтримувати однорідність змішування з часом.
Часті запитання
Що спричиняє погану однорідність змішування в швидкісному змішувачі на лінії виробництва труб із ПВХ?
Недостатня однорідність змішування у вашій лінії виробництва труб із ПВХ зазвичай виникає через зношені або пошкоджені лопаті мішалки, неправильну швидкість обертання, недостатній час витримки між додаванням компонентів або термічну нестабільність. Розшарування матеріалу відбувається, коли інгредієнтам не надається достатнього часу для контакту або коли температура занадто низька, що дозволяє частинкам розділятися за густиною. Крім того, надмірно великі або неправильно відкалібровані швидкості подачі можуть вводити матеріал швидше, ніж мішалка здатна його рівномірно розподілити, утворюючи локальні зони незмішаної смоли. Регулярний огляд обладнання та суворе дотримання документованих експлуатаційних процедур мінімізують ці основні причини у вашій лінії виробництва труб із ПВХ.
Як часто слід обслуговувати лінію виробництва труб із ПВХ, щоб забезпечити однорідність змішування?
Графіки профілактичного обслуговування вашої лінії з виробництва ПВХ-труб мають передбачати огляд лез кожні 500 годин роботи та повну заміну лез щорічно, залежно від абразивності матеріалу та інтенсивності переробки. Промивання системи охолодження, заміна ущільнень та огляд підшипників мають проводитися під час планових простоїв, щоб запобігти термічним і механічним збоям, які погіршують однорідність змішування. Документування дій з технічного обслуговування та їх кореляція з тенденціями якості допомагає команді вашої лінії з виробництва ПВХ-труб визначити, чи певні стан обладнання безпосередньо впливають на показники однорідності змішування.
Чи може один змішувач лінії з виробництва ПВХ-труб обробляти кілька різних формул ПВХ?
Так, високошвидкісний змішувач із добре продуманою конструкцією може обробляти кілька складів ПВХ шляхом регулювання швидкості обертання, тривалості циклу, інтенсивності охолодження та послідовності додавання матеріалів, щоб відповідати специфічним вимогам кожного складу. Проте кожен склад має бути окремо перевірений на вашій лінії виробництва труб із ПВХ, щоб підтвердити досягнення однорідності змішування за допомогою відповідно налаштованих параметрів. Документування перевірених наборів параметрів для кожного складу та навчання операторів дотримуватися правильного протоколу забезпечує стабільну високу якість продукції на вашій лінії виробництва труб із ПВХ незалежно від того, який компаунд обробляється.