
 EN


Sizning mahsulotingiz sifatini butunlay saqlash uchun yuqori tezlikdagi aralashtirish moslamalarida doimiy aralashma bir xilligini ta'minlash juda muhim. PVC yuqori tezlikdagi aralashtirish moslamalari. pVC quvurlari ishlab chiqarish liniyasi . Agregatlar, qo'shimchalar va rangli moddalar bir xil aralashmasa, hosil bo'lgan PVC aralashmasi nozik xususiyatlarga ega bo'ladi, bu esa nuqsonlarga, samaradorlikning pasayishiga va ehtimoliy mijozlarning noroziligiga olib keladi. Yaxshi sozlangan PVC trubka ishlab chiqarish liniyasi aralashtirish parametrlari, jihoz konfiguratsiyasi va materiallar bilan ishlash usullarini aniq nazorat qilishga bog'liq. Aralashmaning bir xil bo'lishini yaxshilash usullarini tushunish to'g'ridan-to'g'ri sizning butun PVC trubka ishlab chiqarish liniyangizda ishlab chiqarish hajmi, mahsulot ishonchliligi va operatsion samaradorlikka ta'sir qiladi.
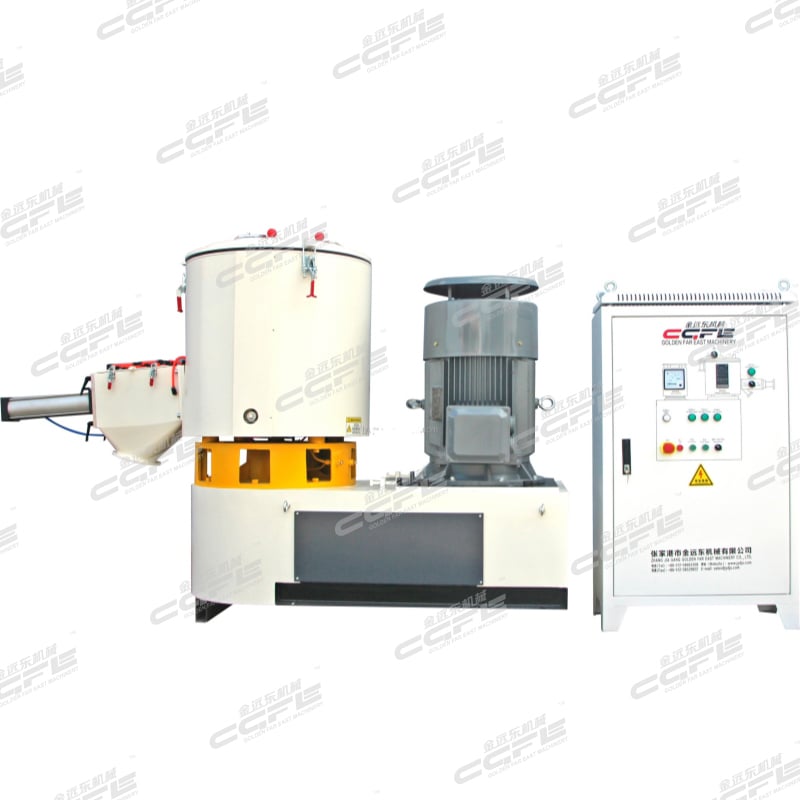
Sizning yakuniy PVC mahsulotlaringiz sifati asosan yuqori tezlikdagi aralashish bosqichida materiallarning qanchalik chuqur aralashishi bilan belgilanadi. PVC naylar ishlab chiqarish liniyasida yomon aralashish bir xilligi natijasida zaif joylar, rangli chiziqlar, qattiqlik yoki keyingi jarayonlarda qiyinchiliklar paydo bo'lishi mumkin. Zamonaviy PVC ishlab chiqaruvchilar aralashgich ishlashini optimallashtirishga vaqt sarflashning afzalligini tushunadilar: bu chiqindilarni kamaytirish, qayta ishlash sikllarini kamaytirish va birinchi o'tkazishda yuqori natijaga erishish orqali foyda keltiradi. Ushbu qo'llanma PVC naylar ishlab chiqarish liniyasi operatsiyasi doirasida aralashish bir xilligini oshirish uchun amaliy, amalga oshiriladigan strategiyalarni ko'rib chiqadi.
Parrak dizaynini va aylanish tezligini optimallashtirish
Aralashish bir xilligiga parrak konfiguratsiyasining ta'siri
Aralashgich qanotlarining jismoniy dizayni materiallarning kamerasida qanchalik samarali tarqatilishini bevosita belgilaydi. Sizning PVC trubalar ishlab chiqarish liniyangiz uchun mo'ljallangan yuqori tezlikdagi aralashgichda qanotlar shakli materiallarga kuchli kesish ta'sirini yumshoq qatlamlarga ajratish harakati bilan muvozanatlashi kerak, bu esa tez aralashish va bir xil tarqalishni ta'minlaydi. Ikki o'qli yoki tishli qanot konfiguratsiyalari material to'plamlarini buzish va aralashmagan kukun to'planadigan 'o'lik zonalar'ni oldini olishda a'lo natijalar ko'rsatadi. Sizning PVC trubalar ishlab chiqarish liniyangiz uchun to'g'ri qanot uslubini tanlash sizning aniq material oziqlantirish tarkibini, zarrachalar o'lchami taqsimotini va issiqlikka sezgirlik talablarini tushunishni talab qiladi.
Sizning PVC ishlab chiqarish uchun aylanish tezligini sozlash
PVC trubasi ishlab chiqarish liniyasini optimal aylanish tezligida boshqarish aralashmaning bir xil bo'lishini yaxshilashning eng to'g'ridan-to'g'ri usullaridan biridir. Juda sekin tezlikda aralashtirilmagan material qatlamlari qoladi; juda tez tezlikda esa ortiqcha issiqlik hosil bo'ladi, bu esa PVC rezinasi sifatini pasaytirib, sifat muammolariga sabab bo'ladi. Sizning PVC trubasi ishlab chiqarish liniyangiz uchun ideal aylanish tezligi odatda aralashtirgich hajmi, materialning hajmiy zichligi va mahsulot spetsifikatsiyalariga qarab 40 dan 100 gacha aylana daqiqasiga (RPM) oralig'ida bo'ladi. Motor tokining va chiqish haroratining haqiqiy vaqtda kuzatilishi operatorlarga aylanish tezligi maqsadli oralig'dan chetlanayotganini aniqlashga yordam beradi va aralashmaning bir xil bo'lishi pasayishidan oldin tuzatish choralarini ko'rish imkonini beradi. Hujjatlashtirilgan standart operatsion protsedurani joriy etish sizning PVC trubasi ishlab chiqarish liniyangizdan o'tadigan har bir partiyani smenadan smenaga doimiy aralashma bir xilligini ta'minlaydi.
Materialni berish ketma-ketligi va vaqti
Aralashtirgich ichida bosqichma-bosqich qo'shish strategiyasi
Siz qo'shimcha moddalarni kameralarga qanday kiritishingiz, sizning PVC trubka ishlab chiqarish liniyangizda aralashmaning bir xil tarqalishini asosan ta'sirlaydi. Barcha komponentlarni bir vaqtda to'kib yuborish o'rniga, bosqichma-bosqich qo'shish har bir moddalar guruhiga keyingi ingredient kirishidan oldin chuqur aralashish imkonini beradi. Oddiy PVC trubka ishlab chiqarish liniyasi ketma-ketligi dastlabki rezinadan boshlanadi, so'ngra ta'sir modifikatorlari, keyin plastifikatorlar va nihoyat rangli moddalar hamda ishlov berish yordamchilari qo'shiladi. Bu bosqichma-bosqich yondashuv moddalarning qatlamga ajralishini kamaytiradi va qo'shimchalarning quyi jarayonlarga o'tishdan oldin rezina matritsasida erish yoki tarqalishini ta'minlaydi. PVC trubka ishlab chiqarish liniyasini boshqaruvchi operatorlar barcha ishlab chiqarish sikllari bo'ylab aralashmaning bir xil tarqalishini saqlash uchun har bir qo'shish bosqichi orasidagi eng yaxshi vaqt uzunliklarini hujjatlashtirishlari kerak.
Oziq moddalar tezligini boshqarish va yashash vaqti
Materiallarning yuqori tezlikdagi aralashtirish moslamangizga kirish tezligini boshqarish sizning pVC quvurlari ishlab chiqarish liniyasi . Sekinroq oziqlantirish tezligi komponentlar orasidagi aloqani uzaytiradi va shu tufayli kichik qo'shimchalar yaxshiroq aralashib ketadi, aks holda ular partiyada ajralib turardi. Aksincha, PVC trubka ishlab chiqarish liniyasi materiallarni juda sekin oziqlantirsa, sikl vaqtini uzaytirib, ishlab chiqarish samaradorligini pasaytirishi mumkin. Muvozanat nuqtasi sizning aralashtirgich dizayningizga, aralashmaning namoyishi va siz erishmoqchi bo'lgan aralashish samaradorligiga bog'liq. Oziqlantirish siloslarini sozlash tizimlarini sozlash yoki og'irlikdan yo'qotish usulida oziqlantirish moslamalaridan foydalanish aniq nazoratni ta'minlaydi va shu tufayli sizning PVC trubka ishlab chiqarish liniyangiz har bir partiyada bir xil material tarkibini doimiy ravishda yetkazib beradi.
Haroratni boshqarish va issiqlik nazorati
Chiqish haroratini optimallashtirish
Aralashish paytida harorat PVC trubalar ishlab chiqarish liniyasi aralashish bir xilligiga katta ta'sir ko'rsatadi. Yuqori harorat materialning namoyishi (viskoziteti)ni pasaytiradi, bu esa aralashuv kamerasi bo'ylab moddalarning oqib, aralashib ketishini osonlashtiradi. Biroq, ortiqcha issiqlik PVC rezinasi sifatini pasaytiradi, bu esa sarg'ishlik, urilishga chidamlilikning pasayishi va aralashmaning yomon oqishiga olib keladi. Yaxshi boshqariladigan PVC trubalar ishlab chiqarish liniyasi aralashuv kamerasidan chiqish haroratini 60 dan 85 gрадус Selsiygacha saqlaydi; bu optimal aralashish jarayonini ta'minlaydi va materialning butunligini saqlaydi. Issiqlikni kuzatuvchi kamerlar va ichki termoparalar haqiqiy vaqtda ma'lumot beradi, bu operatorlarga sovutish suvi oqimi, aylanish tezligi yoki partiyani o'lchashni sozlash imkonini beradi va shu orqali sizning PVC trubalar ishlab chiqarish liniyangiz uchun maqsad harorat doirasini saqlashga yordam beradi.
Sovutish tizimi konfiguratsiyasi
Yuqori tezlikdagi aralash tirgovi atrofidagi sovutish gilzi sizning PVC trubali ishlab chiqarish liniyangizda aralashish bir xilligini qo'llab-quvvatlashda muhim ahamiyatga ega. To'g'ri o'lchamli sovutish tizimi aralashish jarayonida hosil bo'ladigan ishqalanish issiqligini olib tashlaydi, material haroratini barqarorlashtiradi va yetarli aralashtirish vaqtini ta'minlaydi. Kichik o'lchamli yoki to'siqqa uchragan sovutish tizimlari haroratning keskin ko'tarilishiga sabab bo'ladi, bu esa aralashma oqishini pasaytiradi va materialning ajralishini kuchaytiradi. Sovutish suvining aylanish tizimlarini doimiy ravishda texnik xizmat ko'rsatish, shkalaning oldini olish choralarini qo'llash va oqim tezligini tekshirish sizning PVC trubali ishlab chiqarish liniyangizning issiqlik barqarorligini saqlashini ta'minlaydi. Operatorlar sovutish suvining harorati doimiy qolishini va oqim tezligi belgilangan chegarada qolishini tekshirib turishlari kerak, chunki bu o'zgaruvchilar sizning PVC trubali ishlab chiqarish liniyangizda maqsadga erishilgan aralashish bir xilligiga bevosita ta'sir qiladi.
Kuzatish, muammolarni hal qilish va doimiy takomillashtirish
Haqiqiy vaqtda ishlash ko'rsatkichlari
Doimiy kuzatuv tizimlarini joriy etish sizning PVC trubalar ishlab chiqarish liniyangizni reaktivdan bashorat qiluvchi operatsiyaga aylantiradi. Motor tok iste'moli, chiqish harorati, sikl vaqti hamda chiqish momenti barchasi aralashmaning bir xilligi qanchalik yaxshi amalga oshayotganini ko'rsatadi. Agar motor tok iste'moli kutib turganidan ortiqcha oshsa, material juda zich bo'lishi yoki aralashtirish pallaslari qisman to'siqqa uchragan bo'lishi mumkin; bu ikkala holat ham sizning PVC trubalar ishlab chiqarish liniyangizdagi bir xillikni buzadi. Har bir material darajasining asosiy ishlash qiymatlarini belgilash operatorlarga aralashmaning bir xilligida yomonlashish belgilari paydo bo'lganda darhol shu og'ishlarni aniqlash imkonini beradi va partiyani rad etishdan oldin tezda qo'llanma qilish imkonini ta'minlaydi.
Namuna olish va sifatni tekshirish
Doimiy namuna olish va laboratoriya tahlili sizning PVC trubali ishlab chiqarish liniyangizda aralashma bir xil bo'lish darajasi haqida aniq ma'lumot beradi. Cho'zilish kuchi, urilishga chidamlilik, rang doimiylik va zichlik o'lchovlari aralashmaning butun partiyada haqiqatan ham bir xil ekanligini ko'rsatadi. Agar sifat sinovlari sizning PVC trubali ishlab chiqarish liniyangizda aralashma bir xil bo'lishi muammolarini ko'rsatsa, tekshiruv qismlarning yeyilishi, aylanish tezligining o'zgarishi, haroratdagi keskin o'zgarishlar yoki ovqatlanish ketma-ketligidagi xatolarga qaratilishi kerak. Qayd etilgan partiya ma'lumotlari tarixiy arxivni yaratadi, bu esa sizning PVC trubali ishlab chiqarish liniyangizda aralashma bir xil bo'lishini vaqt o'tishi bilan qanday saqlashini ta'sirlaydigan namunalarni, fasldagi o'zgarishlarni yoki texnik xizmat ko'rsatishni aniqlashga yordam beradi.
Tez-tez so'raladigan savollar
PVC trubali ishlab chiqarish liniyasidagi yuqori tezlikdagi aralashtirgichda aralashma bir xil bo'lmaganda nima sabab bo'ladi?
Sizning PVC trubali ishlab chiqarish liniyangizda aralashmalar bir xil aralashmagan holda ishlab chiqarilishining asosiy sabablari odatda aralashtirgich qanotlari yaxshi ishlamay qolgan yoki shikastlangan, aylanish tezligi noto'g'ri sozlangan, moddalarni qo'shish orasidagi vaqt yetarli emas yoki issiqlik barqaror emasligidir. Moddalarning qatlamga ajralishi, komponentlar etarli vaqt davomida bir-biri bilan aloqada bo'lmasa yoki harorat juda past bo'lsa, zarrachalar zichliklariga ko'ra ajralib ketadi. Bundan tashqari, katta hajmli yoki noto'g'ri sozlangan oziqlantirish tezligi aralashtirgich qanchalik tez aralashtira oladiganidan tezroq materialni kiritadi, natijada aralashmagan rezinaning ajralib qolgan joylari hosil bo'ladi. Muntazam jihoz tekshiruvi va hujjatlarga kiritilgan ishlatish qoidalarga rioya qilish sizning PVC trubali ishlab chiqarish liniyangizdagi ushbu asosiy sabablarni minimal darajada kamaytiradi.
PVC trubali ishlab chiqarish liniyasini aralashmalar bir xil aralashib chiqarilishini saqlab turish uchun qanchalik tez-tez texnik xizmat ko'rsatish kerak?
Sizning PVC trubali ishlab chiqarish liniyangiz uchun oldindan ta'minot rejasi quyidagilarni o'z ichiga oladi: pichoqlarni har 500 ish soati davomida tekshirish va materialning abrazivligi hamda qayta ishlash intensivligiga qarab yiliga bir marta to'liq pichoqni almashtirish. Suv sovutish tizimini tozalash, germatiklarni almashtirish va podshipniklarni tekshirish rejalashtirilgan to'xtatish vaqtida amalga oshirilishi kerak, chunki bu aralashuv bir xilligini buzadigan issiqlik va mexanik nosozliklarni oldini oladi. Ta'minot faoliyatlarini hujjatlarga tushirish va ularni sifat tendentsiyalari bilan bog'lash sizning PVC trubali ishlab chiqarish liniyangiz jamoasiga aniq jihoz sharoitlarining aralashuv bir xilligini bevosita ta'sir qilishini aniqlashda yordam beradi.
Bitta PVC trubali ishlab chiqarish liniyasi aralashgichi bir nechta PVC formulalarini qayta ishlata oladimi?
Ha, yaxshi loyihalangan yuqori tezlikdagi aralashgich, har bir formulaga mos keladigan aylanish tezligini, sikl vaqtini, sovutish intensivligini va material qo‘shish ketma-ketligini sozlash orqali bir nechta PVC formulalarini qayta ishlashi mumkin. Biroq, aralashish bir xilligini sozlangan parametrlar bilan erishilganligini tasdiqlash uchun har bir formulani sizning PVC trubkalar ishlab chiqarish liniyangizda alohida tasdiqlashingiz kerak. Har bir formulaga mos keladigan isbotlangan parametr to‘plamlarini hujjatlashtirish va operatorlarga to‘g‘ri protokolni bajarishni o‘rgatish, qaysi aralashma qayta ishlanayotgan bo‘lishidan qat’i nazar, sizning PVC trubkalar ishlab chiqarish liniyangiz doim bir xil sifatni taqdim etishini ta’minlaydi.
Mundarija
- Parrak dizaynini va aylanish tezligini optimallashtirish
- Materialni berish ketma-ketligi va vaqti
- Haroratni boshqarish va issiqlik nazorati
- Kuzatish, muammolarni hal qilish va doimiy takomillashtirish
-
Tez-tez so'raladigan savollar
- PVC trubali ishlab chiqarish liniyasidagi yuqori tezlikdagi aralashtirgichda aralashma bir xil bo'lmaganda nima sabab bo'ladi?
- PVC trubali ishlab chiqarish liniyasini aralashmalar bir xil aralashib chiqarilishini saqlab turish uchun qanchalik tez-tez texnik xizmat ko'rsatish kerak?
- Bitta PVC trubali ishlab chiqarish liniyasi aralashgichi bir nechta PVC formulalarini qayta ishlata oladimi?