
 EN


Raggiungere un’uniformità costante nel mescolamento nei PVC macchinari per miscelazione ad alta velocità è essenziale per mantenere la qualità del prodotto durante l’intero processo di linea di produzione di tubi in PVC . Quando le materie prime, gli additivi e i coloranti non si mescolano in modo uniforme, il composto di PVC risultante presenta proprietà non omogenee, causando difetti, ridotta prestazione e potenziale insoddisfazione del cliente. Una linea di produzione di tubi in PVC ben regolata dipende da un controllo preciso dei parametri di miscelazione, dalla configurazione degli impianti e dalle pratiche di gestione dei materiali. Comprendere come migliorare l’uniformità della miscelazione influisce direttamente sulla produttività, sull’affidabilità del prodotto e sull’efficienza operativa dell’intera linea di produzione di tubi in PVC.
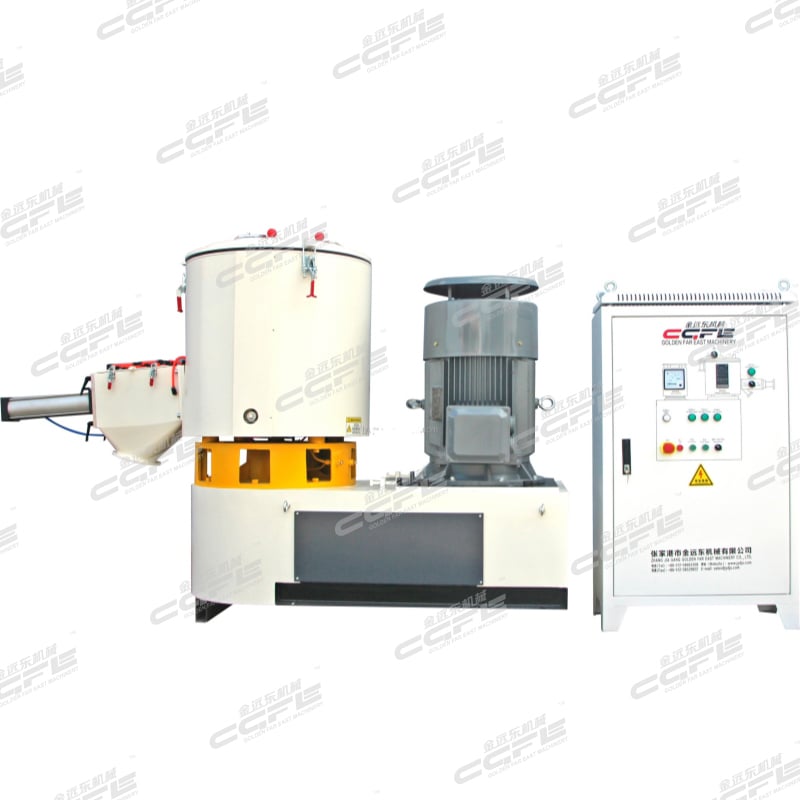
La qualità dei vostri prodotti finali in PVC dipende fondamentalmente da quanto accuratamente i materiali vengono miscelati durante la fase di miscelazione ad alta velocità. Una scarsa uniformità di miscelazione nella vostra linea di produzione di tubi in PVC può causare punti deboli, striature cromatiche, fragilità o difficoltà di lavorazione a valle. I moderni produttori di PVC riconoscono che investire tempo nell’ottimizzazione delle prestazioni del miscelatore genera benefici concreti, come riduzione degli scarti, minori cicli di ritrattamento e miglioramento dei tassi di resa al primo passaggio. Questa guida esplora strategie pratiche ed efficaci per migliorare l’uniformità di miscelazione specificamente nel contesto di un’operazione di linea di produzione di tubi in PVC.
Ottimizzazione della progettazione delle pale e della velocità di rotazione
L’impatto della configurazione delle pale sull’uniformità di miscelazione
La progettazione fisica delle pale del miscelatore determina direttamente l’efficacia con cui i materiali vengono distribuiti all’interno della camera. In un miscelatore ad alta velocità per la vostra linea di produzione di tubi in PVC, la geometria delle pale deve bilanciare un’azione di taglio aggressiva con movimenti di piegatura delicati, per garantire sia un’incorporazione rapida sia una distribuzione omogenea. Le configurazioni a doppio albero o a perni eccellono nel rompere i grumi di materiale e nel prevenire zone morte in cui si accumula polvere non miscelata. La scelta dello stile di pala più adatto per la vostra linea di produzione di tubi in PVC richiede una comprensione della composizione specifica dell’alimentazione dei materiali, della distribuzione delle dimensioni delle particelle e dei requisiti di sensibilità termica.
Calibrazione della velocità di rotazione per la vostra produzione di PVC
Far funzionare una linea di produzione per tubi in PVC alla velocità di rotazione ottimale rappresenta uno dei modi più diretti per migliorare l’uniformità del mescolamento. Una velocità troppo bassa lascia zone di materiale non mescolato; una velocità troppo elevata genera calore eccessivo, che può degradare la resina PVC e causare problemi di qualità. La velocità di rotazione ideale per la vostra linea di produzione per tubi in PVC varia generalmente tra 40 e 100 giri al minuto (RPM), a seconda della capacità del vostro miscelatore, della densità volumetrica del materiale e delle specifiche del prodotto. Il monitoraggio in tempo reale della corrente del motore e della temperatura di scarico consente agli operatori di rilevare eventuali deviazioni della velocità di rotazione dalla finestra target, permettendo interventi correttivi prima che l’uniformità del mescolamento peggiori. L’adozione di una procedura operativa standard documentata garantisce che ogni lotto elaborato sulla vostra linea di produzione per tubi in PVC raggiunga un livello costante di uniformità del mescolamento da turno a turno.
Sequenza e tempistica dell’alimentazione del materiale
Strategia di aggiunta graduale all’interno del vostro miscelatore
Il modo in cui si introducono le materie prime nella camera influisce fondamentalmente sull’uniformità del mescolamento durante l’intero ciclo della linea di produzione di tubi in PVC. Invece di versare tutti i componenti contemporaneamente, l’aggiunta graduale consente a ciascuna categoria di materiale di mescolarsi accuratamente prima che entri il successivo ingrediente. Una sequenza tipica per una linea di produzione di tubi in PVC inizia con la resina principale, seguita dai modificatori d’impatto, quindi dai plastificanti e infine dai pigmenti e dagli ausiliari di lavorazione. Questo approccio graduale riduce la stratificazione dei materiali e garantisce che gli additivi si dissolvano o si disperdano correttamente all’interno della matrice resinosa prima delle fasi successive di lavorazione. Gli operatori di una linea di produzione di tubi in PVC devono registrare i tempi di permanenza ottimali tra ciascuna fase di aggiunta per mantenere un’uniformità costante del mescolamento in tutti i cicli produttivi.
Controllo della portata di alimentazione e tempo di permanenza
Gestire la velocità con cui i materiali entrano nel vostro miscelatore ad alta velocità influenza direttamente il tempo di permanenza e l’uniformità del mescolamento all’interno del vostro linea di produzione di tubi in PVC . Portate di alimentazione più lente consentono un tempo di contatto maggiore tra gli ingredienti, favorendo una migliore integrazione degli additivi minori che altrimenti rimarrebbero isolati nel lotto. Al contrario, una linea di produzione di tubi in PVC che alimenta i materiali troppo lentamente potrebbe prolungare il tempo di ciclo e ridurre la produttività. Il punto di equilibrio dipende dalla progettazione del vostro miscelatore, dalla viscosità del composto e dalle prestazioni di mescolamento richieste. La taratura dei sistemi di dosaggio dell’imbocco o l’uso di alimentatori a perdita di peso fornisce un controllo preciso, garantendo che la vostra linea di produzione di tubi in PVC consegni in modo costante una composizione materiale uniforme lotto dopo lotto.
Gestione della temperatura e controllo termico
Ottimizzazione della temperatura di scarico
La temperatura durante la miscelazione influenza in modo significativo l’uniformità della miscela nella vostra linea di produzione di tubi in PVC. Temperature elevate riducono la viscosità del materiale, consentendo agli ingredienti di fluire e mescolarsi più facilmente all’interno della camera del miscelatore. Tuttavia, un eccesso di calore degrada la resina PVC, causando ingiallimento, riduzione della resistenza agli urti e scadente fluidità del composto. Una linea di produzione di tubi in PVC ben gestita mantiene le temperature di scarico tra 60 e 85 gradi Celsius, garantendo un’azione di miscelazione ottimale senza compromettere l’integrità del materiale. Telecamere a immagini termiche e termocoppie integrate forniscono un feedback in tempo reale, permettendo agli operatori di regolare il flusso dell’acqua di raffreddamento, la velocità di rotazione o la dimensione del lotto per mantenere la finestra di temperatura target nella vostra linea di produzione di tubi in PVC.
Configurazione del sistema di raffreddamento
La giacca di raffreddamento che circonda il vostro miscelatore ad alta velocità svolge un ruolo fondamentale nel raggiungimento di una uniformità di miscelazione costante nella vostra linea di produzione di tubi in PVC. Un sistema di raffreddamento adeguatamente dimensionato elimina il calore generato per attrito durante la miscelazione, stabilizzando la temperatura del materiale e consentendo un tempo di mescolamento sufficiente. Sistemi di raffreddamento sottodimensionati o intasati provocano picchi di temperatura, con conseguente riduzione della fluidità del composto e favorimento della separazione dei materiali. La manutenzione regolare dei circuiti dell’acqua di raffreddamento, i trattamenti anticalcare e la verifica della portata garantiscono la stabilità termica della vostra linea di produzione di tubi in PVC. Gli operatori devono verificare che la temperatura dell’acqua di raffreddamento rimanga costante e che la portata sia mantenuta entro il campo specificato, poiché queste variabili influenzano direttamente il raggiungimento dell’uniformità di miscelazione target nella vostra linea di produzione di tubi in PVC.
Monitoraggio, risoluzione dei problemi e miglioramento continuo
Indicatori in tempo reale delle prestazioni
L’implementazione di sistemi di monitoraggio continuo trasforma la vostra linea di produzione di tubi in PVC da un funzionamento reattivo a uno predittivo. Il consumo di corrente del motore, la temperatura di scarico, il tempo di ciclo e la coppia in uscita indicano tutti se viene raggiunta un’uniformità nella miscelazione. Quando il consumo di corrente del motore aumenta in modo imprevisto, il materiale potrebbe essere troppo denso oppure le pale di miscelazione potrebbero essere parzialmente ostruite: entrambe queste condizioni compromettono l’uniformità lungo tutta la vostra linea di produzione di tubi in PVC. Stabilire valori di riferimento delle prestazioni per ogni grado di materiale consente agli operatori di riconoscere immediatamente eventuali scostamenti che segnalano una riduzione dell’uniformità nella miscelazione sulla linea di produzione di tubi in PVC, permettendo così un intervento rapido prima che si verifichi lo scarto del lotto.
Campione e verifica della qualità
Campionamenti regolari e analisi di laboratorio confermano che la vostra linea di produzione di tubi in PVC raggiunge effettivamente i livelli di uniformità di miscelazione richiesti per le vostre applicazioni finali. Le misurazioni di resistenza a trazione, resistenza agli urti, coerenza cromatica e densità rivelano se gli ingredienti sono effettivamente omogenei in tutto il lotto. Quando i test di qualità indicano problemi di uniformità di miscelazione nella vostra linea di produzione di tubi in PVC, l’indagine deve concentrarsi sull’usura delle pale, sulle variazioni della velocità di rotazione, sulle escursioni termiche o sugli errori nella sequenza di alimentazione. I dati documentati relativi ai lotti costituiscono un archivio storico che aiuta a identificare schemi ricorrenti, variazioni stagionali o segnali che richiedono interventi di manutenzione, influenzando così la capacità della vostra linea di produzione di tubi in PVC di mantenere nel tempo un’adeguata uniformità di miscelazione.
FAQ
Quali fattori causano una scarsa uniformità di miscelazione in un miscelatore ad alta velocità su una linea di produzione di tubi in PVC?
Una scarsa uniformità di miscelazione nella vostra linea di produzione di tubi in PVC è generalmente causata da lame del miscelatore usurate o danneggiate, da una velocità di rotazione non corretta, da un tempo di permanenza insufficiente tra l’aggiunta dei materiali o da instabilità termica. La stratificazione del materiale si verifica quando gli ingredienti non hanno tempo sufficiente di contatto oppure quando le temperature sono troppo basse, consentendo alle particelle di separarsi in base alla densità. Inoltre, portate di alimentazione eccessive o calibrate in modo improprio possono introdurre il materiale più rapidamente di quanto il miscelatore riesca ad incorporarlo, lasciando zone di resina non miscelata. Ispezioni regolari delle attrezzature e il rispetto rigoroso delle procedure operative documentate riducono al minimo queste cause radice nella vostra linea di produzione di tubi in PVC.
Con quale frequenza va sottoposta a manutenzione una linea di produzione di tubi in PVC per mantenere l’uniformità di miscelazione?
I programmi di manutenzione preventiva per la vostra linea di produzione di tubi in PVC devono prevedere l'ispezione delle lame ogni 500 ore di funzionamento e la sostituzione completa delle lame su base annuale, a seconda dell'abrasività del materiale e dell'intensità della lavorazione. Lo spurgo del sistema di raffreddamento, la sostituzione delle guarnizioni e l'ispezione dei cuscinetti devono essere eseguiti durante i fermi programmati per prevenire guasti termici e meccanici che compromettano l'uniformità del mescolamento. La documentazione delle attività di manutenzione e la loro correlazione con le tendenze qualitative aiutano il team della vostra linea di produzione di tubi in PVC a identificare se specifiche condizioni degli impianti influenzino direttamente le prestazioni relative all'uniformità del mescolamento.
Un miscelatore per linea di produzione di tubi in PVC può gestire più formulazioni di PVC?
Sì, un miscelatore ad alta velocità ben progettato può elaborare diverse formulazioni di PVC regolando la velocità di rotazione, il tempo di ciclo, l’intensità del raffreddamento e la sequenza di aggiunta dei materiali per soddisfare i requisiti specifici di ciascuna formulazione. Tuttavia, ogni formulazione deve essere convalidata separatamente sulla vostra linea di produzione di tubi in PVC per verificare che l’uniformità della miscelazione sia effettivamente raggiunta con i parametri regolati. Documentare i set di parametri comprovati per ciascuna formulazione e formare gli operatori affinché seguano il protocollo corretto garantisce che la vostra linea di produzione di tubi in PVC fornisca costantemente qualità uniforme, indipendentemente dal composto in lavorazione.
Indice dei Contenuti
- Ottimizzazione della progettazione delle pale e della velocità di rotazione
- Sequenza e tempistica dell’alimentazione del materiale
- Gestione della temperatura e controllo termico
- Monitoraggio, risoluzione dei problemi e miglioramento continuo
-
FAQ
- Quali fattori causano una scarsa uniformità di miscelazione in un miscelatore ad alta velocità su una linea di produzione di tubi in PVC?
- Con quale frequenza va sottoposta a manutenzione una linea di produzione di tubi in PVC per mantenere l’uniformità di miscelazione?
- Un miscelatore per linea di produzione di tubi in PVC può gestire più formulazioni di PVC?